

Présentation du projet
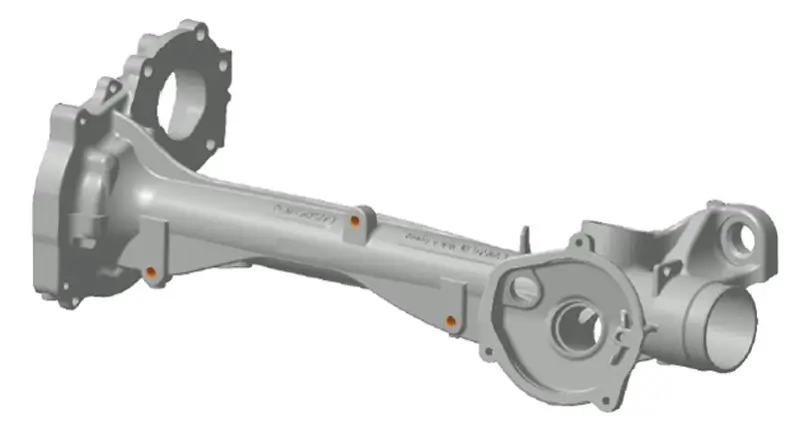
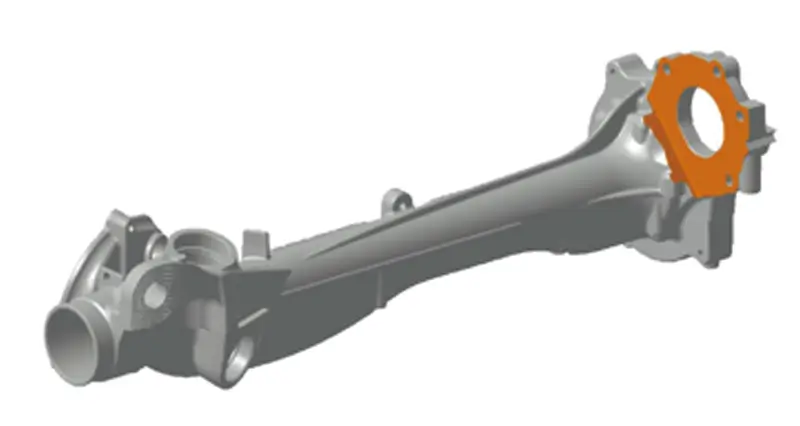
La pièce présente plusieurs difficultés techniques que les outils ISO standard ne permettent souvent pas de résoudre :
Construction à parois minces: Le carter est sujet aux vibrations et aux déformations thermiques lors de la coupe à grande vitesse.
Géométrie complexe: Les trous orientés selon plusieurs angles exigent des outils de grande portée et très stables.
Contraintes d'encombrement: L'espace de bridage limité empêche l'utilisation de têtes angulaires et nécessite des outils de longueur spécifique.
Abrasivité du matériau: L'ADC12 riche en silicium provoque une usure rapide des outils et des arrêts fréquents.
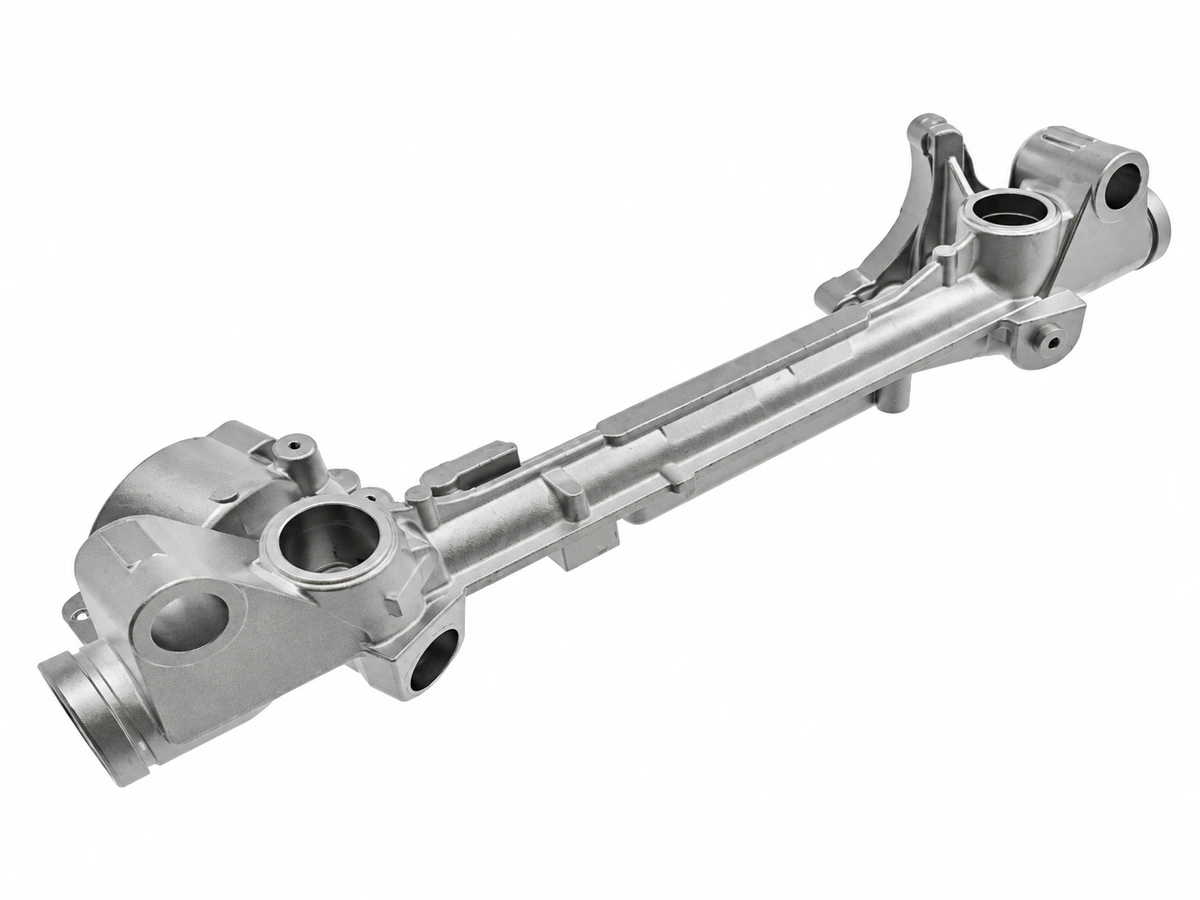
| Nom du composant | Carter de mécanisme de direction |
|---|---|
| Matériau de la pièce | Alliage d'aluminium ADC12 (Forte teneur en silicium) |
| Secteur industriel | Équipementier automobile de rang 1 – systèmes de direction |
| Type d’équipement | Centre d'usinage CNC à 5 axes (ou configuration avec 4e axe) |
| Interface de broche | HSK63 Interface à haute rigidité |
| Principaux défis | Structure à parois minces, déformation au bridage et trous à angles multiples. |
Solution d’outillage intégrée de Sundi
Nous avons développé une gamme complète d'outils PCD sur mesure pour optimiser chaque étape d'usinage :
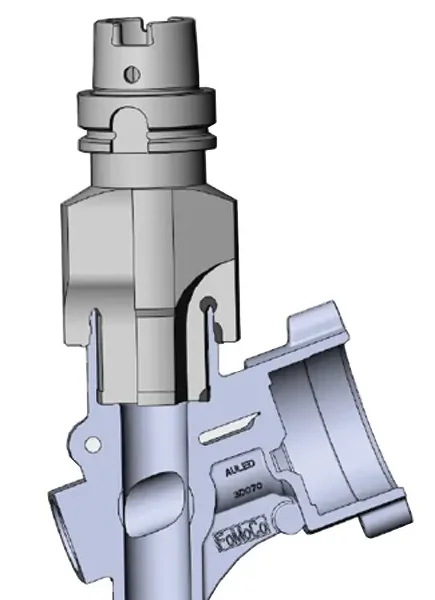
Poste a : alésage de précision des épaulements intérieurs et extérieurs
Cette étape vise l'enlèvement efficace de matière sur les épaulements intérieurs et extérieurs du carter de direction.
Le défi et la solution :
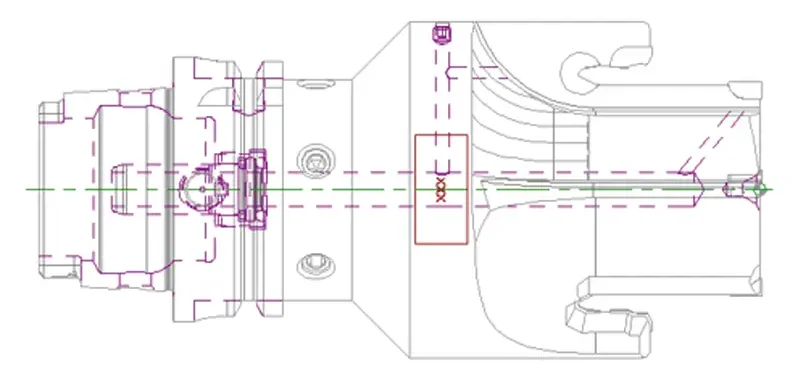
Accès restreint : Résout un problème critique d'interférence avec une patte de fixation, qui rend les porte-outils standard inadaptés en raison du risque de collision.
Profil ultramince : Présente une conception sur mesure : Corps ultramince spécialement conçu pour franchir les passages étroits tout en conservant la rigidité.
Usinage simultané : Augmente le débit en usinant les épaulements intérieurs et extérieurs en une passe avec une interface stable : HSK63 pour la liaison.
Paramètres de coupe :
| Opération (OP) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Nombre de dents (Z) |
|---|---|---|---|---|
| Alésage étagé | 3,700 | 692 | 0.2 | 2 |
Poste B : perçage et lamage intégrés (trou de bossage)
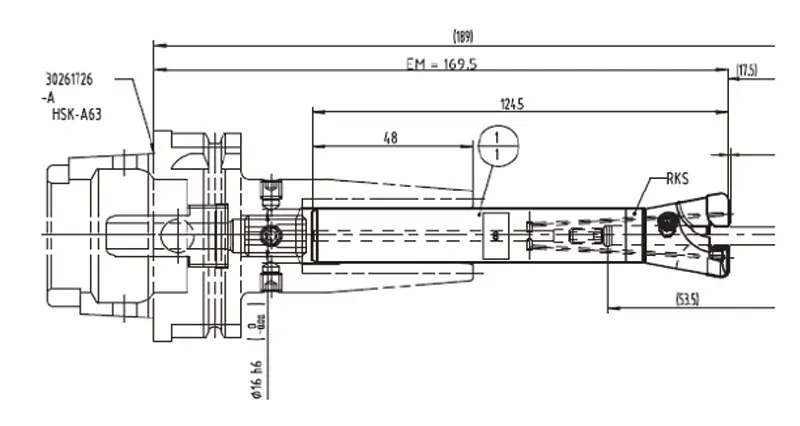
Conception axée sur l'efficacité combinant deux opérations en une passe à grande vitesse.
Le défi et la solution :
Opérations regroupées : Deux outils sont habituellement nécessaires : foret et outil de chanfreinage/lamage. Notre solution combine le perçage et le dressage de portée en une étape.
Construction rigide : Caractéristique de conception : conception soudée bout à bout avec une queue en acier tenace et une tête en carbure/PCD pour un excellent amortissement des vibrations et une bonne rentabilité.
Aptitude aux grandes vitesses : Conçu pour des vitesses de coupe extrêmes (Vc 1500 m/min) dans l'aluminium ADC12.
Paramètres de coupe :
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dents) |
|---|---|---|---|
| 8000 | 1500 | 0.09 | 2 |
Poste C : finition de l'alésage profond du cylindre principal
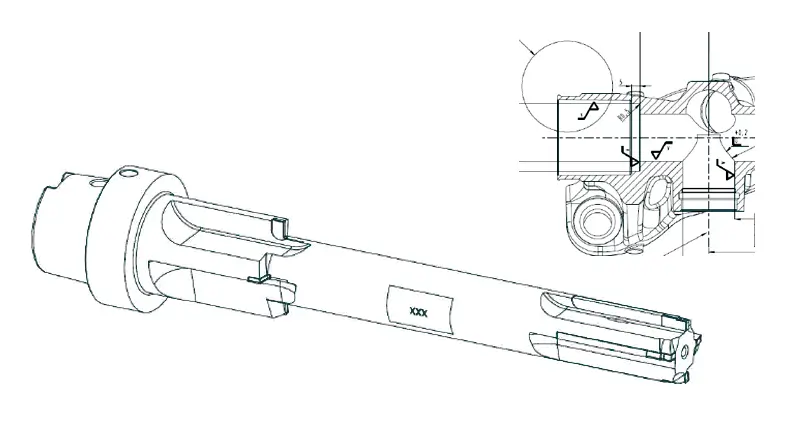
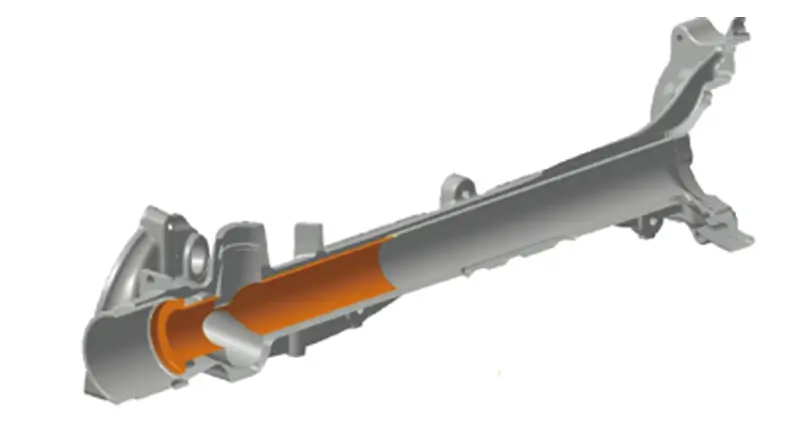
Solution très stable pour les alésages profonds de petit diamètre.
Le défi et la solution :
Précision des trous profonds : L'usinage de trous profonds de petit diamètre entraîne souvent flexion et vibrations. Cet outil est conçu pour surmonter ces difficultés de rigidité.
Patins de guidage intégrés : Présente une conception spécifique : structure de soutien avec des patins stabilisant l'outil dans l'alésage pour assurer rectitude et qualité de surface.
Double fonction : Combine efficacement l'alésage de précision et le chanfreinage dans un seul outil.
Paramètres de coupe :
| Opération | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dents) |
|---|---|---|---|---|
| Alésage | 3000 | 1200 | 0.1 | 4 |
| Chanfreinage | 3000 | 600 | 0.05 | 4 |
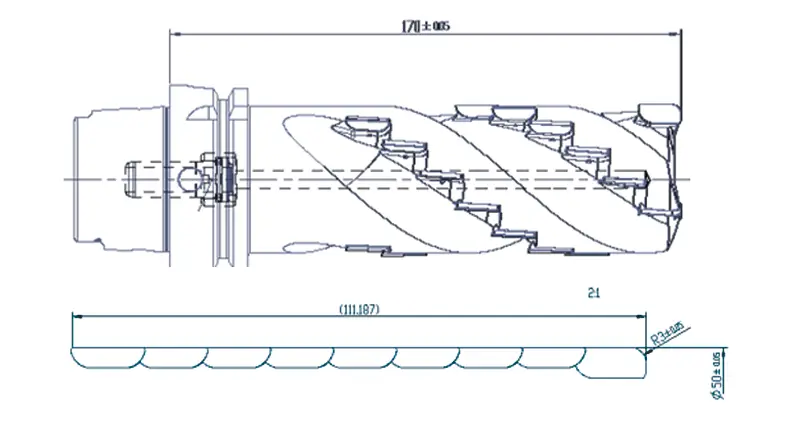
Poste D : fraisage hélicoïdal à grande portée, accès restreint
Solution à fort enlèvement de matière pour cavités profondes où les têtes angulaires sont limitées.
Le défi et la solution :
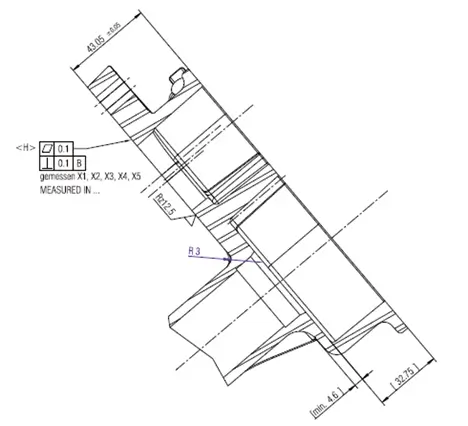
Contrainte d'encombrement : L'application exige une coupe profonde (~110mm) dans un espace restreint où l'interférence avec le montage empêche l'emploi de têtes angulaires standard.
Conception à fort débit d'enlèvement : Caractéristique de conception : Disposition hélicoïdale des plaquettes (conception en spirale). Cette disposition en épi permet un enlèvement important de matière et stabilise les efforts malgré le grand porte-à-faux.
Ébauche intensive : Conçu pour un enlèvement important de matière en une passe efficace.
Paramètres de coupe :
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dents) |
|---|---|---|---|
| 6000 | 950 | 0.1 | 3 |
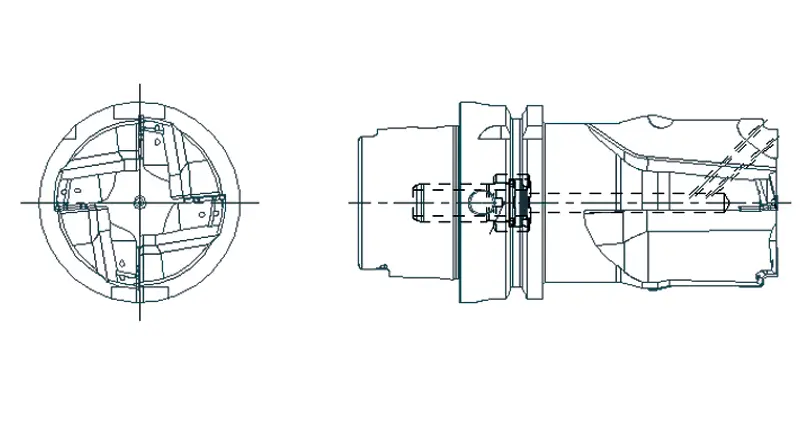
Poste E : alésage fin de précision multiétagé
Finition optimisée d'alésages étagés complexes à des vitesses de coupe extrêmes.
Le défi et la solution :
Réduction du temps de cycle : Conçu avec la caractéristique suivante : Conception multiarête pour réduire le temps d'usinage par pièce.
Regroupement des outils : Intègre plusieurs petits épaulements dans un profil complexe, remplaçant plusieurs outils ISO standard et réduisant fortement les changements d'outil.
Géométrie optimisée : Des angles géométriques variés assurent des finitions précises et régulières sur différents diamètres d'alésage.
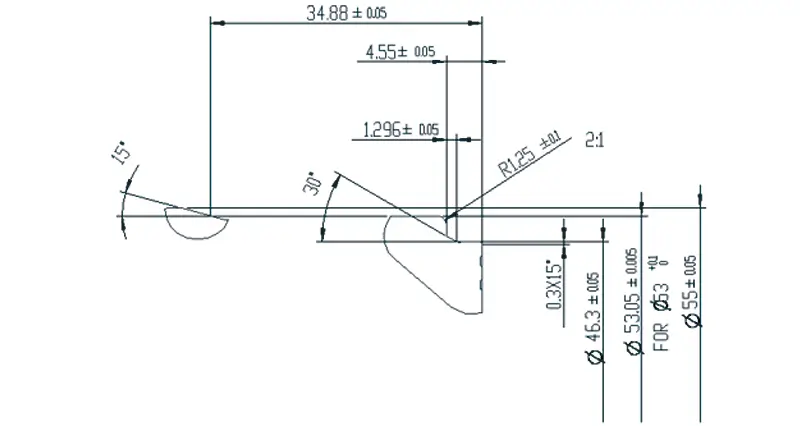
Paramètres de coupe :
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dents) |
|---|---|---|---|
| 6000 | 1800 | 0.15 | 2 |
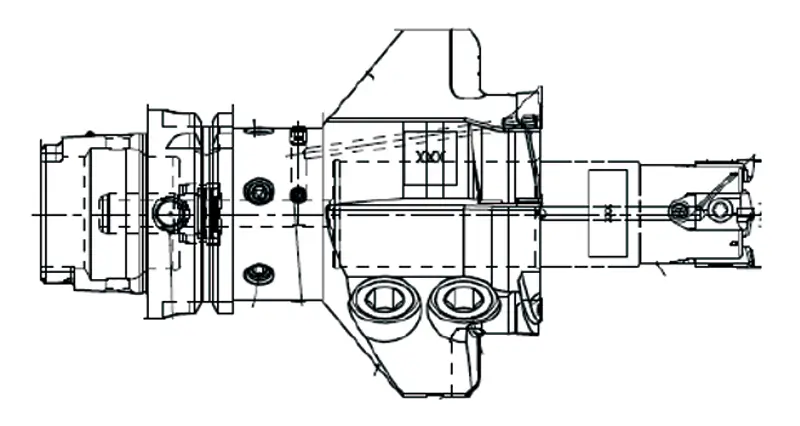
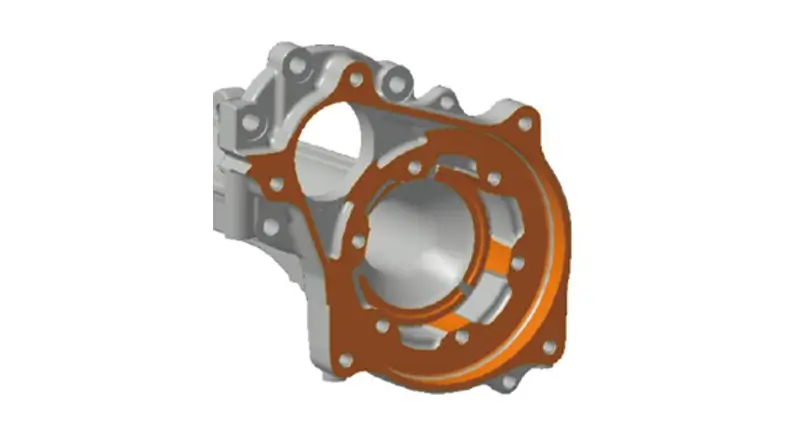
Poste F : outil combiné multifonction modulaire
Grande polyvalence grâce à une tête de fraisage amovible et à des cassettes interchangeables.
Le défi et la solution :
Géométrie complexe : La pièce nécessite alésage, dressage du fond et surfaçage de grand diamètre. Des outils séparés augmenteraient fortement le temps de cycle.
Entretien économique : Caractéristique de conception : Conception modulaire avec une tête de fraisage séparée de la queue. Le point essentiel est l'utilisation de cassettes interchangeables pour les plaquettes de fraisage. En cas de collision ou d'usure du logement, seule la cassette est remplacée, pas le corps coûteux.
Densité élevée d'arêtes : La conception multiarête permet des avances plus élevées et des cycles plus courts pour les trois opérations.
Paramètres de coupe :
| Opération | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dents) |
|---|---|---|---|---|
| Alésage | 5500 | 1500 | 0.07 | 4 |
| Face de fond | 5500 | 1500 | 0.01 | 4 |
| Surfaçage | 6500 | 5500* | 0.2 | 4 |
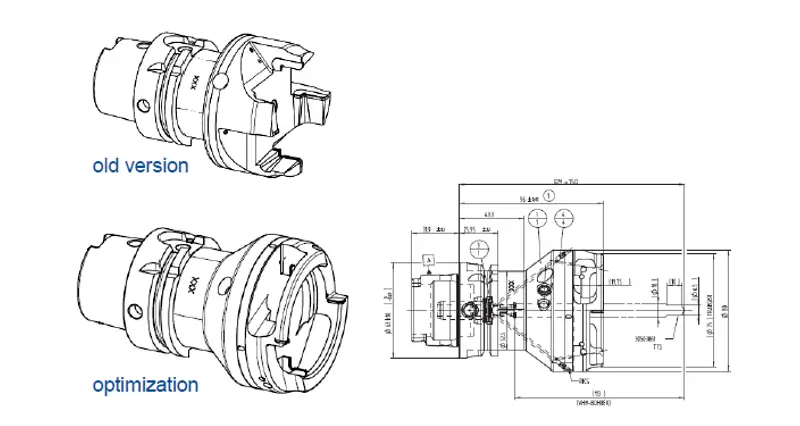
Poste G : outil combiné léger de trépanage à grande vitesse
Conception légère utilisant l'impression 3D pour des vitesses de coupe extrêmes.
Le défi et la solution :
Fabrication avancée : Pour résoudre les problèmes de rigidité des outils à parois minces, nous avons utilisé l’impression 3D et la découpe laser. Ces techniques ont permis une géométrie complexe et légère impossible à fabriquer par des méthodes traditionnelles.
Optimisation structurelle : La conception optimisée présente une structure à nervures et âmes . Ce renfort augmente fortement la rigidité et amortit les vibrations malgré les parois minces.
Conception économique : Adopte une conception modulaire séparée avec une tête de coupe séparée du corps, réduisant les coûts de consommables à long terme.
Paramètres de coupe :
| Opération | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dents) |
|---|---|---|---|---|
| Trépanage | 9500 | 3500 | 0.18 | 2 |
| Perçage | 9500 | 2350 | 0.12 | 2 |
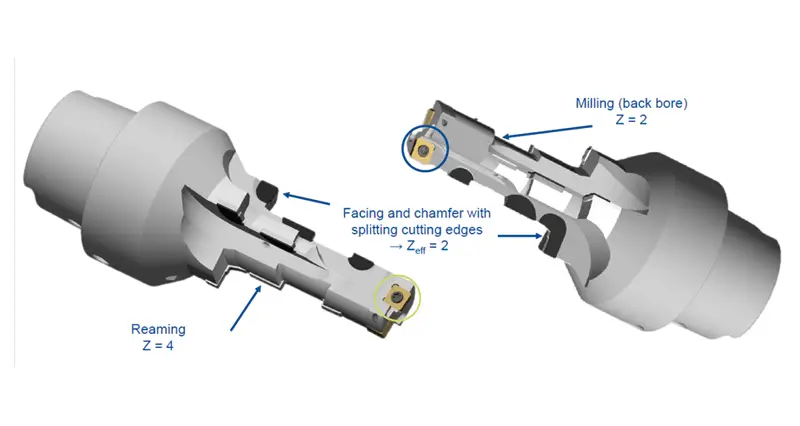
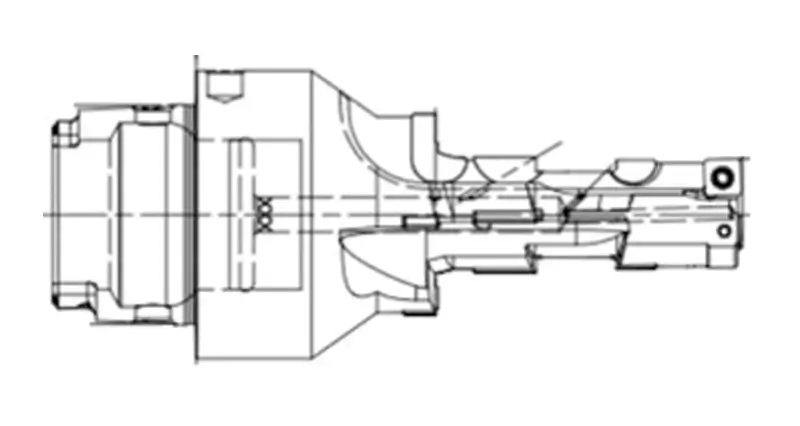
Poste H : solution combinée de perçage, fraisage et alésage
Outil performant 4-en-1 pour percer en pleine matière et finir en une passe.
Le défi et la solution :
Perçage en pleine matière : Contrairement aux alésoirs standard nécessitant un avant-trou, cet outil est conçu pour l'usinage en pleine matière . Une pointe de perçage interchangeable assure économiquement l'enlèvement important de matière.
Intégration de 4 opérations en 1 : Réduit fortement le cycle en combinant quatre opérations : Perçage + alésage d'ébauche + alésage de finition + chanfreinage arrière.
Technologie hybride : Combine deux technologies :
Plaquettes amovibles pour la pointe de perçage, réduisant le coût des consommables.
Corps à arêtes PCD brasées avec une conception multiarête (Z=4 pour l'alésage de finition) pour une surface de haute précision et une longue durée de vie.
Fonctions et spécifications de l'outil :
| Zone d'usinage | Fonction | Dents effectives (Z) | Caractéristique |
|---|---|---|---|
| Pointe | Perçage | 2 (Plaquette) | Pointe interchangeable pour réduire les coûts |
| Corps | Alésage d'ébauche et de finition | 4 (PCD) | Alésage de finition très stable |
| Queue/col | Fraisage arrière | 2 (PCD) | Capacité de chanfreinage arrière |
Résultats et efficacité démontrés
Réduction du temps de cycle
Réduit de 200 à 140 secondes par pièce.
Stabilité accrue
Suppression des rebuts liés aux vibrations sur les sections minces.
Durée de vie prolongée
Les conceptions PCD multiarêtes ont triplé l'intervalle entre changements d'outil par rapport aux solutions précédentes.
Rentabilité
Les pointes interchangeables et les outils combinés ont fortement réduit le coût par pièce.
Analyse du coût par pièce (CPP)
Un pourcentage plus faible indique une meilleure rentabilité par pièce.
Les solutions PCD sur mesure de Sundi ont résolu nos problèmes complexes d'interférence et augmenté notre efficacité de production de 15%.