










Resumen del proyecto
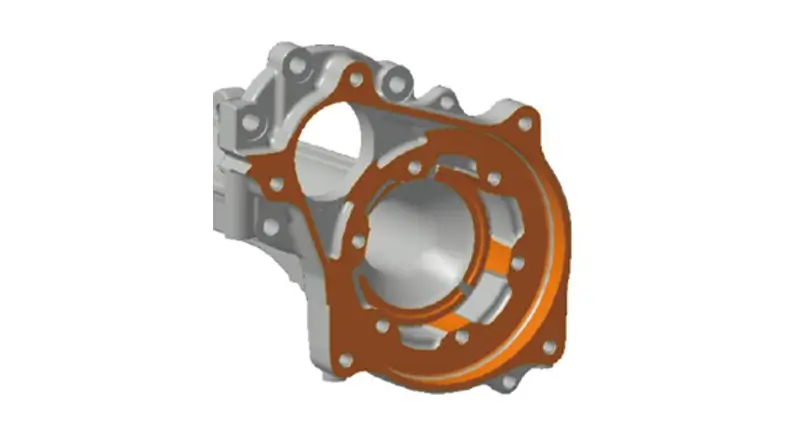
La pieza presenta dificultades técnicas que las herramientas ISO estándar no suelen resolver:
Construcción de pared delgada: La carcasa es propensa a vibraciones y deformación térmica durante el corte a alta velocidad.
Geometría compleja: Los taladros con distintos ángulos requieren herramientas de gran alcance y estabilidad.
Restricciones de espacio: El espacio de sujeción limitado impide utilizar cabezales angulares y exige herramientas de longitud personalizada.
Abrasividad del material: El ADC12 con alto contenido de silicio causa desgaste rápido y paradas frecuentes.
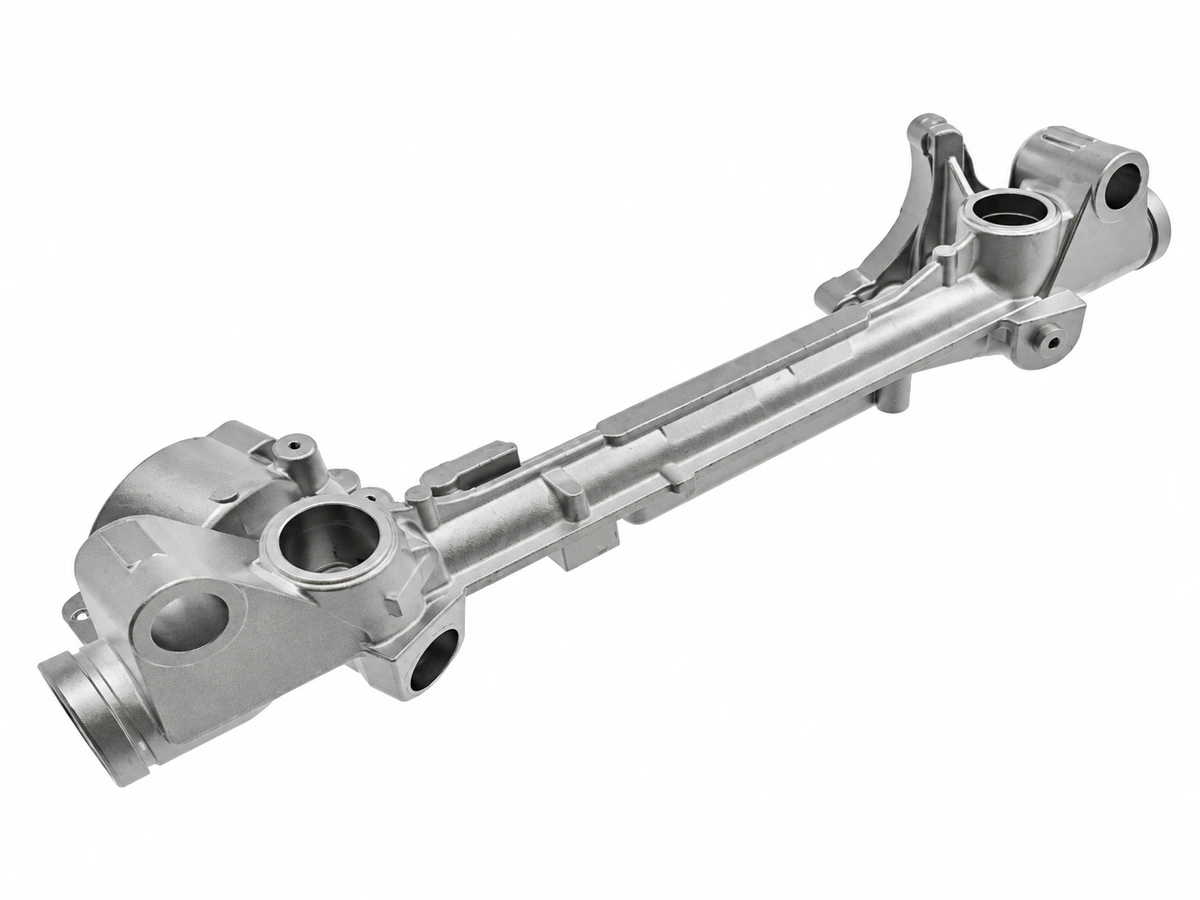
| Nombre del componente | Carcasa de la caja de dirección |
|---|---|
| Material de la pieza | Aleación de aluminio ADC12 (Alto contenido de silicio) |
| Sector industrial | Proveedor automotriz de nivel 1 – sistemas de dirección |
| Tipo de equipo | Centro de mecanizado CNC de 5 ejes (o configuración con 4.º eje) |
| Interfaz del husillo | HSK63 Interfaz de alta rigidez |
| Principales retos | Estructura de pared delgada, deformación por sujeción y taladros con varios ángulos. |
Solución integral de herramientas de Sundi
Desarrollamos un conjunto completo de herramientas PCD a medida para optimizar cada fase del mecanizado:
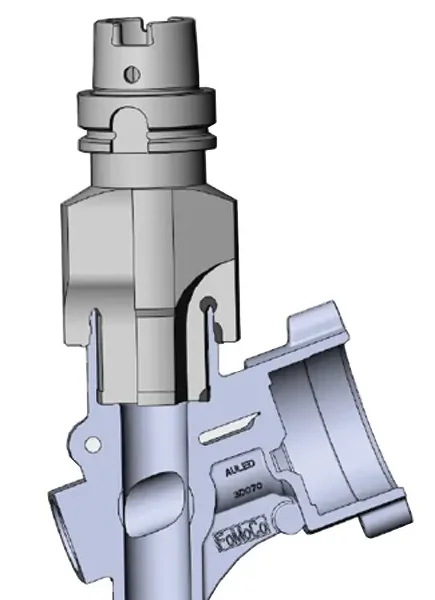
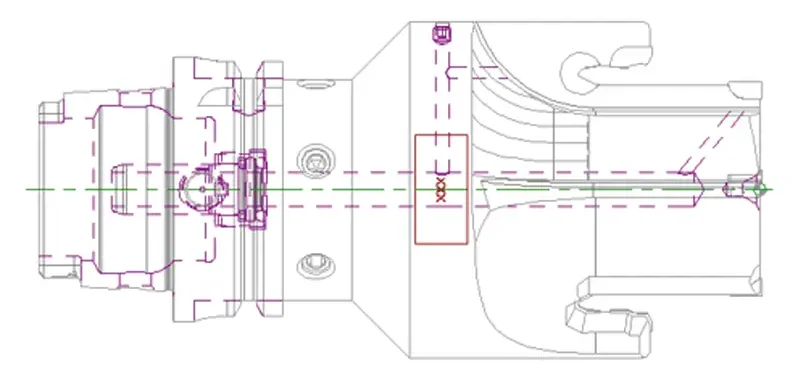
Estación a: mandrinado de precisión de escalones interiores y exteriores
Esta fase permite retirar material eficazmente en los escalones interiores y exteriores de la carcasa de dirección.
El reto y la solución:
Acceso restringido: Resuelve una interferencia crítica con una orejeta de montaje que impide usar portaherramientas estándar por el alto riesgo de colisión.
Perfil ultrafino: Presenta un diseño a medida: Cuerpo ultrafino diseñado para pasar por espacios estrechos manteniendo la rigidez.
Mecanizado simultáneo: Aumenta la productividad mecanizando escalones interiores y exteriores en una pasada con una interfaz estable: HSK63 para la conexión.
Parámetros de corte:
| Operación (OP) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Número de dientes (Z) |
|---|---|---|---|---|
| Mandrinado escalonado | 3,700 | 692 | 0.2 | 2 |
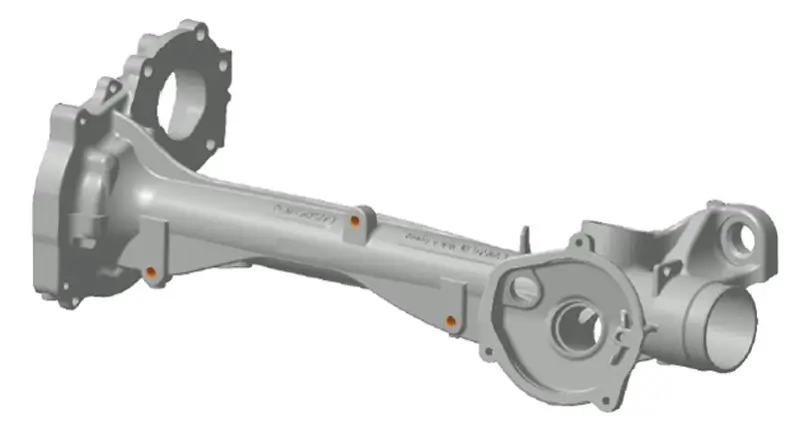
Estación B: taladrado y cajeado integrados (taladro del resalte)
Diseño orientado a la eficiencia que combina dos operaciones en una pasada a alta velocidad.
El reto y la solución:
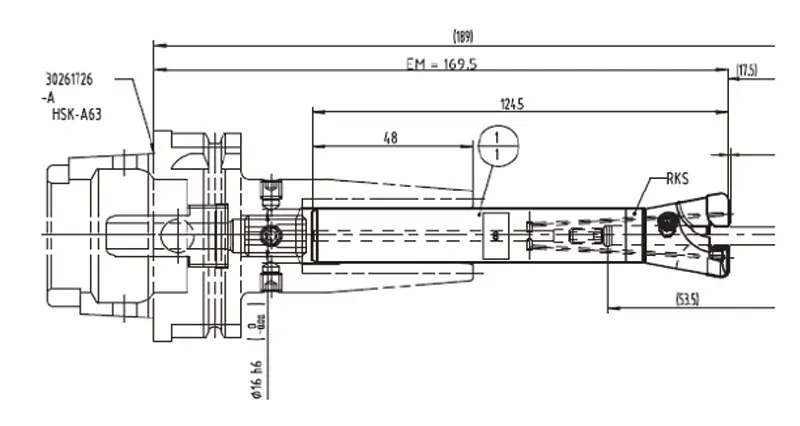
Operaciones combinadas: Normalmente se necesitan dos herramientas: broca y herramienta de chaflanado/cajeado. Nuestra solución integra taladrado y refrentado del asiento en una operación.
Construcción rígida: Característica de diseño: Soldadura a tope con mango de acero tenaz y cabeza de carburo/PCD para una excelente amortiguación y rentabilidad.
Capacidad de alta velocidad: Diseñada para velocidades de corte extremas (Vc 1500 m/min) en aluminio ADC12.
Parámetros de corte:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dientes) |
|---|---|---|---|
| 8000 | 1500 | 0.09 | 2 |
Estación C: acabado del taladro profundo del cilindro principal
Solución de alta estabilidad para taladros profundos de pequeño diámetro.
El reto y la solución:
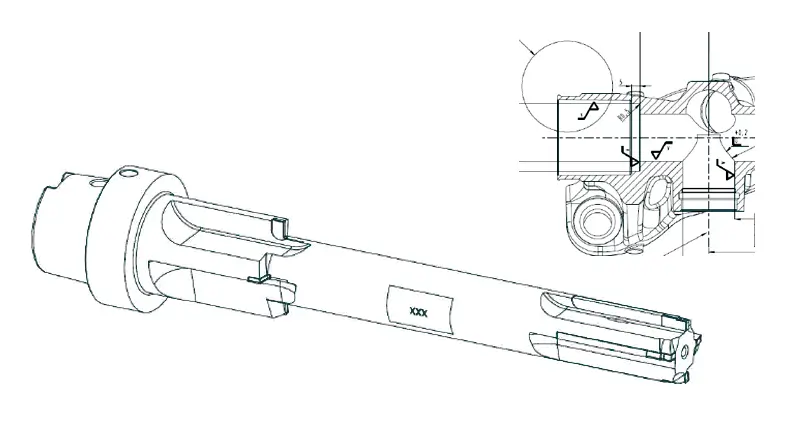
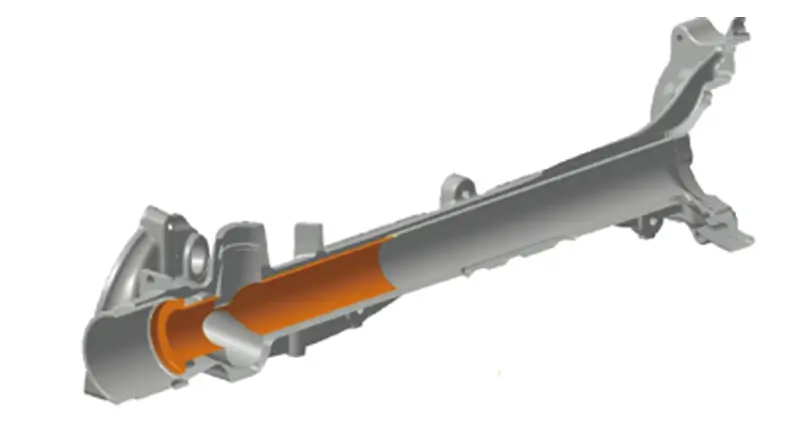
Precisión en taladros profundos: Los taladros profundos de pequeño diámetro suelen provocar flexión y vibraciones. Esta herramienta está diseñada para superar esas limitaciones de rigidez.
Patines de guiado integrados: Presenta un diseño específico: estructura de apoyo con patines que estabilizan la herramienta dentro del taladro para asegurar rectitud y acabado superficial.
Doble función: Combina eficazmente mandrinado de precisión y chaflanado en una herramienta.
Parámetros de corte:
| Operación | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dientes) |
|---|---|---|---|---|
| Mandrinado | 3000 | 1200 | 0.1 | 4 |
| Achaflanado | 3000 | 600 | 0.05 | 4 |
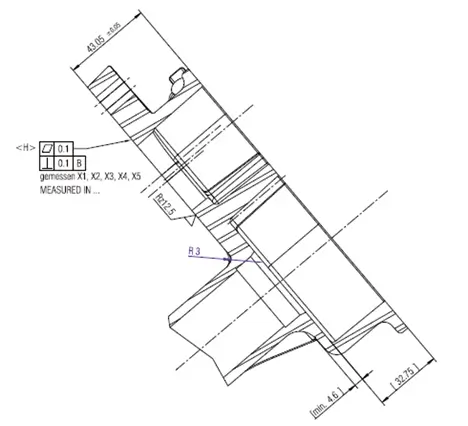
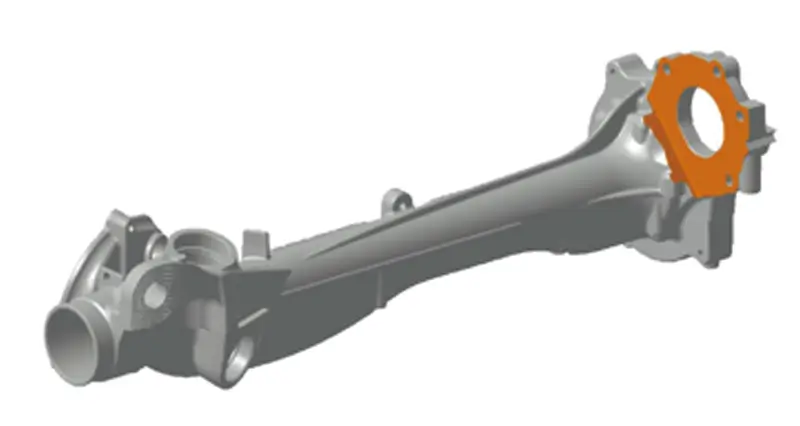
Estación D: fresado helicoidal de gran alcance con acceso restringido
Solución de alto arranque para cavidades profundas donde no pueden usarse cabezales angulares.
El reto y la solución:
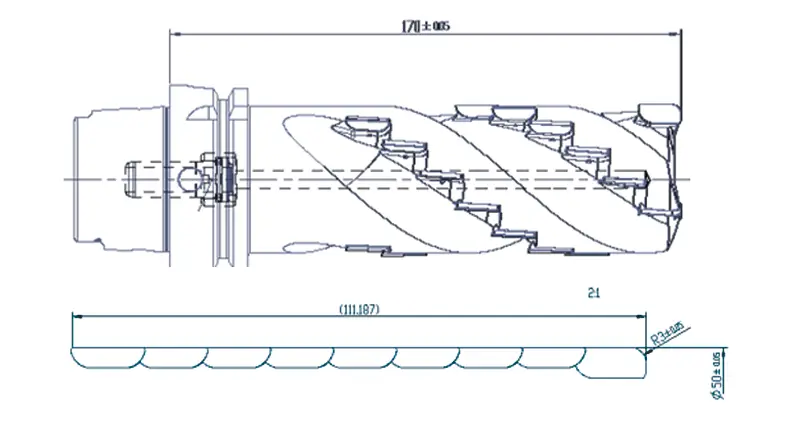
Restricción de espacio: La aplicación exige un corte profundo (~110mm) en un espacio reducido donde la interferencia con el útil de sujeción impide usar cabezales angulares estándar.
Diseño de alto arranque de material: Característica de diseño: Disposición helicoidal de plaquitas (diseño espiral). Esta disposición tipo mazorca permite un alto arranque de material y estabiliza las fuerzas con gran voladizo.
Desbaste pesado: Diseñada para retirar mucho material en una pasada eficiente.
Parámetros de corte:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dientes) |
|---|---|---|---|
| 6000 | 950 | 0.1 | 3 |
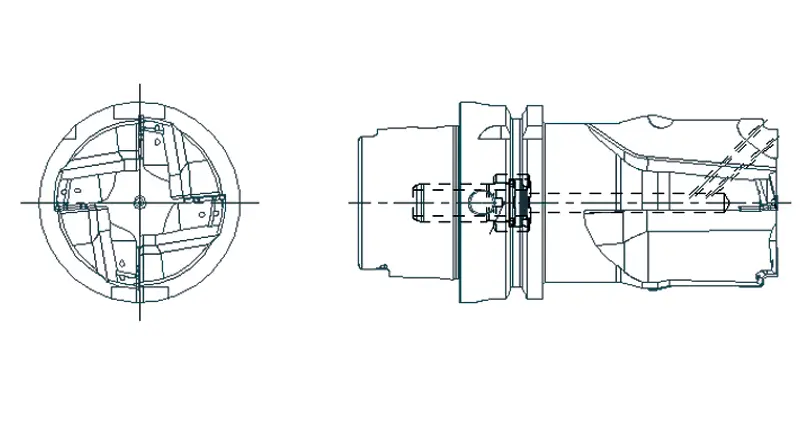
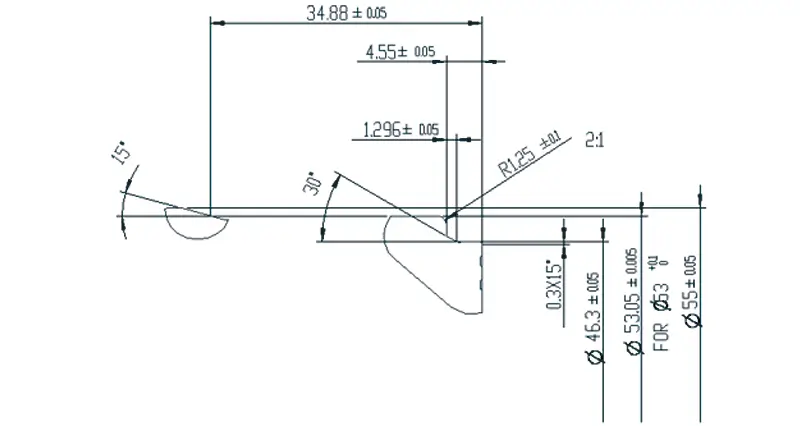
Estación E: mandrinado fino de precisión multiescalonado
Acabado optimizado de taladros escalonados complejos a velocidades extremas.
El reto y la solución:
Reducción del tiempo de ciclo: Diseñada con la siguiente característica: Diseño multifilo para minimizar el tiempo de mecanizado por pieza.
Integración de herramientas: Integra varios escalones pequeños en un perfil complejo, sustituyendo varias herramientas ISO estándar y reduciendo los cambios.
Geometría optimizada: Los distintos ángulos geométricos aseguran acabados precisos y constantes en diferentes diámetros de taladro.
Parámetros de corte:
| RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dientes) |
|---|---|---|---|
| 6000 | 1800 | 0.15 | 2 |
Estación F: herramienta combinada multifunción modular
Gran versatilidad con cabeza de fresado desmontable y cartuchos intercambiables.
El reto y la solución:
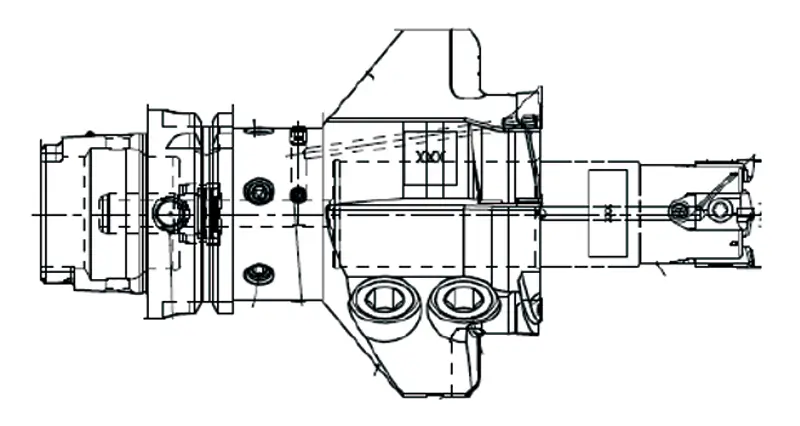
Geometría compleja: La pieza requiere mandrinado, refrentado del fondo y fresado frontal de gran diámetro. Usar herramientas separadas aumentaría mucho el ciclo.
Mantenimiento económico: Característica de diseño: Diseño modular con cabeza de fresado separada del mango. Un elemento clave es el uso de cartuchos intercambiables para las plaquitas de fresado. En caso de colisión o desgaste del asiento, solo se sustituye el cartucho, no el costoso cuerpo.
Alta densidad de filos: El diseño multifilo permite mayores avances y ciclos más cortos en las tres operaciones.
Parámetros de corte:
| Operación | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dientes) |
|---|---|---|---|---|
| Mandrinado | 5500 | 1500 | 0.07 | 4 |
| Cara del fondo | 5500 | 1500 | 0.01 | 4 |
| Fresado frontal | 6500 | 5500* | 0.2 | 4 |
Estación G: herramienta combinada ligera de trepanado a alta velocidad
Diseño ligero avanzado con impresión 3D para velocidades de corte extremas.
El reto y la solución:
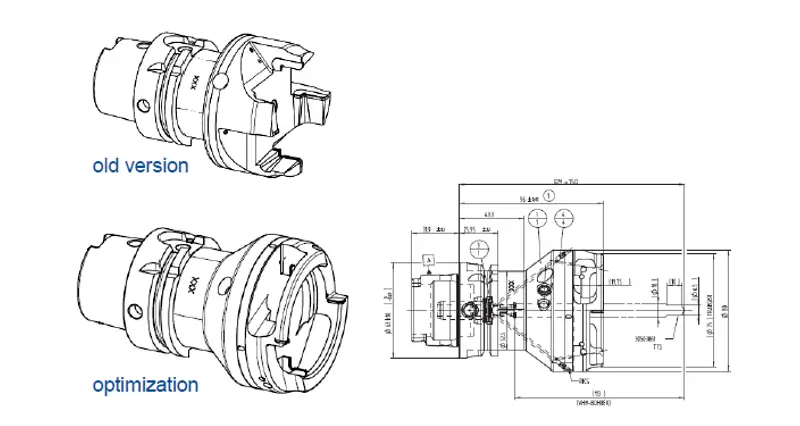
Fabricación avanzada: Para resolver la falta de rigidez de las herramientas de pared delgada, utilizamos impresión 3D y corte láser. Estas técnicas permitieron crear una geometría compleja y ligera imposible de fabricar con métodos tradicionales.
Optimización estructural: El diseño optimizado presenta una estructura de nervios y almas . Este refuerzo aumenta notablemente la rigidez y amortigua las vibraciones pese a las paredes delgadas.
Diseño económico: Utiliza un diseño modular dividido con cabeza de corte separada del cuerpo, reduciendo el coste de consumibles a largo plazo.
Parámetros de corte:
| Operación | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Z (dientes) |
|---|---|---|---|---|
| Trepanado | 9500 | 3500 | 0.18 | 2 |
| Taladrado | 9500 | 2350 | 0.12 | 2 |
Estación H: solución combinada de taladrado, fresado y mandrinado
Herramienta potente 4-en-1 para taladrar en macizo y acabar en una pasada.
El reto y la solución:
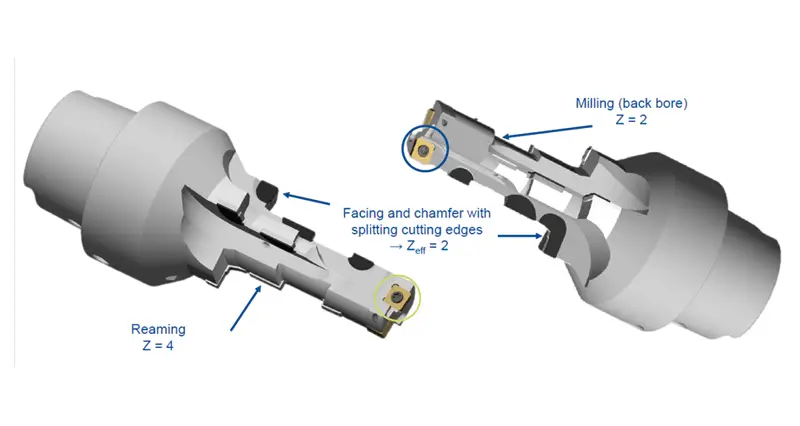
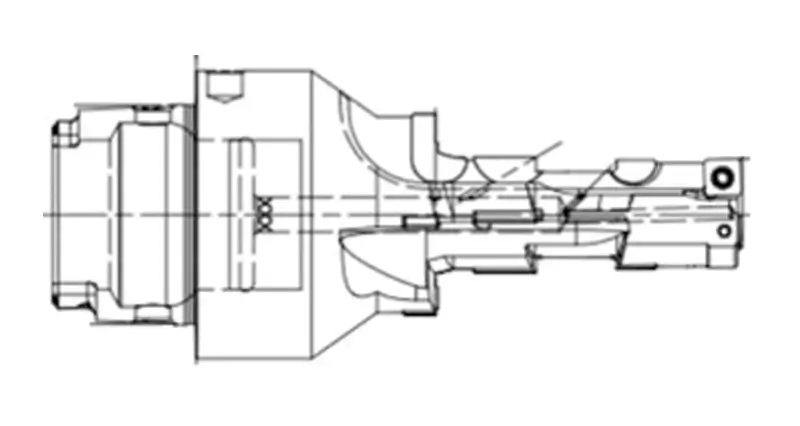
Taladrado en macizo: A diferencia de los escariadores estándar que requieren un taladro previo, esta herramienta está diseñada para mecanizado en macizo . Una punta de taladrado intercambiable realiza de forma económica el arranque intensivo.
Integración de 4 operaciones en 1: Reduce notablemente el ciclo al combinar cuatro operaciones: Taladrado + mandrinado de desbaste + escariado fino + chaflanado posterior.
Tecnología híbrida: Combina dos tecnologías:
Plaquitas intercambiables para la punta de taladrado, reduciendo el coste de consumibles.
Cuerpo con filos PCD soldados por brasado con diseño multifilo (Z=4 para escariado) para alta precisión superficial y larga vida útil.
Funciones y especificaciones de la herramienta:
| Zona de mecanizado | Función | Dientes efectivos (Z) | Característica |
|---|---|---|---|
| Punta | Taladrado | 2 (Plaquita) | Punta intercambiable para ahorrar costes |
| Cuerpo | Mandrinado de desbaste y acabado | 4 (PCD) | Escariado de alta estabilidad |
| Mango/cuello | Fresado posterior | 2 (PCD) | Capacidad de chaflanado posterior |
Resultados y eficiencia demostrados
Reducción del tiempo de ciclo
Reducido de 200 a 140 segundos por pieza.
Mayor estabilidad
Eliminación de rechazos por vibraciones en zonas de pared delgada.
Mayor vida útil
Los diseños PCD multifilo triplicaron el intervalo entre cambios respecto a las soluciones anteriores.
Rentabilidad
Las puntas intercambiables y herramientas combinadas redujeron notablemente el coste por pieza.
Análisis del coste por pieza (CPP)
Un porcentaje menor indica mayor rentabilidad por pieza.
Las soluciones PCD a medida de Sundi resolvieron nuestros complejos problemas de interferencia y aumentaron la eficiencia de producción un 15%.