










Ferramentas de torneamento CNC de rodas: guia completo de seleção
Para maquinar rodas de forma rentável, precisa de precisão e velocidade. Este guia ajuda a escolher ferramentas CNC para grandes diâmetros e cortes interrompidos, bem como qualidades e geometrias que reduzam o custo por roda.
Índice
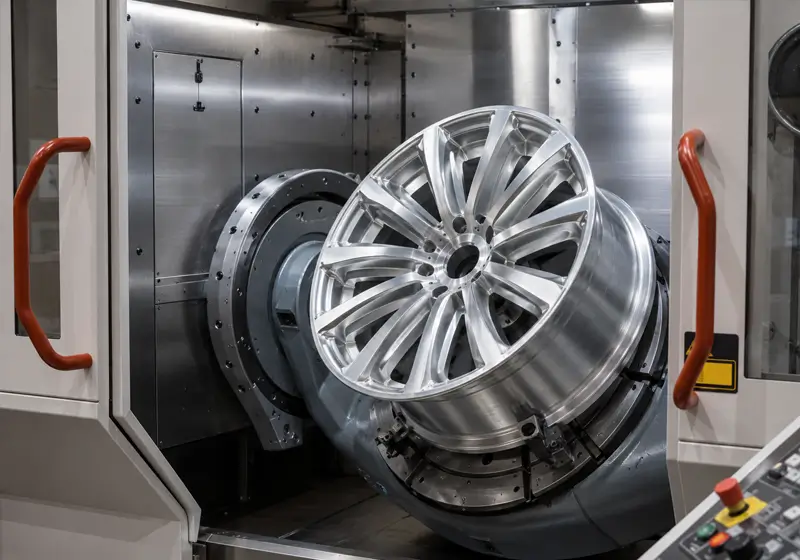
Que ferramentas de corte são necessárias para o torneamento CNC de rodas?
O torneamento de rodas envolve frequentemente grandes diâmetros, secções finas e elevadas exigências superficiais. Verifique as dimensões e a liga reais; a uma dada rotação do fuso, o diâmetro influencia a velocidade de corte.
Um plano de maquinagem de rodas pode utilizar várias famílias de ferramentas. As seis categorias seguintes são opções comuns, não um conjunto obrigatório para cada roda:
- Pastilhas de torneamento
- Barras de mandrilar
- Ferramentas de ranhuragem
- Pastilhas de roscagem
- Ferramentas PCD
- As pastilhas de CBN
Planeie ferramentas, fixação, limites de velocidade e controlo de aparas segundo a geometria e o material reais da roda.
Estratégia de ferramentas para tornear rodas
Rodas grandes em rotação exigem fixação segura e equilibrada dentro dos limites da máquina e do dispositivo. Paredes finas, balanço e contacto interrompido podem afetar a estabilidade; ferramentas normalizadas não são automaticamente inadequadas.
Considere as interrupções quando a trajetória real atravessa raios ou furos. Num exemplo simplificado, cinco interrupções por volta a 500 RPM produzem 2 500 interrupções por minuto. Os furos dos parafusos só contam se a trajetória os atravessar efetivamente.
Como analisar um trabalho de torneamento de rodas antes de selecionar ferramentas?
Antes de escolher a ferramenta, verifique a dureza. É alumínio fundido ou aço forjado? Consulte no desenho as tolerâncias apertadas do furo central.
Defina limites de batimento e dimensões segundo o desenho e a especificação aplicável. Identifique zonas de corte interrompido antes de selecionar qualidade e geometria; não existe um limite único para todas as rodas.
6 tipos importantes de ferramentas para o torneamento CNC de rodas
Qual é a função de cada ferramenta de torneamento de rodas? Compreendê-la evita gastar em equipamento inadequado.
Pastilhas de torneamento
Utilizam-se pastilhas de torneamento para remover a maior parte do material do diâmetro exterior e da face. As pastilhas devem suportar calor elevado e atrito constante.
Barras de mandrilar
O furo do cubo deve cumprir dimensão, posição e acabamento especificados. Selecione uma barra de mandrilar rígida adequada à profundidade e ao acesso. Mantenha o balanço curto e siga a relação comprimento-diâmetro recomendada para o material e sistema de amortecimento da barra.
Um balanço excessivo pode favorecer vibrações. Selecione o avanço de acabamento segundo geometria da pastilha, tolerância do furo, material e requisito superficial; valide-o na montagem real.
Ferramentas de ranhuragem
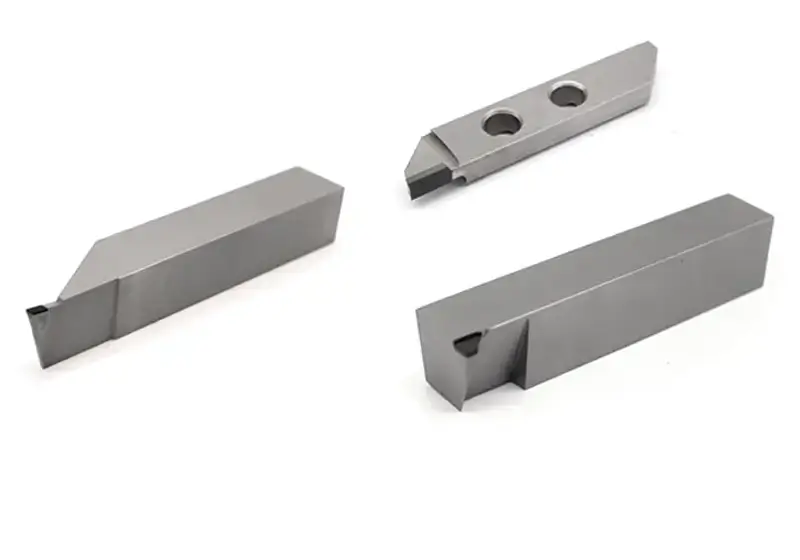
O pneu assenta no apoio do talão da roda, que exige um perfil específico. Utilizam-se ferramentas de ranhurar para maquinar estas ranhuras estreitas. As aparas podem ficar presas; selecione uma ferramenta com bom controlo de aparas.
Maquine as ranhuras dos anéis de retenção segundo o desenho e a especificação correspondente. Selecione pastilhas retificadas ou outras adequadas ao perfil e tolerância, sem assumir um limite dimensional universal.
Pastilhas de roscagem
Alguns desenhos incluem elementos roscados. Selecione pastilhas de roscar, machos ou fresas de roscar segundo a geometria, o acesso, a especificação e o material. A vedação depende do conjunto válvula-roda, não simplesmente da presença de uma rosca.
Ferramentas PCD
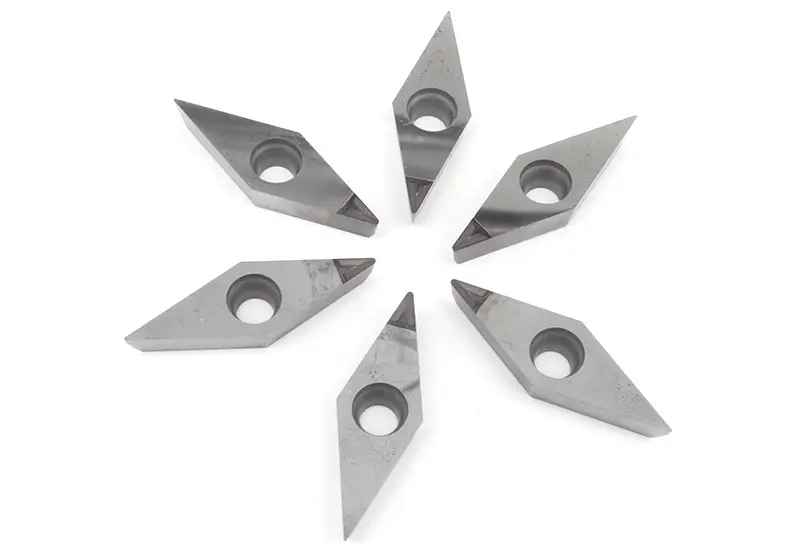
As ferramentas de diamante policristalino podem servir para o acabamento brilhante de faces de rodas de alumínio. Uma pastilha de PCD pode oferecer resistência ao desgaste e qualidade superficial, mas acabamento e vida útil dependem da liga, geometria, dados de corte, máquina e critérios de aceitação. Não assuma um número fixo de rodas por aresta.
Insertos de CBN
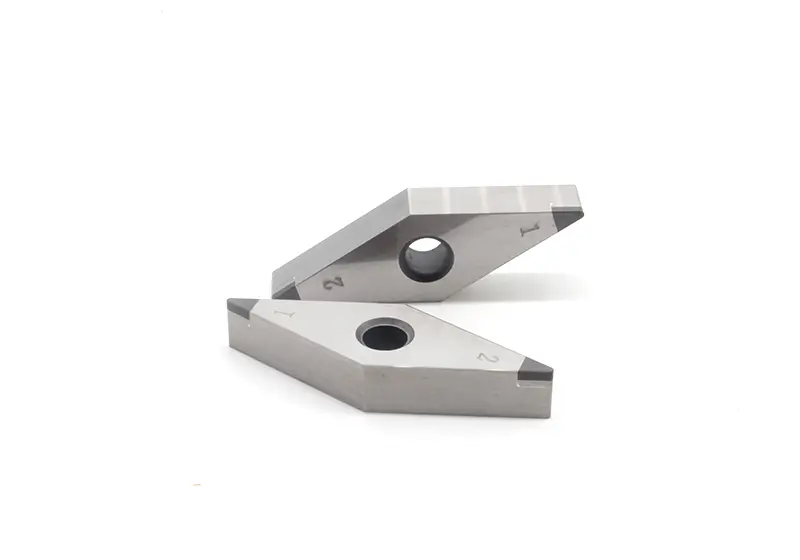
As pastilhas de CBN não são normalmente utilizadas em rodas de alumínio. Servem sobretudo para torneamento duro de aço endurecido, ferro fundido ou outras peças ferrosas abrasivas relacionadas com rodas. Com dureza elevada, o metal duro convencional pode desgastar-se rapidamente ou não manter acabamento estável.
Para rodas ou componentes de aço endurecido, pastilhas de CBN podem melhorar resistência ao desgaste, resistência térmica e estabilidade dimensional no acabamento. O CBN não é universal. Para alumínio, são geralmente mais adequados PCD ou metal duro vivo e polido.
Que qualidade de pastilha deve escolher para o material das suas rodas?
Guia de grupos de aplicação e ferramentas — Validar a qualidade concreta
Categoria de material | Grupo de aplicação / Ferramenta possível | Revestimentos possíveis — Conforme a qualidade |
Liga de alumínio (p. ex., A356, A357) | Grupo de aplicação N | Sem revestimento ou sistema DLC validado |
Alumínio de elevado teor de silício (>12% Si) | Grupo de aplicação N (PCD como opção) | Não aplicável |
Ferro fundido | Grupo de aplicação K (qualidade de metal duro validada) | Opção CVD; espessura conforme a qualidade |
Aço / Aço forjado | Grupo de aplicação P | Revestimento PVD ou CVD validado |
Aço endurecido (>45 HRC) | Grupo de aplicação H (CBN como opção) | Não aplicável |
As letras da tabela designam grupos de aplicação por material, não composições ou revestimentos completos. Selecione qualidade e geometria concretas do fabricante segundo liga, dureza, envolvimento e requisito superficial.
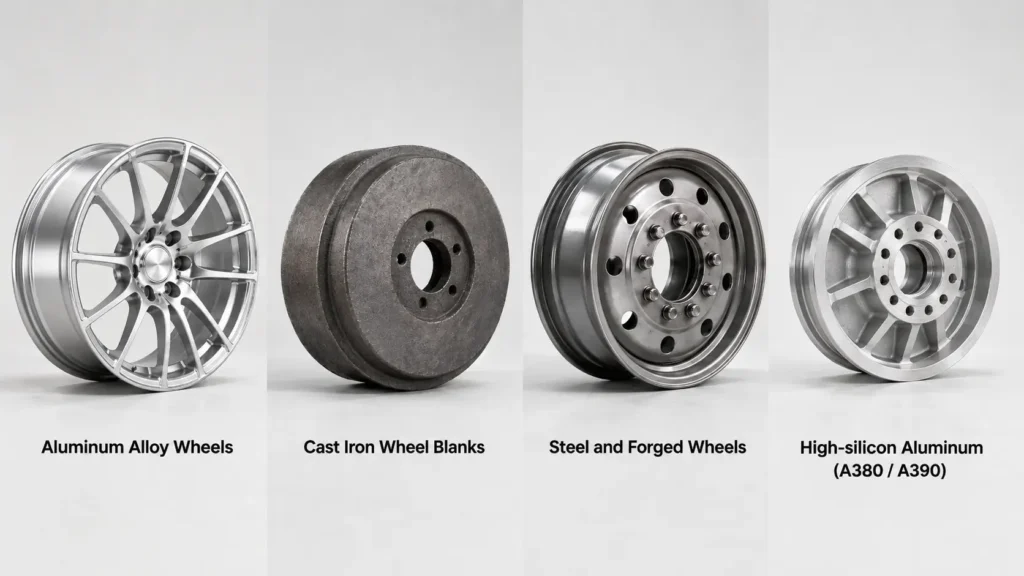
Rodas de liga de alumínio
As ligas de rodas variam no teor de silício e estado do material. O alumínio pode aderir à aresta e formar aresta postiça. Geometrias vivas e polidas de metal duro são uma opção; verifique o certificado e a recomendação da ferramenta.
O PCD pode ser económico em produção de alumínio adequada, sobretudo perante desgaste abrasivo ou exigências de acabamento. Não elimina toda a aderência nem garante menor custo; compare vida útil ensaiada e custo total por roda aceite.
Teor de silício no alumínio fundido (A380 / A390)
A380 e A390 não devem ser tratados como a mesma categoria de teor de silício. Confirme a especificação e o certificado. Constituintes ricos em silício podem aumentar o desgaste abrasivo, mas a intensidade depende da microestrutura, das condições e da ferramenta.
O PCD é uma opção comum para ligas abrasivas de alumínio. Compare qualidades validadas com outras ferramentas através de ensaios; nem uma escolha exclusiva de material nem um multiplicador fixo de vida útil se aplicam a todas as ligas.
Pré-formas de rodas de ferro fundido
Para ferro fundido, selecione qualidade segundo tipo, dureza e corte. O metal duro revestido por CVD validado é uma opção; espessura e velocidade dependem da qualidade e aplicação. Utilize dados iniciais do fornecedor e valide desgaste e estabilidade.
Rodas de aço e rodas forjadas
Para aço forjado, equilibre tenacidade e resistência ao desgaste segundo o estado do material e o envolvimento. São possíveis qualidades adequadas de metal duro com PVD ou CVD. A espessura, por si só, não determina a adequação; obtenha dados de corte específicos.
Grupos de aplicação e seleção dos dados de corte
Material | Grupo de aplicação / Ferramenta possível | Tecnologia de revestimento | Seleção da velocidade de corte |
Liga de alumínio (A356/A357) | Grupo de aplicação N | Sem revestimento / Polido | Utilize dados do fornecedor específicos da qualidade |
Alumínio de elevado teor de silício (>12% Si) | PCD | Não aplicável | Utilize dados do fornecedor específicos da qualidade |
Ferro fundido (Cinzento / Nodular) | Grupo de aplicação K | Opção CVD; espessura conforme a qualidade | Utilize dados do fornecedor específicos da qualidade |
Aço forjado | Grupo de aplicação P; selecione a qualidade concreta | Revestimento PVD validado | Utilize dados do fornecedor específicos da qualidade |
Aço endurecido (>45 HRC) | Grupo de aplicação H (CBN como opção) | Não aplicável | Utilize dados do fornecedor específicos da qualidade |
Guia de geometria de pastilhas para o torneamento CNC de rodas
A geometria é a forma da ferramenta. Determina como entra no metal e como sai o material removido.
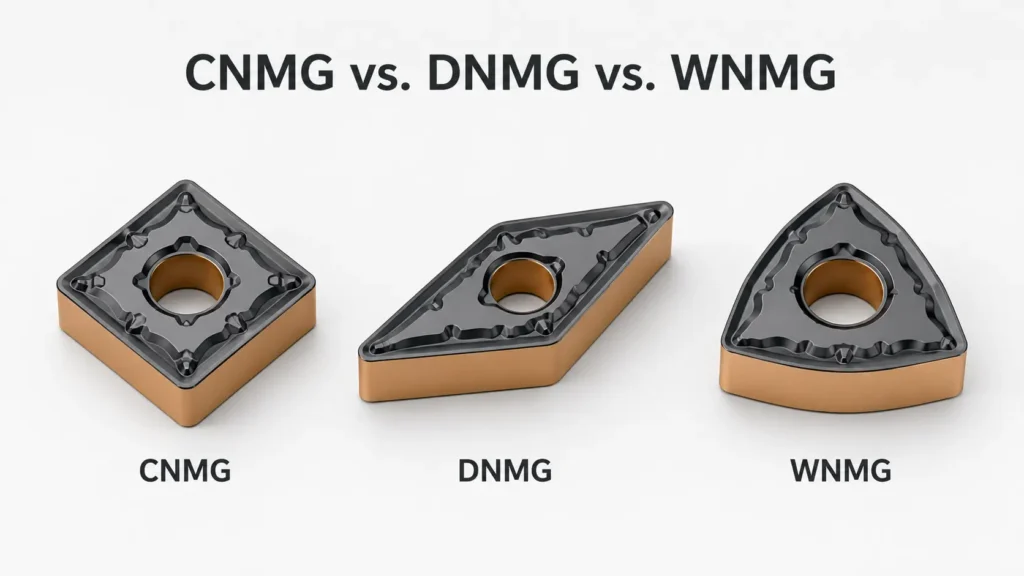
Forma de pastilha: CNMG, DNMG e WNMG
- CNMG: É uma forma rômbica de 80 graus, robusta e adequada ao desbaste.
- DNMG: É um losango mais estreito de 55 graus que permite aceder a ângulos onde CNMG não cabe.
- WNMG: Esta forma tem seis arestas e pode ser económica pelo número de arestas disponíveis.
Ângulos de ataque e de folga
Geometrias vivas com ângulo de ataque positivo são frequentemente adequadas ao alumínio; no ferro fundido dependem da qualidade, envolvimento e estabilidade. Selecione ângulos efetivos de ataque e folga para o conjunto pastilha-porta-ferramentas. Não atribua intervalos universais apenas pelo nome do material.
Seleção do quebra-aparas
O alumínio produz frequentemente aparas longas que podem enrolar-se na roda e riscá-la. O quebra-aparas deve curvá-las até partirem, mas a eficácia depende do avanço correto. Consulte sempre a gama recomendada pelo fabricante.
Raio de ponta
Selecione o raio de ponta equilibrando resistência da aresta, acesso, forças e superfície. Um raio maior pode aumentar força radial e vibração em montagens flexíveis. Siga as recomendações de pastilha e porta-ferramentas, não um intervalo único para todos os elementos.
Pastilhas Wiper
As pastilhas wiper têm um perfil modificado que pode melhorar o acabamento com avanço adequado. O resultado depende da geometria, orientação, rigidez e material. Utilize a gama do fornecedor e verifique a superfície; nenhum avanço garante um acabamento perfeito.
Comparação entre CVD, PVD e metal duro não revestido
Os revestimentos são camadas finas sobre a ferramenta que podem melhorar o desempenho.
CVD (TiCN / Al2O3)
Revestimentos CVD adequados podem oferecer resistência ao desgaste em torneamento exigente, incluindo certos ferros fundidos. Selecione revestimento e substrato para a operação; método de deposição ou espessura não determinam, por si só, a melhor opção.
PVD
Os revestimentos PVD podem contribuir para sistemas adequados a aço ou corte interrompido. Acuidade, tenacidade e resistência ao desgaste dependem do revestimento, substrato, preparação e geometria. Verifique as aplicações validadas, sem deduzir desempenho apenas da deposição.
Metal duro não revestido e PCD
Para alumínio, considere metal duro polido, PCD ou ferramentas revestidas validadas segundo aderência, desgaste e acabamento. Compare custo total por roda aceite, incluindo recondicionamento e paragens. O volume mensal, por si só, não prova que o PCD seja sempre mais barato.
5 problemas comuns de ferramentas no torneamento de rodas e as suas soluções
Mesmo com boas ferramentas podem surgir problemas. Estas são possíveis soluções.
Aresta postiça (BUE) em rodas de alumínio
A aresta postiça (BUE) forma-se quando o material adere e se acumula na aresta; não exige fusão em massa. Verifique velocidade, estado da aresta, geometria, lubrificação e material. Ajuste dentro da gama recomendada em vez de aplicar uma velocidade mínima universal.
Lascamento de pastilhas em cortes interrompidos
Perante lascamento em corte interrompido, verifique preparação da aresta, tenacidade, fixação, envolvimento e dados. Utilize uma qualidade mais tenaz validada ou parâmetros ajustados quando adequado. Valide a alteração; uma redução percentual fixa de velocidade não serve para todas as operações.
Mau acabamento superficial em faces torneadas com diamante
Se a face torneada com diamante ficar baça, inspecione a aresta de PCD com ampliação adequada e verifique contaminação, batimento, vibrações e dados. Avalie segundo a superfície especificada e os limites da máquina; um único valor de batimento não prevê todos os defeitos.
Desgaste rápido da ferramenta em alumínio com elevado teor de silício
Se as pastilhas de metal duro se desgastarem rapidamente, examine liga, silício, padrão de desgaste, qualidade e condições. O PCD pode servir para alumínio abrasivo, mas não é a única resposta e não se pode prometer um número fixo de rodas.
Vibrações ao mandrilar o furo da roda
Perante vibrações ao mandrilar, verifique balanço, rigidez, aperto, fixação e dados. Mantenha o balanço tão curto quanto possível e siga as indicações do fornecedor. Existem várias causas possíveis; o comprimento da barra não constitui um diagnóstico completo.
Como reduzir o custo por roda?
A eficiência melhora a rentabilidade. Estas são formas de reduzir custos.
Otimizar a velocidade de corte e o avanço
Defina velocidade e avanço segundo qualidade, liga, operação e limites da máquina. Converta velocidade superficial em rotação do fuso para o diâmetro real e respeite limites da roda e dispositivo. Valide vida útil e acabamento; nenhuma gama universal garante maior duração.
Estratégia de refrigeração para o torneamento de rodas
Selecione corte a seco, lubrificação mínima ou refrigeração abundante segundo ferramenta, liga, operação e máquina. Siga a concentração recomendada e mantenha fornecimento, filtragem e evacuação consistentes. Mais fluido não aumenta intrinsecamente a aderência do alumínio.
Recondicionamento de ferramentas PCD
Um fornecedor qualificado pode recondicionar ferramentas de PCD gastas. Viabilidade, dimensão restante da ponta, geometria restaurada, número de reafiações e preço dependem da ferramenta e dos danos. Solicite inspeção e orçamento, sem assumir poupanças ou quantidades fixas.
Quando mudar de aresta e quando substituir a pastilha?
Avalie desgaste de flanco, cratera, lascamento e superfície segundo os critérios de troca. Indexe para uma aresta útil ou substitua a pastilha e investigue desgaste anormal. A cratera pode ter várias causas; não demonstra, por si só, velocidade excessiva.
Conclusão
Escolher ferramentas CNC para rodas exige adaptar qualidade ao material e geometria à peça. Priorize rigidez e controlo de aparas. Estes passos podem melhorar qualidade, reduzir tempo de maquinagem e diminuir custos de ferramenta.
Perguntas frequentes
Que ferramenta escolher para maquinar rodas de liga de alumínio?
Metal duro polido adequado e PCD são comuns para rodas de alumínio. Selecione qualidade e geometria segundo desbaste ou acabamento, silício, interrupções e superfície. Valide vida útil e custo sem assumir um material sempre superior.
Posso usar as mesmas pastilhas de metal duro para peças brutas de rodas de alumínio e ferro fundido?
Não assuma que uma pastilha serve para ambos os materiais. Alumínio e ferro fundido beneficiam frequentemente de geometrias e qualidades diferentes, embora algumas ferramentas abranjam aplicações mais amplas. Siga as indicações da qualidade e valide cada operação.
Porque lascam as pastilhas ao tornear rodas com furos para parafusos?
Os furos podem interromper o corte quando a trajetória os atravessa. Verifique tenacidade, preparação da aresta, raio, rigidez e dados. Um raio maior pode aumentar forças; selecione-o segundo a montagem em vez de o aumentar automaticamente.
Quantas rodas pode maquinar uma pastilha de PCD antes do recondicionamento?
Não existe um número universal de rodas por aresta de PCD. Liga, silício, sobremetal, condições, geometria, máquina e critérios de acabamento influenciam a vida útil. Estabeleça o intervalo de recondicionamento com ensaios e um limite de desgaste definido.
Que forma de pastilha convém ao diâmetro exterior e à face de uma roda numa fixação?
CNMG pode ser uma opção robusta para torneamento exterior e faceamento acessíveis. DNMG ou outra geometria pode melhorar o acesso a perfis restritos. Verifique ângulo de posição, folgas, porta-ferramentas e envolvimento antes de escolher.