










Herramientas de torneado CNC de ruedas: guía completa de selección
Para mecanizar ruedas de forma rentable necesita precisión y velocidad. Esta guía ayuda a elegir herramientas CNC para grandes diámetros y cortes interrumpidos, así como calidades y geometrías que reduzcan el coste por rueda.
Contenido
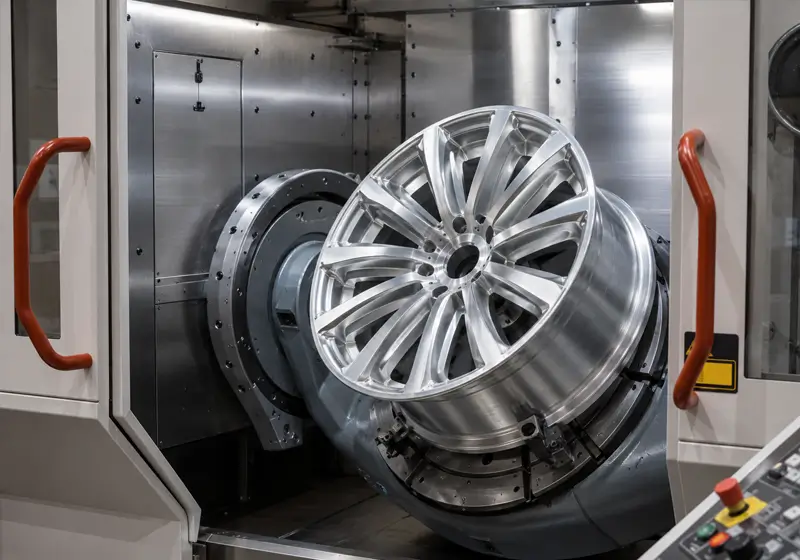
¿Qué herramientas de corte se necesitan para el torneado CNC de ruedas?
El torneado de ruedas suele implicar grandes diámetros, secciones delgadas y altas exigencias superficiales. Compruebe dimensiones y aleación reales; con una velocidad de husillo dada, el diámetro afecta a la velocidad de corte.
Un plan de mecanizado de ruedas puede utilizar varias familias de herramientas. Las seis categorías siguientes son opciones habituales, no un conjunto obligatorio para cada rueda:
- Plaquitas de torneado
- Barras de mandrinar
- Herramientas de ranurado
- Plaquitas de roscado
- Herramientas PCD
- Las plaquitas de CBN
Planifique herramientas, sujeción, límites de velocidad y control de viruta según la geometría y el material reales de la rueda.
Estrategia de herramientas para tornear ruedas
Las ruedas grandes en rotación requieren sujeción segura y equilibrada dentro de los límites de máquina y dispositivo. Paredes delgadas, voladizo y contacto interrumpido pueden afectar a la estabilidad; las herramientas estándar no son automáticamente inadecuadas.
Considere las interrupciones cuando la trayectoria real cruza radios u orificios. Como ejemplo simplificado, cinco interrupciones por vuelta a 500 RPM producen 2 500 interrupciones por minuto. Los orificios de tornillos solo cuentan si la trayectoria realmente los cruza.
¿Cómo analizar un trabajo de torneado de ruedas antes de seleccionar herramientas?
Antes de elegir la herramienta, compruebe la dureza. ¿Es aluminio fundido o acero forjado? Revise en el plano las tolerancias estrechas del orificio central.
Defina límites de descentramiento y dimensiones según el plano y la especificación aplicable. Identifique zonas de corte interrumpido antes de seleccionar calidad y geometría; no existe un límite único para todas las ruedas.
6 tipos importantes de herramientas para el torneado CNC de ruedas
¿Qué función cumple cada herramienta de torneado de ruedas? Comprenderlo evita gastar en equipos inadecuados.
Plaquitas de torneado
Se utilizan plaquitas de torneado para retirar la mayor parte del material del diámetro exterior y la cara. Las plaquitas deben soportar calor elevado y fricción constante.
Barras de mandrinar
El orificio del buje debe cumplir tamaño, posición y acabado especificados. Seleccione una barra de mandrinar rígida adecuada a la profundidad y el acceso. Mantenga corto el voladizo y siga la relación longitud-diámetro recomendada para el material y sistema de amortiguación de la barra.
Un voladizo excesivo puede favorecer vibraciones. Seleccione el avance de acabado según geometría de plaquita, tolerancia del orificio, material y requisito superficial; valídelo en el montaje real.
Herramientas de ranurado
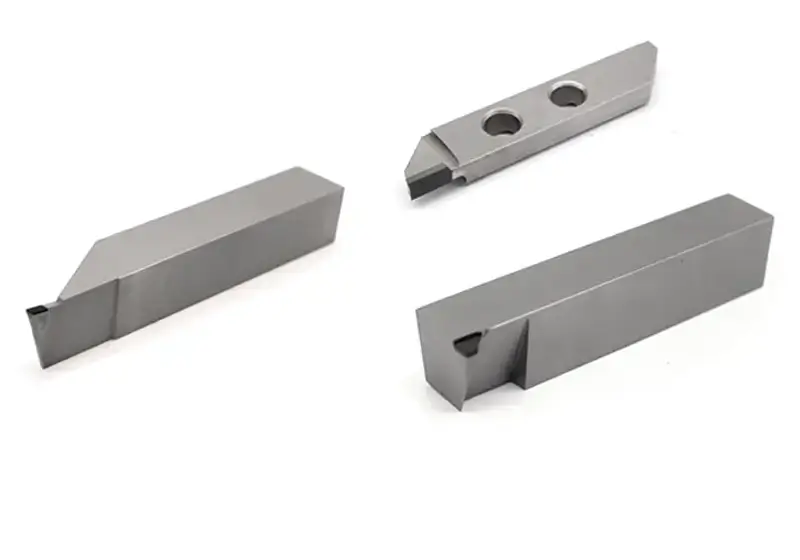
El neumático se apoya en el asiento del talón de la rueda, que requiere un perfil específico. Se utilizan herramientas de ranurado para mecanizar estas ranuras estrechas. Las virutas pueden atascarse; seleccione una herramienta con buen control de viruta.
Mecanice las ranuras de anillos de retención según el plano y la especificación correspondiente. Seleccione plaquitas rectificadas u otras adecuadas al perfil y tolerancia, sin asumir un límite dimensional universal.
Plaquitas de roscado
Algunos diseños incluyen elementos roscados. Seleccione plaquitas de roscado, machos o fresas de roscar según la geometría, acceso, especificación y material. El sellado depende del conjunto válvula-rueda, no simplemente de la presencia de una rosca.
Herramientas PCD
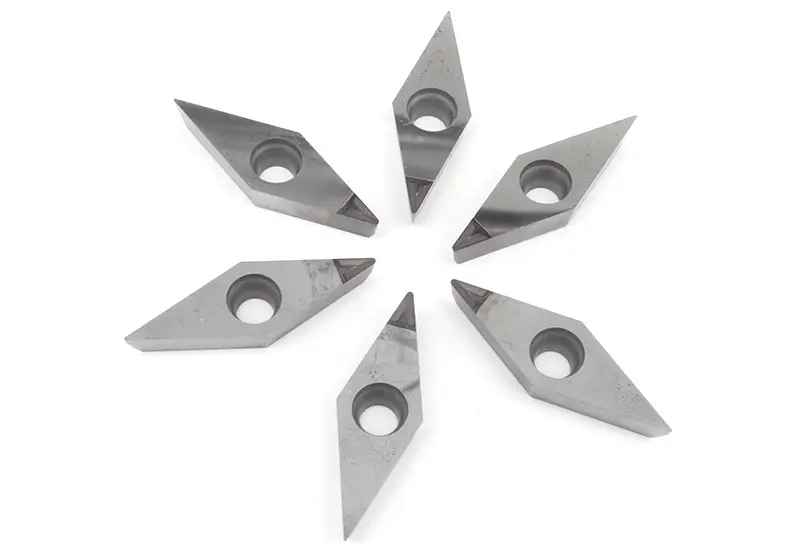
Las herramientas de diamante policristalino pueden servir para el acabado brillante de caras de ruedas de aluminio. Una plaquita de PCD puede ofrecer resistencia al desgaste y calidad superficial, pero acabado y vida útil dependen de aleación, geometría, datos de corte, máquina y criterios de aceptación. No asuma un número fijo de ruedas por filo.
Plaquitas de CBN
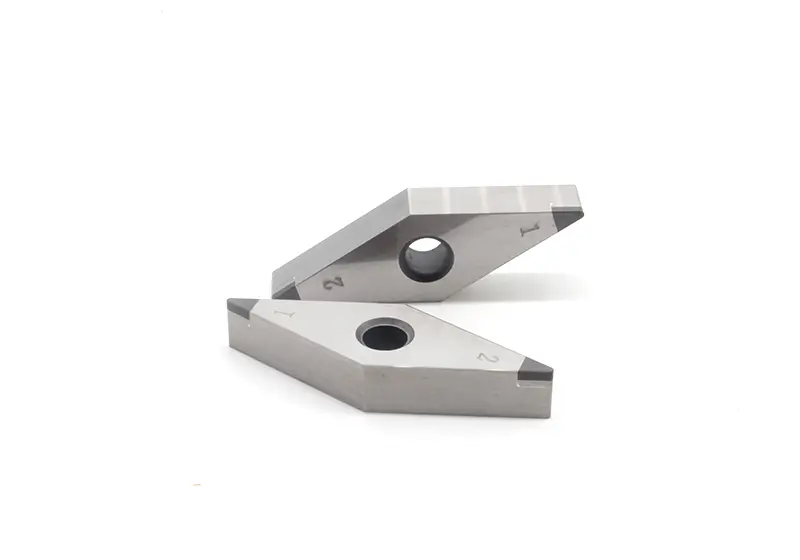
Las plaquitas de CBN no suelen utilizarse para ruedas de aluminio. Se emplean principalmente en torneado duro de acero endurecido, fundición u otras piezas ferrosas abrasivas relacionadas con ruedas. Con dureza elevada, el metal duro convencional puede desgastarse rápido o no mantener un acabado estable.
Para ruedas o componentes de acero endurecido, las plaquitas de CBN pueden mejorar resistencia al desgaste, resistencia térmica y estabilidad dimensional en acabado. El CBN no es universal. Para aluminio, suelen ser más adecuados PCD o metal duro agudo y pulido.
¿Qué calidad de plaquita debe elegir para el material de sus ruedas?
Guía de grupos de aplicación y herramientas — Validar la calidad concreta
Categoría de material | Grupo de aplicación / Herramienta posible | Recubrimientos posibles — Según la calidad |
Aleación de aluminio (p. ej., A356, A357) | Grupo de aplicación N | Sin recubrimiento o sistema DLC validado |
Aluminio de alto contenido en silicio (>12% Si) | Grupo de aplicación N (PCD como opción) | No aplicable |
Fundición | Grupo de aplicación K (calidad de metal duro validada) | Opción CVD; espesor según la calidad |
Acero / Acero forjado | Grupo de aplicación P | Recubrimiento PVD o CVD validado |
Acero templado (>45 HRC) | Grupo de aplicación H (CBN como opción) | No aplicable |
Las letras de la tabla designan grupos de aplicación por material, no composiciones o recubrimientos completos. Seleccione calidad y geometría concretas del fabricante según aleación, dureza, contacto y requisito superficial.
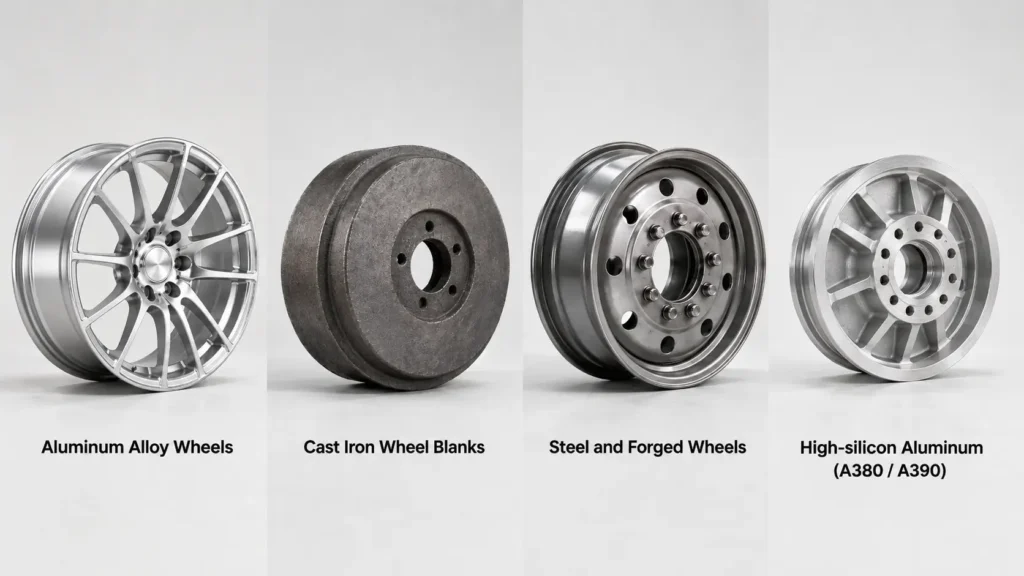
Ruedas de aleación de aluminio
Las aleaciones de ruedas varían en contenido de silicio y estado del material. El aluminio puede adherirse al filo y formar filo recrecido. Las geometrías agudas y pulidas de metal duro son una opción; compruebe certificado y recomendación de herramienta.
El PCD puede resultar económico en producción de aluminio adecuada, especialmente ante desgaste abrasivo o exigencias de acabado. No elimina toda adhesión ni garantiza menor coste; compare vida útil probada y coste total por rueda aceptada.
Contenido de silicio en aluminio fundido (A380 / A390)
A380 y A390 no deben tratarse como una misma categoría de contenido de silicio. Confirme especificación y certificado. Los constituyentes ricos en silicio pueden aumentar el desgaste abrasivo, pero su intensidad depende de microestructura, condiciones y herramienta.
El PCD es una opción habitual para aleaciones abrasivas de aluminio. Compare calidades validadas con otras herramientas mediante ensayos; ni una elección exclusiva de material ni un multiplicador fijo de vida útil valen para todas las aleaciones.
Preformas de ruedas de fundición de hierro
Para fundición, seleccione calidad según tipo, dureza y corte. El metal duro recubierto por CVD validado es una opción; espesor y velocidad dependen de calidad y aplicación. Utilice datos iniciales del proveedor y valide desgaste y estabilidad.
Ruedas de acero y ruedas forjadas
Para acero forjado, equilibre tenacidad y resistencia al desgaste según estado del material y contacto. Son posibles calidades adecuadas de metal duro con PVD o CVD. El espesor solo no determina la idoneidad; obtenga datos de corte específicos.
Grupos de aplicación y selección de datos de corte
Material | Grupo de aplicación / Herramienta posible | Tecnología de recubrimiento | Selección de velocidad de corte |
Aleación de aluminio (A356/A357) | Grupo de aplicación N | Sin recubrimiento / Pulido | Utilice datos del proveedor específicos de la calidad |
Aluminio de alto contenido en silicio (>12% Si) | PCD | No aplicable | Utilice datos del proveedor específicos de la calidad |
Fundición (Gris / Nodular) | Grupo de aplicación K | Opción CVD; espesor según la calidad | Utilice datos del proveedor específicos de la calidad |
Acero forjado | Grupo de aplicación P; seleccione la calidad concreta | Recubrimiento PVD validado | Utilice datos del proveedor específicos de la calidad |
Acero templado (>45 HRC) | Grupo de aplicación H (CBN como opción) | No aplicable | Utilice datos del proveedor específicos de la calidad |
Guía de geometría de plaquitas para el torneado CNC de ruedas
La geometría es la forma de la herramienta. Determina cómo entra en el metal y cómo sale el material arrancado.
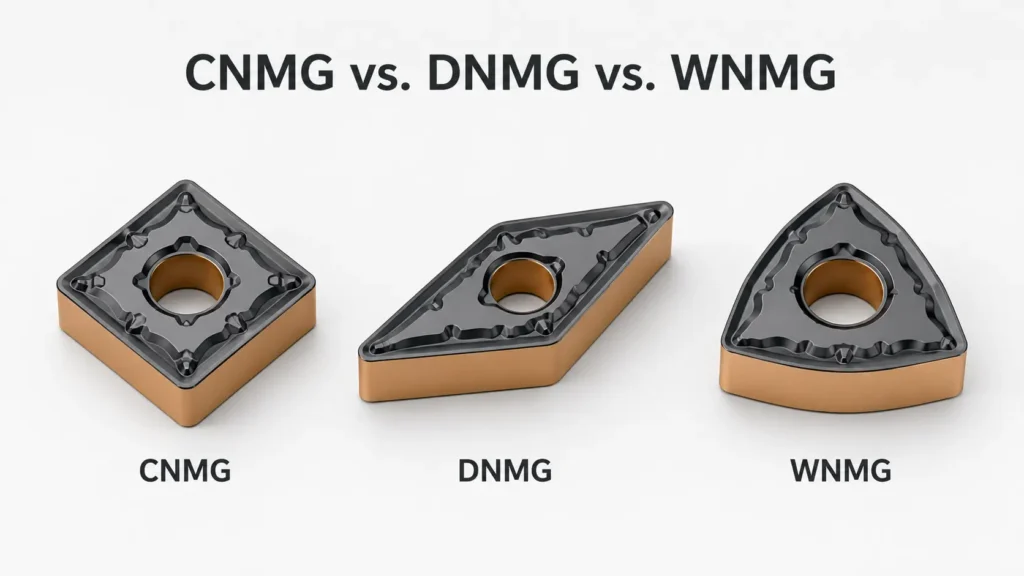
Forma de plaquita: CNMG, DNMG y WNMG
- CNMG: Es una forma rómbica de 80 grados, robusta y adecuada para desbaste.
- DNMG: Es un rombo más estrecho de 55 grados que permite acceder a ángulos donde no cabe CNMG.
- WNMG: Esta forma tiene seis filos y puede ser económica por el número de filos disponibles.
Ángulos de desprendimiento y de incidencia
Las geometrías agudas de desprendimiento positivo suelen servir para aluminio; en fundición dependen de calidad, contacto y estabilidad. Seleccione ángulos efectivos de desprendimiento e incidencia para el conjunto plaquita-portaherramientas. No asigne intervalos universales solo por el nombre del material.
Selección del rompevirutas
El aluminio suele producir virutas largas que pueden enrollarse en la rueda y rayarla. El rompevirutas debe curvarlas hasta romperlas, pero su eficacia depende del avance correcto. Consulte siempre el intervalo recomendado por el fabricante.
Radio de punta
Seleccione el radio de punta equilibrando resistencia del filo, acceso, fuerzas y superficie. Un radio mayor puede aumentar fuerza radial y vibración en montajes flexibles. Siga las recomendaciones de plaquita y portaherramientas, no un intervalo único para todos los elementos.
Plaquitas Wiper
Las plaquitas wiper tienen un perfil modificado que puede mejorar el acabado con un avance adecuado. El resultado depende de geometría, orientación, rigidez y material. Utilice el intervalo del proveedor y verifique la superficie; ningún avance garantiza un acabado perfecto.
Comparación entre CVD, PVD y metal duro sin recubrir
Los recubrimientos son capas finas sobre la herramienta que pueden mejorar su rendimiento.
CVD (TiCN / Al2O3)
Los recubrimientos CVD adecuados pueden ofrecer resistencia al desgaste en torneado exigente, incluidas ciertas fundiciones. Seleccione recubrimiento y sustrato para la operación; método de deposición o espesor no determinan por sí solos la mejor opción.
PVD
Los recubrimientos PVD pueden contribuir a sistemas adecuados para acero o corte interrumpido. Agudeza, tenacidad y resistencia al desgaste dependen de recubrimiento, sustrato, preparación y geometría. Compruebe las aplicaciones validadas, sin deducir rendimiento solo de la deposición.
Metal duro sin recubrir y PCD
Para aluminio, considere metal duro pulido, PCD o herramientas recubiertas validadas según adhesión, desgaste y acabado. Compare coste total por rueda aceptada, incluidos reacondicionamiento y paradas. El volumen mensual solo no demuestra que el PCD sea siempre lo más barato.
5 problemas habituales de herramientas al tornear ruedas y sus soluciones
Incluso con buenas herramientas pueden surgir problemas. Estas son posibles soluciones.
Filo recrecido (BUE) en ruedas de aluminio
El filo recrecido (BUE) se forma al adherirse y acumularse material en el filo; no requiere fusión masiva. Revise velocidad, estado del filo, geometría, lubricación y material. Ajuste dentro del intervalo recomendado en lugar de aplicar una velocidad mínima universal.
Astillado de plaquitas en cortes interrumpidos
Ante astillado en corte interrumpido, revise preparación del filo, tenacidad, sujeción, contacto y datos. Utilice una calidad más tenaz validada o parámetros ajustados cuando proceda. Valide el cambio; una reducción porcentual fija de velocidad no sirve para toda operación.
Mal acabado superficial en caras torneadas con diamante
Si la cara torneada con diamante queda mate, inspeccione el filo de PCD con aumento adecuado y revise contaminación, descentramiento, vibraciones y datos. Evalúe según superficie especificada y límites de máquina; un único valor de descentramiento no predice todos los defectos.
Desgaste rápido de herramienta en aluminio con alto contenido de silicio
Si las plaquitas de metal duro se desgastan rápidamente, examine aleación, silicio, patrón de desgaste, calidad y condiciones. El PCD puede servir para aluminio abrasivo, pero no es la única respuesta y no puede prometerse un número fijo de ruedas.
Vibraciones al mandrinar el orificio de la rueda
Ante vibraciones al mandrinar, revise voladizo, rigidez, fijación, sujeción y datos. Mantenga el voladizo lo más corto posible y siga las indicaciones del proveedor. Hay varias causas posibles; la longitud de barra no constituye un diagnóstico completo.
¿Cómo reducir el coste por rueda?
La eficiencia mejora la rentabilidad. Estas son formas de reducir costes.
Optimizar la velocidad de corte y el avance
Defina velocidad y avance según calidad, aleación, operación y límites de máquina. Convierta velocidad superficial a velocidad del husillo para el diámetro real y respete límites de rueda y dispositivo. Valide vida útil y acabado; ningún intervalo universal garantiza mayor duración.
Estrategia de refrigeración para el torneado de ruedas
Seleccione corte en seco, lubricación mínima o refrigeración abundante según herramienta, aleación, operación y máquina. Siga la concentración recomendada y mantenga suministro, filtración y evacuación constantes. Más refrigerante no aumenta intrínsecamente la adhesión del aluminio.
Reacondicionamiento de herramientas PCD
Un proveedor cualificado puede reacondicionar herramientas de PCD desgastadas. Viabilidad, tamaño restante de punta, geometría restaurada, número de reafilados y precio dependen de herramienta y daños. Solicite inspección y presupuesto, sin asumir ahorros o cantidades fijas.
¿Cuándo cambiar de filo y cuándo sustituir la plaquita?
Evalúe desgaste de flanco, cráter, astillado y superficie según criterios de cambio. Indexe a un filo útil o sustituya la plaquita e investigue el desgaste anormal. El cráter puede tener varias causas; no demuestra por sí solo velocidad excesiva.
Conclusión
Elegir herramientas CNC para ruedas exige adaptar calidad al material y geometría a la pieza. Priorice rigidez y control de viruta. Estos pasos pueden mejorar calidad, reducir tiempo de mecanizado y disminuir costes de herramienta.
Preguntas frecuentes
¿Qué herramienta conviene para mecanizar ruedas de aleación de aluminio?
El metal duro pulido adecuado y el PCD son habituales para ruedas de aluminio. Seleccione calidad y geometría según desbaste o acabado, silicio, interrupciones y superficie. Valide vida útil y coste sin asumir un material siempre superior.
¿Puedo usar las mismas plaquitas de metal duro para piezas brutas de ruedas de aluminio y fundición?
No asuma que una plaquita sirve para ambos materiales. Aluminio y fundición suelen beneficiarse de geometrías y calidades distintas, aunque algunas herramientas cubren aplicaciones más amplias. Siga las indicaciones de la calidad y valide cada operación.
¿Por qué se astillan las plaquitas al tornear ruedas con orificios para tornillos?
Los orificios pueden interrumpir el corte cuando la trayectoria los cruza. Revise tenacidad, preparación del filo, radio, rigidez y datos. Un radio mayor puede aumentar fuerzas; selecciónelo según el montaje en lugar de aumentarlo automáticamente.
¿Cuántas ruedas puede mecanizar una plaquita de PCD antes de reacondicionarla?
No existe un número universal de ruedas por filo de PCD. Aleación, silicio, sobremetal, condiciones, geometría, máquina y criterios de acabado influyen en la vida útil. Establezca el intervalo de reacondicionamiento con ensayos y un límite de desgaste definido.
¿Qué forma de plaquita conviene para diámetro exterior y cara de una rueda en una sujeción?
CNMG puede ser una opción robusta para torneado exterior y refrentado accesibles. DNMG u otra geometría puede mejorar el acceso a perfiles restringidos. Compruebe ángulo de posición, holguras, portaherramientas y contacto antes de elegir.