










CNC-Werkzeuge zum Raddrehen: vollständiger Auswahlleitfaden
Für wirtschaftliche Radbearbeitung benötigen Sie hohe Präzision und Geschwindigkeit. Dieser Leitfaden unterstützt die Auswahl geeigneter CNC-Werkzeuge für große Durchmesser und unterbrochene Schnitte. Sie erfahren, wie passende Plattensorten und Geometrien die Kosten je Rad senken können.
Inhalt
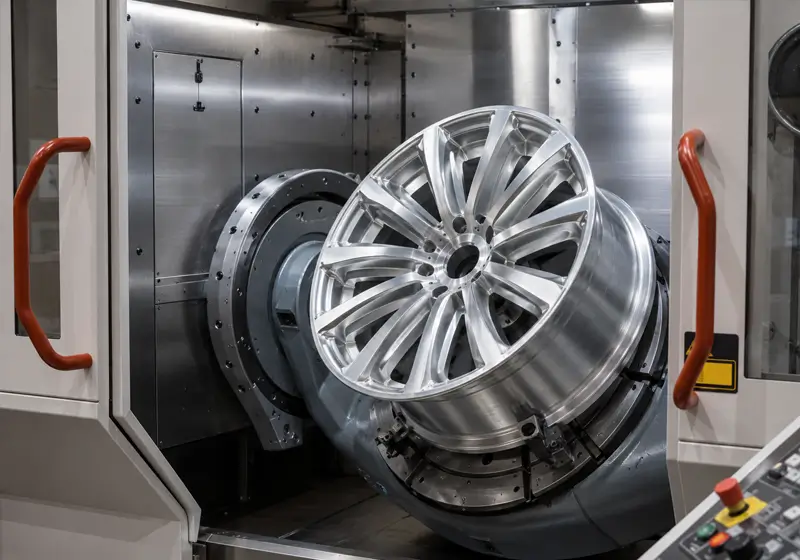
Welche Schneidwerkzeuge werden für das CNC-Drehen von Rädern benötigt?
Beim Raddrehen sind häufig große Durchmesser, dünne Querschnitte und hohe Oberflächenanforderungen zu berücksichtigen. Prüfen Sie tatsächliche Radmaße und Legierung; bei gegebener Spindeldrehzahl bestimmt der Durchmesser die Schnittgeschwindigkeit.
Ein Bearbeitungsplan für Räder kann mehrere Werkzeugfamilien umfassen. Die folgenden sechs Kategorien sind gängige Optionen, kein Pflichtsatz für jedes Rad:
- Drehwendeschneidplatten
- Bohrstangen
- Einstechwerkzeuge
- Gewindedrehplatten
- PCD-Werkzeuge
- CBN-Wendeschneidplatten
Planen Sie Werkzeuge, Werkstückspannung, Drehzahlgrenzen und Spankontrolle entsprechend der tatsächlichen Radgeometrie und dem Werkstoff.
Werkzeugstrategie für das Raddrehen
Große rotierende Räder erfordern eine sichere, ausgewuchtete Spannung innerhalb der Maschinen- und Vorrichtungsgrenzen. Dünne Wände, Werkzeugauskragung und unterbrochener Eingriff können die Stabilität beeinflussen; Standardwerkzeuge sind nicht automatisch ungeeignet.
Berücksichtigen Sie Unterbrechungen, wenn die tatsächliche Werkzeugbahn Speichen oder Bohrungen kreuzt. Vereinfacht ergeben fünf Unterbrechungen je Umdrehung bei 500 RPM insgesamt 2 500 Unterbrechungen pro Minute. Schraubenlöcher zählen nur, wenn die Schneidbahn sie tatsächlich kreuzt.
Wie beurteilt man einen Raddrehauftrag vor der Werkzeugwahl?
Prüfen Sie vor der Werkzeugwahl die Werkstoffhärte. Handelt es sich um Aluminiumguss oder Schmiedestahl? Entnehmen Sie der Zeichnung enge Toleranzen der Zentrierbohrung.
Legen Sie Rundlauf- und Maßgrenzen anhand der Zeichnung und der geltenden Radspezifikation fest. Ermitteln Sie unterbrochene Schnittbereiche vor der Sorten- und Geometriewahl; eine einzige Rundlaufgrenze für alle Räder gibt es nicht.
6 wichtige Werkzeugarten für das CNC-Drehen von Rädern
Welche Aufgabe erfüllt jedes Werkzeug beim Raddrehen? Wer das versteht, vermeidet unnötige Investitionen in ungeeignete Ausrüstung.
Drehwendeschneidplatten
Sie verwenden Drehwendeschneidplatten, um den Großteil des Materials am Außendurchmesser und an der Stirnfläche abzutragen. Hier müssen die Platten hohe Wärme und anhaltende Reibung bewältigen.
Bohrstangen
Die Nabenbohrung muss die vorgegebenen Maße, Lage und Oberfläche erreichen. Wählen Sie eine steife Bohrstange passend zu Bohrtiefe und Zugänglichkeit. Halten Sie die Auskragung kurz und beachten Sie das empfohlene Längen-Durchmesser-Verhältnis für Werkstoff und Dämpfungssystem der Stange.
Übermäßige Bohrstangenauskragung kann Rattern fördern. Wählen Sie den Schlichtvorschub nach Plattengeometrie, Bohrungstoleranz, Werkstoff und Oberflächenanforderung; validieren Sie ihn in der tatsächlichen Aufspannung.
Einstechwerkzeuge
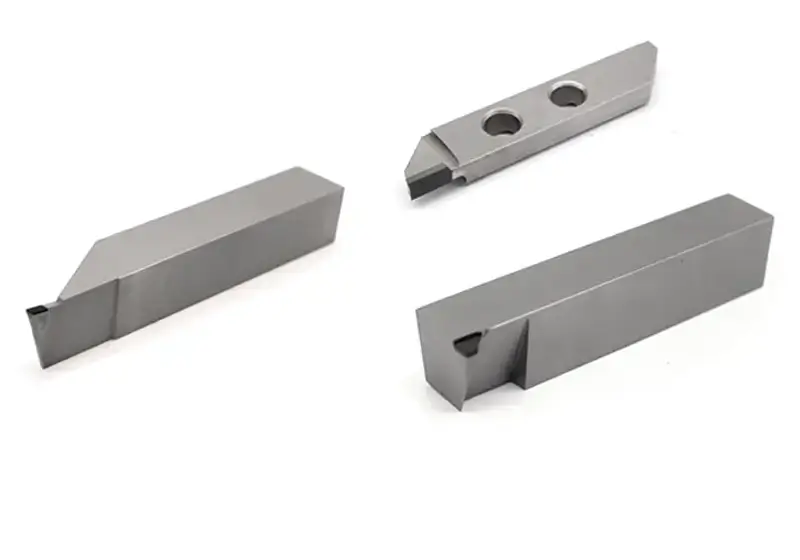
Am Wulstsitz trifft der Reifen auf das Rad. Er benötigt ein bestimmtes Profil. Sie verwenden Stechwerkzeuge zum Schneiden dieser schmalen Nuten. In engen Bereichen können Späne stecken bleiben; wählen Sie deshalb ein Werkzeug mit guter Spankontrolle.
Bearbeiten Sie Sicherungsringnuten nach Zeichnung und zutreffender Nutspezifikation. Wählen Sie geschliffene oder andere geeignete Platten anhand von Profil und Toleranz statt einer vermeintlich universellen Maßgrenze.
Gewindedrehplatten
Manche Radkonstruktionen besitzen Gewindemerkmale. Wählen Sie Gewindeplatten, Gewindebohrer oder Gewindefräser nach Merkmal, Maschinenzugang, Gewindespezifikation und Werkstoff. Die Ventilabdichtung hängt von der gesamten Ventil- und Radkonstruktion ab, nicht allein von einem Gewinde.
PCD-Werkzeuge
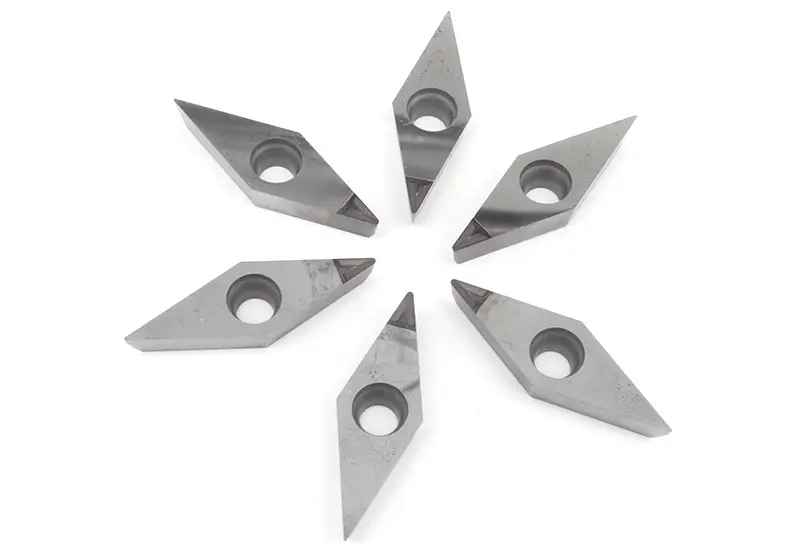
Werkzeuge aus polykristallinem Diamant können zum Glanzdrehen von Aluminiumradflächen geeignet sein. Eine PCD-Platte kann gute Verschleißbeständigkeit und Oberflächengüte bieten. Oberfläche und Standzeit hängen jedoch von Legierung, Geometrie, Schnittdaten, Maschinenzustand und Abnahmekriterien ab. Setzen Sie keine feste Radanzahl je Schneide voraus.
CBN-Wendeschneidplatten
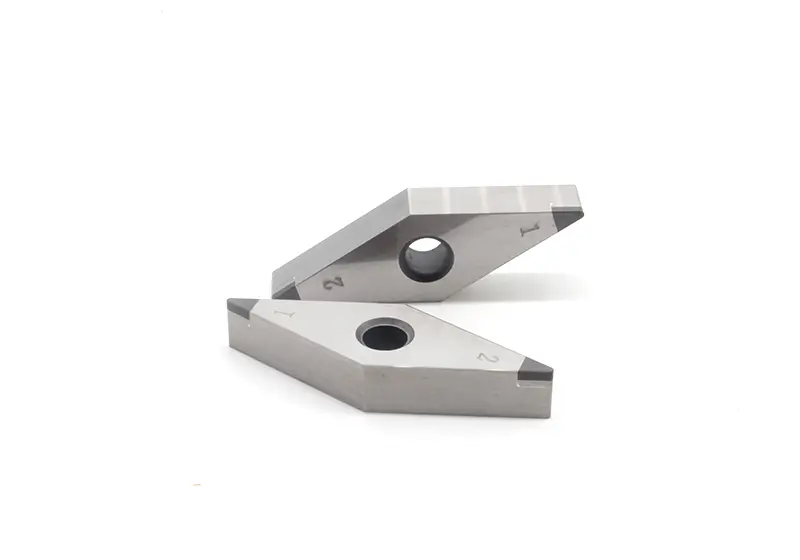
CBN-Wendeschneidplatten werden normalerweise nicht für Aluminiumräder eingesetzt. Sie dienen vor allem zum Hartdrehen gehärteten Stahls, von Gusseisen oder anderen abrasiven eisenhaltigen Radbauteilen. Bei hoher Werkstückhärte können herkömmliche Hartmetallplatten schnell verschleißen oder keine stabile Oberfläche halten.
Für gehärtete Stahlräder oder Radkomponenten können CBN-Platten beim Schlichten Verschleißbeständigkeit, Wärmebeständigkeit und Maßstabilität verbessern. CBN ist jedoch kein universelles Raddrehwerkzeug. Für Aluminiumräder sind PCD oder scharfe, polierte Hartmetallplatten gewöhnlich geeigneter.
Welche Schneidstoffsorte passt zu Ihrem Radwerkstoff?
Leitfaden zu Anwendungsgruppen und Werkzeugen — konkrete Sorte validieren
Werkstoffkategorie | Anwendungsgruppe / Werkzeugkandidat | Beschichtungsoptionen — sortenspezifisch |
Aluminiumlegierung (z. B. A356, A357) | Anwendungsgruppe N | Unbeschichtet oder qualifiziertes DLC-System |
Siliziumreiches Aluminium (>12% Si) | Anwendungsgruppe N (PCD als mögliche Option) | Nicht zutreffend |
Gusseisen | Anwendungsgruppe K (qualifizierte Hartmetallsorte) | CVD als Option; Dicke sortenspezifisch |
Stahl / Schmiedestahl | Anwendungsgruppe P | Qualifizierte PVD- oder CVD-Beschichtung |
Gehärteter Stahl (>45 HRC) | Anwendungsgruppe H (CBN als mögliche Option) | Nicht zutreffend |
Die Tabellenbuchstaben bezeichnen Werkstoff-Anwendungsgruppen, keine vollständigen Plattenzusammensetzungen oder Beschichtungen. Wählen Sie die konkrete Herstellersorte und Geometrie für Legierung, Härte, Eingriff und Oberfläche.
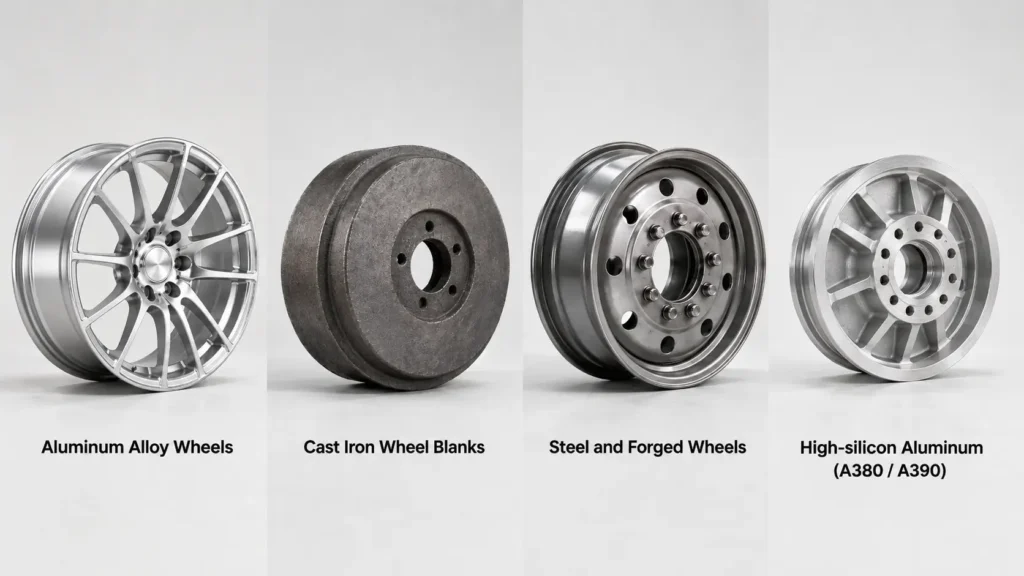
Räder aus Aluminiumlegierungen
Aluminiumradlegierungen unterscheiden sich in Siliziumgehalt und Werkstoffzustand. Aluminium kann an der Schneide haften und Aufbauschneiden bilden. Scharfe, polierte Hartmetallgeometrien sind eine Option; prüfen Sie Materialzeugnis und Werkzeugempfehlung.
PCD kann in geeigneter Aluminiumfertigung wirtschaftlich sein, besonders bei abrasivem Verschleiß oder hohen Oberflächenanforderungen. Es beseitigt nicht jede Anhaftung und garantiert keine niedrigeren Kosten; vergleichen Sie erprobte Standzeiten und Gesamtkosten je Gutrad.
Siliziumgehalt in Aluminiumguss (A380 / A390)
A380 und A390 gehören nicht pauschal zur gleichen Siliziumgehaltsklasse. Prüfen Sie Legierungsspezifikation und Zeugnis. Siliziumreiche Bestandteile können abrasiven Verschleiß verstärken; dessen Ausmaß hängt von Gefüge, Schnittbedingungen und Werkzeugsystem ab.
PCD ist ein gängiger Kandidat für abrasive Aluminiumlegierungen. Vergleichen Sie qualifizierte Sorten in Anwendungstests mit anderen geeigneten Werkzeugen; weder eine ausschließliche Werkstoffwahl noch ein fester Standzeitfaktor gilt für jede Legierung.
Radrohlinge aus Gusseisen
Wählen Sie für Gusseisenteile die Sorte nach Gusseisentyp, Härte und Schnitt. Qualifiziertes CVD-beschichtetes Hartmetall ist eine Option; Schichtdicke und Schnittgeschwindigkeit hängen von Sorte und Anwendung ab. Verwenden Sie Herstellerstartwerte und validieren Sie Verschleiß und Stabilität.
Stahlräder und geschmiedete Räder
Bei Schmiedestahl sind Schneidenzähigkeit und Verschleißbeständigkeit auf Werkstoffzustand und Eingriff abzustimmen. Geeignete PVD- wie auch CVD-beschichtete Hartmetallsorten kommen infrage. Schichtdicke allein bestimmt die Eignung nicht; beschaffen Sie sortenspezifische Schnittdaten.
Anwendungsgruppen und Auswahl der Schnittdaten
Werkstoff | Anwendungsgruppe / Werkzeugkandidat | Beschichtungstechnologie | Auswahl der Schnittgeschwindigkeit |
Aluminiumlegierung (A356/A357) | Anwendungsgruppe N | Unbeschichtet / poliert | Sortenspezifische Lieferantendaten verwenden |
Siliziumreiches Aluminium (>12% Si) | PCD | Nicht zutreffend | Sortenspezifische Lieferantendaten verwenden |
Gusseisen (Grau- / Sphäroguss) | Anwendungsgruppe K | CVD als Option; Dicke sortenspezifisch | Sortenspezifische Lieferantendaten verwenden |
Schmiedestahl | Anwendungsgruppe P; konkrete Sorte auswählen | Qualifizierte PVD-Beschichtung | Sortenspezifische Lieferantendaten verwenden |
Gehärteter Stahl (>45 HRC) | Anwendungsgruppe H (CBN als mögliche Option) | Nicht zutreffend | Sortenspezifische Lieferantendaten verwenden |
Leitfaden zur Schneidengeometrie beim CNC-Drehen von Rädern
Die Geometrie ist die Form des Werkzeugs. Sie bestimmt den Eintritt ins Metall und den Spanablauf.
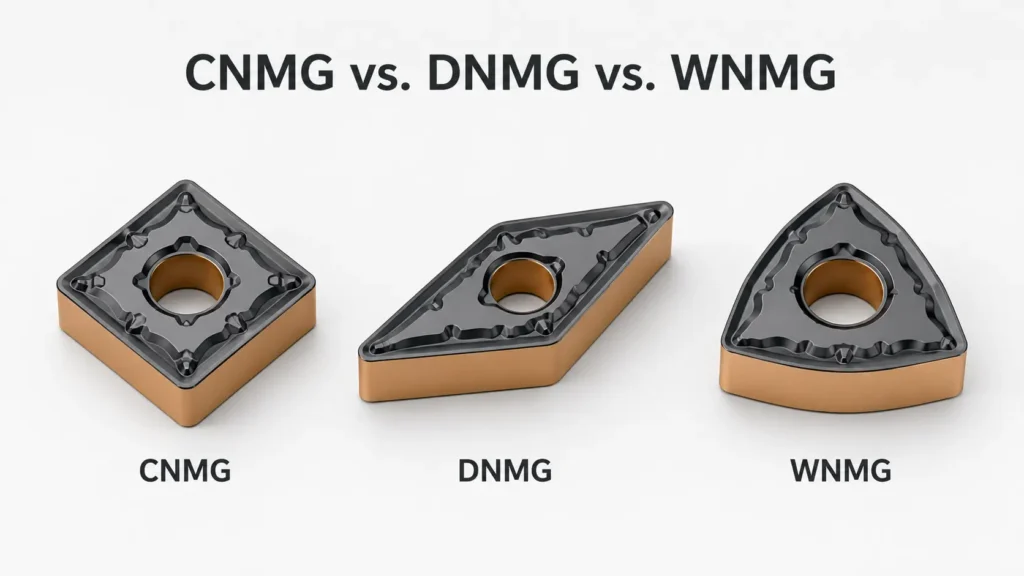
Plattenform: CNMG, DNMG und WNMG im Vergleich
- CNMG: Dies ist eine robuste Rhombusform mit 80 Grad, die sich gut zum Schruppen eignet.
- DNMG: Dies ist ein schlankerer Rhombus mit 55 Grad. Er ermöglicht Zugang zu engen Winkeln, die für CNMG unzugänglich sind.
- WNMG: Diese Ausführung besitzt sechs Schneiden und kann durch die größere Schneidenzahl wirtschaftlich sein.
Span- und Freiwinkel
Scharfe Geometrien mit positivem Spanwinkel eignen sich häufig für Aluminium; bei Gusseisen hängt die Geometrie von Sorte, Eingriff und Stabilität ab. Wählen Sie wirksamen Span- und Freiwinkel für das gesamte Platten-Halter-System. Ordnen Sie nicht allein nach Werkstoffnamen universelle Freiwinkelbereiche zu.
Spanbrecherauswahl
Aluminium erzeugt häufig lange Späne, die sich um das Rad wickeln und es zerkratzen können. Ein Spanbrecher soll die Späne so krümmen, dass sie brechen. Seine Wirkung hängt aber vom passenden Vorschub ab. Beachten Sie stets den empfohlenen Vorschubbereich des Herstellers.
Eckenradius
Wählen Sie den Eckenradius als Ausgleich zwischen Schneidenfestigkeit, Profilzugang, Schnittkräften und Oberfläche. Ein größerer Radius kann in nachgiebigen Aufspannungen Radialkraft und Ratterneigung erhöhen. Beachten Sie Platten- und Halterempfehlungen statt eines Radiusbereichs für alle Radmerkmale.
Wiper-Wendeschneidplatten
Wiper-Platten besitzen ein modifiziertes Schneidenprofil, das bei passendem Vorschub die Oberfläche verbessern kann. Das Ergebnis hängt von Geometrie, Ausrichtung, Steifigkeit und Werkstoff ab. Nutzen Sie den Herstellereinsatzbereich und prüfen Sie die Oberfläche; kein Vorschubwert garantiert ein perfektes Ergebnis.
CVD, PVD und unbeschichtetes Hartmetall im Vergleich
Beschichtungen sind dünne Schichten auf dem Werkzeug, die seine Leistung verbessern können.
CVD (TiCN / Al2O3)
Geeignete CVD-Werkzeugbeschichtungen können bei anspruchsvollem Drehen, einschließlich bestimmter Gusseisenanwendungen, Verschleißbeständigkeit bieten. Wählen Sie Beschichtung und Substrat für die Bearbeitung; Abscheidungsverfahren oder Dicke allein bestimmen nicht die beste Wahl.
PVD
PVD-Beschichtungen können geeignete Werkzeugsysteme für Stahl oder unterbrochenen Schnitt unterstützen. Schneidenschärfe, Zähigkeit und Verschleißbeständigkeit hängen von Schicht, Substrat, Präparation und Geometrie ab. Prüfen Sie den qualifizierten Einsatzbereich statt Leistung aus dem Abscheidungsverfahren abzuleiten.
Unbeschichtetes Hartmetall und PCD
Für Aluminium kommen geeignetes poliertes Hartmetall, PCD oder qualifizierte beschichtete Werkzeuge je nach Anhaftung, Verschleiß und Oberfläche infrage. Vergleichen Sie Gesamtkosten je Gutrad einschließlich Aufbereitung und Stillstand. Das Monatsvolumen allein beweist nicht, dass PCD stets am günstigsten ist.
5 häufige Werkzeugprobleme beim Raddrehen und ihre Lösungen
Auch mit guten Werkzeugen können Probleme auftreten. Hier sind Lösungsansätze.
Aufbauschneide (BUE) bei Aluminiumrädern
Eine Aufbauschneide (BUE) entsteht, wenn Werkstoff an der Schneide haftet und sich ansammelt; ein Schmelzen des gesamten Materials ist nicht erforderlich. Prüfen Sie Geschwindigkeit, Kantenzustand, Geometrie, Schmierung und Werkstoff. Passen Sie im empfohlenen Bereich an statt einer universellen Mindestgeschwindigkeit zu folgen.
Schneidkantenausbrüche bei unterbrochenem Schnitt
Prüfen Sie bei Ausbrüchen im unterbrochenen Schnitt Kantenpräparation, Sortenzähigkeit, Spannung, Eingriff und Schnittdaten. Nutzen Sie gegebenenfalls eine qualifizierte zähere Sorte oder angepasste Parameter. Validieren Sie Änderungen; eine feste prozentuale Geschwindigkeitsreduktion passt nicht zu jeder Bearbeitung.
Schlechte Oberfläche auf diamantgedrehten Sichtflächen
Bei matter glanzgedrehter Oberfläche prüfen Sie die PCD-Schneide mit geeigneter Vergrößerung sowie Verunreinigungen, Rundlauf, Schwingungen und Schnittdaten. Bewerten Sie nach Oberflächenspezifikation und Maschinengrenzen; ein einzelner Rundlaufwert erklärt nicht jedes Oberflächenproblem.
Schneller Werkzeugverschleiß bei siliziumreichem Aluminium
Wenn Hartmetallplatten rasch verschleißen, prüfen Sie Legierung, Siliziumgehalt, Verschleißbild, Sorte und Schnittbedingungen. PCD kann für abrasives Aluminium geeignet sein, ist aber nicht die einzige mögliche Maßnahme; eine feste Radanzahl lässt sich nicht versprechen.
Rattern beim Ausdrehen der Radbohrung
Bei Rattern beim Ausdrehen prüfen Sie Bohrstangenauskragung, Steifigkeit, Werkzeug- und Werkstückspannung sowie Schnittdaten. Halten Sie die Auskragung möglichst kurz und befolgen Sie die Lieferantenhinweise. Rattern hat mehrere mögliche Ursachen; die Stangenlänge allein ist keine vollständige Diagnose.
Wie lassen sich die Kosten pro Rad senken?
Effizienz verbessert die Wirtschaftlichkeit. So lassen sich Kosten senken.
Schnittgeschwindigkeit und Vorschub optimieren
Bestimmen Sie Geschwindigkeit und Vorschub aus Sorte, Legierung, Bearbeitung und Maschinengrenzen. Rechnen Sie die Schnittgeschwindigkeit für den tatsächlichen Durchmesser in Drehzahl um und beachten Sie Rad- und Vorrichtungsfreigaben. Validieren Sie Standzeit und Oberfläche; kein universeller Geschwindigkeitsbereich garantiert längere Standzeit.
Kühlschmierstoffstrategie für das Raddrehen
Wählen Sie Trockenbearbeitung, Minimalmengenschmierung oder Überflutungskühlung nach Werkzeug, Legierung, Bearbeitung und Maschine. Beachten Sie Konzentrationsvorgaben und halten Sie Zufuhr, Filtration und Spanabfuhr konstant. Mehr Kühlschmierstoff erhöht nicht grundsätzlich die Aluminiumanhaftung.
Wiederaufbereitung von PCD-Werkzeugen
Ein qualifizierter Anbieter kann verschlissene PCD-Werkzeuge gegebenenfalls aufbereiten. Machbarkeit, verbleibende Spitzengröße, wiederhergestellte Geometrie, Nachschleifanzahl und Preis hängen von Werkzeug und Schäden ab. Lassen Sie prüfen und anbieten statt feste Einsparungen oder Nachschleifzahlen anzunehmen.
Wann sollte eine Platte gewendet oder ersetzt werden?
Prüfen Sie Freiflächen- und Kolkverschleiß, Ausbrüche und Oberflächenergebnis anhand der Wechselkriterien. Wenden Sie auf eine nutzbare Schneide oder ersetzen Sie die Platte und untersuchen Sie ungewöhnlichen Verschleiß. Kolkverschleiß hat mehrere mögliche Ursachen und beweist allein keine zu hohe Geschwindigkeit.
Fazit
Die Wahl geeigneter CNC-Raddrehwerkzeuge erfordert, Sorte und Werkstoff sowie Geometrie und Bauteilform aufeinander abzustimmen. Priorisieren Sie Steifigkeit und Spankontrolle. Diese Schritte können die Radqualität verbessern, die Bearbeitungszeit verkürzen und die Werkzeugkosten senken.
Häufige Fragen
Welches Werkzeug eignet sich am besten für Aluminiumräder?
Geeignetes poliertes Hartmetall oder PCD sind gängige Optionen für Aluminiumräder. Wählen Sie Sorte und Geometrie nach Schruppen oder Schlichten, Siliziumgehalt, Unterbrechungen und Oberfläche. Validieren Sie Standzeit und Kosten statt einen stets überlegenen Werkstoff vorauszusetzen.
Kann ich dieselben Hartmetallplatten für Aluminium- und Gusseisenradrohlinge verwenden?
Gehen Sie nicht davon aus, dass eine Platte für beide Werkstoffe geeignet ist. Aluminium und Gusseisen profitieren häufig von unterschiedlichen Geometrien und Sorten; manche Werkzeuge haben jedoch breitere Einsatzbereiche. Beachten Sie die konkrete Sortenempfehlung und validieren Sie jede Bearbeitung.
Warum brechen meine Platten beim Drehen von Rädern mit Schraubenlöchern aus?
Bohrungen können Schnittunterbrechungen verursachen, wenn die Werkzeugbahn sie kreuzt. Prüfen Sie Sortenzähigkeit, Kantenpräparation, Eckenradius, Steifigkeit und Schnittdaten. Ein größerer Radius kann Kräfte erhöhen; wählen Sie ihn für die tatsächliche Aufspannung statt ihn automatisch zu vergrößern.
Wie viele Räder kann eine PCD-Platte vor der Aufbereitung bearbeiten?
Es gibt keine universelle Radanzahl je PCD-Schneide. Legierung, Siliziumgehalt, Aufmaß, Schnittbedingungen, Kantengeometrie, Maschinenzustand und Oberflächenkriterien beeinflussen die Standzeit. Bestimmen Sie das Aufbereitungsintervall durch Fertigungsversuche und eine definierte Verschleißgrenze.
Welche Plattenform eignet sich für Außen- und Plandrehen eines Rads in einer Aufspannung?
CNMG kann für zugängliches Außendrehen und Plandrehen robust sein. DNMG oder eine andere passende Geometrie kann die Zugänglichkeit eingeschränkter Profile verbessern. Prüfen Sie Einstellwinkel, Freigängigkeit, Halter und Eingriff vor der Formwahl.