










Outils de tournage CNC de roues : guide complet de sélection
L’usinage rentable des roues exige précision et vitesse. Ce guide vous aide à choisir les outils CNC pour grands diamètres et coupes interrompues, ainsi que les nuances et géométries susceptibles de réduire le coût par roue.
Sommaire
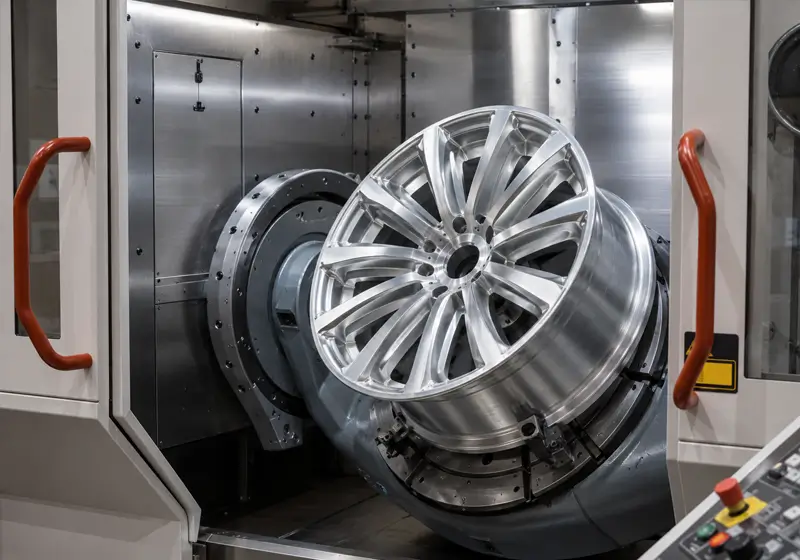
Quels outils de coupe faut-il pour le tournage CNC des roues ?
Le tournage de roues implique souvent de grands diamètres, des sections minces et des exigences de surface élevées. Vérifiez les dimensions et l’alliage réels ; à vitesse de broche donnée, le diamètre influe sur la vitesse de coupe.
Un plan d’usinage de roue peut utiliser plusieurs familles d’outils. Les six catégories suivantes sont courantes, mais ne constituent pas un ensemble obligatoire pour chaque roue :
- Plaquettes de tournage
- Barres d’alésage
- Outils de rainurage
- Plaquettes de filetage
- Outils PCD
- Les plaquettes CBN
Planifiez outils, bridage, limites de vitesse et maîtrise des copeaux selon la géométrie et le matériau réels de la roue.
Stratégie d’outillage pour le tournage des roues
Les grandes roues en rotation exigent un bridage sûr et équilibré, dans les limites de la machine et du montage. Parois minces, porte-à-faux et engagement interrompu peuvent affecter la stabilité ; les outils standard ne sont pas automatiquement inadaptés.
Tenez compte des interruptions lorsque la trajectoire réelle traverse des rayons ou des trous. Dans un exemple simplifié, cinq interruptions par tour à 500 RPM donnent 2 500 interruptions par minute. Les trous de fixation ne comptent que si la trajectoire les traverse réellement.
Comment analyser une opération de tournage de roue avant de choisir les outils ?
Avant de choisir l’outil, vérifiez la dureté. S’agit-il d’aluminium moulé ou d’acier forgé ? Repérez sur le plan les tolérances serrées de l’alésage central.
Fixez les limites de faux-rond et de dimensions selon le plan et la spécification applicable. Repérez les zones de coupe interrompue avant de choisir nuance et géométrie ; aucune limite unique de faux-rond ne vaut pour toutes les roues.
6 types d’outils importants pour le tournage CNC des roues
Quel est le rôle de chaque outil de tournage de roue ? Le comprendre évite d’investir dans un équipement inadapté.
Plaquettes de tournage
Vous utilisez des plaquettes de tournage pour enlever l’essentiel de la matière sur le diamètre extérieur et la face. Les plaquettes doivent supporter chaleur élevée et frottement continu.
Barres d'alésage
L’alésage de moyeu doit respecter les dimensions, la position et la finition spécifiées. Choisissez une barre d’alésage rigide adaptée à la profondeur et à l’accès. Limitez le porte-à-faux et suivez les recommandations de rapport longueur-diamètre pour le matériau et l’amortissement de la barre.
Un porte-à-faux excessif peut favoriser le broutage. Choisissez l’avance de finition selon la géométrie de plaquette, la tolérance d’alésage, le matériau et l’état de surface ; validez-la sur le montage réel.
Outils de rainurage
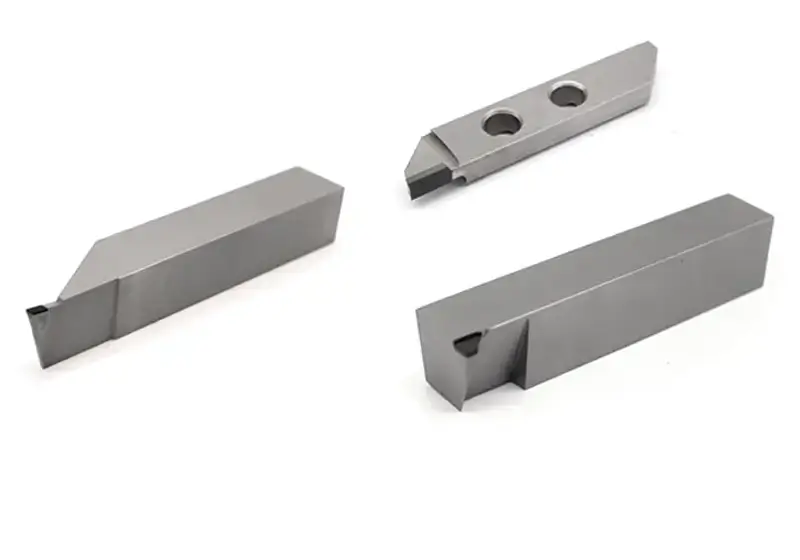
Le pneu repose sur le siège de talon de la roue, qui exige un profil précis. Vous utilisez des outils à rainurer pour usiner ces gorges étroites. Les copeaux peuvent s’y coincer ; choisissez donc un outil assurant leur bonne maîtrise.
Usinez les gorges de circlips selon le plan et la spécification correspondante. Choisissez des plaquettes rectifiées ou adaptées au profil et à la tolérance, plutôt que de supposer une limite dimensionnelle universelle.
Plaquettes de filetage
Certaines roues comportent des éléments filetés. Choisissez plaquettes de filetage, tarauds ou fraises à fileter selon la géométrie, l’accès, la spécification et le matériau. L’étanchéité dépend de l’ensemble valve-roue, pas simplement de la présence d’un filetage.
Outils PCD
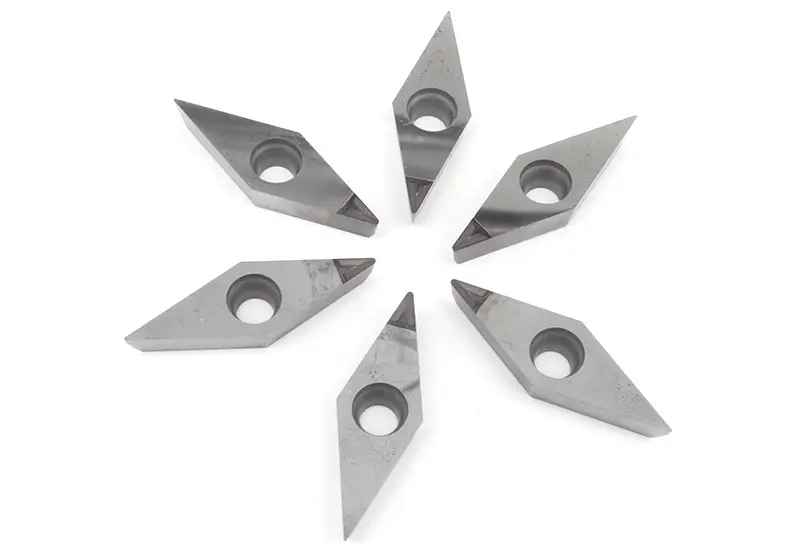
Les outils en diamant polycristallin peuvent convenir à la finition brillante des faces de roues en aluminium. Une plaquette PCD peut offrir une bonne résistance à l’usure et qualité de surface, mais finition et durée de vie dépendent de l’alliage, de la géométrie, des paramètres, de la machine et des critères d’acceptation. Ne présumez pas un nombre fixe de roues par arête.
Plaquettes CBN
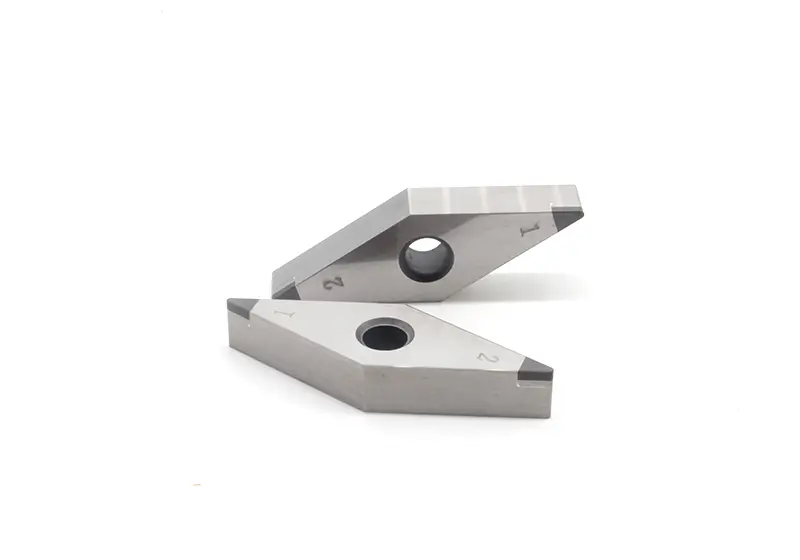
Les plaquettes CBN ne sont généralement pas utilisées pour les roues en aluminium. Elles servent surtout au tournage dur d’acier trempé, de fonte ou d’autres pièces de roue ferreuses abrasives. À dureté élevée, le carbure conventionnel peut s’user vite ou donner un état de surface instable.
Pour les roues ou composants en acier durci, les plaquettes CBN peuvent améliorer résistance à l’usure, tenue thermique et stabilité dimensionnelle en finition. Le CBN n’est toutefois pas universel. Pour l’aluminium, le PCD ou le carbure vif et poli est généralement plus adapté.
Quelle nuance de plaquette choisir pour le matériau de vos roues ?
Guide des groupes d’application et outils — Valider la nuance réelle
Catégorie de matériau | Groupe d’application / Outil possible | Revêtements possibles — Selon la nuance |
Alliage d’aluminium (par ex. A356, A357) | Groupe d’application N | Sans revêtement ou système DLC qualifié |
Aluminium à forte teneur en silicium (>12% Si) | Groupe d’application N (PCD envisageable) | Sans objet |
Fonte | Groupe d’application K (nuance carbure qualifiée) | Option CVD ; épaisseur selon la nuance |
Acier / Acier forgé | Groupe d’application P | Revêtement PVD ou CVD qualifié |
Acier trempé (>45 HRC) | Groupe d’application H (CBN envisageable) | Sans objet |
Les lettres du tableau désignent des groupes d’application liés aux matériaux, pas des compositions ou revêtements complets. Choisissez la nuance et la géométrie du fabricant selon l’alliage, la dureté, l’engagement et la surface requise.
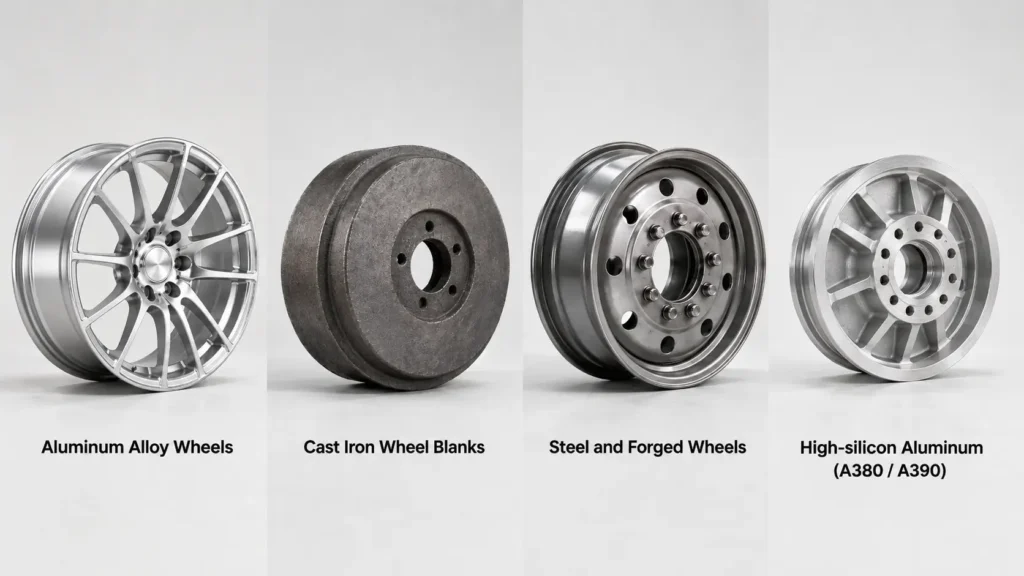
Roues en alliage d’aluminium
Les alliages de roues varient en teneur en silicium et en état métallurgique. L’aluminium peut adhérer à l’arête et former une arête rapportée. Une géométrie carbure vive et polie est une option ; vérifiez le certificat matière et les recommandations.
Le PCD peut être économique dans une production d’aluminium adaptée, notamment en présence d’usure abrasive ou d’exigences de finition. Il n’élimine pas toute adhérence et ne garantit pas un coût inférieur ; comparez durée de vie testée et coût total par roue conforme.
Teneur en silicium de l’aluminium moulé (A380 / A390)
A380 et A390 ne doivent pas être classés dans la même catégorie de teneur en silicium. Confirmez spécification et certificat. Les constituants riches en silicium peuvent accroître l’usure abrasive, mais son intensité dépend de la microstructure, des conditions et de l’outil.
Le PCD est un candidat courant pour les alliages d’aluminium abrasifs. Comparez les nuances qualifiées à d’autres outils adaptés par des essais ; ni un choix exclusif de matériau ni un multiplicateur fixe de durée de vie ne vaut pour tous les alliages.
Ébauches de roues en fonte
Pour la fonte, choisissez la nuance selon le type, la dureté et la coupe. Un carbure revêtu CVD qualifié est une option ; épaisseur et vitesse dépendent de la nuance et de l’application. Utilisez les données initiales du fournisseur et validez usure et stabilité.
Roues en acier et roues forgées
Pour l’acier forgé, équilibrez ténacité et résistance à l’usure selon l’état matière et l’engagement. Des nuances carbure revêtues PVD ou CVD adaptées sont possibles. L’épaisseur seule ne détermine pas l’adéquation ; obtenez des paramètres propres à la nuance.
Groupes d’application et choix des paramètres
Matériau | Groupe d’application / Outil possible | Technologie de revêtement | Choix de la vitesse de coupe |
Alliage d’aluminium (A356/A357) | Groupe d’application N | Sans revêtement / Poli | Utiliser les données fournisseur propres à la nuance |
Aluminium à forte teneur en silicium (>12% Si) | PCD | Sans objet | Utiliser les données fournisseur propres à la nuance |
Fonte (Grise / Nodulaire) | Groupe d’application K | Option CVD ; épaisseur selon la nuance | Utiliser les données fournisseur propres à la nuance |
Acier forgé | Groupe d’application P ; choisir la nuance réelle | Revêtement PVD qualifié | Utiliser les données fournisseur propres à la nuance |
Acier trempé (>45 HRC) | Groupe d’application H (CBN envisageable) | Sans objet | Utiliser les données fournisseur propres à la nuance |
Guide de géométrie des plaquettes pour le tournage CNC des roues
La géométrie est la forme de l’outil. Elle détermine son entrée dans le métal et l’évacuation de la matière enlevée.
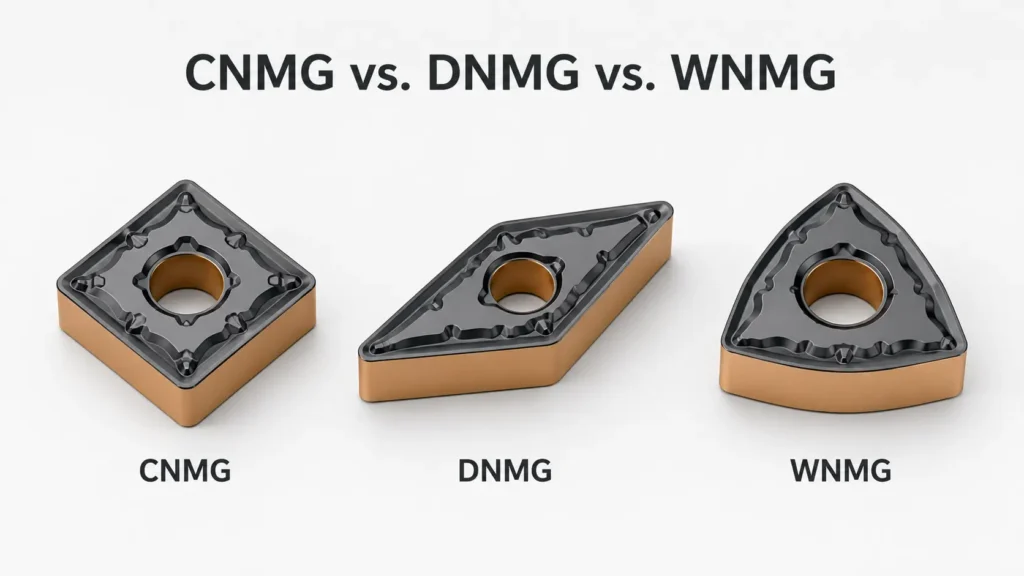
Forme de plaquette : CNMG, DNMG et WNMG
- CNMG : C’est une forme losange à 80 degrés, robuste et adaptée à l’ébauche.
- DNMG : C’est un losange plus effilé à 55 degrés, permettant d’accéder aux angles étroits inaccessibles à CNMG.
- WNMG : Cette forme possède six arêtes et peut être économique grâce au nombre d’arêtes disponibles.
Angles de coupe et de dépouille
Des géométries vives à coupe positive conviennent souvent à l’aluminium ; pour la fonte, le choix dépend de la nuance, de l’engagement et de la stabilité. Choisissez coupe et dépouille effectives pour l’ensemble plaquette-porte-outil. Le nom du matériau ne suffit pas à fixer des angles universels.
Choix du brise-copeaux
L’aluminium produit souvent de longs copeaux pouvant s’enrouler autour de la roue et la rayer. Le brise-copeaux doit les courber jusqu’à rupture, mais son efficacité dépend de l’avance. Consultez toujours la plage recommandée par le fabricant.
Rayon de bec
Choisissez le rayon de bec en équilibrant résistance d’arête, accès au profil, efforts et surface. Un rayon supérieur peut augmenter l’effort radial et le broutage dans un montage flexible. Suivez les recommandations de plaquette et porte-outil plutôt qu’une plage unique pour toutes les formes.
Plaquettes Wiper
Les plaquettes wiper ont un profil modifié pouvant améliorer la finition à une avance adaptée. Le résultat dépend de la géométrie, de l’orientation, de la rigidité et du matériau. Respectez la plage du fournisseur et vérifiez la surface ; aucune avance ne garantit une finition parfaite.
CVD, PVD et carbure non revêtu : comparaison
Les revêtements sont des couches minces sur l’outil pouvant améliorer ses performances.
CVD (TiCN / Al2O3)
Des revêtements CVD adaptés peuvent résister à l’usure en tournage exigeant, y compris pour certaines fontes. Choisissez revêtement et substrat selon l’opération ; procédé de dépôt ou épaisseur ne déterminent pas seuls le meilleur choix.
PVD
Les revêtements PVD peuvent contribuer à des systèmes adaptés à l’acier ou à la coupe interrompue. Tranchant, ténacité et résistance à l’usure dépendent du revêtement, du substrat, de la préparation et de la géométrie. Vérifiez le domaine qualifié plutôt que de déduire les performances du dépôt.
Carbure non revêtu et PCD
Pour l’aluminium, envisagez carbure poli adapté, PCD ou outils revêtus qualifiés selon adhérence, usure et finition. Comparez le coût total par roue conforme, reconditionnement et arrêts compris. Le volume mensuel seul ne prouve pas que le PCD est toujours le moins cher.
5 problèmes courants d’outillage en tournage de roues et leurs solutions
Même avec de bons outils, des problèmes peuvent survenir. Voici des pistes de résolution.
Arête rapportée (BUE) sur les roues en aluminium
Une arête rapportée (BUE) se forme quand la matière adhère et s’accumule sur l’arête ; la fusion de la matière en masse n’est pas nécessaire. Vérifiez vitesse, état d’arête, géométrie, lubrification et matériau. Ajustez dans la plage recommandée plutôt que d’appliquer une vitesse minimale universelle.
Écaillage des plaquettes en coupe interrompue
En cas d’écaillage en coupe interrompue, vérifiez préparation d’arête, ténacité, bridage, engagement et paramètres. Utilisez si nécessaire une nuance plus tenace qualifiée ou des paramètres adaptés. Validez le changement ; une réduction fixe en pourcentage ne convient pas à toutes les opérations.
Mauvais état de surface sur les faces tournées au diamant
Si une face diamantée est terne, inspectez l’arête PCD avec un grossissement adapté et vérifiez contamination, faux-rond, vibrations et paramètres. Évaluez selon la surface spécifiée et les limites machine ; une valeur unique de faux-rond ne prédit pas tous les défauts.
Usure rapide des outils dans l’aluminium à forte teneur en silicium
Si les plaquettes carbure s’usent rapidement, examinez alliage, silicium, forme d’usure, nuance et conditions. Le PCD peut convenir à l’aluminium abrasif, mais ce n’est pas la seule réponse et aucun nombre fixe de roues ne peut être promis.
Vibrations lors de l’alésage du moyeu de roue
En cas de broutage en alésage, vérifiez porte-à-faux, rigidité, serrage, bridage et paramètres. Limitez le porte-à-faux et suivez les recommandations du fournisseur. Plusieurs causes sont possibles ; la longueur de barre seule ne constitue pas un diagnostic complet.
Comment réduire le coût par roue ?
L’efficacité améliore la rentabilité. Voici des moyens de réduire les coûts.
Optimiser la vitesse de coupe et l’avance
Définissez vitesse et avance selon nuance, alliage, opération et limites machine. Convertissez la vitesse de coupe en vitesse de broche pour le diamètre réel et respectez les limites de la roue et du montage. Validez durée de vie et finition ; aucune plage universelle ne garantit une meilleure durée de vie.
Stratégie d’arrosage pour le tournage des roues
Choisissez usinage à sec, microlubrification ou arrosage abondant selon outil, alliage, opération et machine. Respectez la concentration recommandée et assurez alimentation, filtration et évacuation régulières. Davantage de fluide n’augmente pas intrinsèquement l’adhérence de l’aluminium.
Reconditionnement des outils PCD
Un fournisseur qualifié peut éventuellement reconditionner les outils PCD usés. Faisabilité, taille restante des pointes, géométrie restaurée, nombre de réaffûtages et prix dépendent de l’outil et des dommages. Demandez inspection et devis plutôt que de supposer des économies ou un nombre fixes.
Quand changer d’arête ou remplacer la plaquette ?
Évaluez usure en dépouille, cratère, écaillage et surface selon les critères de changement. Indexez sur une arête utilisable ou remplacez la plaquette et recherchez les causes d’usure anormale. Un cratère peut avoir plusieurs causes ; il ne prouve pas seul une vitesse excessive.
Conclusion
Le choix d’outils CNC pour roues exige d’adapter nuance au matériau et géométrie à la pièce. Privilégiez rigidité et maîtrise des copeaux. Ces étapes peuvent améliorer la qualité, réduire le temps d’usinage et diminuer les coûts d’outillage.
Questions fréquentes
Quel outil choisir pour usiner des roues en alliage d’aluminium ?
Le carbure poli adapté et le PCD sont courants pour les roues en aluminium. Choisissez nuance et géométrie selon ébauche ou finition, silicium, interruptions et surface. Validez durée de vie et coût plutôt que de supposer un matériau toujours supérieur.
Puis-je utiliser les mêmes plaquettes carbure pour des ébauches de roues en aluminium et en fonte ?
Ne supposez pas qu’une plaquette convient aux deux matériaux. Aluminium et fonte bénéficient souvent de géométries et nuances différentes, mais certains outils couvrent un domaine plus large. Suivez les recommandations de la nuance et validez chaque opération.
Pourquoi mes plaquettes s’écaillent-elles sur des roues percées de trous de fixation ?
Les trous peuvent interrompre la coupe lorsque la trajectoire les traverse. Vérifiez ténacité, préparation d’arête, rayon, rigidité et paramètres. Un rayon supérieur peut augmenter les efforts ; choisissez-le selon le montage au lieu de l’augmenter automatiquement.
Combien de roues une plaquette PCD peut-elle usiner avant reconditionnement ?
Il n’existe pas de nombre universel de roues par arête PCD. Alliage, silicium, surépaisseur, conditions, géométrie, état machine et critères de finition influent sur la durée de vie. Établissez l’intervalle de reconditionnement par essais et limite d’usure définie.
Quelle forme de plaquette convient au diamètre extérieur et à la face d’une roue en un montage ?
CNMG peut être robuste pour le chariotage extérieur et le dressage accessibles. DNMG ou une autre géométrie peut améliorer l’accès aux profils restreints. Vérifiez angle d’approche, dégagements, porte-outil et engagement avant de choisir.