










Taxa de remoção de material: fórmula, significado e como aumentar o MRR em segurança
Procura-se informação sobre a taxa de remoção de material para reduzir tempos de ciclo, comparar estratégias de desbaste ou compreender porque um corte produtivo no papel falhou na máquina. Por isso, o artigo não pode limitar-se à fórmula. O problema real é que MRR parece um indicador global, mas não descreve totalmente a carga da ferramenta, as vibrações, a evacuação de aparas ou os limites do fuso.
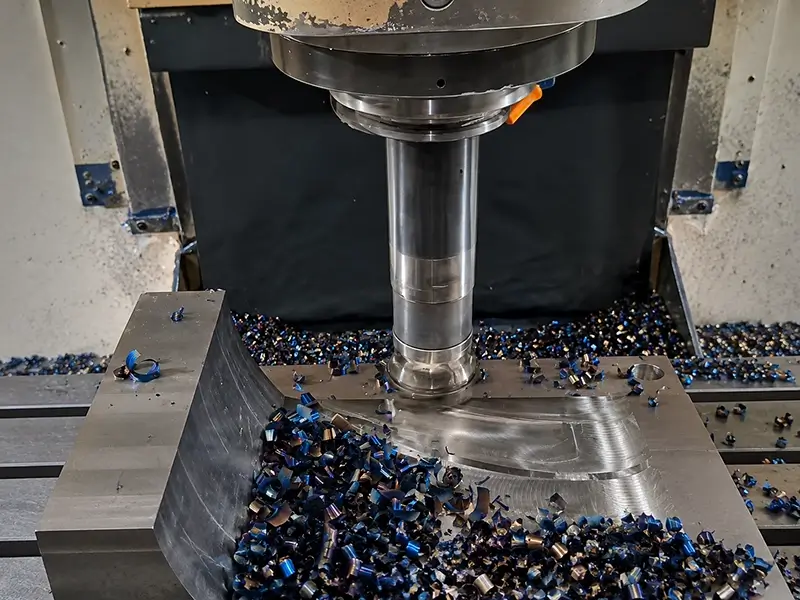
Por isso é necessário começar por um limite claro: MRR mede um resultado, não é uma regra independente de velocidades e avanços. Uma fresa de metal duro, uma fresa de pastilhas e uma fresa de facear PCD podem apresentar valores atraentes de MRR com riscos totalmente diferentes. Sem relacionar MRR com carga de apara, envolvimento e estabilidade, o artigo oferece apenas números tranquilizadores, não orientação de maquinação.
Resposta rápida: MRR ajuda a avaliar a produtividade, mas a carga de apara e o envolvimento determinam se o corte se mantém
Utilize a taxa de remoção para comparar quanto material um processo retira por unidade de tempo. Não a utilize isoladamente para decidir se a ferramenta trabalha bem. Continuam decisivos a espessura de apara, o envolvimento radial, a profundidade axial, a rigidez do porta-ferramentas e a potência do fuso.
Por isso um corte com MRR elevado pode vibrar, voltar a cortar aparas, roçar a aresta ou partir a ferramenta. MRR indica a ambição produtiva do processo, não se está equilibrado.
| Indicador ou variável | Útil para | Interpretação perigosa |
|---|---|---|
| MRR | Comparar produtividade e eficiência de desbaste | Tratá-lo como substituto direto da carga de apara |
| Carga de apara | Preservar a ação de corte na aresta | Concentrar-se apenas no dente e ignorar a carga total da máquina |
| Envolvimento radial e axial | Compreender o contacto real entre ferramenta e material | Assumir que igual MRR implica igual solicitação da ferramenta |
| Potência e binário do fuso | Verificar se a máquina consegue sustentar o corte | Assumir que carga estável do fuso garante acabamento estável |
| Tipo de trajetória | Controlar como a carga entra na ferramenta | Comparar abertura de ranhuras, desbaste adaptativo e faceamento como situações equivalentes |
O que significa realmente a taxa de remoção de material
A taxa de remoção é o volume de material retirado por unidade de tempo. A fórmula exata varia com a operação, mas a lógica mantém-se: largura de corte vezes profundidade vezes avanço, em unidades cúbicas por minuto.
Assim, MRR é muito útil para comparar estratégias de desbaste. Se uma trajetória remove mais material em menos tempo sem prejudicar vida útil ou acabamento, melhora a produção. MRR também ajuda a avaliar potência do fuso, custo por peça e eficiência de desbaste.
O erro é assumir que um MRR idêntico implica uma solicitação de corte idêntica. Não é assim.
O mesmo MRR pode resultar de cortes muito diferentes
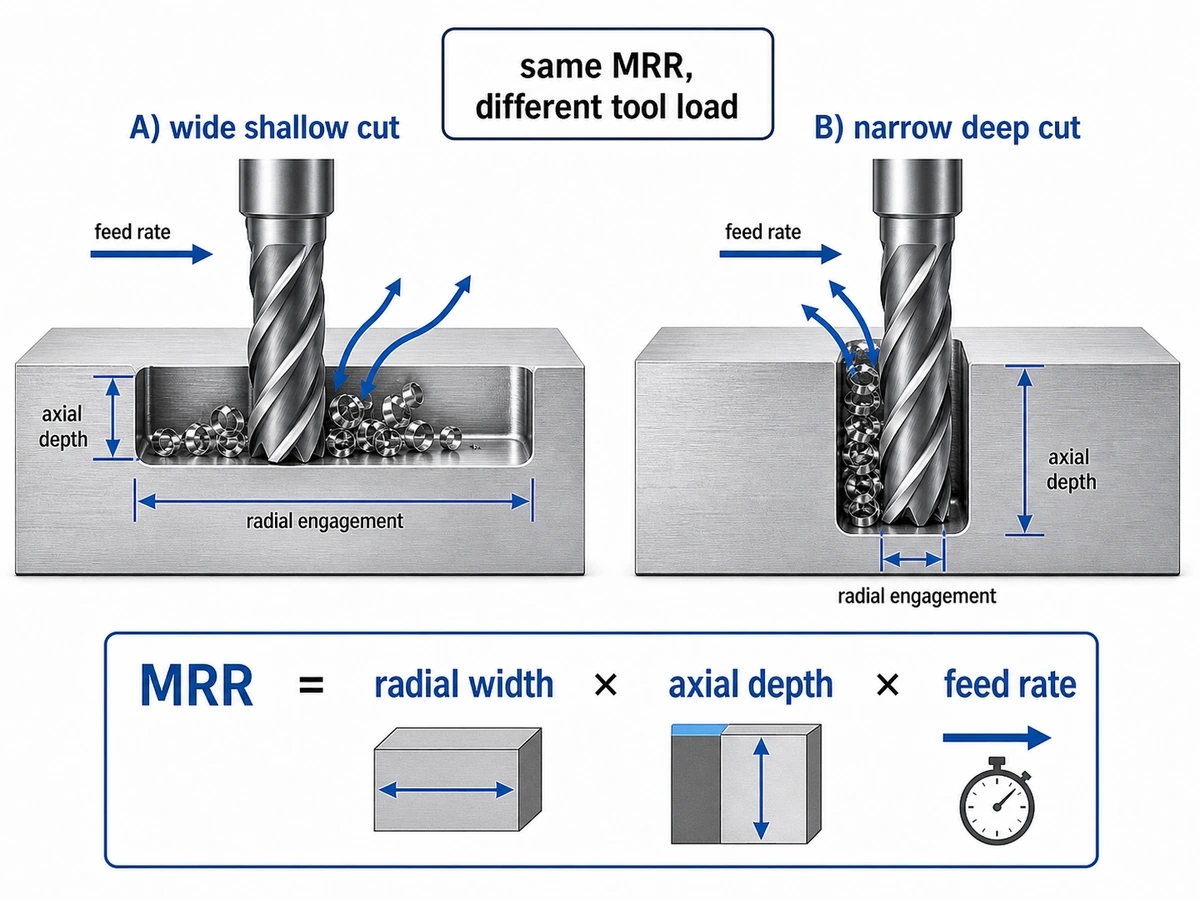
O mesmo MRR pode obter-se com um corte largo e pouco profundo ou estreito e profundo, com ranhuragem ou trajetórias adaptativas, com uma fresa grande de pastilhas ou uma pequena de metal duro. Esses cortes não carregam a ferramenta da mesma forma.
Por isso duas montagens com igual MRR podem comportar-se de forma totalmente diferente. Uma corta suavemente, evacua aparas e mantém a dimensão. A outra vibra, volta a cortar aparas e danifica a ferramenta, embora a folha de cálculo mostre o mesmo valor volumétrico.
MRR é mais útil quando o processo já está controlado
Com um corte estável, MRR torna-se uma ferramenta útil de otimização. Antes, pode distrair. Procurar MRR demasiado cedo pode levar a omitir questões básicas: o porta-ferramentas é suficientemente rígido? A ferramenta é demasiado comprida? A correção do afinamento de apara é compreendida? A máquina forma realmente apara ou apenas roça a RPM elevadas?
Porque importa a carga de apara mesmo quando MRR parece excelente
A carga de apara é a espessura que cada dente deve remover em cada passagem. Mantém a aresta a cortar em vez de roçar. Se for demasiado baixa, o ajuste pode parecer seguro no controlo enquanto a ferramenta aquece e arrasta material. Se for excessiva, a aresta fica sobrecarregada e pode lascar ou partir.
MRR não substitui esta lógica porque MRR não indica como a carga se distribui pelos dentes.
MRR descreve o sistema; a carga de apara descreve o dente
A relação compreende-se assim:
- MRR descreve quanto trabalha o processo completo.
- A carga de apara descreve quanto trabalha cada aresta.
Ambas importam à máquina. Um MRR total excessivo pode fazer perder rotação ao fuso. Uma carga incorreta na aresta pode fazer falhar a ferramenta mesmo que a carga do fuso pareça aceitável.
O envolvimento muda o significado do avanço
Um corte com pouco envolvimento radial comporta-se de forma diferente de uma ranhura. Trajetórias adaptativas ou trocoidais, entradas helicoidais e fresagem lateral alteram o contacto da aresta com o material. Se apenas se observar o avanço da mesa, a ferramenta pode receber avanço insuficiente ou sobrecarga face ao envolvimento real.
É aqui que intervém o afinamento de apara. Com pouco envolvimento radial, a apara real pode ser mais fina do que sugerem os valores de avanço. Muitas vezes permite elevar o avanço com segurança, mas apenas se o restante conjunto for rígido e as aparas continuarem a evacuar-se.
A maquinação de alta eficiência tornou MRR mais útil, não mais simples
A maquinação de alta eficiência impulsionou esta discussão porque HEM altera deliberadamente o envolvimento. A fresa utiliza maior profundidade axial e menor largura radial para manter a aresta ativa sem a envolver como numa ranhura.
HEM gere o envolvimento, não consiste apenas em grandes cortes
«Alta eficiência» é por vezes confundida com velocidade imprudente. Um bom HEM é controlado: a trajetória reduz o envolvimento radial, mantém a espessura de apara na sua faixa e permite frequentemente maior profundidade axial com melhor evacuação.
Por isso HEM leva quase sempre a considerar MRR e carga de apara em conjunto. O objetivo não é exibir MRR, mas remover material rapidamente sem perder o controlo da carga radial e do calor.
Os limites da máquina e do porta-ferramentas continuam a definir o máximo
Uma boa calculadora HEM ou estratégia CAM não torna rígida uma montagem flexível. O balanço, estado do porta-ferramentas, cone do fuso, fixação e potência definem o limite real. Quando HEM funciona, parece frequentemente fácil; numa montagem fraca, a mesma estratégia gera vibrações.
Por isso um exemplo HEM bem-sucedido de um programador não fornece valores universais. Máquina, porta-ferramentas, material e fresa específica influenciam demasiado.
MRR por operação: o indicador muda com a ferramenta e a trajetória
Os artigos úteis sobre MRR relacionam o valor com a operação concreta.
Desbaste com fresa de metal duro
Muitos utilizadores conhecem MRR de forma prática com uma fresa de metal duro. No desbaste, trajetória, número de arestas, balanço e evacuação alteram muito o resultado. O mesmo MRR nominal pode ser seguro com uma trajetória de desbaste e uma fresa curta e rígida de 3 arestas, e perigoso com uma ferramenta longa de ranhurar.
Por isso o desbaste adaptativo parece frequentemente mais produtivo do que forçar a ranhuragem, mesmo com volumes semelhantes: a aresta trabalha em melhores condições.
Aplicações de fresas de pastilhas
Uma fresa de pastilhas altera a situação pelo diâmetro, número de pastilhas e tipo de envolvimento. O faceamento e a fresagem de esquadrias permitem frequentemente maior produção global se a máquina tiver potência suficiente e a geometria da pastilha corresponder ao material.
A regra mantém-se: MRR total não é a única questão. Importam a resistência e o número de pastilhas, a largura radial e o objetivo de acabamento.
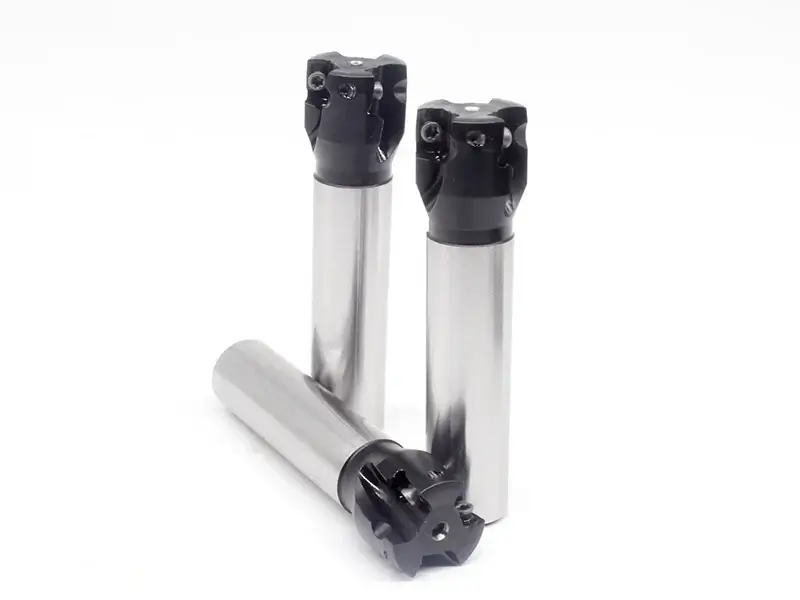
Quando considerar uma fresa de facear PCD
Uma fresa de facear PCD corresponde a aplicações mais especializadas em não ferrosos ou acabamento e desbaste de grande volume. Nos materiais adequados pode oferecer elevada produtividade e vida útil, mas MRR isoladamente não justifica a escolha. O material, o acabamento e a economia de produção devem justificá-la.
A categoria da ferramenta altera o significado prático de MRR. Uma fresa de facear de produção e uma pequena ferramenta maciça não se escolhem pelos mesmos critérios, mesmo que a fórmula pareça semelhante.
Utilizações incorretas comuns de MRR na oficina
A maioria dos erros com MRR resulta de o utilizar sem contexto suficiente.
Utilizar MRR para substituir a carga de apara
É o erro clássico: como MRR reflete o trabalho global, assume-se que substitui a carga de apara na escolha da ferramenta. Não pode fazê-lo; MRR é demasiado geral para descrever o corte dente a dente.
Comparar cortes com condições de envolvimento diferentes
Uma ranhura, uma trajetória adaptativa de pouco envolvimento radial, uma passagem de faceamento e uma entrada helicoidal não são comparáveis apenas por um volume semelhante. A transmissão de carga pela ferramenta é demasiado diferente.
Ignorar as curvas de potência e binário
Alguns processos parecem corretos no papel até surgirem limites de rotação, queda de binário ou potência. Uma máquina pode ser rápida e, ainda assim, fraca precisamente na zona da curva exigida pelo corte.
Tomar um corte espetacular em vídeo como receita universal
Os vídeos de desbaste de alumínio com MRR elevado mostram possibilidades úteis. Tornam-se perigosos se forem copiados avanços e velocidades sem a mesma ferramenta, porta-ferramentas, máquina, trajetória e evacuação.
Lista prática: utilize MRR sem se deixar enganar
| Verifique isto antes de elevar MRR | Porque importa |
|---|---|
| Confirme primeiro a carga de apara | A aresta deve cortar, não roçar |
| Verifique o envolvimento radial e axial | O envolvimento altera a carga real do dente |
| Observe a evacuação de aparas | As aparas acumuladas arruínam os bons números |
| Conheça a carga do fuso e o comportamento da potência | MRR pode ultrapassar rapidamente a capacidade da máquina |
| Verifique o balanço e a rigidez do porta-ferramentas | Uma montagem fraca falha mesmo que as fórmulas estejam corretas |
| Adapte o indicador à operação | Faceamento, desbaste adaptativo e ranhuragem não são intercambiáveis |
Conclusão
A taxa de remoção é valiosa, mas só é realmente útil ligada à carga de apara, envolvimento, rigidez e potência. MRR descreve a produtividade pretendida, não se a fresa trabalha em condições adequadas. Isso resulta da espessura e fluxo de aparas, trajetória e comportamento da montagem.
Para utilizar bem MRR, trate-o como parte de um sistema de decisão: estabilize o corte, compreenda o envolvimento, respeite a carga por dente e depois melhore a produção com MRR. Esta lógica aplica-se a uma fresa de metal duro, de pastilhas ou de facear PCD em produção especializada.
Perguntas frequentes
O que é a taxa de remoção de material na maquinação?
É o volume de material removido por unidade de tempo, normalmente em unidades cúbicas por minuto.
Um MRR superior é sempre melhor?
Não. Um MRR superior só é melhor se ferramenta, porta-ferramentas, fuso, evacuação e acabamento permanecerem controlados.
Pode MRR substituir a carga de apara na escolha de velocidades e avanços?
Não. A carga de apara continua necessária para avaliar o corte em cada dente.
Porque vibra um corte com bom MRR?
Porque as vibrações dependem da rigidez, envolvimento, balanço, trajetória e carga da aresta, não apenas do volume total removido.
HEM significa automaticamente MRR superior?
Não automaticamente, mas HEM melhora frequentemente o MRR utilizável ao alterar o envolvimento para a ferramenta cortar de forma mais eficiente e previsível.