










Zeitspanvolumen: Formel, Bedeutung und sichere Steigerung der MRR
Nach dem Begriff Zeitspanvolumen wird gesucht, um Taktzeiten zu verkürzen, Schruppstrategien zu vergleichen oder zu verstehen, warum ein auf dem Papier produktiver Schnitt an der Maschine versagt. Der Artikel darf daher nicht bei der Formel enden. Das eigentliche Problem: MRR wirkt wie eine übergeordnete Kennzahl, beschreibt aber Werkzeugbelastung, Rattern, Spanabfuhr und Spindelgrenzen nicht vollständig.
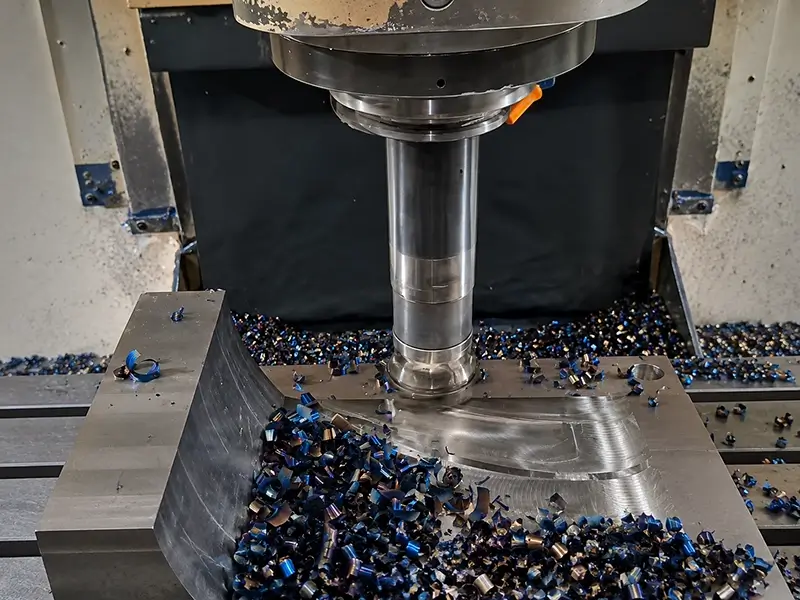
Darum muss zuerst eine Grenze klar sein: MRR ist eine Ergebniskennzahl, keine eigenständige Drehzahl-Vorschub-Regel. Ein Hartmetall-Schaftfräser, ein Wendeschneidplattenfräser und ein PCD-Planfräser können attraktive MRR-Werte bei völlig unterschiedlichen Risiken erzielen. Ohne Bezug zu Spanlast, Eingriff und Aufbaustabilität bietet der Artikel nur beruhigende Tabellenzahlen statt brauchbarer Bearbeitungshinweise.
Kurzantwort: MRR hilft bei der Produktivität, doch Spanlast und Eingriff entscheiden über einen tragfähigen Schnitt
Vergleichen Sie mit dem Zeitspanvolumen, wie viel Material ein Prozess pro Zeit entfernt. Beurteilen Sie damit allein nicht, ob das Werkzeug richtig arbeitet. Entscheidend bleiben Spandicke, radialer Eingriff, axiale Tiefe, Haltersteifigkeit und Spindelleistung.
Deshalb kann ein Schnitt trotz hohem MRR rattern, Späne erneut schneiden, an der Schneide reiben oder das Werkzeug brechen. MRR zeigt den Leistungsanspruch des Prozesses, nicht dessen Ausgewogenheit.
| Kennzahl oder Variable | Geeignet für | Gefährliches Missverständnis |
|---|---|---|
| MRR | Prozessproduktivität und Schruppleistung vergleichen | Als direkten Ersatz für Spanlast verwenden |
| Spanlast | Die Schnittwirkung an der Schneide sicherstellen | Nur den Zahn betrachten und die gesamte Maschinenlast ignorieren |
| Radialer und axialer Eingriff | Verstehen, wie das Werkzeug tatsächlich in den Werkstoff eingreift | Gleichen MRR mit gleicher Werkzeugbeanspruchung gleichsetzen |
| Spindelleistung und Drehmoment | Prüfen, ob die Maschine den Schnitt dauerhaft leisten kann | Aus stabiler Spindellast eine stabile Oberfläche ableiten |
| Werkzeugbahnstrategie | Den Belastungseintrag ins Werkzeug steuern | Nutfräsen, adaptives Schruppen und Planfräsen als gleichwertige Situationen vergleichen |
Was Zeitspanvolumen tatsächlich bedeutet
Das Zeitspanvolumen ist das pro Zeit entfernte Materialvolumen. Die genaue Formel hängt vom Verfahren ab, doch das Prinzip bleibt: Schnittbreite mal Schnitttiefe mal Vorschub, angegeben in Volumeneinheiten pro Minute.
Damit eignet sich MRR sehr gut zum Vergleich von Schruppstrategien. Entfernt eine Werkzeugbahn mehr Material in kürzerer Zeit ohne Nachteile bei Standzeit oder Oberfläche, ist sie produktiver. MRR hilft auch bei der Bewertung von Spindelleistung, Stückkosten und Schruppleistung.
Problematisch wird es, wenn gleicher MRR als gleiche Schnittbeanspruchung verstanden wird. Das stimmt nicht.
Gleicher MRR kann aus sehr unterschiedlichen Schnitten entstehen
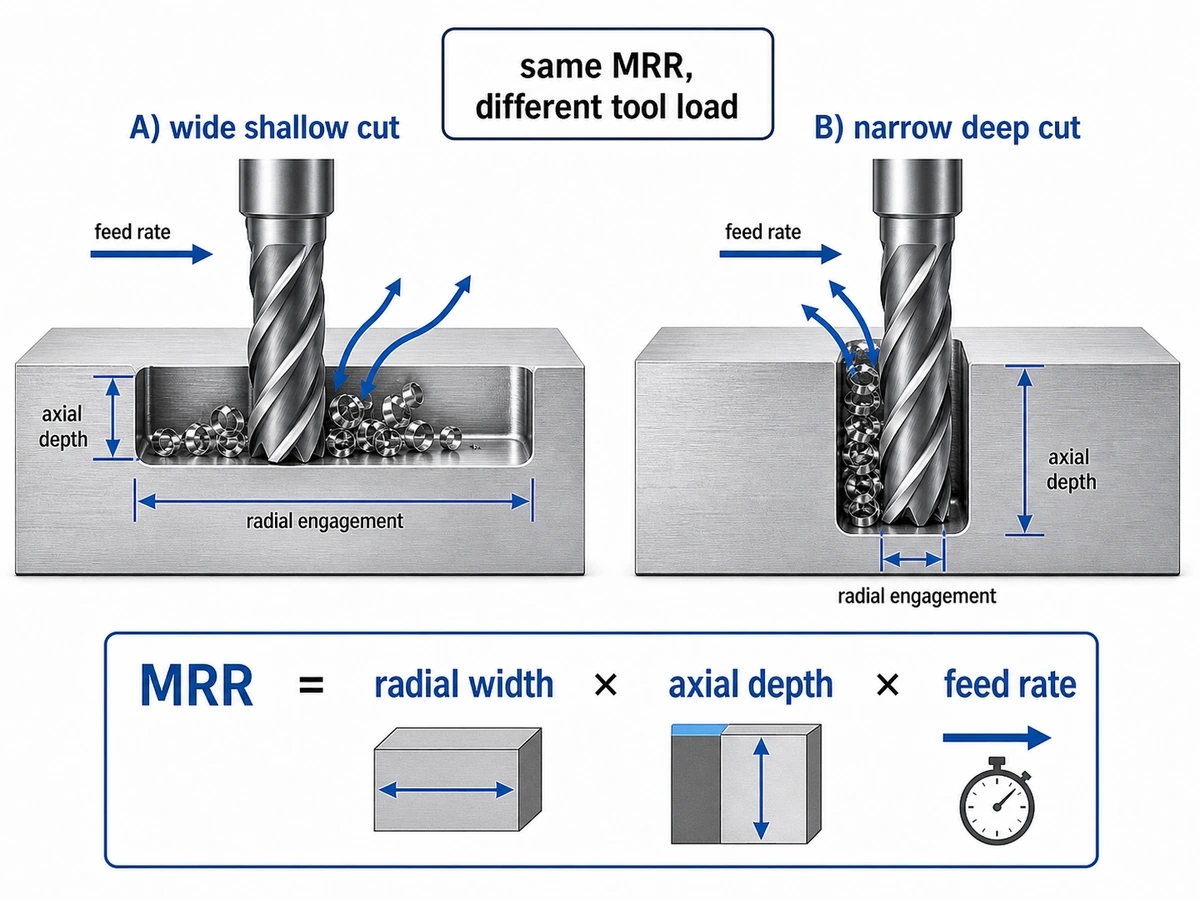
Derselbe MRR lässt sich mit einem breiten flachen oder einem schmalen tiefen Schnitt erzielen, mit Nutfräsen oder adaptiven Bahnen, mit einem großen Wendeschneidplattenfräser oder einem kleineren Hartmetall-Schaftfräser. Diese Schnitte belasten das Werkzeug nicht gleich.
Deshalb können zwei Aufbauten mit gleichem MRR völlig unterschiedlich arbeiten. Einer läuft ruhig, führt Späne ab und hält das Maß. Der andere rattert, zerschneidet Späne erneut und schädigt das Werkzeug, obwohl die Tabelle dieselbe Volumenzahl ausweist.
MRR ist besonders nützlich, wenn der Prozess bereits beherrscht wird
Bei stabilem Schnitt wird MRR zum nützlichen Optimierungswerkzeug. Davor lenkt die Kennzahl leicht ab. Wer MRR zu früh verfolgt, überspringt oft grundlegende Fragen: Ist der Halter steif genug? Ist das Werkzeug zu lang? Ist die Spanverdünnungskorrektur verstanden? Erzeugt die Maschine tatsächlich einen Span oder reibt sie nur bei hohen RPM?
Warum Spanlast auch bei hohem MRR wichtig bleibt
Spanlast bezeichnet die Materialdicke, die jeder Zahn bei jedem Durchgang abnehmen soll. Dieser Wert hält die Schneide im Schnitt statt im Reiben. Bei zu geringer Spanlast wirkt die Einstellung an der Steuerung sicher, obwohl das Werkzeug heiß läuft und Material verschmiert. Bei zu hoher Spanlast wird die Schneide überlastet und kann ausbrechen oder brechen.
MRR ersetzt diese Betrachtung nicht, weil MRR nicht zeigt, wie sich die Last auf die einzelnen Zähne verteilt.
MRR betrachtet das System, Spanlast den Zahn
So lässt sich der Zusammenhang am besten verstehen:
- MRR fragt, wie stark der gesamte Prozess arbeitet.
- Spanlast fragt, wie stark jede Schneide arbeitet.
Für die Maschine zählen beide Größen. Eine Spindel kann durch zu hohen Gesamt-MRR überlastet werden. Ein Werkzeug kann durch falsche Schneidenlast versagen, selbst wenn die Spindellast akzeptabel wirkt.
Der Eingriff verändert die Bedeutung des Vorschubs
Ein Schnitt mit geringem radialem Eingriff verhält sich anders als eine Nut. Adaptive und trochoidale Bahnen, helikale Eintritte und seitliches Fräsen verändern den Materialkontakt der Schneide. Betrachtet die Programmierung nur den Tischvorschub, kann das Werkzeug für den tatsächlichen Eingriff zu wenig Vorschub erhalten oder überlastet werden.
Hier kommt Spanverdünnung ins Spiel. Bei geringem radialem Eingriff kann der tatsächliche Span dünner sein, als reine Vorschubwerte vermuten lassen. Oft lässt sich deshalb der Vorschub sicher erhöhen. Die Korrektur ist jedoch nur sinnvoll, wenn der übrige Aufbau steif ist und die Späne weiter abgeführt werden können.
Hocheffiziente Bearbeitung machte MRR nützlicher, nicht einfacher
Hocheffiziente Bearbeitung hat diese Diskussion vorangebracht, weil HEM den Eingriff gezielt verändert. Der Fräser nutzt mehr axiale Tiefe und weniger radiale Breite, sodass die Schneide arbeitet, ohne wie beim Nutfräsen tief umschlossen zu sein.
HEM steuert den Eingriff, statt nur große Schnitte zu fahren
„Hohe Effizienz“ wird manchmal mit riskanter Geschwindigkeit verwechselt. Gutes HEM ist kontrolliert: Die Bahn verringert den radialen Eingriff, hält die Spandicke im geeigneten Bereich und erlaubt oft größere axiale Zustellungen bei besserer Spanabfuhr.
Deshalb werden bei HEM fast immer MRR und Spanlast gemeinsam betrachtet. Es geht nicht darum, mit MRR zu prahlen, sondern Material schnell zu entfernen, ohne Radiallast und Wärme außer Kontrolle geraten zu lassen.
Maschinen- und Haltergrenzen bestimmen weiterhin die Obergrenze
Ein guter HEM-Rechner oder eine CAM-Strategie macht einen nachgiebigen Aufbau nicht steif. Werkzeugauskragung, Halterzustand, Spindelkegel, Werkstückspannung und Maschinenleistung setzen weiterhin die reale Grenze. Funktioniert HEM gut, wirkt es oft einfach. Bei schwachem Aufbau erzeugt dieselbe Strategie Rattern.
Darum liefert das erfolgreiche HEM-Beispiel eines Programmierers keine universellen Werte. Maschine, Halter, Werkstoff und konkreter Fräser haben zu großen Einfluss.
MRR nach Verfahren: Die Kennzahl hängt von Werkzeug und Werkzeugbahn ab
Nützliche MRR-Artikel verknüpfen die Kennzahl mit dem konkreten Bearbeitungsvorgang.
Schruppen mit Hartmetall-Schaftfräsern
Viele Anwender begegnen MRR zuerst sinnvoll beim Hartmetall-Schaftfräsen. Beim Schruppen können Bahn, Schneidenzahl, Auskragung und Spanabfuhr das Ergebnis stark verändern. Derselbe nominelle MRR kann mit einer kurzen, steifen 3-Schneider-Schruppbahn sicher und mit einem langen Nutfräser gefährlich sein.
Deshalb wirkt adaptives Schruppen oft produktiver als aggressives Nutfräsen, selbst bei ähnlichem Volumenabtrag. Die Schneide arbeitet unter günstigeren Bedingungen.
Anwendungen von Wendeschneidplattenfräsern
Ein Wendeschneidplattenfräser verändert die Bedingungen durch anderen Durchmesser, andere Plattenzahl und Eingriffsart. Plan- und Schulterfräsen erlauben oft höhere Gesamtleistung, wenn die Maschine genügend Leistung hat und die Plattengeometrie zum Werkstoff passt.
Die Regel bleibt: Gesamt-MRR ist nicht die einzige Frage. Plattenfestigkeit, Plattenzahl, radiale Breite und Oberflächenziel zählen weiterhin.
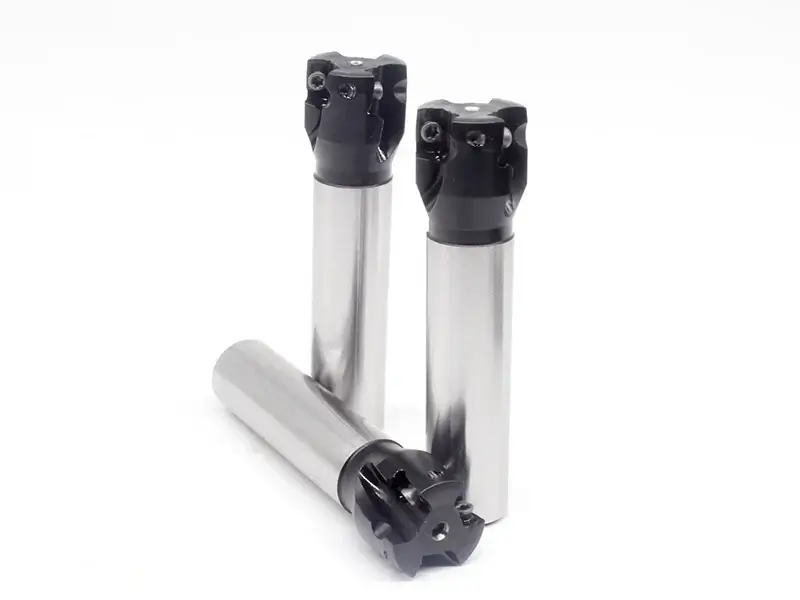
Wo ein PCD-Planfräser infrage kommt
Ein PCD-Planfräser gehört eher in spezialisierte Anwendungen für Nichteisenmetalle oder die Großserien-Schlicht- und Schruppbearbeitung. Im passenden Werkstoff kann er hohe Produktivität und Standzeit ermöglichen, doch der MRR-Wert allein begründet seinen Einsatz nicht. Werkstoff, Oberflächenziel und Wirtschaftlichkeit müssen ihn rechtfertigen.
Die Werkzeugkategorie verändert also die praktische Bedeutung von MRR. Ein Produktionsplanfräser und ein kleines Vollwerkzeug verlangen unterschiedliche Entscheidungen, selbst wenn die Formel ähnlich aussieht.
Häufige Fehlanwendungen von MRR in der Werkstatt
Die meisten MRR-Fehler entstehen durch fehlenden Kontext.
MRR als Ersatz für Spanlast verwenden
Das ist der klassische Fehler: Weil MRR die gesamte Arbeitsleistung erfasst, wird es als Ersatz für Spanlast bei der Werkzeugauswahl angesehen. Das funktioniert nicht. MRR ist für das Schnittverhalten einzelner Zähne zu grob.
Schnitte mit unterschiedlichen Eingriffsbedingungen vergleichen
Eine Nut, eine adaptive Bahn mit geringem radialem Eingriff, ein Planschnitt und ein helikaler Eintritt sind nicht allein wegen ähnlichen Volumenabtrags vergleichbar. Der Lastverlauf im Werkzeug ist zu unterschiedlich.
Leistungs- und Drehmomentkurven ignorieren
Manche Prozesse wirken auf dem Papier gut, bis Drehzahl-, Drehmoment- oder Leistungsgrenzen sichtbar werden. Eine Maschine kann schnell sein und genau im benötigten Kurvenbereich dennoch wenig Leistung bieten.
Einen spektakulären Videoschnitt als Universalrezept behandeln
Videos vom Aluminiumschruppen mit hohem MRR zeigen nützliche Möglichkeiten. Gefährlich werden sie, wenn Vorschub und Drehzahl ohne dasselbe Werkzeug, denselben Halter, dieselbe Maschine, Bahn und Spanabfuhr kopiert werden.
Praxis-Checkliste: MRR nutzen, ohne sich täuschen zu lassen
| Vor einer MRR-Steigerung prüfen | Warum das wichtig ist |
|---|---|
| Zuerst die Spanlast bestätigen | Die Schneide muss schneiden, nicht reiben |
| Radialen und axialen Eingriff prüfen | Der Eingriff verändert die tatsächliche Zahnlast |
| Spanabfuhr beobachten | Spanstau macht gute Zahlen wertlos |
| Spindellast und Leistungsverhalten kennen | MRR kann die Maschinenkapazität schnell überschreiten |
| Auskragung und Haltersteifigkeit prüfen | Schwache Aufbauten scheitern trotz korrekter Formeln |
| Kennzahl an das Verfahren anpassen | Planfräsen, adaptives Schruppen und Nutfräsen sind nicht austauschbar |
Fazit
Zeitspanvolumen ist eine wertvolle Kennzahl, wird aber erst im Zusammenhang mit Spanlast, Eingriff, Steifigkeit und Leistung wirklich nützlich. MRR zeigt die angestrebte Produktivität, nicht die Eignung der Arbeitsbedingungen für den Fräser. Diese ergibt sich aus Spandicke, Spanfluss, Werkzeugbahn und Aufbauverhalten.
Wer MRR sinnvoll nutzen will, sollte es als Teil eines Entscheidungssystems betrachten: zuerst einen stabilen Schnitt schaffen, den Eingriff verstehen und die Schneidenlast beachten, dann mit MRR die Leistung steigern. Das gilt für Hartmetall-Schaftfräser, Wendeschneidplattenfräser und PCD-Planfräser in spezialisierten Produktionsaufgaben gleichermaßen.
Häufige Fragen
Was ist das Zeitspanvolumen bei der Bearbeitung?
Das pro Zeit entfernte Materialvolumen, meist in Volumeneinheiten pro Minute angegeben.
Ist höherer MRR immer besser?
Nein. Höherer MRR ist nur besser, wenn Werkzeug, Halter, Spindel, Spanabfuhr und Oberfläche beherrscht bleiben.
Kann MRR die Spanlast bei der Wahl von Drehzahl und Vorschub ersetzen?
Nein. Zur Bewertung der Schnittbedingungen am einzelnen Zahn bleibt die Spanlast nötig.
Warum rattert ein Schnitt trotz gutem MRR?
Weil Rattern von Steifigkeit, Eingriff, Auskragung, Werkzeugbahn und Schneidenbelastung abhängt, nicht nur vom gesamten Volumenabtrag.
Bedeutet HEM automatisch höheren MRR?
Nicht automatisch. HEM verbessert aber oft den nutzbaren MRR, weil der veränderte Eingriff effizienteres und besser vorhersehbares Schneiden ermöglicht.