










Débit d’enlèvement de matière : formule, signification et augmentation sûre du MRR
On recherche le débit d’enlèvement de matière pour réduire les temps de cycle, comparer des stratégies d’ébauche ou comprendre pourquoi une coupe productive sur le papier a échoué sur la machine. L’article ne peut donc s’arrêter à la formule. Le problème réel est que MRR semble être un indicateur global, sans tout dire sur la charge de l’outil, les vibrations, l’évacuation des copeaux ou les limites de broche.
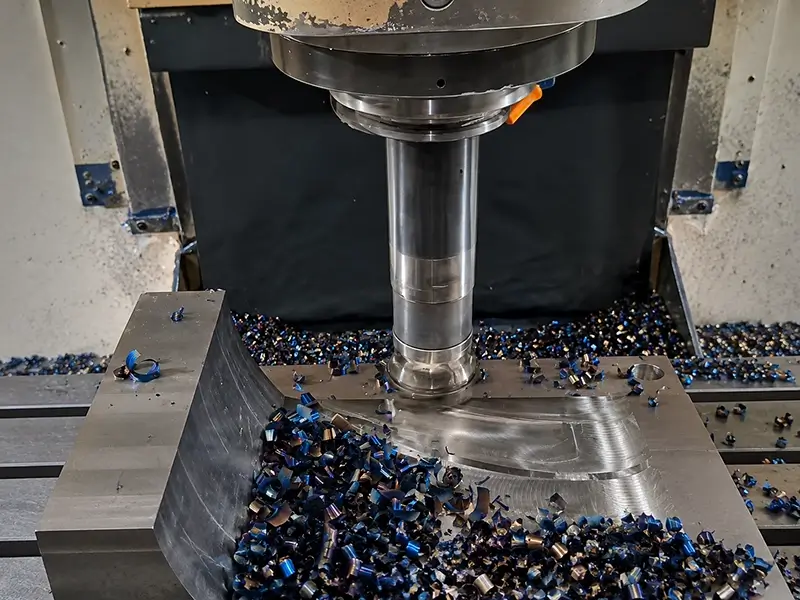
Il faut donc commencer par une limite claire : MRR mesure un résultat, ce n’est pas une règle autonome de vitesses et d’avances. Une fraise en carbure, une fraise à plaquettes et une fraise à surfacer PCD peuvent afficher des MRR attrayants avec des risques très différents. Sans relier MRR à la charge de copeau, à l’engagement et à la stabilité, l’article rassure par des chiffres plutôt qu’il ne guide l’usinage.
Réponse rapide : MRR aide à évaluer la productivité, mais charge de copeau et engagement déterminent la tenue de la coupe
Utilisez le débit pour comparer le volume retiré par unité de temps. Ne l’utilisez pas seul pour juger si l’outil travaille correctement. Épaisseur du copeau, engagement radial, profondeur axiale, rigidité du porte-outil et puissance de broche restent déterminants.
Une coupe à fort MRR peut donc vibrer, recouper les copeaux, faire frotter l’arête ou casser l’outil. MRR indique l’ambition du procédé, pas son équilibre.
| Indicateur ou variable | Utile pour | Interprétation dangereuse |
|---|---|---|
| MRR | Comparer productivité et efficacité d’ébauche | Le prendre pour un remplacement direct de la charge de copeau |
| Charge de copeau | Préserver l’action de coupe à l’arête | Se concentrer sur la dent en ignorant la charge totale de la machine |
| Engagement radial et axial | Comprendre le contact réel entre outil et matière | Supposer qu’un même MRR impose la même sollicitation à l’outil |
| Puissance et couple de broche | Vérifier si la machine peut soutenir la coupe | Supposer qu’une charge de broche stable garantit un état de surface stable |
| Type de trajectoire | Maîtriser l’entrée de la charge dans l’outil | Comparer rainurage, ébauche adaptative et surfaçage comme des situations équivalentes |
Ce que signifie réellement le débit d’enlèvement de matière
Le débit d’enlèvement est le volume de matière retiré par unité de temps. La formule exacte dépend de l’opération, mais le principe reste largeur de coupe × profondeur × avance, en unités cubiques par minute.
MRR est donc très utile pour comparer les stratégies d’ébauche. Si une trajectoire retire davantage en moins de temps sans dégrader durée de vie ni état de surface, elle améliore la production. MRR aide aussi à discuter puissance de broche, coût par pièce et efficacité d’ébauche.
L’erreur consiste à supposer qu’un MRR identique signifie une sollicitation identique. Ce n’est pas le cas.
Un même MRR peut provenir de coupes très différentes
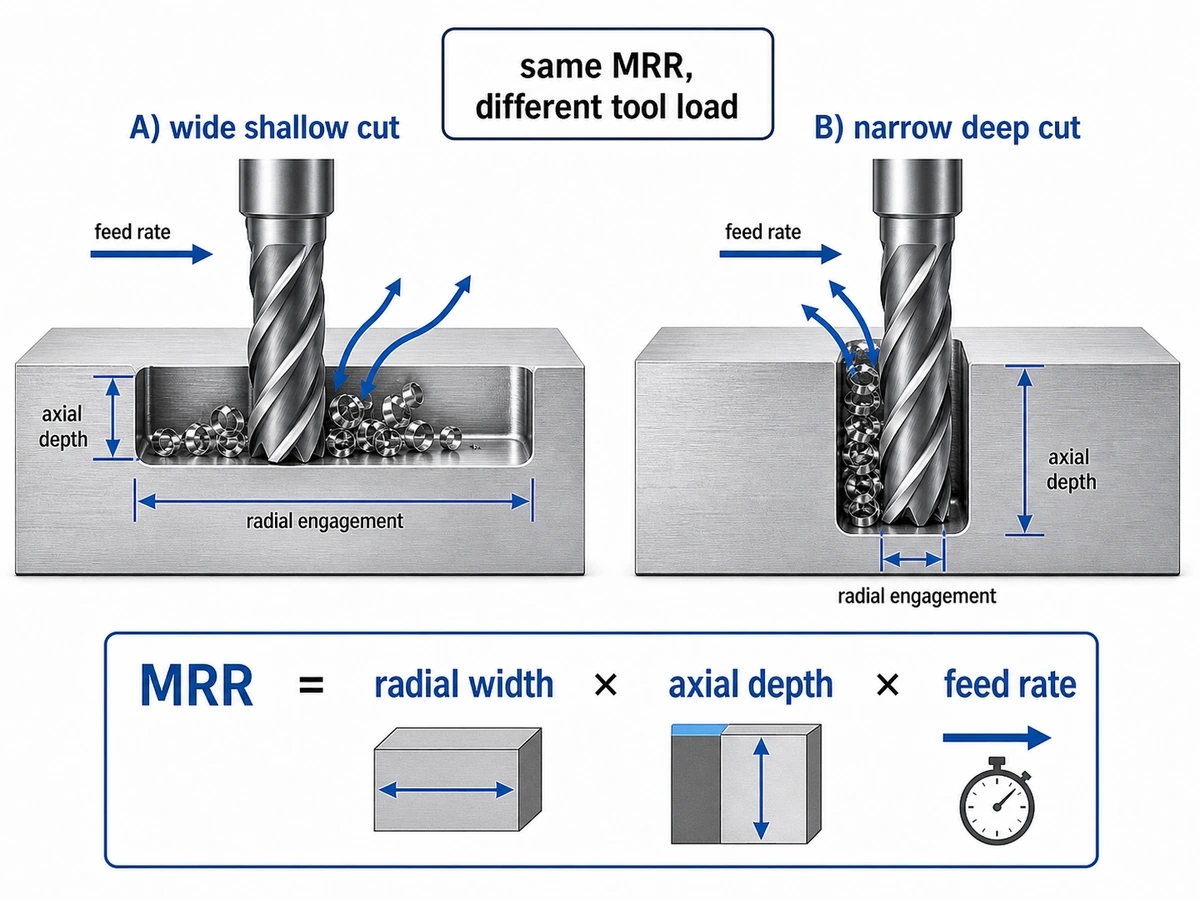
Le même MRR peut résulter d’une coupe large et peu profonde ou étroite et profonde, d’un rainurage ou de trajectoires adaptatives, d’une grande fraise à plaquettes ou d’une petite fraise en carbure. Ces coupes ne chargent pas l’outil de la même façon.
Deux montages au même MRR peuvent donc se comporter très différemment. L’un coupe régulièrement, évacue les copeaux et tient la cote. L’autre vibre, recoupe les copeaux et malmène l’outil malgré la même valeur volumique dans le tableur.
MRR est surtout utile une fois le procédé maîtrisé
Une fois la coupe stable, MRR devient un outil d’optimisation utile. Avant, il peut détourner l’attention. Chercher trop tôt un fort MRR fait parfois négliger les questions de base : le porte-outil est-il assez rigide ? L’outil est-il trop long ? La correction de l’amincissement du copeau est-elle comprise ? La machine forme-t-elle réellement un copeau ou frotte-t-elle simplement à haut RPM ?
Pourquoi la charge de copeau compte même avec un excellent MRR
La charge de copeau est l’épaisseur que chaque dent doit enlever à chaque passage. Elle permet à l’arête de couper plutôt que de frotter. Trop faible, elle peut sembler prudente à la commande alors que l’outil chauffe et étale la matière. Trop élevée, elle surcharge l’arête, qui peut s’ébrécher ou casser.
MRR ne remplace pas ce raisonnement, car MRR ne montre pas la répartition de charge entre les dents.
MRR décrit le système, la charge de copeau décrit la dent
La relation se comprend ainsi :
- MRR décrit l’intensité du travail de l’ensemble du procédé.
- La charge de copeau décrit le travail de chaque arête.
La machine est concernée par les deux. Un MRR total trop élevé peut faire chuter le régime de broche. Une charge incorrecte à l’arête peut détruire l’outil même si la charge de broche paraît acceptable.
L’engagement change la signification de l’avance
Une coupe à faible engagement radial diffère d’une rainure. Trajectoires adaptatives ou trochoïdales, entrées hélicoïdales et fraisage latéral modifient le contact de l’arête avec la matière. Si l’on ne regarde que l’avance de table, l’outil peut être sous-alimenté ou surchargé par rapport à l’engagement réel.
C’est là qu’intervient l’amincissement du copeau. À faible engagement radial, le copeau réel peut être plus mince que ne le suggère l’avance brute. Il est alors souvent possible d’augmenter l’avance sans danger. Mais la correction n’a de sens que si le montage est rigide et si les copeaux s’évacuent encore correctement.
L’usinage à haute efficacité a rendu MRR plus utile, sans le simplifier
L’usinage à haute efficacité a fait progresser le sujet, car HEM modifie volontairement l’engagement. La fraise prend davantage de profondeur axiale et moins de largeur radiale pour faire travailler l’arête sans l’enfermer comme dans une rainure.
HEM maîtrise l’engagement, pas seulement la taille des passes
« Haute efficacité » évoque parfois une vitesse imprudente. Un bon HEM est maîtrisé : la trajectoire réduit l’engagement radial, maintient l’épaisseur de copeau dans sa plage et permet souvent une plus grande profondeur axiale avec une meilleure évacuation.
C’est pourquoi HEM amène presque toujours à considérer MRR et charge de copeau ensemble. L’objectif n’est pas d’afficher un MRR impressionnant, mais d’enlever vite la matière sans perdre la maîtrise des efforts radiaux et de la chaleur.
Les limites de machine et de porte-outil fixent toujours le plafond
Un bon calculateur HEM ou une stratégie CAM ne rend pas rigide un montage flexible. Porte-à-faux, état du porte-outil, cône de broche, bridage et puissance fixent la limite réelle. Un HEM réussi paraît souvent facile ; sur un montage faible, la même stratégie provoque des vibrations.
L’exemple HEM réussi d’un programmeur ne fournit donc pas des valeurs universelles. Machine, porte-outil, matière et fraise précise influencent trop le résultat.
MRR selon l’opération : l’indicateur varie avec l’outil et la trajectoire
Les articles utiles sur MRR relient le chiffre à l’opération concernée.
Ébauche à la fraise en carbure
C’est souvent avec une fraise en carbure que l’on utilise réellement MRR pour la première fois. En ébauche, trajectoire, nombre de dents, porte-à-faux et évacuation changent fortement le résultat. Le même MRR nominal peut être sûr avec une fraise courte et rigide à 3 dents en ébauche et dangereux avec un outil long en rainurage.
L’ébauche adaptative paraît donc souvent plus productive qu’un rainurage forcé, même à débit volumique similaire : l’arête travaille dans de meilleures conditions.
Applications des fraises à plaquettes
Une fraise à plaquettes change la situation par son diamètre, son nombre de plaquettes et son engagement. Surfaçage et fraisage d’épaulement permettent souvent un débit global supérieur si la machine est assez puissante et si la géométrie convient à la matière.
La règle demeure : le MRR total n’est pas la seule question. Résistance des plaquettes, nombre de plaquettes, largeur radiale et objectif de surface comptent aussi.
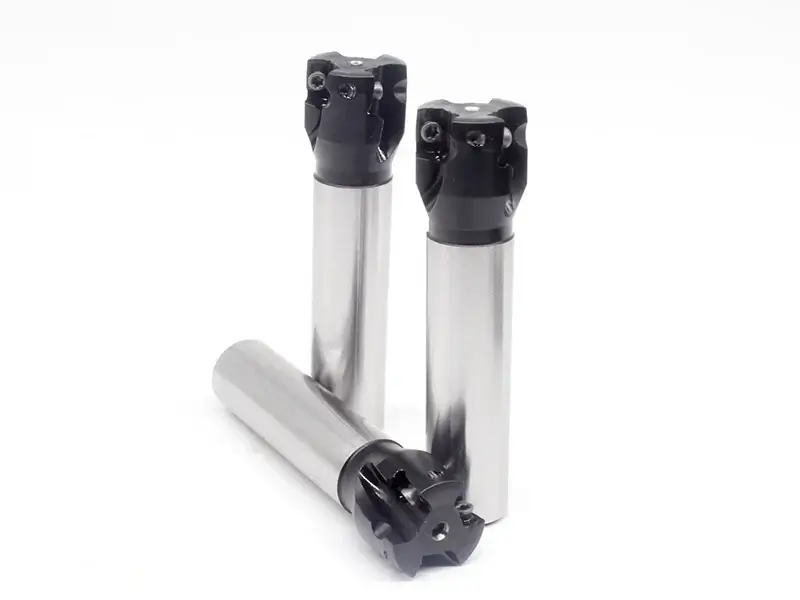
Quand envisager une fraise à surfacer PCD
Une fraise à surfacer PCD relève davantage des métaux non ferreux ou de la finition et de l’ébauche en grande série. Dans les matériaux adaptés, elle peut offrir productivité et longévité élevées, mais MRR seul ne justifie pas son choix. Matière, objectif de surface et économie de production doivent le justifier.
La catégorie d’outil change donc la signification pratique de MRR. Une fraise à surfacer de production et un petit outil monobloc ne se choisissent pas selon les mêmes critères, même si la formule se ressemble.
Mauvais usages courants de MRR en atelier
La plupart des erreurs sur MRR viennent d’un contexte insuffisant.
Remplacer la charge de copeau par MRR
C’est l’erreur classique : puisque MRR mesure le travail global, on suppose qu’il remplace la charge de copeau dans le choix d’outil. Il ne le peut pas ; MRR est trop global pour décrire la coupe à chaque dent.
Comparer des coupes aux engagements différents
Une rainure, une trajectoire adaptative à faible engagement, une passe de surfaçage et une entrée hélicoïdale ne sont pas comparables par leur seul débit voisin. Le cheminement de charge dans l’outil diffère trop.
Ignorer les courbes de puissance et de couple
Certains procédés semblent corrects sur le papier jusqu’à rencontrer une limite de régime, une chute de couple ou une limite de puissance. Une machine peut être rapide mais faible précisément dans la zone de courbe requise.
Prendre une coupe spectaculaire en vidéo pour une recette universelle
Les vidéos d’ébauche d’aluminium à fort MRR montrent utilement ce qui est possible. Elles deviennent dangereuses si l’on copie avances et vitesses sans le même outil, porte-outil, machine, trajectoire et évacuation.
Liste pratique : utiliser MRR sans se laisser tromper
| À vérifier avant d’augmenter MRR | Pourquoi c’est important |
|---|---|
| Confirmer d’abord la charge de copeau | L’arête doit couper, pas frotter |
| Vérifier l’engagement radial et axial | L’engagement modifie la charge réelle par dent |
| Surveiller l’évacuation des copeaux | Les copeaux accumulés ruinent les bons chiffres |
| Connaître la charge de broche et son comportement en puissance | MRR peut vite dépasser la capacité de la machine |
| Vérifier le porte-à-faux et la rigidité du porte-outil | Un montage faible échoue même si les formules sont correctes |
| Adapter l’indicateur à l’opération | Surfaçage, ébauche adaptative et rainurage ne sont pas interchangeables |
Conclusion
Le débit d’enlèvement est précieux, mais vraiment utile seulement lié à la charge de copeau, à l’engagement, à la rigidité et à la puissance. MRR décrit la productivité visée, pas si les conditions conviennent à la fraise. Cette réponse vient de l’épaisseur et du flux des copeaux, de la trajectoire et du comportement du montage.
Pour bien utiliser MRR, il faut l’intégrer à un système de décision : stabiliser la coupe, comprendre l’engagement, respecter la charge par dent, puis optimiser le débit avec MRR. Cette logique vaut pour une fraise en carbure, une fraise à plaquettes ou une fraise à surfacer PCD en production spécialisée.
Questions fréquentes
Qu’est-ce que le débit d’enlèvement de matière en usinage ?
C’est le volume retiré par unité de temps, généralement en unités cubiques par minute.
Un MRR plus élevé est-il toujours préférable ?
Non. Un MRR supérieur n’est préférable que si outil, porte-outil, broche, évacuation et état de surface restent maîtrisés.
MRR peut-il remplacer la charge de copeau pour choisir vitesses et avances ?
Non. La charge de copeau reste nécessaire pour juger la coupe à chaque dent.
Pourquoi une coupe vibre-t-elle malgré un bon MRR ?
Parce que les vibrations dépendent de la rigidité, de l’engagement, du porte-à-faux, de la trajectoire et de la charge de l’arête, pas seulement du débit total.
HEM signifie-t-il automatiquement un MRR supérieur ?
Pas automatiquement, mais HEM améliore souvent le MRR utilisable en modifiant l’engagement pour rendre la coupe plus efficace et prévisible.