










Tasa de arranque de material: fórmula, significado y cómo aumentar el MRR con seguridad
Se busca información sobre la tasa de arranque de material para reducir tiempos de ciclo, comparar estrategias de desbaste o entender por qué un corte productivo sobre el papel falló en la máquina. Por ello, el artículo no puede limitarse a la fórmula. El problema real es que MRR parece un indicador general, pero no describe por completo la carga de herramienta, las vibraciones, la evacuación de viruta ni los límites del husillo.
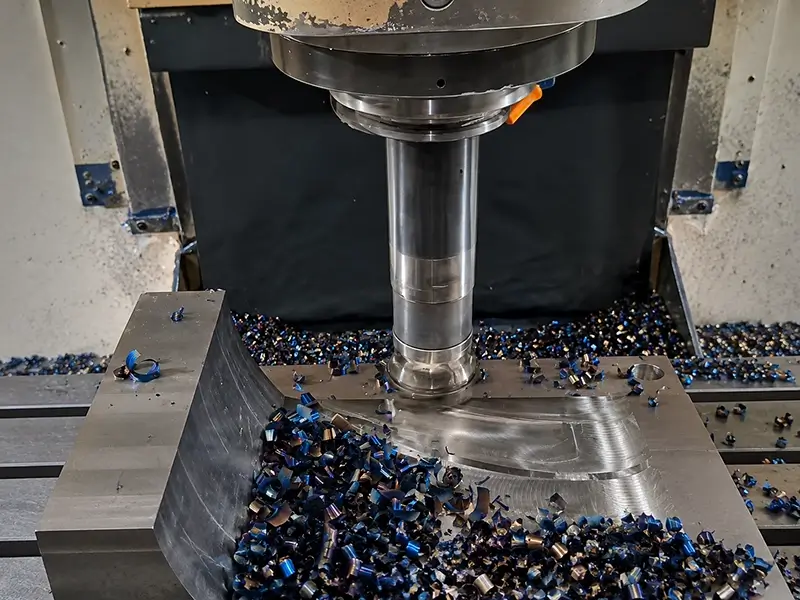
Por eso hay que empezar con un límite claro: MRR mide un resultado, no es una regla independiente de velocidades y avances. Una fresa de metal duro, una fresa de plaquitas y una fresa de planeado PCD pueden ofrecer valores atractivos de MRR con riesgos totalmente distintos. Sin relacionar MRR con carga de viruta, contacto y estabilidad, el artículo solo ofrece cifras tranquilizadoras, no orientación de mecanizado.
Respuesta rápida: MRR sirve para evaluar productividad, pero la carga de viruta y el contacto determinan si el corte se sostiene
Utilice la tasa de arranque para comparar cuánto material retira un proceso por unidad de tiempo. No la use sola para decidir si la herramienta trabaja bien. Siguen siendo decisivos el espesor de viruta, contacto radial, profundidad axial, rigidez del portaherramientas y potencia del husillo.
Por eso un corte con MRR elevado puede vibrar, recortar virutas, rozar el filo o romper la herramienta. MRR indica la exigencia productiva del proceso, no si está equilibrado.
| Indicador o variable | Útil para | Interpretación peligrosa |
|---|---|---|
| MRR | Comparar productividad y eficiencia de desbaste | Tratarlo como sustituto directo de la carga de viruta |
| Carga de viruta | Proteger la acción de corte en el filo | Centrarse solo en el diente e ignorar la carga total de la máquina |
| Contacto radial y axial | Entender el contacto real entre herramienta y material | Suponer que igual MRR implica igual esfuerzo de herramienta |
| Potencia y par del husillo | Comprobar si la máquina puede sostener el corte | Suponer que carga estable del husillo garantiza acabado estable |
| Tipo de trayectoria | Controlar cómo entra la carga en la herramienta | Comparar ranurado, desbaste adaptativo y planeado como situaciones equivalentes |
Qué significa realmente la tasa de arranque de material
La tasa de arranque es el volumen de material retirado por unidad de tiempo. La fórmula exacta cambia con la operación, pero la lógica es la misma: ancho de corte por profundidad por avance, en unidades cúbicas por minuto.
Así, MRR resulta muy útil para comparar estrategias de desbaste. Si una trayectoria elimina más material en menos tiempo sin perjudicar vida útil ni acabado, mejora la producción. MRR también ayuda a evaluar potencia del husillo, coste por pieza y eficiencia de desbaste.
El error es suponer que un MRR idéntico implica un esfuerzo de corte idéntico. No es así.
El mismo MRR puede proceder de cortes muy distintos
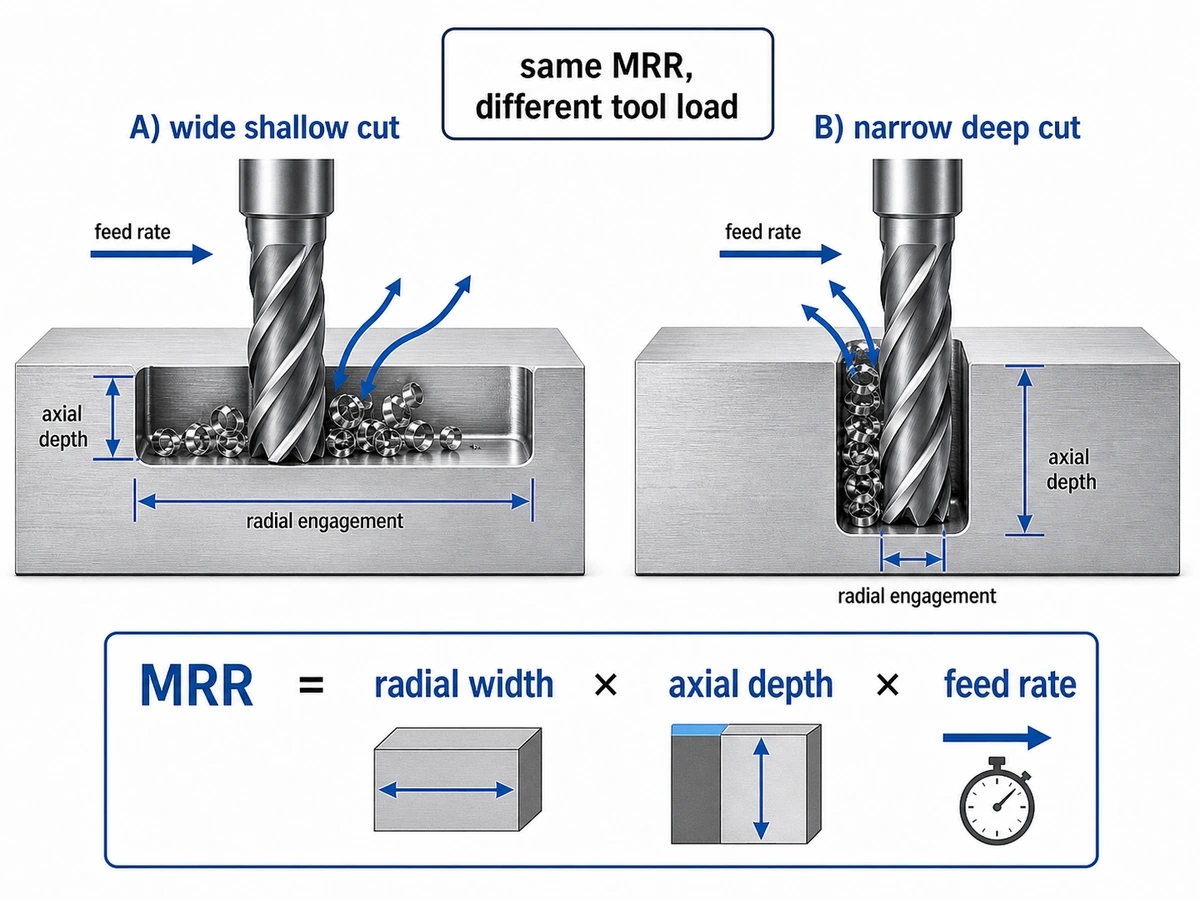
El mismo MRR puede lograrse con un corte ancho y poco profundo o estrecho y profundo, con ranurado o trayectorias adaptativas, con una fresa grande de plaquitas o una pequeña de metal duro. Esos cortes no cargan igual la herramienta.
Por eso dos montajes con igual MRR pueden comportarse de forma totalmente distinta. Uno corta suavemente, evacua viruta y mantiene dimensiones. El otro vibra, recorta virutas y castiga la herramienta, aunque la hoja de cálculo muestre la misma cifra volumétrica.
MRR resulta más útil cuando el proceso ya está controlado
Con un corte estable, MRR se convierte en una herramienta útil de optimización. Antes, puede distraer. Buscar MRR demasiado pronto puede hacer que se omitan preguntas básicas: ¿es suficientemente rígido el portaherramientas? ¿Es demasiado larga la herramienta? ¿Se comprende la corrección del adelgazamiento de viruta ? ¿La máquina forma realmente viruta o solo roza a RPM elevadas?
Por qué importa la carga de viruta aunque MRR parezca excelente
La carga de viruta es el espesor que cada diente debe retirar en cada pasada. Mantiene el filo cortando en lugar de rozando. Si es demasiado baja, el ajuste puede parecer seguro en el control mientras la herramienta se calienta y arrastra material. Si es excesiva, el filo se sobrecarga y puede mellarse o romperse.
MRR no sustituye esta lógica porque MRR no indica cómo se distribuye la carga entre los dientes.
MRR describe el sistema; la carga de viruta describe el diente
La relación se entiende así:
- MRR describe cuánto trabaja el proceso completo.
- La carga de viruta describe cuánto trabaja cada filo.
Ambas importan a la máquina. Un MRR total excesivo puede ahogar el husillo. Una carga incorrecta en el filo puede hacer fallar la herramienta aunque la carga del husillo parezca aceptable.
El contacto cambia el significado del avance
Un corte con poco contacto radial se comporta de forma distinta a una ranura. Las trayectorias adaptativas o trocoidales, las entradas helicoidales y el fresado lateral cambian el contacto del filo con el material. Si solo se observa el avance de mesa, la herramienta puede recibir avance insuficiente o sobrecarga respecto al contacto real.
Aquí interviene el adelgazamiento de viruta. Con poco contacto radial, la viruta real puede ser más delgada de lo que sugieren los valores de avance. A menudo permite elevar el avance con seguridad, pero solo si el resto del montaje es rígido y la viruta puede seguir evacuándose.
El mecanizado de alta eficiencia hizo MRR más útil, no más simple
El mecanizado de alta eficiencia impulsó esta discusión porque HEM modifica deliberadamente el contacto. La fresa utiliza más profundidad axial y menos ancho radial para mantener activo el filo sin encerrarlo como en una ranura.
HEM gestiona el contacto, no consiste solo en grandes cortes
«Alta eficiencia» a veces se confunde con velocidad temeraria. Un buen HEM es controlado: la trayectoria reduce el contacto radial, mantiene el espesor de viruta en su intervalo y suele permitir mayor profundidad axial con mejor evacuación.
Por eso HEM casi siempre lleva a considerar MRR y carga de viruta juntos. El objetivo no es presumir de MRR, sino retirar material rápidamente sin perder el control de la carga radial y el calor.
Los límites de máquina y portaherramientas siguen fijando el máximo
Una buena calculadora HEM o estrategia CAM no vuelve rígido un montaje flexible. El voladizo, estado del portaherramientas, cono del husillo, sujeción y potencia fijan el límite real. Cuando HEM funciona, suele parecer fácil; con un montaje débil, la misma estrategia genera vibraciones.
Por eso un ejemplo HEM exitoso de un programador no proporciona valores universales. Máquina, portaherramientas, material y fresa concreta influyen demasiado.
MRR por operación: el indicador cambia con la herramienta y la trayectoria
Los artículos útiles sobre MRR relacionan el valor con la operación concreta.
Desbaste con fresa de metal duro
Muchos usuarios conocen MRR de forma práctica con una fresa de metal duro. En desbaste, trayectoria, número de filos, voladizo y evacuación cambian mucho el resultado. El mismo MRR nominal puede ser seguro con una trayectoria de desbaste y una fresa corta y rígida de 3 filos, y peligroso con una herramienta larga de ranurar.
Por eso el desbaste adaptativo suele resultar más productivo que forzar el ranurado, incluso con volúmenes similares: el filo trabaja en mejores condiciones.
Aplicaciones de fresas de plaquitas
Una fresa de plaquitas cambia la situación por su diámetro, número de plaquitas y tipo de contacto. El planeado y el fresado de escuadras suelen permitir mayor producción global si la máquina tiene potencia suficiente y la geometría de plaquita encaja con el material.
La regla sigue siendo la misma: MRR total no es la única cuestión. Importan resistencia y número de plaquitas, ancho radial y objetivo de acabado.
Cuándo considerar una fresa de planeado PCD
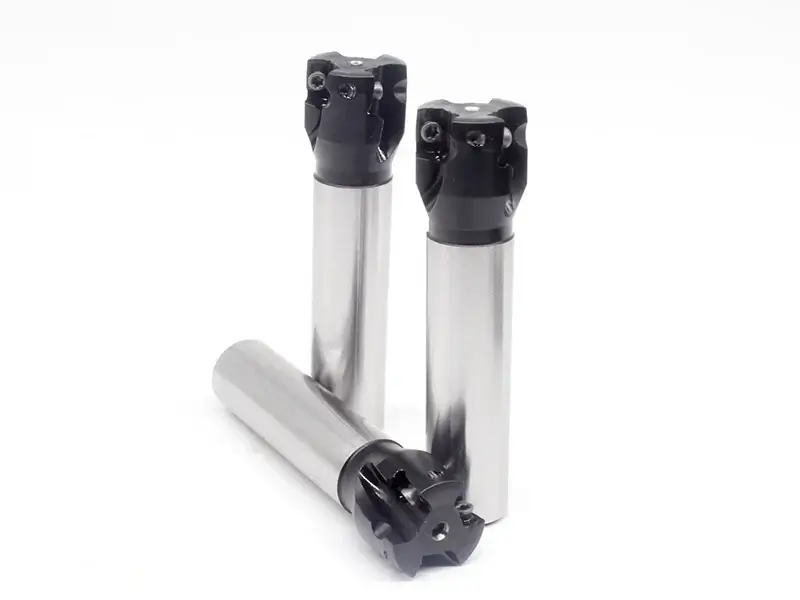
Una fresa de planeado PCD corresponde a aplicaciones más especializadas en no ferrosos o acabado y desbaste de gran volumen. En materiales adecuados puede ofrecer alta productividad y vida útil, pero MRR por sí solo no justifica su elección. Deben justificarla el material, el acabado y la economía de producción.
La categoría de herramienta cambia el significado práctico de MRR. Una fresa de planeado de producción y una pequeña herramienta integral no se deciden con los mismos criterios, aunque la fórmula parezca similar.
Usos incorrectos habituales de MRR en el taller
La mayoría de los errores con MRR proviene de utilizarlo sin contexto suficiente.
Utilizar MRR para sustituir la carga de viruta
Es el error clásico: como MRR refleja el trabajo global, se supone que sustituye la carga de viruta al elegir herramienta. No puede hacerlo; MRR es demasiado general para describir el corte diente a diente.
Comparar cortes con condiciones de contacto distintas
Una ranura, una trayectoria adaptativa de poco contacto radial, una pasada de planeado y una entrada helicoidal no son comparables solo por un volumen parecido. La transmisión de carga por la herramienta es demasiado distinta.
Ignorar las curvas de potencia y par
Algunos procesos parecen correctos sobre el papel hasta que aparecen límites de velocidad, caída de par o potencia. Una máquina puede ser rápida y, aun así, débil justo en la zona de la curva que exige el corte.
Tomar un corte espectacular de vídeo como receta universal
Los vídeos de desbaste de aluminio con MRR elevado muestran posibilidades útiles. Son peligrosos si se copian avances y velocidades sin la misma herramienta, portaherramientas, máquina, trayectoria y evacuación.
Lista práctica: utilice MRR sin dejarse engañar
| Compruebe esto antes de elevar MRR | Por qué importa |
|---|---|
| Confirme primero la carga de viruta | El filo debe cortar, no rozar |
| Compruebe el contacto radial y axial | El contacto cambia la carga real del diente |
| Observe la evacuación de viruta | La viruta acumulada arruina las buenas cifras |
| Conozca la carga del husillo y su comportamiento de potencia | MRR puede superar rápidamente la capacidad de la máquina |
| Compruebe voladizo y rigidez del portaherramientas | Un montaje débil falla aunque las fórmulas sean correctas |
| Adapte el indicador a la operación | Planeado, desbaste adaptativo y ranurado no son intercambiables |
Conclusión
La tasa de arranque es valiosa, pero solo resulta realmente útil vinculada a carga de viruta, contacto, rigidez y potencia. MRR describe la productividad pretendida, no si la fresa trabaja en condiciones adecuadas. Esto se determina por espesor y flujo de viruta, trayectoria y comportamiento del montaje.
Para utilizar bien MRR, trátelo como parte de un sistema de decisión: estabilice el corte, comprenda el contacto, respete la carga por diente y después mejore la producción con MRR. Esta lógica vale para una fresa de metal duro, una de plaquitas o una de planeado PCD en producción especializada.
Preguntas frecuentes
¿Qué es la tasa de arranque de material en mecanizado?
Es el volumen de material retirado por unidad de tiempo, normalmente en unidades cúbicas por minuto.
¿Un MRR mayor siempre es mejor?
No. Un MRR mayor solo es mejor si herramienta, portaherramientas, husillo, evacuación y acabado permanecen controlados.
¿Puede MRR sustituir la carga de viruta al elegir velocidades y avances?
No. La carga de viruta sigue siendo necesaria para evaluar el corte en cada diente.
¿Por qué vibra un corte con buen MRR?
Porque las vibraciones dependen de rigidez, contacto, voladizo, trayectoria y carga del filo, no solo del volumen total arrancado.
¿HEM significa automáticamente mayor MRR?
No automáticamente, pero HEM suele mejorar el MRR utilizable al cambiar el contacto para que la herramienta corte de forma más eficiente y predecible.