










Qual o diâmetro da broca para um macho 1/4-20?
Escolher a broca adequada é importante no roscamento. Para um macho de corte de 1/4-20 UNC, o n.º 7 é uma referência comum, mas o diâmetro admissível depende do macho e da especificação da rosca. Um furo demasiado grande pode deixar pouca altura de filete; um demasiado pequeno pode aumentar o binário. Os machos de conformação exigem outros pré-furos.
Para furos que não atravessam a peça, consulte também o nosso guia sobre o roscamento de furos cegos e o controlo da profundidade.
Índice
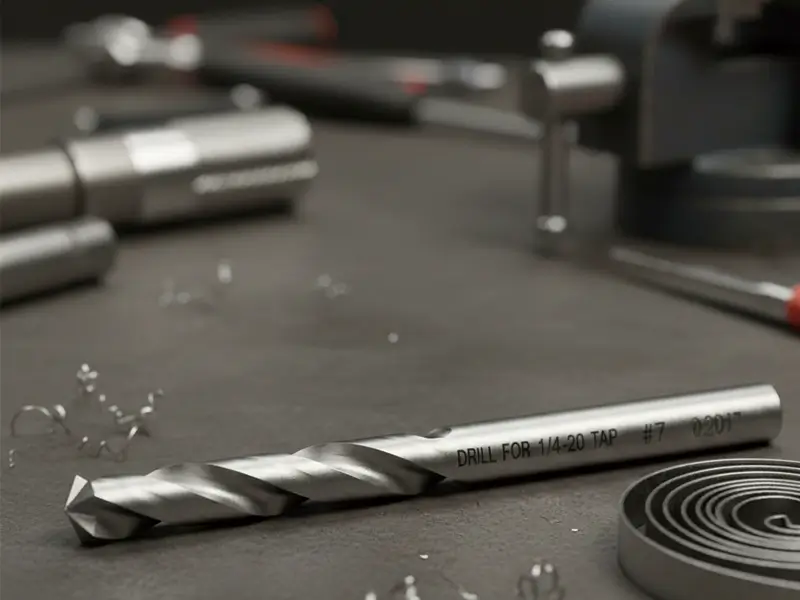
Relação entre o macho e a broca
Primeiro, importa compreender como um macho produz uma rosca. Um macho de 1/4-20 cria um furo roscado para um parafuso com 1/4 de polegada de diâmetro exterior e 20 fios por polegada.
Terminologia básica do roscamento
«1/4» indica o diâmetro maior, a parte mais larga da rosca do parafuso. O 20 indica o passo através do número de fios por polegada. Para deixar material que o macho possa cortar, não se deve abrir um furo com o diâmetro completo de 1/4 de polegada; não restaria material para o perfil da rosca.
Envolvimento da rosca e diâmetro do furo
Para machos de corte, o furo aberto é menor do que o diâmetro maior de 1/4 de polegada para deixar material para o perfil. As tabelas indicam frequentemente 75% da altura teórica do filete como referência. Não é o comprimento axial de envolvimento nem um requisito universal de resistência máxima.
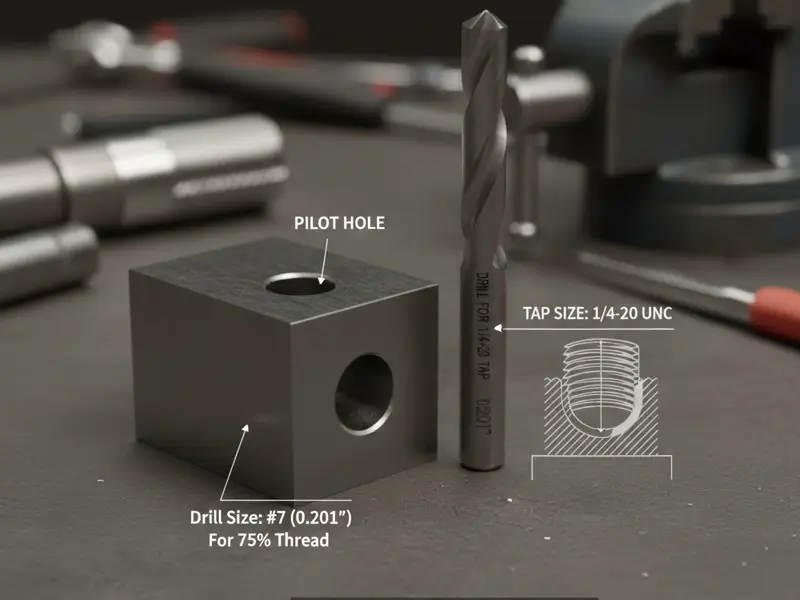
Diâmetros de broca recomendados para um macho de 1/4-20
Os diâmetros seguintes ilustram opções comuns. Escolha segundo os dados do fabricante e os limites da rosca, não apenas segundo a broca disponível.
Referência comum: broca n.º 7
A broca n.º 7 tem um diâmetro de 0.201 polegadas. É uma referência comum para um macho de corte de 1/4-20 UNC com aproximadamente 75% da altura teórica do filete. Confirme a adequação ao macho, ao material e à tolerância.
Diâmetros de broca alternativos
As brocas alternativas alteram o diâmetro do pré-furo e a altura do filete. Utilize-as apenas se o furo resultante respeitar o processo aprovado e os limites da rosca.
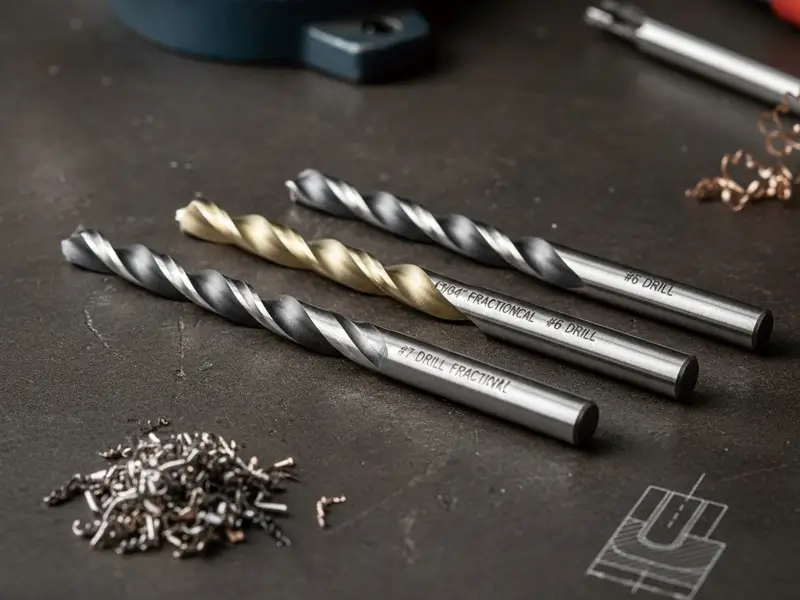
Broca de 13/64″
Uma broca de 13/64 de polegada mede aproximadamente 0.2031 polegadas. É ligeiramente maior do que a n.º 7 e deixa menos altura de filete. Não é um substituto automático; verifique o intervalo admissível do pré-furo.
Broca n.º 6
Uma broca n.º 6 mede 0.204 polegadas. Com mais uma casa decimal, corresponde a 0.2040 polegadas, um diâmetro maior do que o da n.º 7, de 0.2010 polegadas. Verifique o intervalo admissível antes de substituir.
Comparação das opções
Um pré-furo maior pode reduzir o binário de corte, mas também a altura do filete. A resistência depende do material, das dimensões, do comprimento de envolvimento e das cargas. Para peças críticas, siga o desenho e o processo validado em vez de escolher pela sensação.
Considerações sobre o material e a aplicação
O tipo de furo e a dureza do metal influenciam a estratégia de maquinagem.
Furos passantes e cegos
Um furo passante atravessa a peça; um furo cego termina no seu interior. Para furos cegos, escolha um macho adequado e preveja profundidade para a rosca completa, a entrada do macho, as aparas e a ponta da broca. Alargar o furo não é uma solução geral para evacuar aparas.
Efeitos da dureza do material
Os materiais mais duros podem exigir outras qualidades de macho, geometrias e condições de corte. Um pré-furo maior pode reduzir o binário, mas qualquer alteração deve respeitar a especificação da rosca e as orientações do fabricante. Um material macio não justifica automaticamente um furo menor.
Boas práticas de furação e roscamento
Antes de começar, assegure-se de que o furo está direito e livre de resíduos. A precisão inicial evita erros dispendiosos posteriormente.
Marcação e posicionamento do furo
Posicione e fixe a peça com precisão. Em trabalhos manuais adequados, use um punção de marcar; em máquina, siga as recomendações de entrada do fabricante. Utilize um furo piloto ou um furo guia apenas quando adequado ao desenho da broca e à operação.
Lubrificação e refrigeração
Escolha o fluido de corte ou outra estratégia de lubrificação recomendada para o macho, a broca e o material. Uma lubrificação adequada pode reduzir o atrito e ajudar a evacuar aparas. A rosca 1/4-20 UNC tem passo grosso, não fino; o passo, por si só, não determina o método de lubrificação.
Conselhos sobre a técnica de furação
Alinhe a broca e o macho com o eixo especificado. Siga as instruções de avanço e inversão do fabricante. Uma sequência fixa de avanço e recuo pode servir para alguns machos manuais de corte, mas não para todos os machos de máquina ou de conformação.
Ensaio em material de sobra
Um ensaio em material de sobra representativo pode ajudar a validar um processo desconhecido. Meça o pré-furo e inspecione a rosca com calibres adequados. Um parafuso que parece bem ajustado não comprova a conformidade dimensional nem a resistência da união.
Resolução de problemas comuns
Se surgirem problemas, investigue o diâmetro real, o estado do macho, o alinhamento, o material, os dados de corte, a lubrificação e a evacuação de aparas.
Prisão ou quebra do macho
Um binário inesperadamente elevado pode indicar um furo pequeno, acumulação de aparas, desalinhamento, desgaste ou condições inadequadas. Pare e siga o procedimento de recuperação dos fabricantes do equipamento e da ferramenta. Não force o macho nem suponha que o som, por si só, prevê uma quebra.
Roscas com folga ou pouca resistência
A folga pode resultar de um pré-furo grande, um macho incorreto, batimento ou outros erros. Verifique as dimensões do furo e da rosca. O acabamento com alargador é uma operação controlada, não simplesmente deixar uma broca rodar sem avanço.
Roscas cónicas
Uma rosca 1/4-20 UNC é cilíndrica, não cónica. O desalinhamento pode causar prisão ou imprecisão, mas não cria uma conicidade corretamente especificada. Utilize uma guia adequada e mantenha o eixo prescrito.
Tabela de consulta rápida
A tabela compara exemplos de pré-furos para roscar 1/4-20 UNC por corte. O n.º 7 é uma referência comum; os restantes são comparações, não prescrições por material. Verifique o intervalo do macho utilizado. Os valores para conformação são diferentes.
Aplicação | Diâmetro de broca recomendado | Diâmetro decimal |
Referência comum de roscamento por corte (aproximadamente 75% da altura do filete) | Broca n.º 7 | 0.201″ |
Exemplo de pré-furo maior — verificar limites | 13/64″ | 0.2031″ |
Exemplo de pré-furo menor — verificar limites | Broca n.º 8 | 0.199″ |
Conclusão
Para um macho de corte de 1/4-20 UNC, o n.º 7 é uma referência inicial comum. Defina o diâmetro final segundo a especificação e os dados do fabricante. As alternativas exigem validação e a conformação necessita de dimensionamento próprio. Verifique alinhamento, lubrificação, profundidade e dimensões finais.
Perguntas frequentes
Que diâmetro de broca devo usar para um macho de 1/4-20?
A broca n.º 7 é uma referência comum para um macho de corte de 1/4-20 UNC. Confirme as recomendações e as tolerâncias; não é uma especificação para machos de conformação.
Posso usar outro diâmetro de broca em vez do n.º 7?
Uma broca de 13/64 de polegada é ligeiramente maior do que a n.º 7. Só poderá ser utilizada se o pré-furo e a rosca respeitarem os limites especificados. Consulte os dados antes de substituir.
Porque não devo simplesmente abrir um furo de 1/4 de polegada?
Um furo de 1/4 de polegada corresponde ao diâmetro exterior do parafuso. Com esse diâmetro, não resta material para o macho produzir a rosca e o parafuso não fica retido por ela.
Como influencia a dureza do material a escolha do diâmetro da broca?
O material influencia o macho e as condições de corte. Não alargue o pré-furo apenas com base na dureza; siga as recomendações e respeite os limites da rosca.
Devo usar fluido de corte ao furar para um macho de 1/4-20?
Use o método de lubrificação e refrigeração recomendado para o material e as ferramentas. Um fluido adequado pode reduzir o atrito e a adesão, mas o método depende da aplicação.