










Welcher Bohrerdurchmesser passt zu einem 1/4-20-Gewindebohrer?
Die richtige Wahl des Bohrers ist beim Gewindeschneiden wichtig. Für einen schneidenden 1/4-20-UNC-Gewindebohrer ist Nr. 7 ein gängiger Tabellenwert; das zulässige Lochmaß hängt jedoch von Werkzeug und Gewindespezifikation ab. Ein zu großes Loch kann zu wenig Gewindehöhe lassen, ein zu kleines das Drehmoment erhöhen. Gewindeformer benötigen andere Kernlöcher.
Bei Bohrungen, die das Werkstück nicht durchdringen, beachten Sie auch unseren Leitfaden zum Gewindebohren in Sacklöchern und zur Tiefenkontrolle.
Inhalt
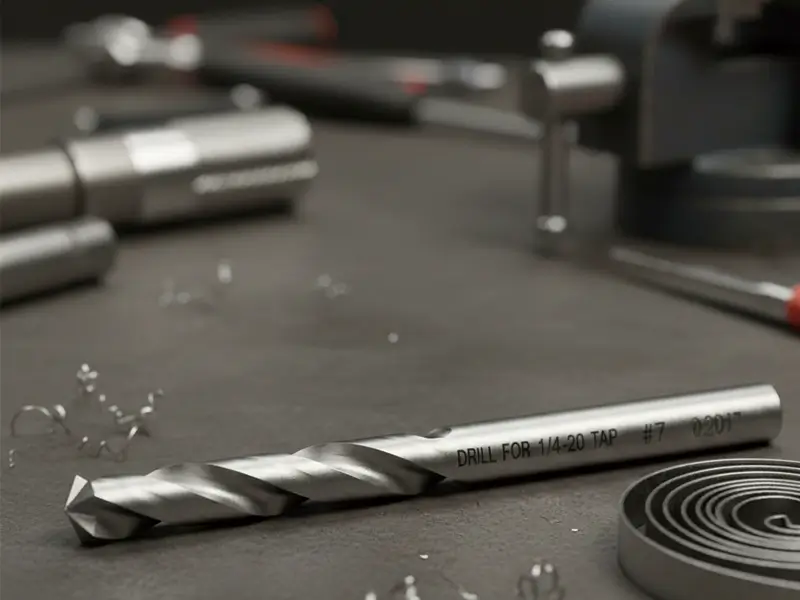
Zusammenhang zwischen Gewindebohrer und Bohrer
Zunächst ist wichtig, wie ein Gewindebohrer ein Gewinde erzeugt. Ein 1/4-20-Gewindebohrer erzeugt ein Innengewinde für eine Schraube mit 1/4 Zoll Außendurchmesser und 20 Gewindegängen pro Zoll.
Grundbegriffe beim Gewindebohren
„1/4“ bezeichnet den Außendurchmesser, also den größten Gewindedurchmesser der Schraube. Die Zahl 20 beschreibt die Steigung über die Anzahl der Gewindegänge pro Zoll. Damit das Werkzeug Material für das Gewinde vorfindet, darf die Vorbohrung nicht den vollen Durchmesser von 1/4 Zoll haben. Sonst bleibt kein Material für das Gewindeprofil.
Gewindeüberdeckung und Kernlochdurchmesser
Bei schneidenden Gewindebohrern ist das Bohrloch kleiner als der Außendurchmesser von 1/4 Zoll, damit Material für das Gewindeprofil verbleibt. Tabellen nennen häufig 75% theoretische Gewindehöhe als Referenz. Dies ist weder die axiale Einschraublänge noch eine universelle Vorgabe für maximale Festigkeit.
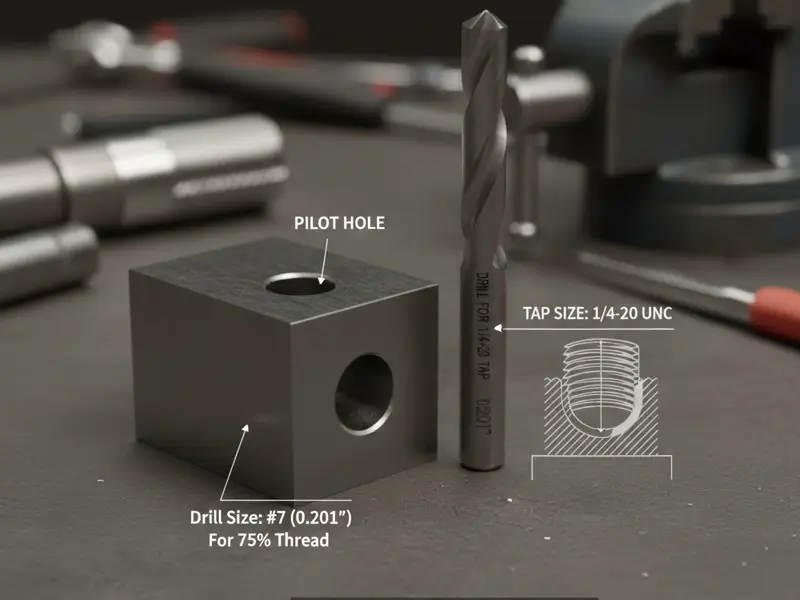
Empfohlene Bohrerdurchmesser für 1/4-20-Gewindebohrer
Die folgenden Maße zeigen gängige Bohrermöglichkeiten. Nach Herstellerdaten und geforderten Gewindegrenzen auswählen, nicht nur nach Verfügbarkeit.
Standardreferenz: Bohrer Nr. 7
Der Bohrer Nr. 7 hat einen Durchmesser von 0.201 Zoll. Er ist eine gängige Referenz für schneidende 1/4-20-UNC-Gewindebohrer bei ungefähr 75% theoretischer Gewindehöhe. Eignung für Werkzeug, Werkstoff und Gewindetoleranz prüfen.
Alternative Bohrerdurchmesser
Alternative Bohrer verändern Kernlochdurchmesser und Gewindehöhe. Nur verwenden, wenn das resultierende Loch innerhalb der freigegebenen Prozess- und Gewindegrenzen liegt.
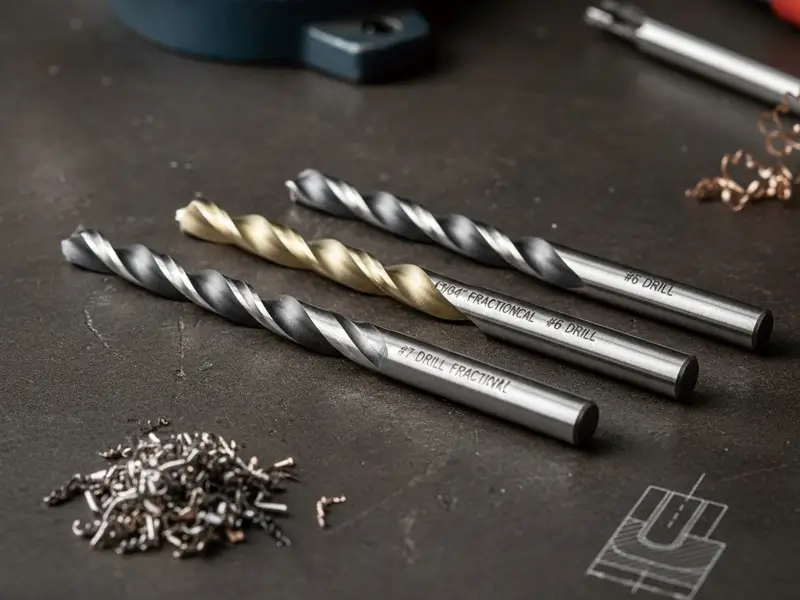
Zollbohrer 13/64″
Ein 13/64-Zoll-Bohrer misst ungefähr 0.2031 Zoll. Er ist etwas größer als Nr. 7 und lässt weniger Gewindehöhe stehen. Er ist kein automatischer Ersatz; den zulässigen Kernlochbereich prüfen.
Bohrer Nr. 6
Ein Bohrer Nr. 6 misst 0.204 Zoll. Mit einer weiteren Dezimalstelle sind das 0.2040 Zoll und damit mehr als der Durchmesser von Nr. 7 mit 0.2010 Zoll. Vor einem Austausch den zulässigen Bereich prüfen.
Vergleich der Möglichkeiten
Ein größeres Kernloch kann das Schnittmoment senken, reduziert aber auch die Gewindehöhe. Die Verbindungsfestigkeit hängt von Werkstoff, Gewindemaßen, Einschraublänge und Belastung ab. Bei kritischen Teilen Zeichnung und validierten Prozess einhalten statt nach Gefühl auszuwählen.
Werkstoff und Anwendung berücksichtigen
Lochart und Werkstoffhärte beeinflussen die Bearbeitungsstrategie.
Durchgangslöcher und Sacklöcher
Ein Durchgangsloch durchdringt das Werkstück, ein Sackloch endet darin. Bei Sacklöchern ein geeignetes Werkzeug und Tiefe für Vollgewinde, Anschnitt, Späne und Bohrerspitze vorsehen. Eine größere Bohrung ist keine allgemeine Lösung für die Spanabfuhr.
Einfluss der Werkstoffhärte
Härtere Werkstoffe können andere Werkzeugsorten, Geometrien und Schnittbedingungen erfordern. Ein größeres Kernloch kann das Schnittmoment senken, muss aber Gewindespezifikation und Herstellerempfehlung erfüllen. Ein weicher Werkstoff rechtfertigt nicht automatisch ein kleineres Loch.
Bewährte Verfahren beim Bohren und Gewindebohren
Stellen Sie vor Beginn sicher, dass die Bohrung gerade und frei von Rückständen ist. Präzision von Anfang an vermeidet spätere kostspielige Fehler.
Bohrung markieren und positionieren
Das Werkstück genau positionieren und spannen. Bei geeigneter Handarbeit körnen, beim maschinellen Bohren die Eintrittsempfehlungen des Herstellers beachten. Eine Pilotbohrung oder Führungsbohrung nur verwenden, wenn sie für Bohrerausführung und Bearbeitung geeignet ist.
Schmierung und Kühlung
Den für Gewindebohrer, Bohrer und Werkstoff empfohlenen Kühlschmierstoff oder ein anderes geeignetes Schmierverfahren wählen. Passende Schmierung kann Reibung reduzieren und die Spanabfuhr unterstützen. 1/4-20 UNC ist ein Grob-, kein Feingewinde; die Steigung allein bestimmt die Schmiermethode nicht.
Hinweise zur Bohrtechnik
Bohrer und Gewindebohrer an der vorgegebenen Achse ausrichten. Vorschub- und Umkehrvorgaben des Herstellers beachten. Ein festes Vorwärts-Rückwärts-Schema kann bei manchen Handgewindebohrern passen, gilt aber nicht für alle Maschinengewindebohrer oder Gewindeformer.
Versuch an Restmaterial
Ein Versuch an repräsentativem Restmaterial kann einen unbekannten Prozess validieren helfen. Kernloch messen und Gewinde mit geeigneten Lehren prüfen. Eine stramm sitzende Schraube allein belegt weder Maßhaltigkeit noch Verbindungsfestigkeit.
Häufige Probleme beheben
Bei Problemen tatsächliches Lochmaß, Werkzeugzustand, Ausrichtung, Werkstoff, Schnittdaten, Schmierung und Spanabfuhr untersuchen.
Klemmen oder Bruch des Gewindebohrers
Unerwartet hohes Drehmoment kann auf ein zu kleines Loch, Spanstau, Fehlausrichtung, Verschleiß oder ungeeignete Schnittbedingungen hindeuten. Stoppen und die Störungsbehebung nach Maschinen- und Werkzeughersteller durchführen. Nicht mit Gewalt weiterarbeiten oder allein aus Geräuschen auf einen bevorstehenden Bruch schließen.
Lockere oder schwache Gewinde
Gewindespiel kann durch ein zu großes Kernloch, einen falschen Gewindebohrer, Rundlauffehler oder andere Prozessfehler entstehen. Bohrung und fertiges Gewinde messen. Reiben ist ein kontrolliertes Feinbearbeitungsverfahren für Bohrungen, nicht einfach das Drehen eines Bohrers ohne Vorschub.
Kegelige Gewinde
Ein 1/4-20-UNC-Gewinde ist zylindrisch, nicht kegelig. Fehlausrichtung kann Klemmen oder Maßfehler verursachen, erzeugt aber kein normgerecht kegeliges Gewinde. Geeignete Führung verwenden und die vorgegebene Achse einhalten.
Kurzübersicht
Die Tabelle vergleicht Kernlochbeispiele zum Schneiden von 1/4-20 UNC. Nr. 7 ist eine übliche Tabellenreferenz; die anderen Maße dienen dem Vergleich, nicht als werkstoffabhängige Vorgaben. Zulässigen Bereich des konkreten Werkzeugs prüfen. Für Gewindeformer gelten andere Werte.
Anwendung | Empfohlener Bohrerdurchmesser | Dezimaldurchmesser |
Übliche Referenz zum Gewindeschneiden (ungefähr 75% Gewindehöhe) | Bohrer Nr. 7 | 0.201″ |
Größeres Kernloch als Beispiel – Grenzen prüfen | 13/64″ | 0.2031″ |
Kleineres Kernloch als Beispiel – Grenzen prüfen | Bohrer Nr. 8 | 0.199″ |
Fazit
Für schneidende 1/4-20-UNC-Gewindebohrer ist Nr. 7 eine gängige Ausgangsreferenz. Das endgültige Kernlochmaß anhand von Gewindespezifikation und Herstellerdaten festlegen. Alternativen validieren; Gewindeformer gesondert auslegen. Ausrichtung, Schmierung, Tiefe und fertiges Gewinde prüfen.
Häufige Fragen
Welchen Bohrerdurchmesser verwende ich für einen 1/4-20-Gewindebohrer?
Nr. 7 ist eine gängige Bohrerreferenz für schneidende 1/4-20-UNC-Gewindebohrer. Herstellerempfehlung und Toleranzen prüfen; dies ist keine Vorgabe für Gewindeformer.
Kann ich statt Nr. 7 einen anderen Bohrerdurchmesser verwenden?
Ein 13/64-Zoll-Bohrer ist etwas größer als Nr. 7. Er kommt nur infrage, wenn Kernloch und Gewinde die vorgegebenen Grenzen einhalten. Vor dem Austausch Werkzeugdaten prüfen.
Warum sollte ich nicht einfach ein 1/4-Zoll-Loch bohren?
Ein 1/4-Zoll-Loch entspricht dem Außendurchmesser der Schraube. Bei diesem Durchmesser bleibt kein Material für das Gewinde übrig; die Schraube findet keinen Gewindehalt.
Wie beeinflusst die Werkstoffhärte die Wahl des Bohrerdurchmessers?
Der Werkstoff beeinflusst Werkzeugwahl und Schnittbedingungen. Das Kernloch nicht allein wegen der Härte vergrößern; Herstellerempfehlungen und Gewindegrenzen einhalten.
Sollte ich beim Vorbohren für ein 1/4-20-Gewinde Kühlschmierstoff verwenden?
Das für Werkstoff und Werkzeug empfohlene Schmier- und Kühlverfahren nutzen. Ein geeigneter Kühlschmierstoff kann Reibung und Anhaftungen reduzieren; die richtige Methode hängt von der Anwendung ab.