










Quel diamètre de foret pour un taraud 1/4-20 ?
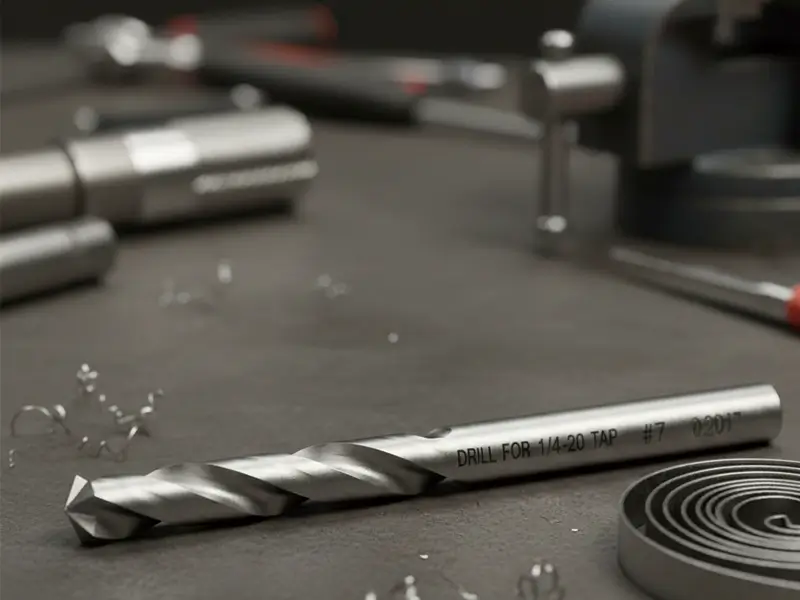
Le choix du bon foret est important pour le taraudage. Pour un taraud coupant de 1/4-20 UNC, le nº 7 est une référence courante, mais le diamètre admissible dépend du taraud et du filetage prescrit. Un trou trop grand peut laisser une hauteur de filet insuffisante ; un trou trop petit peut augmenter le couple. Les tarauds à refouler exigent d’autres avant-trous.
Pour les trous qui ne débouchent pas, consultez également notre guide sur le taraudage des trous borgnes et le contrôle de la profondeur.
Sommaire
Comprendre la relation entre taraud et foret
Il faut d’abord comprendre comment un taraud produit un filetage. Un taraud de 1/4-20 réalise un trou taraudé destiné à une vis de 1/4 de pouce de diamètre extérieur et de 20 filets par pouce.
Terminologie de base du taraudage
« 1/4 » désigne le diamètre extérieur, le plus grand diamètre du filetage de la vis. Le nombre 20 indique le pas par le nombre de filets par pouce. Pour laisser de la matière au taraud, le trou ne doit pas avoir le diamètre complet de 1/4 de pouce : il ne resterait plus de matière pour former le profil du filet.
Engagement du filet et diamètre du trou
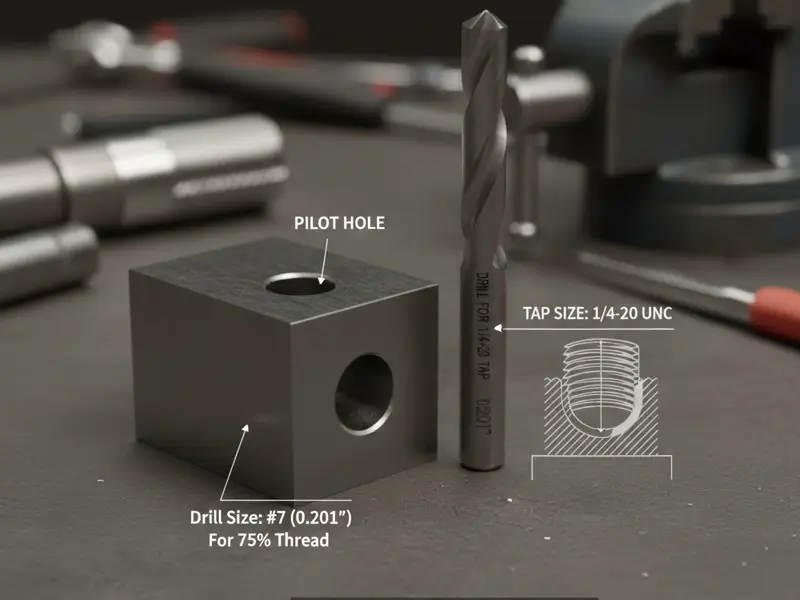
Pour les tarauds coupants, le trou percé est inférieur au diamètre extérieur de 1/4 de pouce pour conserver de la matière pour le profil. Les tableaux indiquent souvent 75% de hauteur théorique du filet comme référence. Ce n’est ni la longueur axiale d’engagement ni une exigence universelle de résistance maximale.
Diamètres de foret recommandés pour un taraud de 1/4-20
Les dimensions suivantes illustrent des choix courants. Sélectionnez selon les données du fabricant et les limites du filetage, pas simplement selon le foret disponible.
Référence courante : foret nº 7
Le foret nº 7 a un diamètre de 0.201 pouce. C’est une référence courante pour un taraud coupant de 1/4-20 UNC à environ 75% de hauteur théorique du filet. Vérifiez son adéquation au taraud, au matériau et à la tolérance.
Autres diamètres de foret
Les forets alternatifs modifient le diamètre de l’avant-trou et la hauteur du filet. Ne les utilisez que si le trou obtenu respecte le procédé approuvé et les limites du filetage.
Foret en pouces de 13/64″
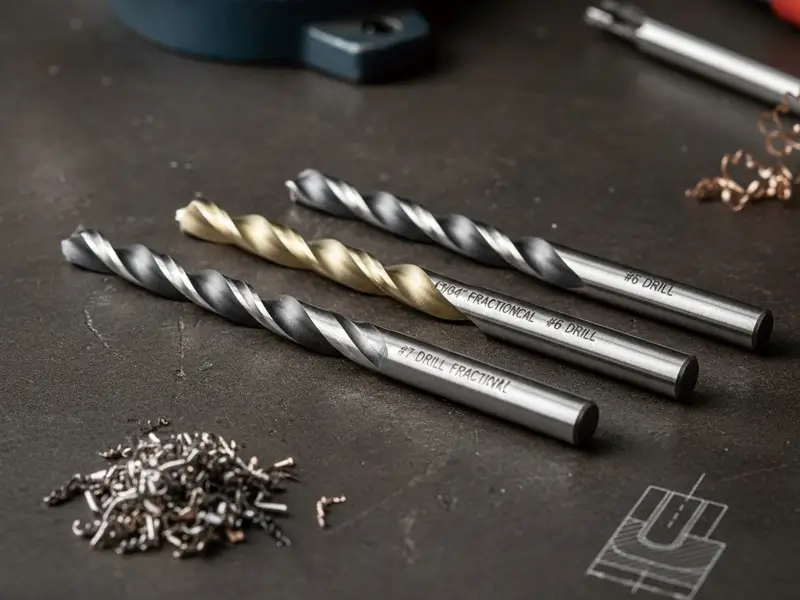
Un foret de 13/64 de pouce mesure environ 0.2031 pouce. Il est légèrement plus grand que le nº 7 et laisse moins de hauteur de filet. Ce n’est pas un substitut automatique ; vérifiez la plage admissible.
Foret nº 6
Un foret nº 6 mesure 0.204 pouce. Avec une décimale supplémentaire, cela donne 0.2040 pouce, ce qui est supérieur au diamètre du nº 7, soit 0.2010 pouce. Vérifiez la plage admissible avant toute substitution.
Comparaison des options
Un avant-trou plus grand peut réduire le couple de coupe, mais réduit aussi la hauteur du filet. La résistance dépend du matériau, des dimensions, de la longueur d’engagement et des charges. Pour les pièces critiques, suivez le plan et le procédé validé plutôt qu’un choix au ressenti.
Considérations liées au matériau et à l’application
Le type de trou et la dureté du métal influencent la stratégie d’usinage.
Trous débouchants et trous borgnes
Un trou débouchant traverse la pièce ; un trou borgne s’arrête à l’intérieur. Pour ce dernier, choisissez un taraud adapté et prévoyez la profondeur pour le filetage complet, l’entrée du taraud, les copeaux et la pointe du foret. Agrandir le trou n’est pas une solution générale d’évacuation des copeaux.
Effets de la dureté du matériau
Les matériaux plus durs peuvent nécessiter d’autres nuances de taraud, géométries et conditions de coupe. Un avant-trou plus grand peut réduire le couple, mais toute modification doit respecter le filetage prescrit et les recommandations du fabricant. Un matériau tendre ne justifie pas automatiquement un trou plus petit.
Bonnes pratiques de perçage et de taraudage
Avant de commencer, assurez-vous que le trou est rectiligne et exempt de débris. La précision dès le départ évite des erreurs coûteuses par la suite.
Repérage et positionnement du trou
Positionnez et serrez précisément la pièce. Pour un travail manuel adapté, utilisez un pointeau ; en perçage machine, suivez les recommandations d’entrée du fabricant. Un avant-trou ou un trou de guidage ne doit être utilisé que s’il convient à la conception du foret et à l’opération.
Lubrification et refroidissement
Choisissez le fluide de coupe ou la stratégie de lubrification recommandée pour les outils et le matériau. Une lubrification adaptée peut réduire les frottements et aider à évacuer les copeaux. Le 1/4-20 UNC est un pas gros, non un pas fin ; le pas seul ne détermine pas la méthode de lubrification.
Conseils de perçage
Alignez les outils sur l’axe prescrit. Suivez les instructions d’avance et d’inversion du fabricant. Une séquence fixe avant-arrière peut convenir à certains tarauds manuels coupants, mais pas à tous les tarauds machine ou à refouler.
Essai sur une chute représentative
Un essai sur une chute représentative peut aider à valider un procédé nouveau. Mesurez l’avant-trou et contrôlez le filetage avec des calibres adaptés. Une vis qui semble bien ajustée ne suffit pas à prouver la conformité dimensionnelle ou la résistance de l’assemblage.
Résoudre les problèmes courants
En cas de problème, examinez le diamètre réel, l’état du taraud, l’alignement, le matériau, les paramètres de coupe, la lubrification et l’évacuation des copeaux.
Blocage ou rupture du taraud
Un couple anormalement élevé peut signaler un trou trop petit, un bourrage de copeaux, un défaut d’alignement, de l’usure ou des conditions inadaptées. Arrêtez et suivez la procédure de récupération des fabricants. Ne forcez pas et ne supposez pas que le bruit seul permet de prévoir une rupture.
Filetages présentant du jeu ou une faible résistance
Le jeu peut provenir d’un avant-trou trop grand, d’un taraud incorrect, du faux-rond ou d’autres erreurs. Contrôlez les dimensions du trou et du filetage. L’alésage à l’alésoir est une finition contrôlée du trou, pas le simple fait de laisser tourner un foret sans avance.
Filetages coniques
Un filetage de 1/4-20 UNC est cylindrique, non conique. Un défaut d’alignement peut provoquer un blocage ou une imprécision, mais ne produit pas une conicité conforme. Utilisez un guidage adapté et respectez l’axe prescrit.
Tableau de référence rapide
Le tableau compare des avant-trous pour le taraudage par coupe du 1/4-20 UNC. Le nº 7 est une référence courante ; les autres dimensions sont comparatives, pas des prescriptions par matériau. Vérifiez la plage du taraud utilisé. Les valeurs pour le refoulement diffèrent.
Application | Diamètre de foret recommandé | Diamètre décimal |
Référence courante en taraudage par coupe (environ 75% de hauteur de filet) | Foret nº 7 | 0.201″ |
Exemple d’avant-trou plus grand — vérifier les limites | 13/64″ | 0.2031″ |
Exemple d’avant-trou plus petit — vérifier les limites | Foret nº 8 | 0.199″ |
Conclusion
Pour un taraud coupant de 1/4-20 UNC, le nº 7 est une référence initiale courante. Définissez l’avant-trou selon le filetage prescrit et les données du fabricant. Validez les alternatives ; le refoulement exige un dimensionnement distinct. Vérifiez alignement, lubrification, profondeur et dimensions finales.
Questions fréquentes
Quel diamètre de foret utiliser pour un taraud de 1/4-20 ?
Le foret nº 7 est une référence courante pour un taraud coupant de 1/4-20 UNC. Confirmez la recommandation du fabricant et les tolérances ; ce n’est pas une spécification pour le refoulement.
Puis-je utiliser un autre diamètre que le nº 7 ?
Un foret de 13/64 de pouce est légèrement plus grand que le nº 7. Il n’est utilisable que si l’avant-trou et le filetage respectent les limites prescrites. Vérifiez les données avant substitution.
Pourquoi ne pas simplement percer un trou de 1/4 de pouce ?
Un trou de 1/4 de pouce correspond au diamètre extérieur de la vis. À ce diamètre, il ne reste pas de matière à tarauder et la vis ne peut pas être retenue par un filetage.
Comment la dureté du matériau influence-t-elle le choix du diamètre de perçage ?
Le matériau influence le choix du taraud et les conditions de coupe. N’agrandissez pas l’avant-trou sur le seul critère de dureté ; suivez les recommandations et respectez les limites du filetage.
Faut-il utiliser un fluide de coupe pour percer avant un taraudage de 1/4-20 ?
Utilisez la lubrification et le refroidissement recommandés pour le matériau et les outils. Un fluide adapté peut réduire les frottements et l’adhésion, mais la méthode dépend de l’application.