










¿Qué diámetro de broca se necesita para un macho 1/4-20?
Elegir la broca adecuada es importante al roscar. Para un macho de corte de 1/4-20 UNC, el n.º 7 es una referencia habitual, pero el diámetro permitido depende del macho y de la especificación de la rosca. Un agujero demasiado grande puede dejar poca altura de filete; uno demasiado pequeño puede aumentar el par. Los machos de conformado requieren otros agujeros previos.
Para agujeros que no atraviesan la pieza, consulte también nuestra guía sobre el roscado de agujeros ciegos y el control de profundidad.
Contenido
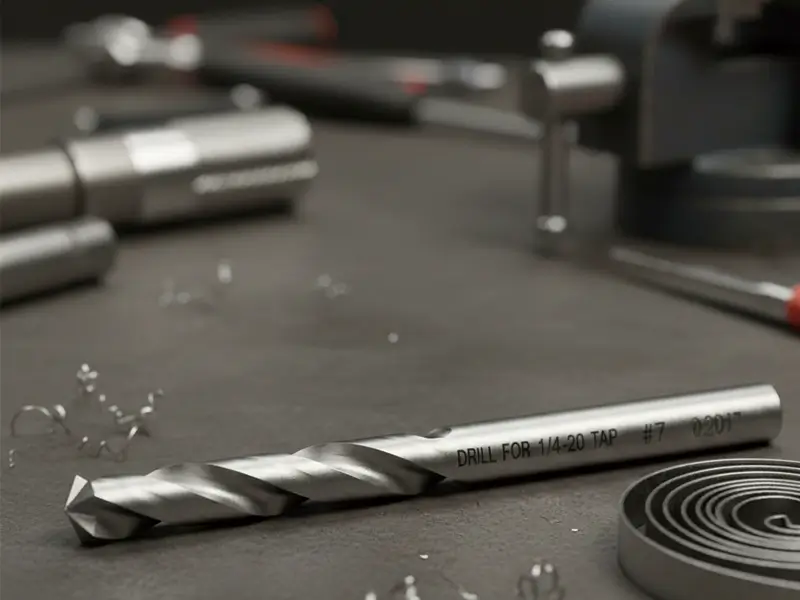
Relación entre el macho y la broca
Primero conviene entender cómo un macho crea una rosca. Un macho de 1/4-20 genera un agujero roscado para un tornillo de 1/4 de pulgada de diámetro exterior y 20 hilos por pulgada.
Terminología básica del roscado
«1/4» indica el diámetro mayor, la parte más ancha de la rosca del tornillo. El 20 expresa el paso mediante el número de hilos por pulgada. Para dejar material que el macho pueda cortar, no se debe taladrar un agujero del diámetro completo de 1/4 de pulgada; no quedaría material para el perfil de la rosca.
Engranamiento de la rosca y diámetro del agujero
Para machos de corte, el agujero taladrado es menor que el diámetro mayor de 1/4 de pulgada para dejar material para el perfil. Las tablas suelen indicar un 75% de altura teórica del filete como referencia. No es la longitud axial de engranamiento ni un requisito universal de resistencia máxima.
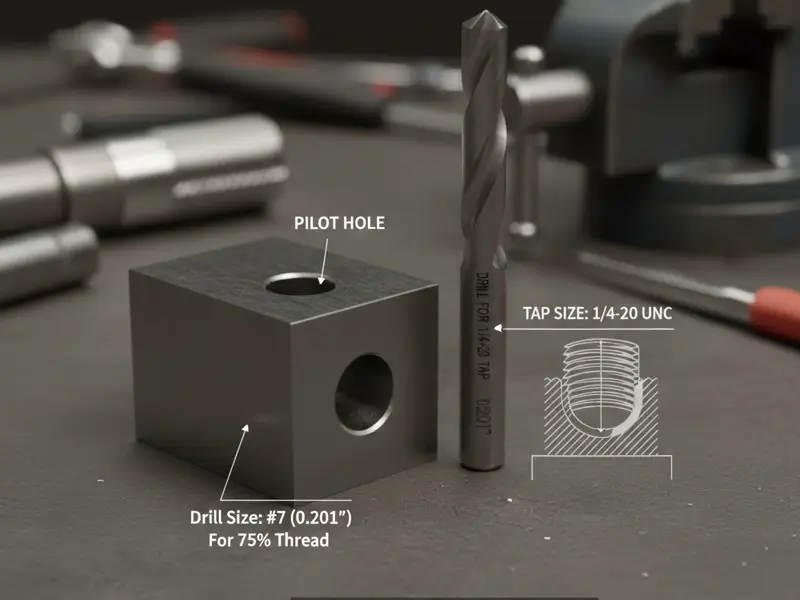
Diámetros de broca recomendados para un macho de 1/4-20
Los siguientes diámetros ilustran opciones habituales. Seleccione según los datos del fabricante y los límites de la rosca, no solo según la broca disponible.
Referencia habitual: broca n.º 7
La broca n.º 7 tiene un diámetro de 0.201 pulgadas. Es una referencia habitual para un macho de corte de 1/4-20 UNC con aproximadamente un 75% de altura teórica del filete. Confirme su idoneidad para el macho, el material y la tolerancia.
Diámetros de broca alternativos
Las brocas alternativas cambian el diámetro previo y la altura del filete. Úselas solo si el agujero resultante cumple el proceso aprobado y los límites de la rosca.
Broca de 13/64″
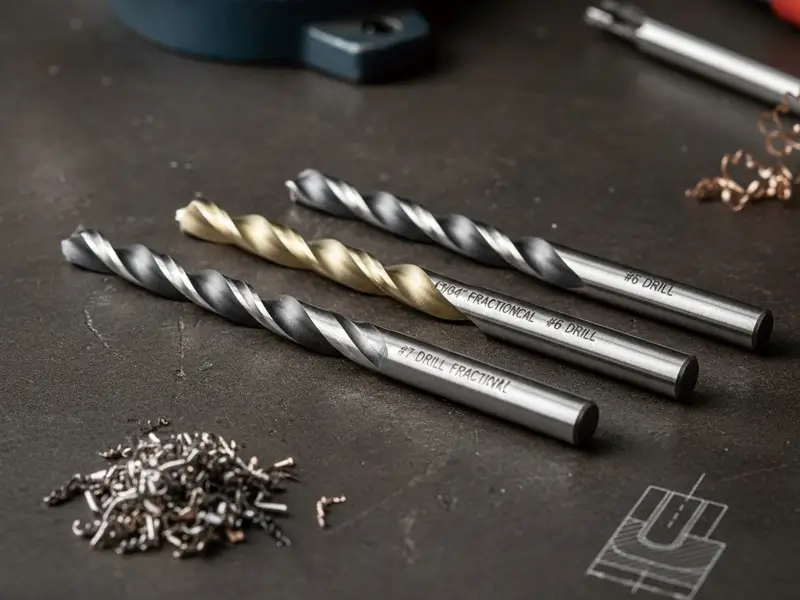
Una broca de 13/64 de pulgada mide aproximadamente 0.2031 pulgadas. Es ligeramente mayor que la n.º 7 y deja menos altura de filete. No es un sustituto automático; verifique el intervalo permitido del agujero previo.
Broca n.º 6
Una broca n.º 6 mide 0.204 pulgadas. Con una cifra decimal adicional, equivale a 0.2040 pulgadas, un diámetro mayor que el de la n.º 7, de 0.2010 pulgadas. Verifique el intervalo permitido antes de sustituir.
Comparación de opciones
Un agujero previo mayor puede reducir el par de corte, pero también la altura del filete. La resistencia depende del material, las dimensiones, la longitud de engranamiento y las cargas. Para piezas críticas, siga el plano y el proceso validado en lugar de elegir por tacto.
Consideraciones sobre el material y la aplicación
El tipo de agujero y la dureza del metal influyen en la estrategia de mecanizado.
Agujeros pasantes y ciegos
Un agujero pasante atraviesa la pieza; uno ciego termina dentro. Para agujeros ciegos, seleccione un macho adecuado y deje profundidad para la rosca completa, la entrada del macho, las virutas y la punta de la broca. Ampliar el agujero no es una solución general para evacuar virutas.
Efectos de la dureza del material
Los materiales más duros pueden requerir otras calidades de macho, geometrías y condiciones de corte. Un agujero previo mayor puede reducir el par, pero cualquier cambio debe respetar la especificación de la rosca y las indicaciones del fabricante. Un material blando no justifica automáticamente un agujero menor.
Buenas prácticas de taladrado y roscado
Antes de comenzar, asegúrese de que el agujero sea recto y esté libre de residuos. La precisión inicial evita errores costosos posteriores.
Marcado y posicionamiento del agujero
Posicione y sujete la pieza con precisión. En trabajos manuales adecuados, use un granete; en máquina, siga las recomendaciones de entrada del fabricante. Utilice un agujero piloto o un agujero guía solo cuando sea adecuado para el diseño de la broca y la operación.
Lubricación y refrigeración
Elija el fluido de corte u otra estrategia de lubricación recomendada para el macho, la broca y el material. Una lubricación adecuada puede reducir la fricción y ayudar a evacuar virutas. La rosca 1/4-20 UNC es de paso grueso, no fino; el paso por sí solo no determina el método de lubricación.
Consejos para la técnica de taladrado
Alinee la broca y el macho con el eje especificado. Siga las instrucciones de avance e inversión del fabricante. Una secuencia fija de avance y retroceso puede servir para algunos machos manuales de corte, pero no para todos los machos de máquina o de conformado.
Prueba en material sobrante
Una prueba en material sobrante representativo puede ayudar a validar un proceso desconocido. Mida el agujero previo e inspeccione la rosca con calibres adecuados. Que un tornillo parezca ajustado no demuestra conformidad dimensional ni resistencia de la unión.
Resolución de problemas habituales
Si surgen problemas, investigue el diámetro real, el estado del macho, la alineación, el material, los datos de corte, la lubricación y la evacuación de virutas.
Atasco o rotura del macho
Un par inesperadamente alto puede indicar un agujero pequeño, acumulación de virutas, desalineación, desgaste o condiciones inadecuadas. Deténgase y siga el procedimiento de recuperación de los fabricantes del equipo y la herramienta. No fuerce el macho ni suponga que el sonido por sí solo predice una rotura.
Roscas con holgura o poca resistencia
La holgura puede deberse a un agujero previo grande, un macho incorrecto, descentramiento u otros errores. Compruebe las dimensiones del agujero y la rosca. El escariado es una operación controlada de acabado, no simplemente dejar girar una broca sin avance.
Roscas cónicas
Una rosca 1/4-20 UNC es cilíndrica, no cónica. La desalineación puede causar atascos o inexactitud, pero no crea una conicidad correctamente especificada. Use una guía adecuada y mantenga el eje prescrito.
Tabla de consulta rápida
La tabla compara ejemplos de agujeros previos para roscar 1/4-20 UNC por corte. El n.º 7 es una referencia habitual; los demás son comparaciones, no prescripciones según el material. Verifique el intervalo del macho utilizado. Los valores para conformado son distintos.
Aplicación | Diámetro de broca recomendado | Diámetro decimal |
Referencia habitual de roscado por corte (aproximadamente 75% de altura del filete) | Broca n.º 7 | 0.201″ |
Ejemplo de agujero previo mayor: verificar límites | 13/64″ | 0.2031″ |
Ejemplo de agujero previo menor: verificar límites | Broca n.º 8 | 0.199″ |
Conclusión
Para un macho de corte de 1/4-20 UNC, el n.º 7 es una referencia inicial habitual. Defina el diámetro final según la especificación y los datos del fabricante. Las alternativas requieren validación y el conformado necesita dimensiones propias. Compruebe alineación, lubricación, profundidad y dimensiones finales.
Preguntas frecuentes
¿Qué diámetro de broca debo usar para un macho de 1/4-20?
La broca n.º 7 es una referencia habitual para un macho de corte de 1/4-20 UNC. Confirme las recomendaciones y las tolerancias; no es una especificación para machos de conformado.
¿Puedo usar otro diámetro de broca en lugar del n.º 7?
Una broca de 13/64 de pulgada es ligeramente mayor que la n.º 7. Solo puede ser utilizable si el agujero previo y la rosca cumplen los límites especificados. Consulte los datos antes de sustituirla.
¿Por qué no debo taladrar directamente un agujero de 1/4 de pulgada?
Un agujero de 1/4 de pulgada coincide con el diámetro exterior del tornillo. A ese diámetro no queda material para que el macho forme la rosca y el tornillo no queda sujeto por ella.
¿Cómo influye la dureza del material en el diámetro de broca?
El material influye en el macho y las condiciones de corte. No amplíe el agujero previo solo por la dureza; siga las recomendaciones y respete los límites de la rosca.
¿Debo usar fluido de corte al taladrar para un macho de 1/4-20?
Use el método de lubricación y refrigeración recomendado para el material y las herramientas. Un fluido adecuado puede reducir la fricción y la adhesión, pero el método depende de la aplicación.