










Schnittgeschwindigkeitsformel: Umfangsgeschwindigkeit in RPM umrechnen, ohne Einheiten oder Bearbeitungsarten zu vermischen
Die Schnittgeschwindigkeitsformel rechnet eine gewählte Umfangsgeschwindigkeit in Spindelumdrehungen pro Minute um. Für metrische Eingaben gilt:
n = (Vc × 1000) / (π × D)
Dabei ist n die Drehzahl in RPM, Vc die Schnittgeschwindigkeit in Metern pro Minute und D der wirksame Durchmesser in Millimetern. Für imperiale Eingaben gilt:
RPM = (SFM × 12) / (π × D)
Dabei bezeichnet SFM die Umfangsgeschwindigkeit in Fuß pro Minute und D den Durchmesser in Zoll.
Wählen Sie Vc oder SFM anhand der Empfehlungen für den tatsächlichen Werkstoff, das Werkzeug und die Operation, bevor Sie diese Gleichungen verwenden. Das Ergebnis ist eine Drehzahl in RPM, die anhand von Maschine und Aufspannung zu prüfen ist; der Vorschub wird separat berechnet.
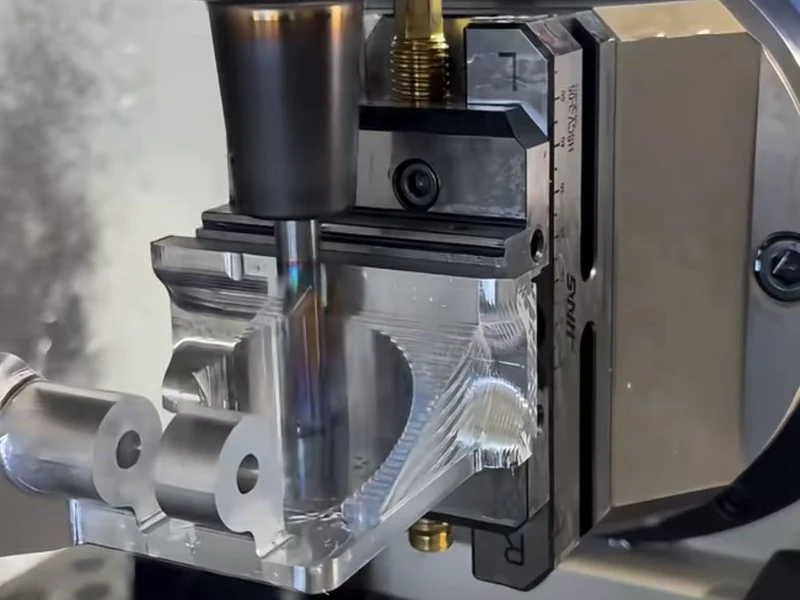
Zuerst den exakten Zusammenhang verwenden
Die Schnittgeschwindigkeit ist die lineare Geschwindigkeit an der Schnittstelle. RPM bezeichnet die Drehzahl. Der Zusammenhang zwischen Umfangsgeschwindigkeit und Spindeldrehzahl ergibt sich aus dem Schnittumfang:
Umfangsweg pro Minute = π × Durchmesser × Umdrehungen pro Minute
Die metrische Gleichung enthält 1000, weil Vc in Metern pro Minute angegeben wird, der Durchmesser jedoch in Millimetern. Durch Umstellen ergibt sich die metrische Formel für die Spindeldrehzahl:
n = (Vc × 1000) / (π × D)
Die imperiale Gleichung enthält 12, weil SFM in Fuß pro Minute angegeben wird, der Durchmesser jedoch in Zoll:
RPM = (SFM × 12) / (π × D)
Halten Sie die Einheitensysteme getrennt. Ein Wert in Metern pro Minute darf nicht in die imperiale Gleichung eingesetzt werden, und ein Durchmesser in Zoll darf nicht ohne Umrechnung in die metrische Gleichung eingehen. Die Einheiten neben den Eingaben zu notieren, ist eine einfache Möglichkeit, diesen Fehler vor der Übernahme in ein Programm zu erkennen.
Warum sich die Näherungskonstanten unterscheiden
Die aus der Werkstatt bekannten Konstanten sind gerundete Formen derselben Gleichungen:
1000 / π = 318.3099…; eine gebräuchliche Näherung für die metrische Drehzahl ist(Vc × 318) / Doder, gröber angenähert,(Vc × 320) / D.12 / π = 3.8197…; deshalb wird die imperiale Umrechnung von SFM in RPM häufig als(SFM × 3.82) / Dangegeben. Die noch gröbere Konstante 4 ergibt einen höheren Wert.
Der Unterschied ist in manchen Fällen gering, in anderen relevant. Die Verwendung von 320 statt 1000/π ergibt eine um etwa 0.53% zu hohe metrische Drehzahl. Die Verwendung von 4 statt 12/π ergibt einen um etwa 4.72% zu hohen imperialen Wert. Diese Abweichung überträgt sich anschließend auf jede aus der Drehzahl berechnete Vorschubgeschwindigkeit.
Behalten Sie die Gleichung mit π in Einrichtunterlagen und Tabellen bei. Runden Sie erst das Endergebnis auf einen von der Maschine ausführbaren Sollwert. Eine gerundete Näherung kann zur schnellen Kontrolle dienen, darf aber weder das Einheitensystem verdecken noch zu einer unerklärten Konstante werden.
Die tatsächlich durch den Schnitt bewegte Oberfläche wählen
Der Durchmesser ist kein beliebiges Eingabefeld. Er steht für die Oberfläche, deren Tangentialgeschwindigkeit umgerechnet wird.
Bestimmen Sie die rotierende Oberfläche am Schnitt. Dokumentieren Sie, ob D den Fräserdurchmesser, Werkstückdurchmesser oder einen geometriespezifischen wirksamen Durchmesser bezeichnet, damit die Berechnung korrekt wiederholt werden kann.
| Operation | Für die Umrechnung verwendeter Durchmesser | Vorschubmodell nach Wahl der Drehzahl | Zu prüfende Bedingung |
|---|---|---|---|
| Fräsen | Außendurchmesser des rotierenden Fräsers oder ein vom Werkzeughersteller definierter wirksamer Durchmesser bei abweichender Geometrie | Zahnvorschub × Nutenzahl × RPM | Teilweiser radialer Eingriff kann zu Spanverdünnung führen |
| Bohren | Außendurchmesser des Bohrers für die grundlegende Umfangsumrechnung | Umdrehungsvorschub × RPM | Bohrer- und operationsspezifische Vorschubempfehlungen verwenden |
| Drehen | Werkstückdurchmesser an der Schnittstelle | Umdrehungsvorschub × RPM | Bei konstanter Drehzahl ändert sich die Umfangsgeschwindigkeit mit dem Durchmesser |
Bei einem konventionellen Vollhartmetall-Schaftfräser oder Bohrer verwendet die Grundberechnung den Durchmesser des rotierenden Werkzeugs. Manche Fräsergeometrien schneiden nicht auf jeder Bahn mit ihrem Nennaußendurchmesser. Verwenden Sie dann das für diese Geometrie bereitgestellte Verfahren zur Bestimmung des wirksamen Durchmessers, statt eine Korrektur zu erfinden.
Schnittgeschwindigkeitsformel für Dreharbeiten
Verwenden Sie beim Drehen den Werkstückdurchmesser an der Schnittstelle, nicht die Plattengröße. Die obigen Gleichungen bleiben unverändert. Bleibt die Drehzahl konstant, während das Werkzeug zu einem kleineren Werkstückdurchmesser fährt, sinkt die Umfangsgeschwindigkeit.
Die Regelung einer Drehmaschine für konstante Schnittgeschwindigkeit kann die Drehzahl bei Durchmesseränderungen anpassen. Sie benötigt dennoch eine programmierte Drehzahlobergrenze und eine sichere Werkstückspannung. Dokumentieren Sie den verwendeten Durchmesser zusammen mit der Drehzahlberechnung.
Drehzahl ist nicht Vorschub
Die Schnittgeschwindigkeitsformel liefert nur die Drehzahl. Für den Vorschub sind eine weitere Eingabe und ein operationsspezifisches Modell erforderlich.
Für das Fräsen:
Vorschubgeschwindigkeit = RPM × Nutenzahl × Zahnvorschub
Der Zahnvorschub ergibt sich nicht aus der Drehzahlgleichung. Er stammt aus Werkzeug- und Anwendungsdaten unter Berücksichtigung von Werkstoff, Fräsergeometrie, Eingriff, Aufspannung und gewünschtem Ergebnis.
Beim Bohren und Drehen wird der Vorschub üblicherweise pro Umdrehung programmiert:
Lineare Vorschubgeschwindigkeit = RPM × Umdrehungsvorschub
Übernehmen Sie einen Zahnvorschubwert für das Fräsen nicht in eine Dreh- oder Bohrberechnung, nur weil die Drehzahlgleichung ähnlich aussieht. Der Umfangszusammenhang ist gemeinsam, das Vorschubmodell nicht.
Beim Fräsen gibt es zudem eine geometrische Grenze. Unterhalb etwa des halben Fräserdurchmessers im radialen Eingriff kann Spanverdünnung dazu führen, dass programmierter Zahnvorschub und tatsächliche Spandicke voneinander abweichen. Die einfache Vorschubgleichung rechnet weiterhin korrekt, aber der eingegebene Zahnvorschub kann eine geometriespezifische Korrektur benötigen. Verwenden Sie für diese Bahn das Verfahren des Fräserlieferanten zur Spanverdünnung oder zum wirksamen Durchmesser.
Rechenbeispiele: metrisch und imperial
Die folgenden Zahlen sind angenommene Eingaben, die ausschließlich den Rechenweg veranschaulichen. Sie sind keine Schnittgeschwindigkeitsempfehlungen für einen Werkstoff, ein Werkzeug oder eine Operation.
Metrisches Beispiel: Vc in RPM
Angenommen:
Vc = 100 m/minD = 10 mm
Setzen Sie die Werte ohne Änderung der Einheiten ein:
n = (100 × 1000) / (π × 10) = 3,183.1 RPM
Ein praktischer Sollwert könnte 3,180 RPM sein, wenn die Maschine diese Schrittweite akzeptiert. Bei etwa 3,183 RPM erzeugt der wirksame Durchmesser von 10 mm die angenommene Umfangsgeschwindigkeit von 100 m/min.
Imperiales Beispiel: SFM in RPM
Angenommen:
SFM = 300 ft/minD = 0.500 in
Mit der exakten Gleichung:
RPM = (300 × 12) / (π × 0.500) = 2,291.8 RPM
Die Kontrollrechnung mit dem gerundeten Wert 3.82 ergibt (300 × 3.82) / 0.500 = 2,292 RPM. Die gute Übereinstimmung ist zu erwarten: Der Wert 3.82 entspricht dem gerundeten Ausdruck 12/π.
Wenn die Maschine die berechnete Drehzahl nicht erreicht
Angenommen, das metrische Beispiel soll auf einer auf 2,500 RPM begrenzten Spindel laufen. Geben Sie nicht 3,183 RPM ein und nehmen Sie an, die Steuerung mache automatisch alle zusammenhängenden Werte sicher. Behalten Sie einen zulässigen Sollwert bei und berechnen Sie dann die tatsächlich erzeugte Umfangsgeschwindigkeit:
Vc = (π × D × n) / 1000
Für D = 10 mm und n = 2,500 RPM:
Vc = (π × 10 × 2500) / 1000 = 78.5 m/min
Bewerten Sie nun 78.5 m/min anhand der für die Bedingungen gültigen Werkzeug- und Anwendungsdaten. Prüfen Sie auch, ob die Spindel bei 2,500 RPM geeignetes Drehmoment und ausreichende Leistung bietet; die Drehzahl ist nicht die einzige Maschinengrenze.
Der Vorschub muss aus der tatsächlich gefahrenen Drehzahl neu berechnet werden. Wären beispielsweise in anwendungsspezifischen Fräsdaten bereits vier Nuten und 0.05 mm/Zahn festgelegt, dann gilt:
Vorschubgeschwindigkeit = 2,500 × 4 × 0.05 = 500 mm/min
Der Wert 0.05 mm/Zahn ist ebenfalls eine angenommene Eingabe zu Lehrzwecken, keine Empfehlung. Er soll zeigen, warum der Vorschub nicht am verworfenen Wert von 3,183 RPM festgehalten werden darf.
Blindes Reduzieren des Vorschubs kann dazu führen, dass die Schneide reibt, statt den vorgesehenen Span zu bilden, und zusätzliche Wärme erzeugt. Blindes Beibehalten oder Erhöhen des Zahnvorschubs kann die Schneide überlasten oder die Spanabfuhr behindern. Sind Schnittgeschwindigkeit, Spanlast, Maschinengrenze oder Geometrieverfahren unbekannt, unterbrechen Sie die Berechnung und beschaffen Sie vor dem Schnitt qualifizierte Anwendungsdaten.
Interaktive Berechnung
Rechner: Schnittgeschwindigkeit in RPM
Geben Sie die für Werkzeug und Werkstoff gewählte Schnittgeschwindigkeit und anschließend den wirksamen Durchmesser ein. Ergänzen Sie Vorschubdaten oder eine Spindelgrenze, sofern verfügbar.
- Berechnete Spindeldrehzahl
- —
- RPM nach optionaler Begrenzung
- —
- Umfangsgeschwindigkeit bei dieser Drehzahl
- —
- Lineare Vorschubgeschwindigkeit
- —
Zum Berechnen Schnittgeschwindigkeit und Durchmesser eingeben.
RPM = (Vc × 1000) / (π × D). Fräsvorschub = RPM × Nutenzahl × Zahnvorschub.
Die Ergebnisse sind Rechenwerte, keine empfohlenen Schnittbedingungen. Die Drehzahlgrenze begrenzt die Berechnung; sie prüft weder Drehmoment, Leistung, Werkstückspannung noch Werkzeugeignung. Der Vorschub verwendet die ungerundete Drehzahl nach Begrenzung. Nach Rundung eines Maschinensollwerts erneut berechnen. Beispielwerte dienen ausschließlich Lehrzwecken.Eine überprüfbare und wiederverwendbare Einstellung dokumentieren
Dokumentieren Sie vor dem ersten Schnitt die Kette, aus der der Sollwert hervorging:
- Werkstückwerkstoff: Sorte, bekannte Härte oder Zustand sowie Rohmaterialzustand.
- Werkzeug: Identifikation, Schneidstoff, Durchmesser, gegebenenfalls Nutenzahl und Zustand.
- Geschwindigkeitseingabe: gewählte Vc oder SFM, ihre Quelle und die damit verbundenen Bedingungen.
- Umrechnung: Gleichung und Einheitensystem, berechnete und programmierte Drehzahl sowie tatsächliche Umfangsgeschwindigkeit nach Begrenzung oder Rundung.
- Vorschub: Zahn- oder Umdrehungsvorschub, dessen Quelle und die Gleichung zur Berechnung der linearen Vorschubgeschwindigkeit.
- Aufbau: radialer und axialer Eingriff, Halter, gegebenenfalls gemessener Rundlauf, Auskragung, Werkstückspannung, Kühlschmierstoffzufuhr und Spanabfuhr.
- Beobachtung: Spindellast, Spanform und -farbe, Geräusch, Oberflächengüte, Verschleiß und jede einzelne kontrollierte Anpassung nach der ersten Prüfung.
Ändern Sie bei späteren Anpassungen jeweils nur eine Variable, soweit der Prozess dies erlaubt, und dokumentieren Sie die Beobachtung zusammen mit der Einstellung.
Eine wiederverwendbare Einstellung ist das dokumentierte und beobachtete Ergebnis unter diesen Bedingungen — nicht allein die Ausgabe des Rechners.