










Types de laiton : guide complet des alliages, propriétés et applications
La liste suivante présente 7 appellations courantes du laiton. Elle ne constitue pas une classification exhaustive et les noms commerciaux peuvent se recouper ; vérifiez la désignation de l’alliage et la norme produit spécifiées.
- Laiton jaune
- Laiton rouge
- Laiton pour cartouches
- Laiton naval
- Laiton de décolletage 360
- Bronze architectural 385
- Tombac
Pour choisir le matériau adapté à votre projet, il faut comprendre les alliages de laiton. Chaque type de laiton possède des propriétés mécaniques et des applications différentes.
Sommaire
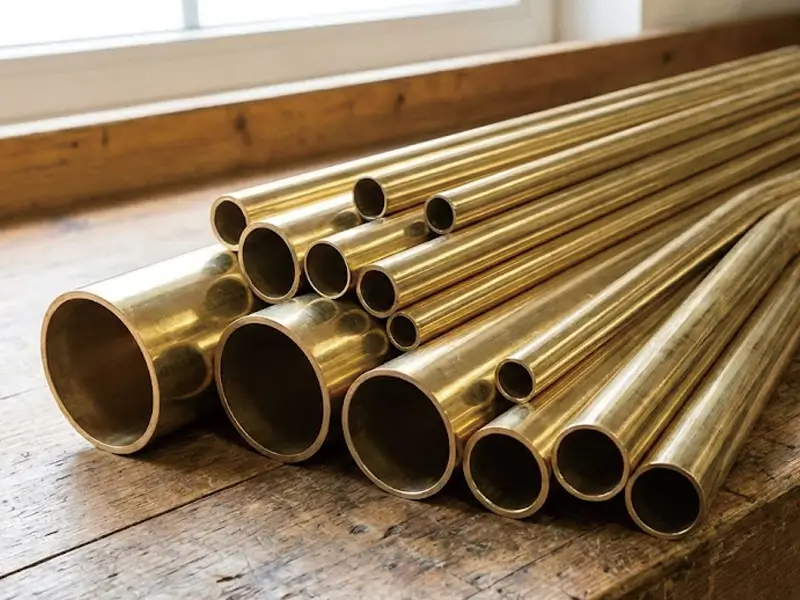
Quelle est la définition du laiton ?
Les laitons constituent une famille d’alliages cuivre-zinc. Les teneurs en cuivre, en zinc et en éléments d’addition autorisés varient selon la nuance et la spécification du produit. Utilisez une désignation d’alliage définie et une composition certifiée plutôt qu’une large plage de composition comme spécification d’achat.
La teneur en zinc, les autres additions, la structure des phases et l’état métallurgique influencent la résistance, la ductilité, la couleur et la mise en œuvre. Une teneur plus élevée en cuivre donne souvent des tons plus rouges, mais la couleur seule ne permet pas d’établir la nuance ni les performances.
Remarque : Il n’existe pas de rapport cuivre-zinc universel pour le laiton. Procurez-vous les limites de composition de la nuance spécifiée.
Trois grandes familles de laiton
Laiton alpha
Les laitons alpha présentent une structure de solution solide alpha dans les conditions considérées. Le laiton pour cartouches C26000, composé nominalement de 70% de cuivre et de 30% de zinc, en est un exemple connu. Les limites de phase dépendent de la température et des additions ; cet exemple ne définit pas tous les laitons alpha.
Les laitons alpha adaptés offrent une bonne aptitude au formage à froid par étirage, emboutissage et pliage. L’état métallurgique, la réduction, la géométrie et les recuits intermédiaires influencent la déformation réalisable. Ils se renforcent par écrouissage plutôt que par trempe conventionnelle ; un formage important n’est pas garanti sans fissuration.
Laiton alpha-bêta
Les laitons alpha-bêta contiennent des phases alpha et des phases apparentées à bêta dans les conditions considérées. La teneur en zinc, les additions et la température influencent leur équilibre ; référez-vous à l’alliage et à l’état spécifiés plutôt qu’à un intervalle de composition supposé universel.
La structure contenant de la phase bêta peut accroître la résistance et favoriser le travail à chaud, mais l’aptitude au formage à froid dépend de la nuance et de l’état. Ne supposez pas une aptitude au travail à froid identique à celle d’un laiton alpha ductile.
Laiton bêta
Les laitons riches en phase bêta contiennent une phase riche en zinc dont la structure et l’ordre dépendent de la température. Leur aptitude au formage à froid est généralement plus limitée que celle des laitons alpha. Choisissez selon la composition réelle, l’état des phases et les exigences du procédé.
Une structure riche en phase bêta peut favoriser le travail à chaud, mais ne rend pas automatiquement un laiton adapté à la fonderie sous pression. L’aptitude à la coulée dépend de l’alliage spécifié, du procédé de moulage, de la maîtrise de la température et des propriétés requises.
Nuances courantes de laiton
Laiton jaune 260
Le C26000 est couramment appelé laiton pour cartouches et présente une composition nominale cuivre-zinc de 70/30. Sa teneur spécifiée en cuivre est de 68.5–71.5%, le reste étant du zinc, sous réserve des impuretés autorisées. Il ne faut pas le décrire comme un alliage 67/33 tout en l’appelant 70/30.
Le C26000 est utilisé pour l’étirage, l’emboutissage, le repoussage et le pliage lorsque l’état métallurgique, l’outillage et le procédé conviennent à la pièce. Un formage important peut nécessiter des recuits intermédiaires ; la réussite dépend de la géométrie et de l’état du matériau.
Laiton rouge C23000
Le laiton rouge corroyé C23000 contient nominalement 85% de cuivre et 15% de zinc. Il ne doit pas être confondu avec les alliages moulés cuivre-étain-plomb-zinc 85-5-5-5, qui ont des désignations et des propriétés différentes. Vérifiez la forme du produit, la spécification et les conditions de service.
Laiton naval 464
Le laiton naval C46400 est un alliage cuivre-zinc-étain. L’étain peut réduire la tendance à la dézincification, mais la composition spécifiée et l’environnement de service restent déterminants. Utilisez la spécification de la nuance plutôt qu’une recette universelle pour l’eau de mer.
Le laiton naval est utilisé pour certains accessoires marins, arbres et raccords, mais il n’est pas à l’abri de la corrosion ou de la dégradation en eau de mer. Évaluez l’écoulement, les dépôts, la température, les contraintes et l’application précise avant de choisir une nuance.
Laiton amirauté
Les laitons amirauté sont des alliages cuivre-zinc-étain utilisés pour certains tubes de condenseurs et d’échangeurs thermiques. Certaines nuances contiennent des inhibiteurs de dézincification. Spécifiez la nuance exacte et évaluez la chimie de l’eau et l’écoulement ; l’étain seul ne garantit pas l’aptitude à tous les usages en eau de mer.
Laiton au plomb 360
Le laiton de décolletage au plomb C36000 est conçu pour une usinabilité élevée. Le plomb facilite la fragmentation des copeaux, mais aucun pourcentage fixe d’augmentation de la vitesse de coupe ne s’applique à toutes les opérations. Vérifiez la spécification de l’alliage, les paramètres de coupe et les exigences éventuelles relatives au plomb pour l’usage final.
Les laitons de décolletage adaptés peuvent servir à fabriquer des raccords tournés, des composants de vannes et des pièces de précision. Choisissez une nuance répondant aux exigences mécaniques, de corrosion et d’usage final ; ne supposez pas que le laiton au plomb est autorisé pour toutes les applications.
Métal Muntz 280
Le métal de Muntz C28000 est un laiton composé nominalement de 60% de cuivre et de 40% de zinc. Son équilibre de phases et son comportement à la mise en forme dépendent de la composition et de la température. Confirmez l’état du produit et le procédé spécifiés plutôt que de considérer cette composition comme une limite de phase universelle.
Le métal de Muntz a été utilisé historiquement pour le doublage et d’autres produits mis en forme. Les applications modernes exigent une nuance, une forme de produit et un état mécanique spécifiés, ainsi qu’une évaluation de la corrosion ; un usage historique ne suffit pas à démontrer l’aptitude.
Laiton à l’aluminium
Le laiton à l’aluminium C68700 contient nominalement environ 76% de cuivre, 22% de zinc et 2% d’aluminium, avec d’autres éléments contrôlés. Il est utilisé pour certains tubes d’échange thermique. La formation du film protecteur et le comportement à la corrosion dépendent de la nuance, de la chimie de l’eau, de l’écoulement et des conditions de service.
Le laiton à l’aluminium convient aux tubes de condenseurs de centrales électriques et aux échangeurs thermiques marins. Ce matériau accepte des procédés de formage à chaud comme à froid.
Pour les projets de refroidissement électronique et industriel, les ingénieurs choisissent souvent l’aluminium ou le cuivre plutôt que le laiton pour fabriquer des dissipateurs thermiques en aluminium sur mesure, des plaques froides et d’autres composants de gestion thermique nécessitant une dissipation efficace de la chaleur.
Procédés de fabrication adaptés au laiton
Usinage CNC
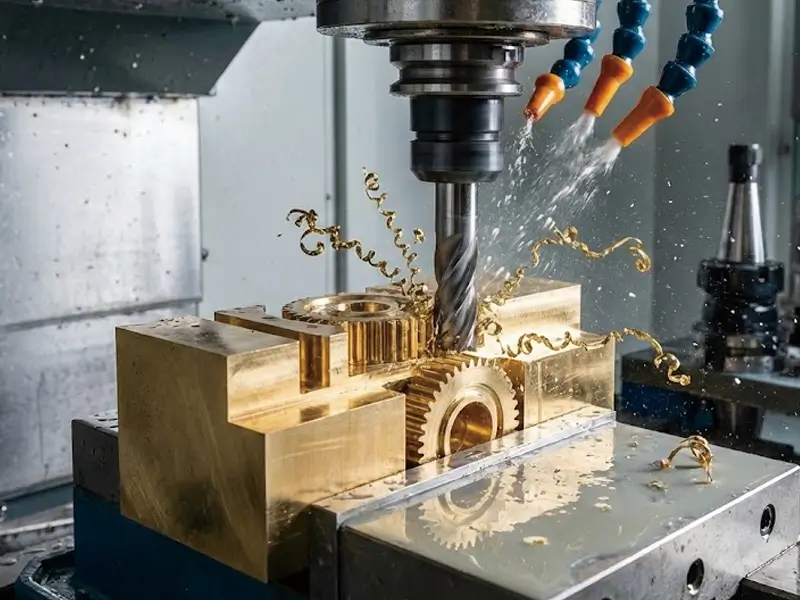
L’usinabilité du laiton varie selon la nuance, l’état métallurgique et l’opération. Les nuances de décolletage peuvent offrir une bonne productivité, mais la vitesse de coupe, l’usure des outils et les tolérances réalisables nécessitent des données propres au procédé. Choisissez nos produits en fonction de l’alliage réel, de la géométrie et des exigences de finition.
Certains laitons de décolletage produisent des copeaux courts, tandis que d’autres nuances se comportent différemment. La maîtrise des copeaux, les conditions de coupe et la géométrie influencent l’évacuation et la qualité de surface. Les formes complexes nécessitent toujours un outillage, un maintien et un contrôle adaptés.
Choisissez une fraise en carbure ou un foret PCD adaptés à l’alliage et à l’opération. La géométrie d’arête, l’angle de coupe, le soutien et les paramètres de coupe doivent être choisis ensemble ; un angle de coupe positif et un effort de coupe minimal ne sont pas des exigences universelles, et la durée de vie de l’outil n’est pas garantie.
Extrusion
L’extrusion consiste à pousser une billette à travers une filière pour produire un profilé. La nuance de laiton choisie détermine la température et le procédé adaptés ; l’extrusion à chaud est utilisée pour les alliages appropriés. Suivez les recommandations de mise en œuvre du fabricant plutôt qu’une température très élevée non spécifiée.
L’extrusion permet de produire des profilés pleins ou creux adaptés. L’intégrité des tubes et leurs performances mécaniques dépendent du procédé, de l’alliage, des dimensions et des traitements ultérieurs. Comparez le rendement matière et le coût total de transformation à ceux d’autres procédés de fabrication.
L’extrusion convient à certains profilés continus, mais ne permet pas de réaliser toutes les géométries. Les douilles de cartouches et autres pièces obtenues par emboutissage ou étirage ne doivent pas être automatiquement décrites comme extrudées ; distinguez l’extrusion des autres opérations de mise en forme.
Forgeage à chaud et à froid
Le forgeage à chaud permet de produire des corps de vannes et des accessoires en laiton adaptés, avec un écoulement maîtrisé du matériau. La nuance, la température de la billette, la conception des matrices, la lubrification, le volume et la finition déterminent les performances et le coût ; ce procédé n’est pas automatiquement moins cher que la fonderie ou l’usinage.
Les laitons alpha adaptés peuvent être formés à froid, l’écrouissage augmentant la résistance et la dureté. Les limites de formage et les éventuels besoins de recuit dépendent de l’état métallurgique, de la réduction et de la géométrie.
Vous devez ensuite choisir entre le forgeage à chaud et le forgeage à froid. Commencez par évaluer le nombre de pièces nécessaires et la complexité de leur forme. Gardez ensuite à l’esprit que le forgeage à chaud permet des formes très complexes, mais nécessite davantage de machines et beaucoup d’énergie thermique.
Procédés de fonderie
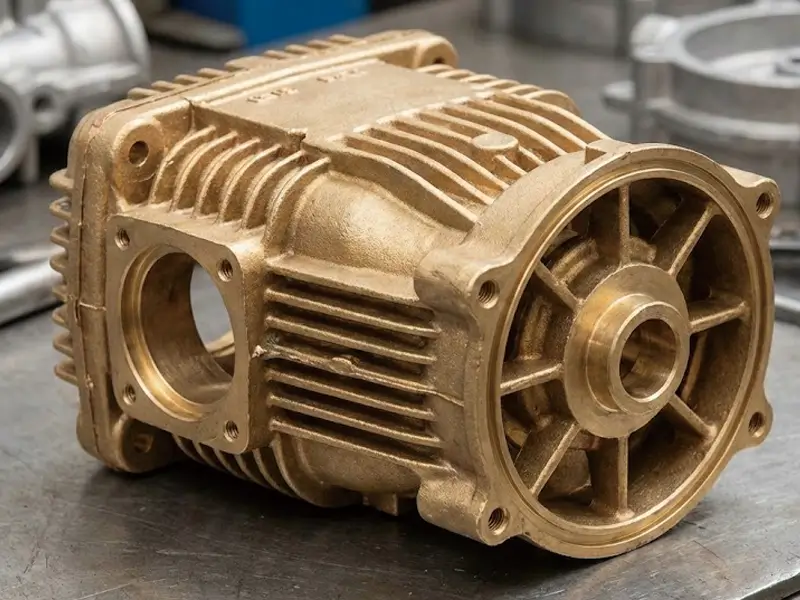
Les formes complexes sont obtenues en faisant fondre le laiton puis en le versant dans un moule. Ce procédé est la fonderie. Les options comprennent le moulage au sable, en coquille et sous pression.
Choisissez un alliage de fonderie spécifié pour le moulage au sable, en coquille ou sous pression, selon le cas. Une désignation de phase bêta ou une teneur élevée en zinc ne suffit pas à établir la fluidité, l’aptitude au procédé ou les propriétés finales.
La fonderie sous pression permet de produire des pièces détaillées, mais la température des alliages de cuivre, la durée de vie des moules, la porosité et les exigences de finition nécessitent une évaluation spécialisée. Comparez les tolérances réelles, la cadence et les besoins d’usinage du procédé choisi.
La fonderie peut réduire l’usinage et la consommation de matière pour les formes adaptées. L’investissement en outillage, le volume de production, le rendement, la finition et les exigences de qualité déterminent le coût unitaire. Aucun procédé de fonderie n’est automatiquement le moins cher pour toutes les pièces complexes.
Emboutissage et découpage de tôles
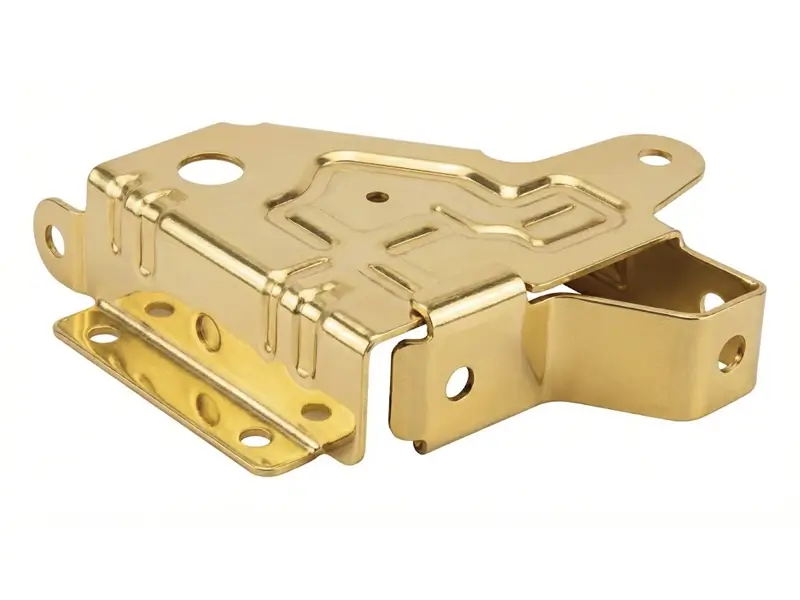
L’emboutissage et le découpage de tôle conviennent particulièrement à la production rapide en série. Une presse puissante donne aux tôles de laiton les formes souhaitées.
Choisissez une nuance et un état de laiton formables pour l’emboutissage ou le pliage requis. Les laitons alpha adaptés permettent l’emboutissage profond, mais la déformation, l’outillage, la lubrification et les besoins de recuit doivent être vérifiés ; la fissuration reste possible.
Vous pouvez ensuite utiliser une presse à outil progressif. Cette machine réalise plusieurs opérations différentes à chaque descente. Le métal prend ainsi sa forme progressivement.
L’emboutissage et le découpage peuvent être économiques pour des pièces en tôle adaptées à un volume de production approprié. Comparez l’investissement en matrices, le rendement matière, le temps de cycle, la finition et les autres procédés ; il n’est pas universellement nécessaire de produire des millions de pièces.
Conclusion
Vous connaissez désormais les différents types de laiton pour vos travaux. Cette synthèse vous aide à choisir le métal adapté à votre projet et montre comment la teneur en zinc et les procédés de fabrication modifient le matériau. Vous pouvez ainsi sélectionner le laiton approprié pour réduire les coûts et obtenir une qualité élevée.
Questions fréquentes
Comment reconnaître un laiton pur ?
Le laiton est un alliage, pas un élément pur. Un aimant peut aider à repérer certains substrats ferreux, mais l’absence d’attraction ne prouve pas qu’un objet est en laiton et n’en identifie pas la nuance. Utilisez la documentation et des analyses de composition adaptées lorsque l’identification est importante.
La couleur n’est qu’un premier indice : l’état de surface, les revêtements, l’oxydation et l’éclairage influencent l’apparence. Les descriptions courantes comprennent :
- Le laiton jaune présente un aspect très doré et brillant.
- Le laiton rouge présente une teinte rougeâtre en raison de sa teneur plus élevée en cuivre.
- Le tombac présente un aspect légèrement rosé.
Qu’est-ce qu’un laiton de haute qualité ?
Un laiton de qualité respecte la composition chimique, la norme produit, l’état métallurgique, les dimensions et les exigences de contrôle spécifiés. Une teneur plus élevée en zinc ou une désignation de phase bêta ne signifie pas, à elle seule, une qualité supérieure.
Adaptez l’usinabilité, l’aptitude au formage, le comportement à la corrosion et les propriétés mécaniques à l’application. Les laitons de décolletage et les laitons navals répondent à des besoins différents ; utilisez des certificats matière traçables et les exigences de l’usage final.
Les laitons jaunes et rouges présentent des aspects différents, mais la couleur ne prouve ni la composition ni la qualité. Choisissez conjointement la finition et la nuance, en tenant compte de l’exposition et de l’entretien.
Quel laiton ne ternit pas ?
Le laiton poli désigne une finition de surface, pas une famille d’alliages distincte. Il peut offrir un aspect brillant, mais sa surface peut se ternir avec l’exposition.
Le laiton peut se ternir sous l’effet de réactions chimiques de surface ; le ternissement n’est pas simplement de la saleté. Un vernis transparent adapté ou une autre finition protectrice peut ralentir la décoloration, mais l’état du revêtement, l’environnement et l’entretien restent importants.