










2-зубая или 4-зубая концевая фреза: выбор по вместимости канавок, жёсткости и условиям резания
Выбирайте фрезу с 2 зубьями, когда главные ограничения — пространство для стружки и её отвод. Выбирайте фрезу с 4 зубьями, когда сечение конкретного инструмента и более высокая частота контакта кромок подходят для операции, а станок может обеспечить требуемую минутную подачу без скопления стружки. Это исходные ориентиры, а не правила по материалам.
Полезное сравнение не сводится к «алюминию или стали». При фрезеровании полного паза в стали может требоваться больше места для стружки, чем при лёгком чистовом проходе по боковой поверхности алюминиевой детали. Острая полированная 4-зубая фреза может работать иначе, чем универсальная 4-зубая модель; точно так же две 2-зубые фрезы могут различаться сердцевиной, углом спирали и подготовкой кромок. Сравнивайте конкретные инструменты в одной чётко заданной операции.
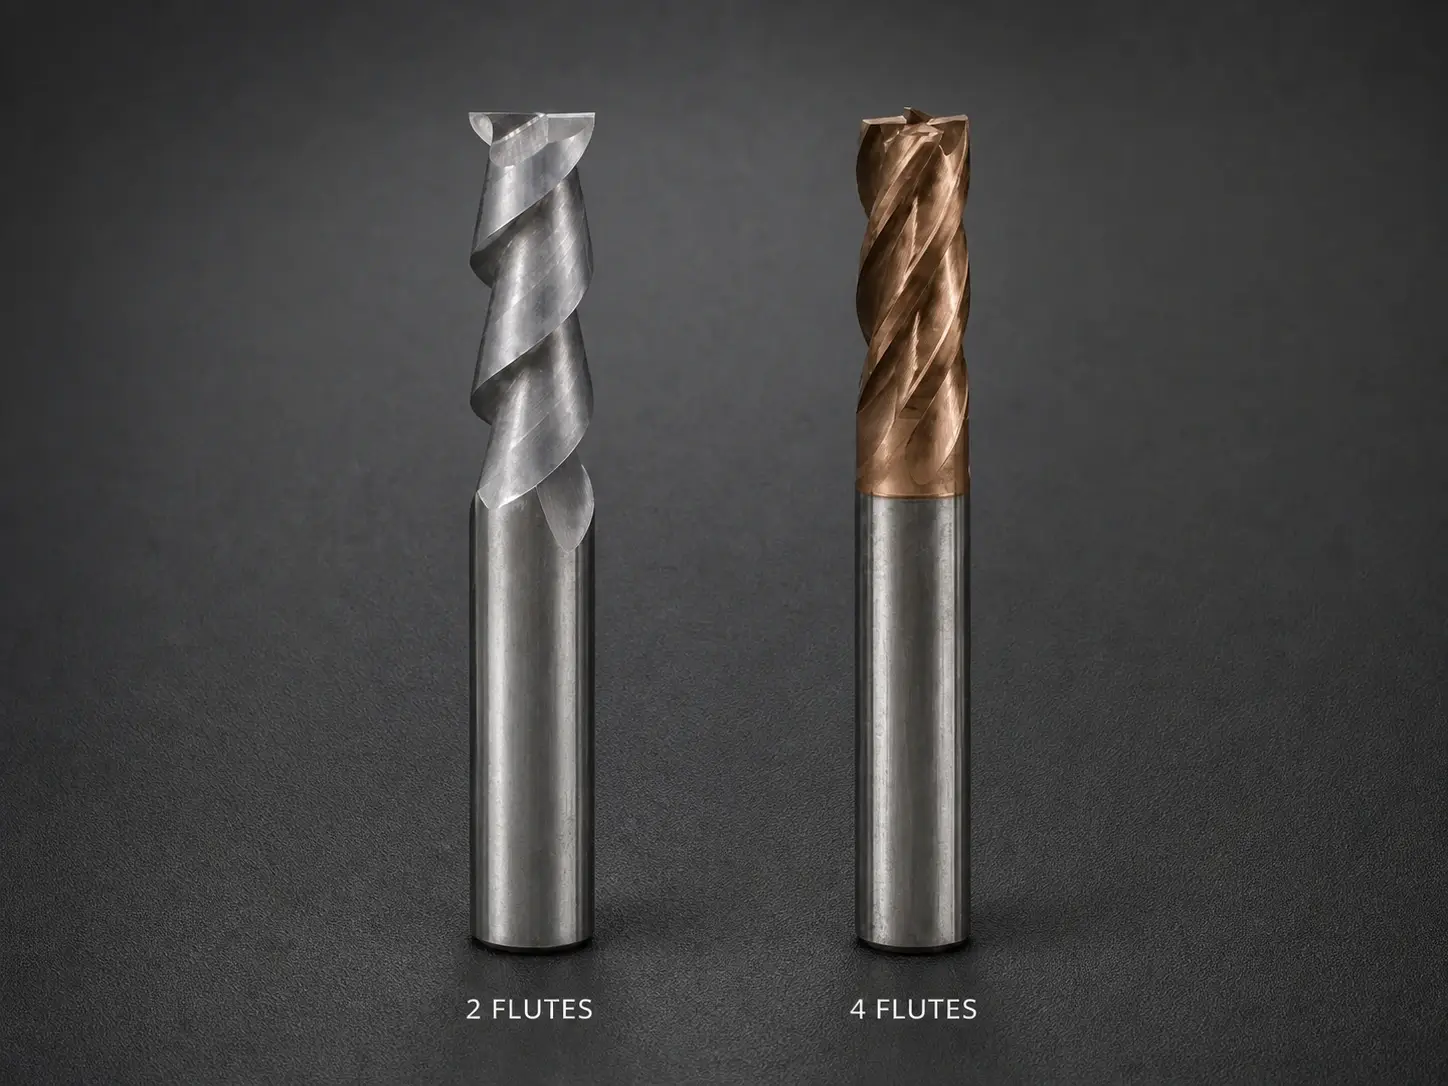
Быстрый выбор
Начните с операции, затем учитывайте материал.
2-зубую фрезу стоит рассмотреть первой при крупной, длинной, липкой или трудноудаляемой стружке; при полном погружении фрезы в паз; при ограниченной подаче станка на высокой частоте вращения; либо при малом диаметре, оставляющем очень небольшой объём канавок.
Кандидата с 4 зубьями стоит рассмотреть первым, если контакт с материалом открыт или контролируется, стружка надёжно выходит, дополнительные зубья в данной серии дают полезное сечение или частоту контакта кромок, а станок поддерживает заданную подачу на зуб. Такой инструмент может быть полезен и для чистовой обработки, но правило «четыре зуба дают лучшую поверхность» неверно. Биение, нагрузка на зубья, состояние кромок и вибрация могут свести ожидаемый эффект на нет.
Поисковая фраза 2-зубая или 4-зубая концевая фреза обозначает сравнение, но не задаёт условий. Перед выбором уточните материал и твёрдость, операцию, радиальное и осевое зацепление, диаметр, вылет, ограничения станка, патрон и биение, отвод стружки и требования чертежа.
Если оба кандидата прошли первичный отбор, сравните ограничение, которое действительно определяет производственные затраты. При черновой обработке надёжный отвод стружки и стойкость кромок могут быть важнее небольшого выигрыша во времени цикла. При чистовой обработке форма стенки и стабильная поверхность могут быть важнее теоретической производительности съёма. Для короткой серии разумно использовать уже проверенный инструмент со склада; для повторяющегося производства контролируемое сравнение A/B может обосновать специальную закупку. Критерий выбора нужно задать до испытания, чтобы оператор не выбрал проход лишь по более тихому звуку.
Сначала сравните пространство для стружки, затем считайте кромки
При одинаковом номинальном диаметре два зуба обычно оставляют каждой стружечной канавке больше места по окружности, чем четыре. Это помогает принимать и отводить более крупную стружку. Четыре зуба означают больше режущих кромок и каналов на той же окружности, поэтому объём каждого канала может быть меньше.
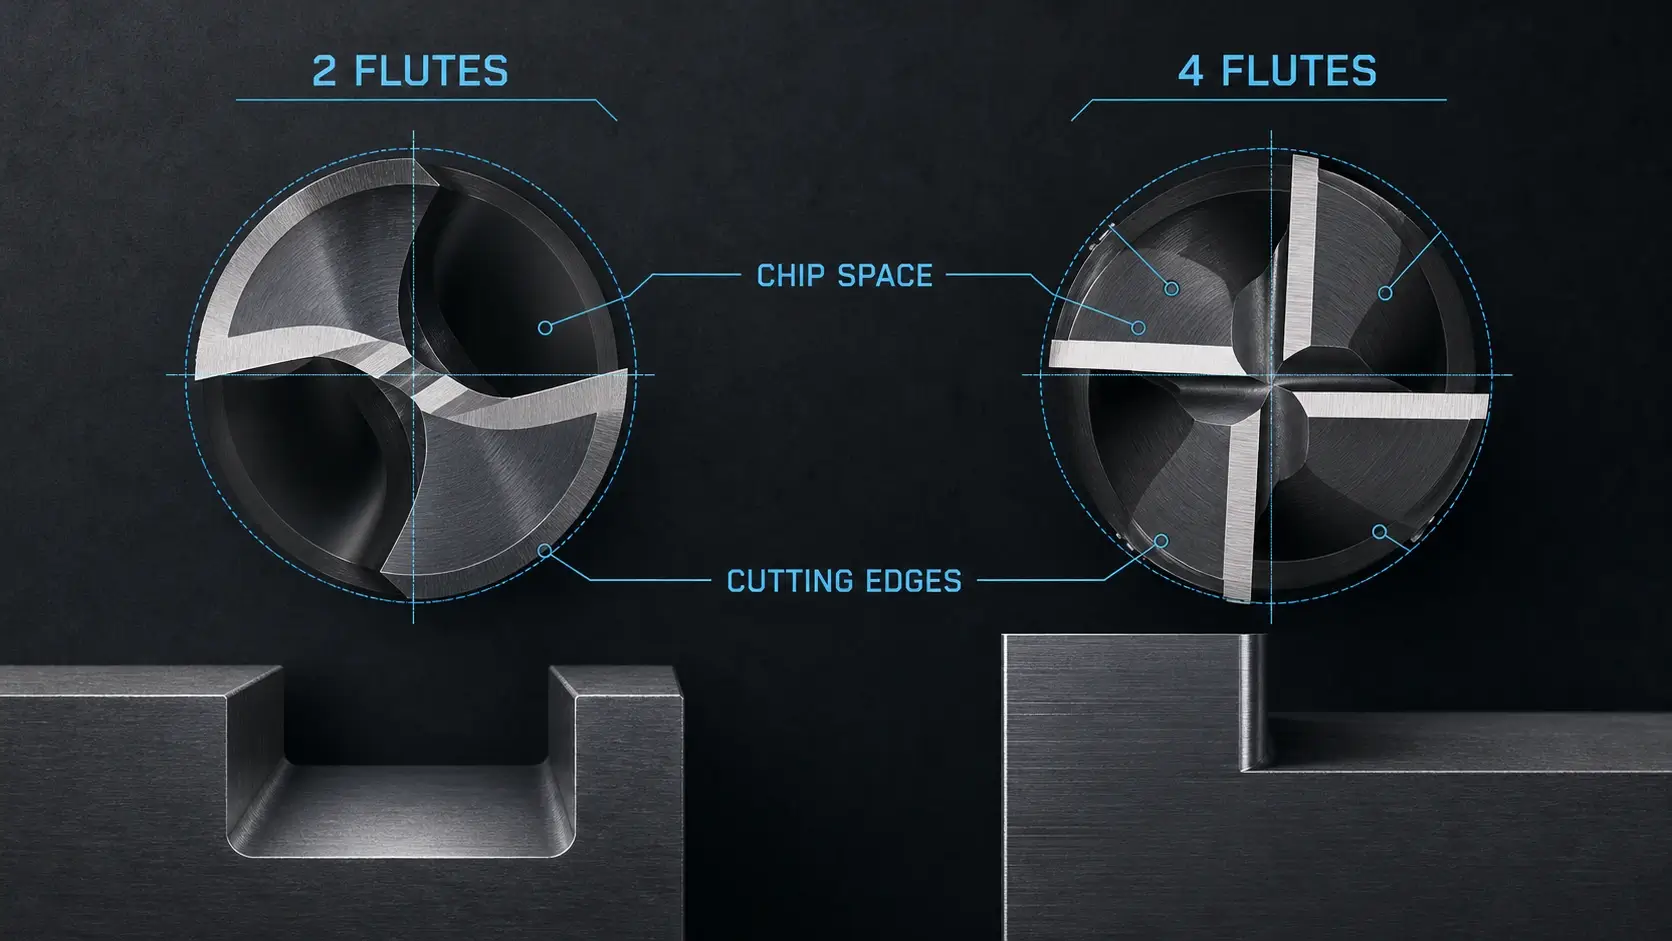
Слово «обычно» важно. Производители могут менять диаметр сердцевины, глубину канавок, передний угол, угол спирали и неравномерность шага. Специальная 4-зубая фреза для алюминия может иметь совершенно другие канавки, чем компактный универсальный инструмент. Число зубьев видно сразу, но реальное распределение пространства показывают поперечное сечение и данные по применению.
Требования к размещению стружки зависят от операции. При фрезеровании паза на полную ширину материал окружает фрезу с двух сторон и затрудняет выход стружки. Большая осевая глубина заставляет стружку проходить более длинный путь по канавкам. В углах кармана контакт может резко увеличиваться. При лёгком боковом проходе, напротив, одна сторона открыта, а объём стружки за оборот может быть меньше.
Материал также влияет на стружку. Некоторые состояния алюминия и пластмасс дают длинную, липкую или объёмную стружку. Оставаясь у кромки, она может повторно перерезаться, налипать на канавку и повышать температуру. Поэтому острая геометрия и вместительная канавка могут быть важнее дополнительных кромок. Это иллюстрирует разобранное в пакете источников обсуждение Delrin: мнения о скорости и СОЖ сильно различались, но участники постоянно возвращались к острой геометрии, достаточной нагрузке на зуб и отводу стружки. Их числовые режимы нельзя переносить напрямую.
При определённых условиях сталь образует более короткую или удобную для отвода стружку, что позволяет эффективно использовать четыре зуба. Но глубокий паз на полную ширину в стали всё равно ограничивает выход стружки. Название материала не должно подменять оценку контакта и отвода стружки.
Оценивайте результат у фрезы. Стружка должна выходить из канавки без уплотнения и повторного дробления. Налипший материал, изменившая цвет или порошкообразная стружка, царапины от повторного резания и рост нагрузки указывают, что выбранная геометрия или процесс не обеспечивают очистку зоны резания.
Четыре зуба меняют не только фрезу, но и заданную подачу
Число зубьев непосредственно входит в расчёт минутной подачи:
Минутная подача = RPM × число зубьев × подача на зуб
При одинаковых RPM и подаче на зуб 4-зубая фреза требует вдвое большей минутной подачи, чем 2-зубая. Это не означает, что она всегда снимает материал вдвое быстрее: зацепление, глубина, данные инструмента, мощность станка и отвод стружки по-прежнему ограничивают процесс. Но изменение числа зубьев без пересчёта подачи меняет нагрузку на зуб.
Предположим, станок развивает требуемую частоту вращения, но не минутную подачу, рассчитанную для четырёх зубьев. Если программист ограничит подачу, сохранив частоту вращения, фактическая подача на зуб уменьшится. Кромка может снимать более тонкую стружку, сильнее тереться или не достигать условий, предусмотренных данными инструмента. Лучше может оказаться снижение частоты вращения с пересчётом минутной подачи, выбор другой фрезы или изменение операции. Предельная подача — исходный фактор выбора.
Возможна и обратная ошибка. Если заменить 4-зубую фрезу на двухзубую, сохранив минутную подачу и RPM, расчётная подача на зуб удвоится. Это может перегрузить кромку, даже при большем пространстве для стружки.
Меняется и частота прохождения зубьев. Четыре кромки контактируют с заготовкой за оборот чаще, чем две. При устойчивой чистовой обработке это может уменьшить расстояние между следами подачи при той же минутной подаче. В неустойчивой системе это может вызвать другой характер вибрации. Число зубьев не гарантирует гладкую поверхность; оно меняет один из источников возбуждения.
Важны также ускорение станка и короткие траектории. В небольших карманах и при резких изменениях направления заданная подача может не достигаться. Сравнивайте фактическую подачу и зацепление, а не только значение в CAM. Управление, траектория и динамика станка определяют, реализуется ли преимущество четырёхзубой фрезы по подаче.
Сравнивайте прочность и прогиб по чертежу, а не по распространённым представлениям
Фрезы с четырьмя зубьями часто считают более прочными, поскольку конструктор может увеличить сердцевину, если каждая канавка занимает меньшую часть окружности. Двухзубые инструменты часто считают менее прочными из-за более глубоких канавок, уменьшающих сечение. Эти тенденции полезны, но одно лишь число зубьев не определяет диаметр сердцевины, размер шейки или изгибную жёсткость.
Сравнивайте чертежи моделей или подтверждённые данные инструмента. Учитывайте сердцевину и перемычку, глубину канавок, режущую длину, заниженную шейку, общий вылет, хвостовик, спираль и подготовку кромки. Массивная 2-зубая фреза с короткой режущей частью может быть жёстче в сборке, чем длинновылетная 4-зубая. Специальная 4-зубая фреза может намеренно иметь уменьшенную сердцевину ради вместимости канавок.
Вылет инструмента может оказаться важнее этого различия. Чувствительность к изгибу быстро растёт по мере удаления режущей кромки от патрона. Если сравниваемым инструментам нужны разные установочные длины или длины режущей части, число зубьев уже не единственная переменная. На прогиб также влияют состояние патрона, биение, опора детали и сила резания.
Дополнительные кромки не гарантируют равномерного распределения нагрузки. Из-за биения один зуб может находиться дальше от оси вращения и снимать больше материала. У четырёхзубой фрезы остальные кромки не компенсируют патрон или цангу, из-за которых один зуб принимает основную нагрузку. Измерьте биение в подходящей точке и осмотрите все кромки после пробного прохода.
Правильный вопрос о прочности — не «Четыре зуба прочнее?», а «Какая конкретная сборка обеспечивает достаточное сечение и опору кромки при данном контакте и вылете, сохраняя достаточно места для стружки?»
Позвольте операции изменить упрощённый выбор по материалу
Материал сужает выбор, но операция может изменить первоначальное решение.
Когда два зуба становятся более безопасным вариантом
Два зуба предпочтительнее, когда образуется больше стружки, чем могут вывести канавки и система её удаления. Типичные причины — полный паз, большая осевая глубина, малый диаметр фрезы, липкая или длинная стружка и ограниченный доступ СОЖ либо воздуха.
Они также подходят станкам с высокой частотой вращения и умеренной предельной подачей. Для двух зубьев минутная подача, необходимая для поддержания заданной подачи на зуб, ниже, чем для четырёх при той же частоте вращения. Это помогает фрезерному или лёгкому станку оставаться в допустимом диапазоне подач. При этом всё равно нужны подходящая геометрия и режимы; меньшее число зубьев не устраняет слабое закрепление детали или плохое состояние шпинделя.
Для пластмасс и алюминия выбор часто склоняется в эту сторону, поскольку важны острота кромок и объём стружки. Однако открытый чистовой проход с эффективным отводом может допускать качественную 4-зубую фрезу. Выбор должна подтвердить конкретная операция.
Когда четыре зуба становятся предпочтительным вариантом
Четыре зуба выходят вперёд, когда отвод стружки уже контролируется и операция может использовать более частые контакты кромок, подходящее сечение сердцевины или более высокую потенциальную подачу. Типичные варианты — открытое боковое фрезерование, контролируемое радиальное врезание и чистовая обработка: стружка имеет выход, а фреза не погружена в материал на весь диаметр.
Некоторые операции по стали соответствуют этим условиям, особенно при использовании фрезы, рассчитанной на данный материал и зацепление. Четырёхзубый инструмент может обеспечить нужную прочность кромки и производительность без переполнения канавок. Но если станок не достигает расчётной минутной подачи или глубокий паз удерживает стружку, номинальное преимущество исчезает.
Требование к чистоте поверхности может склонить выбор к четырём зубьям только после устранения биения, вибрации и проблем кромок. Четыре неравномерно нагруженные кромки способны дать худшую поверхность, чем две правильно нагруженные.
Когда ни одно число зубьев не исправляет процесс
Не выбирайте между двумя и четырьмя зубьями, пока сам процесс не обоснован. Чрезмерный вылет, повреждённые цанги, биение, нежёсткая стенка, скопление стружки, неподходящее врезание, резкое изменение зацепления или резонанс станка могут сломать любую из этих фрез.
Операции могут требоваться более короткая сборка, обработка по ступеням глубины, другая траектория, улучшенный отвод стружки, более жёсткое закрепление или другая серия инструмента. В итоге правильным выбором может стать фреза с 3 зубьями или специальная многозубая фреза, но это уже более широкий выбор числа зубьев. В данном сравнении ответ «ни одна» допустим, если физическое ограничение не связано с числом зубьев.
Не объясняйте неисправность инструментальной сборки числом зубьев
В разобранном производственном случае из пакета источников малая 4-зубая фреза неоднократно ломалась при фрезеровании паза в предварительно закалённой стали. Обсуждение не установило число зубьев как первопричину. Оно выявило значительное биение, большой вылет, резание полным пазом, состояние патрона и цанги и устаревшую программу. Эти факторы вызывали неравномерную нагрузку на зубья и прогиб, которые невозможно объяснить одним числом зубьев.
При отказе инструмента используйте следующий порядок диагностики:
- проверьте, соответствуют ли установленная фреза и фактическая операция выбранным данным;
- измерьте биение и осмотрите патрон, цангу, конус и состояние зажима;
- проверьте вылет, режущую длину, зазор патрона и опору заготовки;
- проверьте радиальный и осевой контакт, вход и выход стружки;
- рассчитайте фактическую подачу на зуб по достигнутой частоте вращения и минутной подаче;
- осмотрите все кромки и стружку перед изменением числа зубьев.
Если основное повреждение приходится на один зуб, проверьте биение или локальный дефект кромки. Если забиты все канавки, проверьте объём стружки, устройство канавок и отвод. Если поверхность и нагрузка меняются только в определённых направлениях траектории, проверьте зацепление и динамику станка. Эти наблюдения лучше различают причины, чем утверждение «четырёхзубая фреза сломалась».
Пример с многозубой фрезой показывает то же ограничение с другой стороны. Специализированная фреза вибрировала, пока не улучшили перемещение и отвод стружки; после этого следующим ограничением стало закрепление детали. Большее число кромок не отменило проверку остальных элементов системы.
Сравнивайте реальные инструменты, а не обозначение числа зубьев
Выберите два реальных артикула. Подтвердите диаметр, число зубьев, длину резания, доступную глубину, сведения о сердцевине или шейке при наличии, угол винтовой канавки, передний угол и подготовку кромки, инструментальный материал, покрытие, способность резать центром, допустимые материалы и операции. Сравнивайте режимы при одинаковом определении контакта с материалом.
Для сравнения соответствующих моделей откройте раздел твердосплавных концевых фрез и определите подходящие семейства. Наличие 2-зубой или 4-зубой модели в каталоге не доказывает определённую сердцевину, полировку канавок, покрытие, пригодность для пазов или уровень производительности. Используйте чертёж конкретной модели и данные по применению.
Не скрывайте различия геометрии при выборе. Если фреза с 2 зубьями полированная и без покрытия, а фреза с 4 зубьями имеет притуплённую кромку и покрытие для стали, испытание сравнивает не только число зубьев. Это может быть реальным выбором при закупке, но фиксируйте полную спецификацию инструмента, а не объясняйте результат только двумя или четырьмя зубьями.
Если данные инструмента не охватывают состояние материала, зацепление, вылет или станок, обратитесь за технической поддержкой. Не заполняйте этот пробел универсальной таблицей материалов.
Выбирайте по пяти проверкам
Во-первых, проверьте путь стружки. При закрытом, глубоком резании, липкой стружке или затруднённой промывке выбирайте вариант с подтверждённой вместимостью канавок и отводом. Часто это 2-зубая фреза, но геометрия может изменить результат.
Во-вторых, проверьте требуемые команды. Рассчитайте минутную подачу каждого инструмента при его допустимых RPM и подаче на зуб. Убедитесь, что станок достигает обоих значений без трения вместо резания или перегрузки.
В-третьих, проверьте жёсткость и вылет. Сравнивайте реальные сборки, а не номинальное число зубьев. Минимизируйте вылет, проверьте зазоры патрона и измерьте биение.
В-четвёртых, рассматривайте операцию и материал совместно. Фрезерование паза на полную ширину, черновая обработка, боковое резание с контролируемым контактом и чистовая обработка создают разные условия стружкообразования и сил даже в одном материале.
В-пятых, проверьте выбранный инструмент пробным резанием. Зафиксируйте сборку и команды, наблюдайте нагрузку и звук, оцените форму и отвод стружки, измерьте элемент и качество поверхности, осмотрите все кромки. Перед следующим испытанием меняйте только один параметр.
Выбирайте два зуба, если измеренное ограничение — место для стружки или достижимая нагрузка на зуб. Выбирайте четыре, если отвод стружки надёжен, а конкретная конструкция обеспечивает полезное сечение, частоту контакта кромок или возможность подачи, которую станок реализует. Если не решены проблемы биения, вылета, контакта или отвода стружки, устраните их, прежде чем объявлять победителем какое-либо число зубьев.