










Schaftfräser mit 2 oder 4 Schneiden: nach Spanraum, Steifigkeit und Schnitt wählen
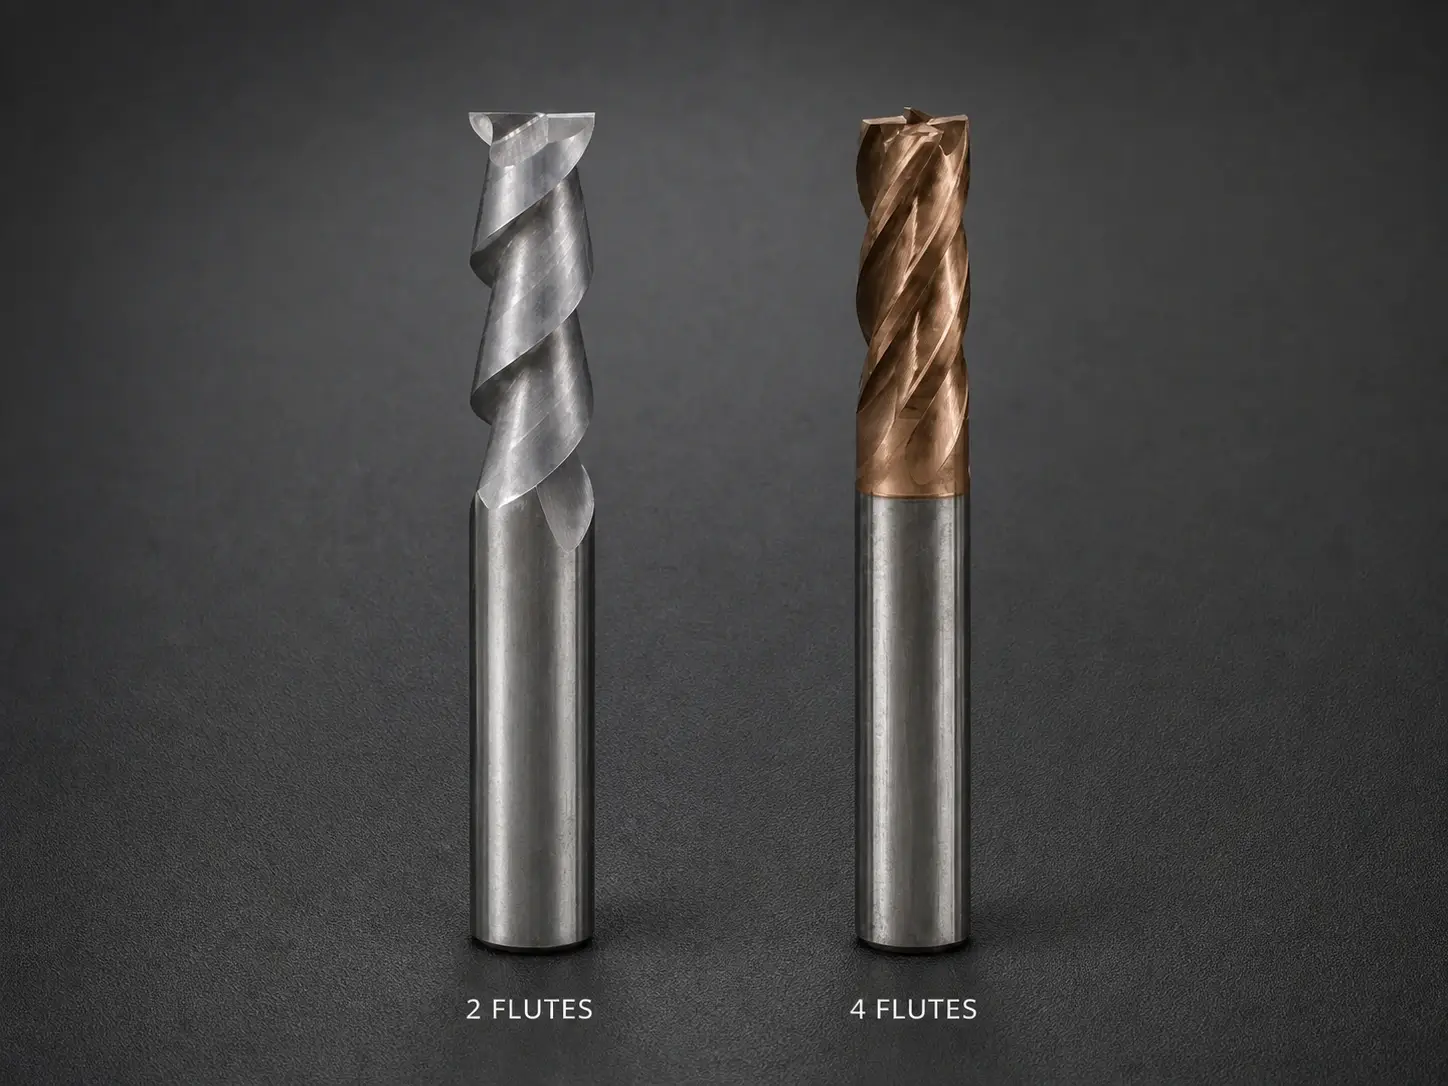
Wählen Sie einen 2-Schneider, wenn Spanraum und Spanabfuhr die wichtigsten Grenzen sind. Wählen Sie einen 4-Schneider, wenn der Querschnitt des konkreten Werkzeugs und die höhere Schneideneingriffsfrequenz zum Schnitt passen und die Maschine den erforderlichen Tischvorschub ohne Spanstau liefern kann. Dies sind erste Auswahlrichtungen, keine Werkstoffregeln.
Der sinnvolle Vergleich lautet nicht einfach „Aluminium gegen Stahl“. Vollnutfräsen in Stahl kann mehr Spanraum erfordern als leichtes seitliches Schlichten in Aluminium. Ein scharfer, polierter 4-Schneider kann sich anders verhalten als ein Universal-4-Schneider, ebenso wie zwei 2-Schneider unterschiedliche Kerne, Drallwinkel und Schneidenpräparationen haben können. Vergleichen Sie die tatsächlichen Werkzeuge in einer klar definierten Operation.
Schnelle Vorauswahl
Beginnen Sie beim Schnitt, dann beim Werkstoff.
Ein 2-Schneider sollte zuerst geprüft werden, wenn Späne groß, lang, haftend oder schwer abzuführen sind, das Werkzeug vollständig in einer Nut steckt, die Maschine bei hoher Drehzahl nur begrenzten Vorschub erreicht oder ein kleiner Durchmesser wenig Spannutvolumen lässt.
Ein 4-Schneider sollte zuerst geprüft werden, wenn der Eingriff offen oder kontrolliert ist, Späne zuverlässig austreten, die passende Werkzeugfamilie die zusätzlichen Schneiden für einen nützlichen Querschnitt oder eine geeignete Eingriffsfrequenz nutzt und die Maschine den vorgegebenen Zahnvorschub halten kann. Auch fürs Schlichten kann er attraktiv sein, doch „vier Schneiden bedeuten bessere Oberfläche“ ist keine Regel. Rundlauf, Zahnbelastung, Schneidenzustand und Schwingungen können diese Erwartung zunichtemachen.
Der Suchbegriff Schaftfräser mit 2 oder 4 Schneiden benennt den Vergleich, lässt aber die Bedingungen offen. Ergänzen Sie Werkstoff und Härte, Operation, radialen und axialen Eingriff, Durchmesser, Reichweite, Maschinengrenzen, Halter/Rundlauf, Spanabfuhr und Zeichnungsanforderung, bevor Sie wählen.
Bestehen beide Kandidaten diese Vorauswahl, vergleichen Sie die in der Produktion tatsächlich kostenbestimmende Grenze. Beim Schruppen können zuverlässige Spanabfuhr und Standzeit wichtiger sein als ein kleiner Taktzeitunterschied. Beim Schlichten können Wandform und stabile Oberfläche wichtiger sein als theoretisches Zeitspanvolumen. Bei kurzen Serien kann das bereits qualifizierte Werkzeug im Lager sinnvoll sein; bei wiederkehrender Produktion kann ein kontrollierter A/B-Versuch einen gezielten Kauf rechtfertigen. Legen Sie die Entscheidungsgröße vor dem Versuch fest, damit nicht einfach der leisere Schnitt gewinnt.
Spanraum vor Schneidenzahl vergleichen
Bei gleichem Nenndurchmesser lassen zwei Schneiden meist mehr Umfangsraum je Spannut als vier. Dieser zusätzliche Spanraum kann größere Späne aufnehmen und abführen. Vier Schneiden verteilen mehr Schneidkanten und Spannuten auf denselben Umfang, sodass jede Nut weniger Volumen haben kann.
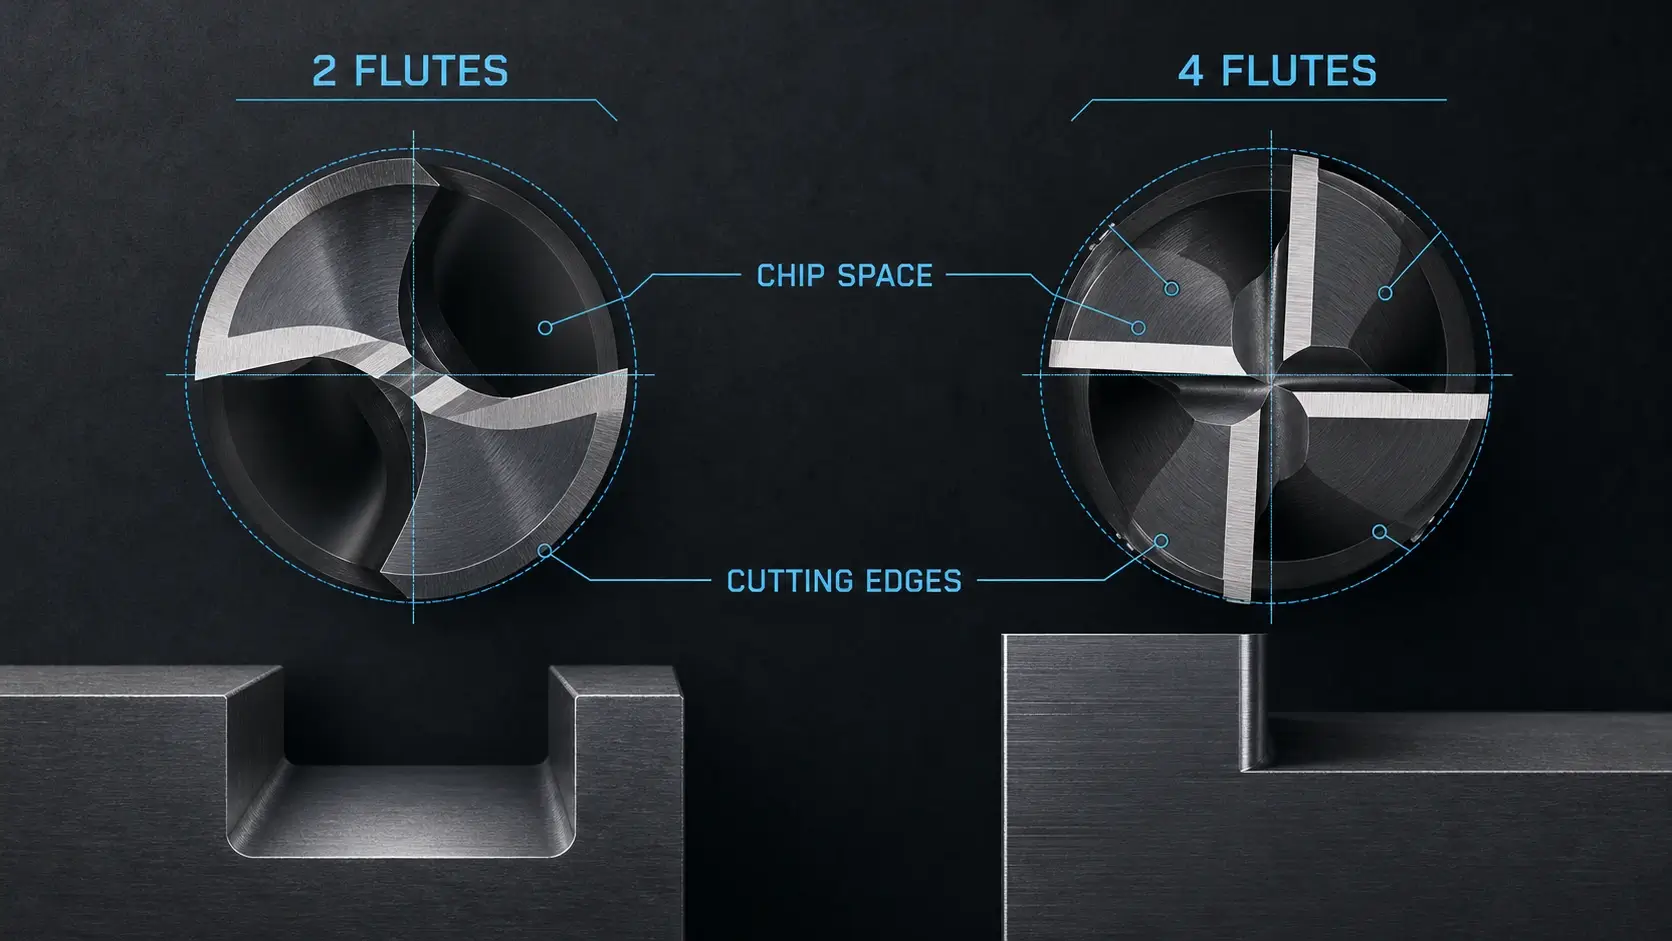
„Meist“ ist entscheidend. Hersteller können Kerndurchmesser, Spannutentiefe, Spanwinkel, Drall und ungleiche Teilung verändern. Ein speziell für Aluminium ausgelegter 4-Schneider kann eine völlig andere Spannut als ein kompakter Universalfräser haben. Die Schneidenzahl ist sichtbar; Querschnittszeichnung und Anwendungsdaten zeigen jedoch die tatsächliche Raumaufteilung.
Der Spanraumbedarf ergibt sich aus der Operation. Beim Vollnutfräsen ist das Werkzeug beidseitig eingeschlossen und die Spanabfuhr begrenzt. Tiefer axialer Eingriff erfordert längere Spanwege durch die Nuten. Taschenecken können den Eingriff plötzlich vergrößern. Ein leichter seitlicher Schnitt lässt dagegen eine Seite offen und kann pro Umdrehung weniger Spanvolumen erzeugen.
Auch der Werkstoff verändert die Späne. Bestimmte Aluminiumzustände und Kunststoffe erzeugen lange, haftende oder voluminöse Späne. Bleiben diese nahe der Schneide, können sie erneut geschnitten werden, an der Nut anschmieren oder Wärme erhöhen. Scharfe Geometrie und großer Spanraum können deshalb wichtiger sein als zusätzliche Schneiden. Die im Belegpaket ausgewertete Delrin-Diskussion verdeutlicht dies: Über Drehzahl und Kühlung waren sich die Teilnehmer uneinig, kehrten aber immer wieder zu scharfer Geometrie, ausreichender Zahnbelastung und Spanfreiraum zurück. Ihre Zahlenwerte sind nicht übertragbar.
Stähle können unter bestimmten Bedingungen kürzere oder besser beherrschbare Späne bilden, sodass vier Schneiden wirksam arbeiten. Eine tiefe Vollnut in Stahl bleibt jedoch ein eingeschränkter Spanweg. Ignorieren Sie Eingriff und Spanabfuhr nicht aufgrund des Werkstoffnamens.
Beurteilen Sie das Ergebnis am Werkzeug. Späne sollten die Nut verlassen, ohne sich zu verdichten oder wiederholt zerdrückt zu werden. Aufgeschmiertes Material, verfärbte oder pulverförmige Späne, Wiederzerspanungskratzer und steigende Last zeigen, dass Geometrie oder Prozess den Schnitt nicht ausreichend freihalten.
Vier Schneiden ändern Werkzeug und Vorschubbefehl
Die Schneidenzahl geht direkt in die Tischvorschubberechnung ein:
Tischvorschub = RPM × Schneidenzahl × Zahnvorschub
Bei gleicher Drehzahl (RPM) und gleichem Zahnvorschub benötigt ein 4-Schneider den doppelten Tischvorschub eines 2-Schneiders. Das bedeutet nicht, dass er immer doppelt so viel Material pro Zeit entfernt. Eingriff, Tiefe, Werkzeugdaten, Maschinenleistung und Spanabfuhr begrenzen weiterhin die Operation. Eine andere Schneidenzahl ohne Neuberechnung des Vorschubs verändert jedoch die Zahnbelastung.
Angenommen, die Maschine erreicht die nötige Drehzahl (RPM), aber nicht den für vier Schneiden berechneten Tischvorschub. Begrenzt der Programmierer den Vorschub bei unveränderter Drehzahl (RPM), sinkt der tatsächliche Zahnvorschub. Die Schneide erzeugt möglicherweise einen dünneren Span, reibt stärker oder erreicht die in den Werkzeugdaten vorausgesetzte Schnittbedingung nicht. Besser kann es sein, Drehzahl und Tischvorschub gemeinsam zu reduzieren, ein anderes Werkzeug zu wählen oder die Operation zu ändern. Die Vorschubgrenze gehört zur Werkzeugauswahl.
Auch der umgekehrte Fehler ist möglich. Ersetzt man einen 4-Schneider durch einen Zweischneider bei gleichem Tischvorschub und gleicher Drehzahl (RPM), verdoppelt sich der berechnete Zahnvorschub. Trotz größerem Spanraum kann dies die Schneide überlasten.
Auch die Zahneingriffsfrequenz ändert sich. Vier Schneiden berühren das Werkstück pro Umdrehung häufiger als zwei. Bei stabilem Schlichten kann dies bei gleichem Tischvorschub enger beieinanderliegende Vorschubspuren erzeugen. In einem instabilen System kann eine andere Schwingungsantwort angeregt werden. Die Schneidenzahl garantiert keine glatte Oberfläche; sie verändert eine Anregungsgröße.
Auch Maschinenbeschleunigung und kurze Bahnen zählen. In kleinen Taschen oder bei engen Richtungswechseln wird der programmierte Vorschub möglicherweise nie erreicht. Vergleichen Sie erreichten Vorschub und Eingriff, nicht nur den CAM-Wert. Steuerung, Bahn und Maschinendynamik entscheiden, ob der Vorschubvorteil des Vierschneiders im Schnitt tatsächlich besteht.
Festigkeit und Durchbiegung anhand von Zeichnungen vergleichen
Vierschneider werden häufig als fester beschrieben, weil ein größerer Kern möglich ist, wenn jede Nut weniger Umfangsmaterial entfernt. Zweischneider gelten oft als schwächer, weil tiefere Nuten mehr Querschnitt entfernen. Diese Tendenzen können helfen; die Schneidenzahl allein bestimmt jedoch weder Kern- und Halsdurchmesser noch Biegesteifigkeit.
Vergleichen Sie Modellzeichnungen oder verifizierte Werkzeugdaten. Prüfen Sie Kern- und Stegaufbau, Spannutentiefe, Schneidenlänge, reduzierten Hals, gesamte Reichweite, Schaft, Drall und Schneidenpräparation. Ein kurzer, kräftiger 2-Schneider kann im Gesamtsystem steifer sein als ein langer 4-Schneider. Ein spezieller 4-Schneider kann bewusst Kernquerschnitt zugunsten des Spanraums aufgeben.
Die Auskraglänge kann den Unterschied überlagern. Die Biegeempfindlichkeit steigt stark, wenn die Schneide weiter vom Halter entfernt ist. Benötigen zwei Kandidaten unterschiedliche Ausspann- oder Schneidenlängen, ist die Schneidenzahl nicht mehr die einzige veränderte Größe. Halterzustand, Rundlauf, Werkstückabstützung und Schnittkraft beeinflussen die Durchbiegung ebenfalls.
Mehr Schneiden teilen die Last nicht automatisch gleichmäßig. Rundlauffehler können einen Zahn weiter vom Drehzentrum verlagern, sodass er mehr Material abträgt. Zusätzliche Schneiden eines Vierschneiders gleichen keinen Halter oder keine Spannzange aus, durch die eine Schneide dominiert. Messen Sie den Rundlauf an einer relevanten Stelle und prüfen Sie nach dem Probeschnitt alle Schneiden.
Die richtige Festigkeitsfrage lautet nicht: „Sind vier Schneiden stärker?“, sondern: „Welches konkrete Gesamtsystem bietet ausreichend Querschnitt und Schneidenabstützung für diesen Eingriff und diese Reichweite bei genügend Spanraum?“
Die Operation kann die Werkstoff-Faustregel umkehren
Der Werkstoff grenzt Kandidaten ein, doch die Operation kann die erste Wahl umkehren.
Wann zwei Schneiden die sicherere Wahl werden
Zwei Schneiden liegen vorn, wenn der Schnitt mehr Späne erzeugt, als Spannuten und Abfuhrsystem bewältigen. Typische Ursachen sind Vollnutfräsen, tiefer axialer Kontakt, kleiner Werkzeugdurchmesser, haftende oder lange Späne sowie eingeschränkter Kühlmittel- oder Luftzugang.
Sie können auch zu Maschinen mit hoher Drehzahl (RPM), aber mäßigen Vorschubgrenzen passen. Zwei Zähne benötigen bei gleicher Drehzahl weniger Tischvorschub als vier, um den vorgegebenen Zahnvorschub zu halten. Das kann Router oder leichte Maschinen innerhalb ihres Vorschubbereichs halten. Geometrie und Schnittdaten müssen dennoch passen; weniger Schneiden beheben weder schwache Werkstückspannung noch eine mangelhafte Spindel.
Kunststoffe und Aluminium lenken die Auswahl oft in diese Richtung, da scharfe Schneiden und Spanvolumen zählen. Ein offener Schlichtschnitt mit wirksamer Spanabfuhr kann jedoch einen gut ausgelegten 4-Schneider erlauben. Die Operation muss die Wahl bestätigen.
Wann vier Schneiden die bessere Wahl werden
Vier Schneiden liegen vorn, wenn die Spanabfuhr bereits beherrscht ist und die Anwendung mehr Schneidenkontakte, einen passenden Kernquerschnitt oder höheren möglichen Vorschub nutzen kann. Offenes Seitenfräsen, kontrollierter radialer Eingriff und Schlichten sind typische Kandidaten, weil Späne austreten können und das Werkzeug nicht über den ganzen Durchmesser eingeschlossen ist.
Einige Stahloperationen erfüllen diese Bedingungen, besonders mit einem für Werkstoff und Eingriff ausgelegten Werkzeug. Der Vierschneider kann nötige Schneidenabstützung und Produktivität bieten, ohne die Nuten zu überfüllen. Erreicht die Maschine den berechneten Tischvorschub jedoch nicht oder staut eine tiefe Nut die Späne, verschwindet der nominelle Vorteil.
Eine Oberflächenanforderung kann vier Schneiden erst bevorzugen, wenn Rundlauf, Schwingungen und Schneidenzustand beherrscht sind. Vier ungleich belastete Schneiden können eine schlechtere Oberfläche als zwei richtig belastete hinterlassen.
Wann keine der beiden Schneidenzahlen hilft
Wählen Sie nicht zwischen zwei und vier, bevor der Prozess selbst tragfähig ist. Zu große Auskraglänge, beschädigte Spannzangen, schlechter Rundlauf, eine nachgiebige Wand, Spanstau, ungeeignete Einfahrt, abrupter Eingriff oder Maschinenresonanz können beide Werkzeuge brechen.
Die Operation benötigt möglicherweise ein kürzeres Gesamtsystem, gestufte Tiefen, eine andere Bahn, bessere Spanabfuhr, festere Spannung oder eine andere Werkzeugfamilie. Ein 3-Schneider oder anwendungsspezifischer Vielschneider kann letztlich richtig sein; dies gehört jedoch zur umfassenderen Schneidenzahlauswahl. In diesem Vergleich ist „keiner von beiden“ eine gültige Entscheidung, wenn die physikalische Grenze außerhalb der Schneidenzahl liegt.
Montageprobleme nicht der Schneidenzahl zuschreiben
Ein ausgewerteter Werkstattfall im Belegpaket betraf wiederholten Bruch eines kleinen 4-Schneiders beim Nutfräsen in vorgehärtetem Stahl. Die Diskussion wies die vier Schneiden nicht als alleinige Ursache nach. Sie zeigte erheblichen Rundlauffehler, große Reichweite, Vollnuteingriff, Halter-/Spannzangenzustand und ein altes Programm. Diese Größen verursachten ungleiche Zahnbelastung und Durchbiegung, die das Etikett „vier Schneiden“ nicht erklärte.
Gehen Sie bei Werkzeugversagen in dieser Reihenfolge vor:
- prüfen, ob montiertes Werkzeug und tatsächliche Operation den gewählten Daten entsprechen;
- Rundlauf messen und Halter, Spannzange, Kegel sowie Spannzustand prüfen;
- Auskraglänge, Schneidenlänge, Halterfreiraum und Werkstückabstützung bestätigen;
- radialen und axialen Eingriff, Einfahrt und Spanaustritt prüfen;
- tatsächlichen Zahnvorschub aus erreichter Drehzahl (RPM) und Tischvorschub berechnen;
- alle Schneiden und Späne vor Änderung der Schneidenzahl untersuchen.
Zeigt eine Schneide den Großteil der Schäden, untersuchen Sie Rundlauf oder örtliche Schneidenschäden. Sind alle Nuten vollgestaut, prüfen Sie Spanvolumen, Nutgeometrie und Spanabfuhr. Ändern sich Oberfläche und Last nur bei bestimmten Bahnrichtungen, prüfen Sie Eingriff und Maschinendynamik. Diese Befunde unterscheiden Ursachen besser als „der Vierschneider ist gebrochen“.
Der dokumentierte Vielschneider-Fall zeigt dieselbe Grenze aus anderer Richtung. Ein spezielles Werkzeug mit vielen Schneiden ratterte, bis Späneförderung und -abfuhr verbessert wurden; danach wurde die Werkstückspannung zur nächsten Grenze. Mehr Schneiden ersetzten nicht die Prüfung des restlichen Systems.
Konkrete Werkzeuge statt Schneidenzahl-Etiketten vergleichen
Wählen Sie zwei konkrete Artikelnummern. Bestätigen Sie Durchmesser, Schneidenzahl, Schneidenlänge, Reichweite, verfügbare Kern-/Halsdaten, Drall, Spanwinkel und Schneidenpräparation, Schneidstoff, Beschichtung, Zentrumschnittfähigkeit sowie zugelassene Werkstoffe und Operationen. Vergleichen Sie Schnittdaten unter derselben Eingriffsdefinition.
Für den Vergleich konkreter Modelle nutzen Sie die Hartmetall-Schaftfräser zur Ermittlung möglicher Familien. Dies beweist nicht, dass ein aufgeführter 2- oder 4-Schneider einen bestimmten Kern, polierte Nuten, eine Beschichtung, Vollnutfähigkeit oder ein bestimmtes Leistungsniveau besitzt. Maßgeblich sind Zeichnung und Anwendungsdaten des genauen Modells.
Halten Sie unterschiedliche Geometrien in der Entscheidung sichtbar. Ist der 2-Schneider poliert und unbeschichtet, während der 4-Schneider eine verrundete Schneide und eine stahlorientierte Beschichtung hat, prüft der Versuch nicht nur die Schneidenzahl. Das kann die praktische Kaufentscheidung sein; dokumentieren Sie jedoch die vollständige Werkzeugidentität, statt das Ergebnis nur zwei gegen vier zuzuschreiben.
Fordern Sie Anwendungsunterstützung an, wenn die Werkzeugdaten Werkstoffzustand, Eingriff, Reichweite oder Maschine nicht abdecken. Füllen Sie diese Lücke nicht mit einer universellen Werkstofftabelle.
Mit fünf Prüfungen zur Auswahl
Prüfen Sie zuerst den Spanweg. Ist der Schnitt eingeschlossen, tief, haftend oder schwer auszuspülen, bevorzugen Sie den Kandidaten mit verifiziertem Spanraum und zuverlässiger Spanabfuhr. Häufig ist dies der 2-Schneider; die Geometrie kann das Ergebnis jedoch verändern.
Prüfen Sie zweitens den erforderlichen Maschinenbefehl. Berechnen Sie den Tischvorschub jedes Werkzeugs mit seiner freigegebenen Drehzahl (RPM) und seinem Zahnvorschub. Stellen Sie sicher, dass die Maschine beides erreicht, ohne Reiben oder Überlastung zu verursachen.
Prüfen Sie drittens Steifigkeit und Reichweite. Vergleichen Sie die tatsächlichen Gesamtsysteme statt der nominellen Schneidenzahlen. Minimieren Sie die Auskraglänge, prüfen Sie Halterfreiraum und messen Sie den Rundlauf.
Prüfen Sie viertens Operation und Werkstoff gemeinsam. Vollnutfräsen, Schruppen, seitliches Fräsen mit kontrolliertem Eingriff und Schlichten erzeugen selbst im gleichen Werkstoff unterschiedliche Span- und Kraftbedingungen.
Erproben Sie fünftens das gewählte Werkzeug. Dokumentieren Sie Montage und Befehle, beobachten Sie Last und Geräusch, prüfen Sie Spanform und -abfuhr, messen Sie Merkmal und Oberfläche und untersuchen Sie jede Schneide. Ändern Sie vor dem nächsten Versuch nur eine Größe.
Wählen Sie zwei Schneiden, wenn die gemessene Grenze Spanraum oder erreichbare Zahnbelastung ist. Wählen Sie vier, wenn die Spanabfuhr gesichert ist und die konkrete Vierschneider-Geometrie einen nützlichen Querschnitt, eine geeignete Eingriffsfrequenz oder nutzbares Vorschubpotenzial bietet. Sind Rundlauf, Reichweite, Eingriff oder Spanabfuhr ungeklärt, beheben Sie dies, bevor Sie eine Schneidenzahl zum Sieger erklären.