










Fraise à 2 ou 4 dents : choisir selon l’espace à copeaux, la rigidité et la coupe
Choisissez une fraise à 2 dents lorsque l’espace et l’évacuation des copeaux sont les premières contraintes. Choisissez une fraise à 4 dents si sa section réelle et la fréquence accrue de passage des arêtes conviennent à la coupe, et si la machine fournit l’avance nécessaire sans piéger les copeaux. Ce sont des orientations initiales, pas des règles par matériau.
La comparaison utile ne se résume pas à « aluminium contre acier ». Une rainure pleine largeur dans l’acier peut demander plus d’espace à copeaux qu’une finition latérale légère dans l’aluminium. Une fraise à 4 dents affûtée et polie peut se comporter autrement qu’un modèle généraliste à 4 dents, tout comme deux fraises à 2 dents peuvent avoir des âmes, angles d’hélice et préparations d’arête différents. Comparez les outils réels dans une opération définie.
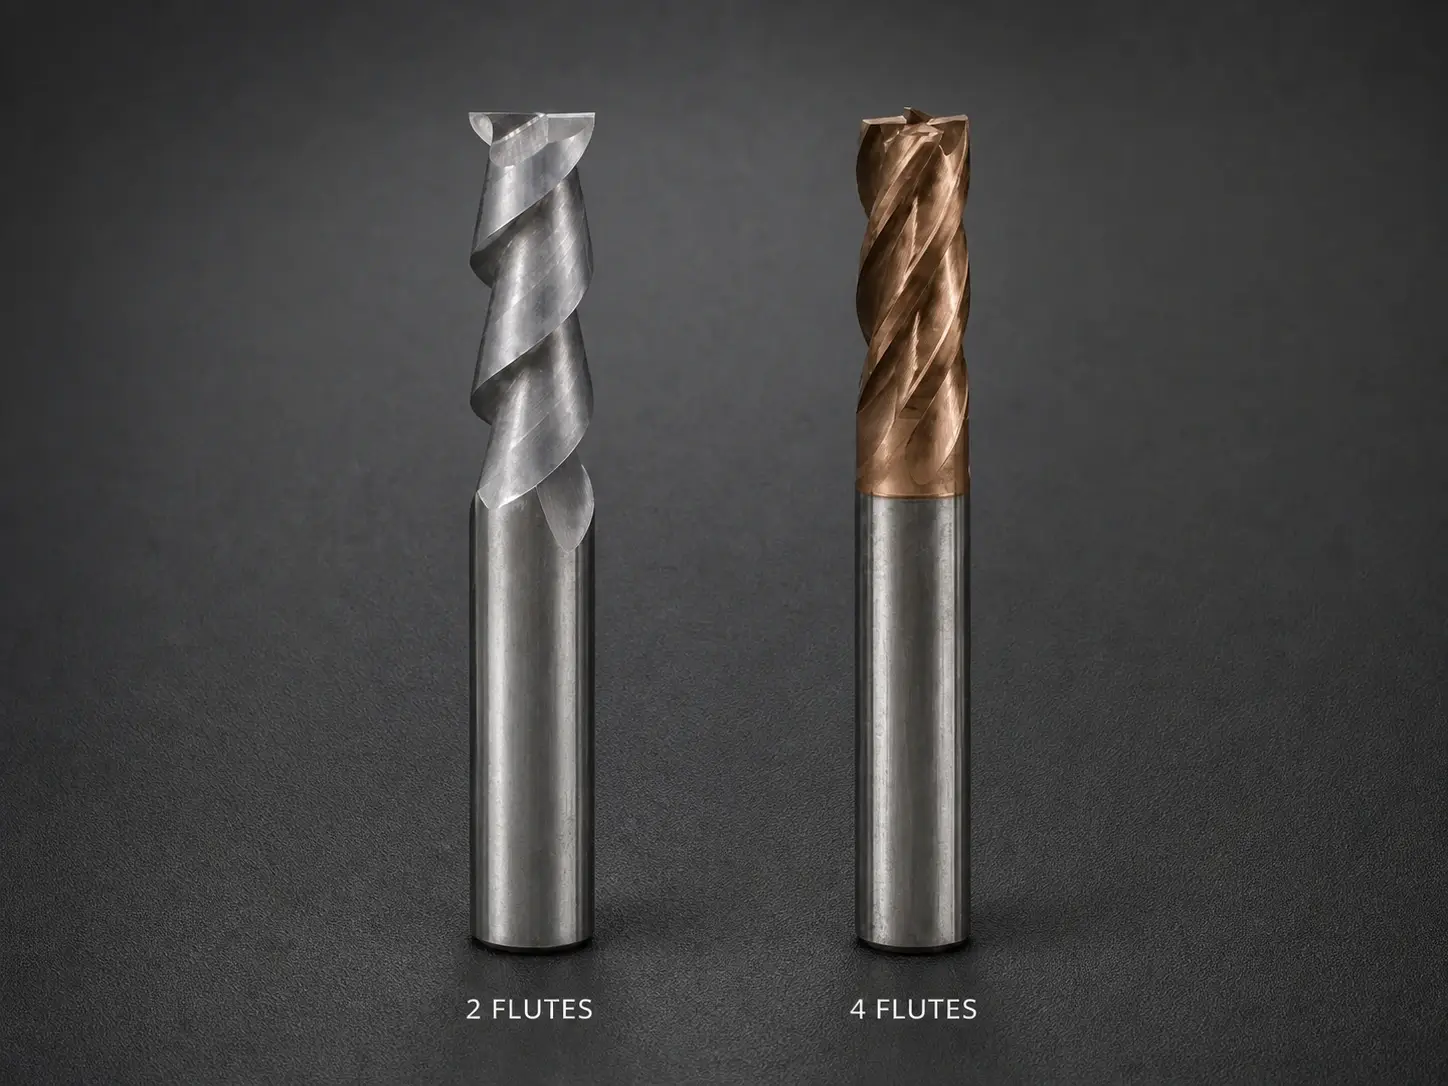
Choix rapide
Commencez par la coupe, puis le matériau.
Examinez d’abord une fraise à 2 dents si les copeaux sont gros, filants, adhérents ou difficiles à évacuer, si la fraise est engagée dans une rainure, si l’avance machine est limitée à haut régime ou si un petit diamètre laisse très peu de volume de goujure.
Examinez d’abord une fraise à 4 dents si l’engagement est ouvert ou maîtrisé, si les copeaux disposent d’une sortie fiable, si la famille choisie exploite ces dents pour une section ou une fréquence utile et si la machine maintient l’avance par dent prescrite. Elle peut aussi intéresser la finition, mais « quatre dents donnent une meilleure surface » n’est pas une règle. Faux-rond, charge des dents, état d’arête et vibrations peuvent démentir cette attente.
L’expression de recherche fraise à 2 ou 4 dents désigne la comparaison mais omet ses conditions. Ajoutez matériau et dureté, opération, engagements radial et axial, diamètre, portée, limites machine, porte-outil/faux-rond, évacuation et exigences du plan avant de choisir.
Si les deux candidats passent ce premier filtre, comparez la contrainte qui coûte réellement en production. En ébauche, évacuation fiable et durée d’arête peuvent compter plus qu’un petit écart de cycle. En finition, forme de paroi et surface stable peuvent primer sur le débit théorique d’enlèvement. Pour une petite série, l’outil déjà qualifié en stock peut convenir ; en production répétée, un essai A/B contrôlé peut justifier un achat dédié. Définissez le critère avant l’essai pour ne pas choisir seulement la coupe la plus silencieuse.
Comparer l’espace à copeaux avant de compter les arêtes
À diamètre nominal égal, deux dents laissent généralement plus de place circonférentielle par goujure que quatre. Cet espace supplémentaire peut aider à recevoir et transporter de plus gros copeaux. Quatre dents répartissent davantage d’arêtes et de canaux sur la même circonférence ; chaque canal peut donc avoir moins de volume.
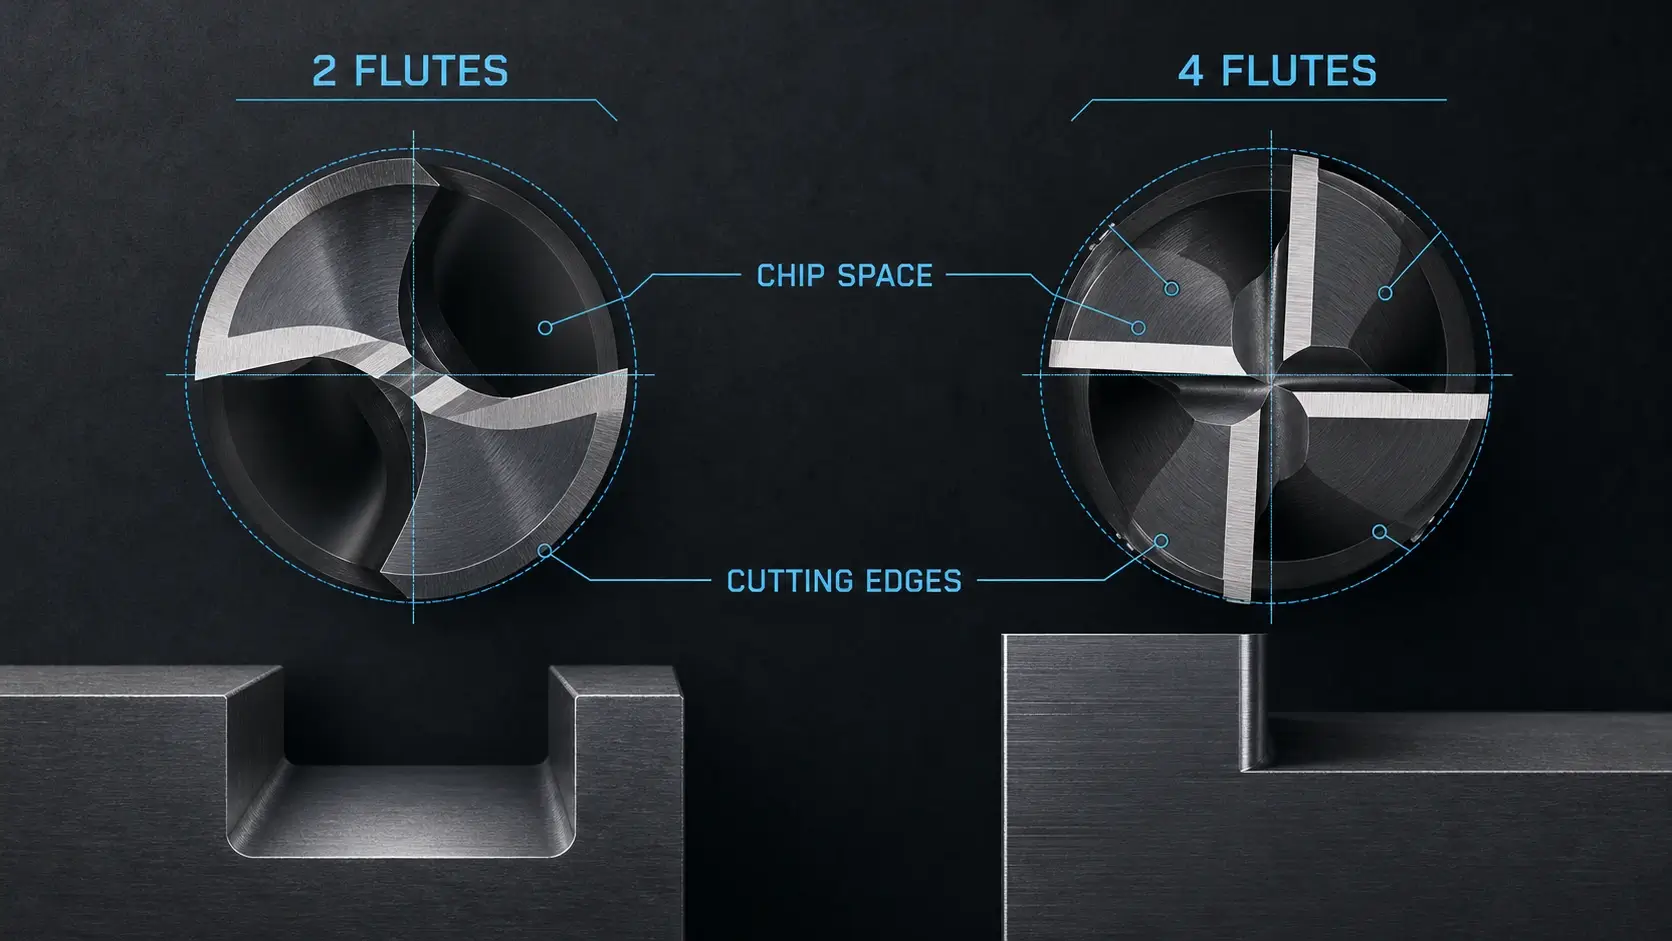
Le mot « généralement » compte. Le fabricant peut modifier diamètre d’âme, profondeur de goujure, angle de coupe, hélice et pas inégal. Une fraise à 4 dents conçue pour l’aluminium peut avoir des goujures très différentes d’un outil généraliste compact. Le nombre de dents se voit, mais le plan en coupe et les données d’application indiquent la répartition réelle de l’espace.
Le besoin de volume à copeaux dépend de l’opération. Une rainure pleine largeur entoure les deux côtés de la fraise et limite la sortie. Un engagement axial profond impose un trajet plus long dans les goujures. Les coins de poche peuvent augmenter brutalement l’engagement. À l’inverse, une coupe latérale légère laisse un côté ouvert et peut produire moins de copeaux par tour.
Le matériau modifie aussi le copeau. Certains états d’aluminium et certains plastiques produisent des copeaux longs, adhérents ou volumineux. S’ils restent près de l’arête, ils peuvent être recoupés, s’étaler sur la goujure ou accroître la chaleur. Géométrie vive et goujure généreuse peuvent donc compter plus que des arêtes supplémentaires. La discussion sur le Delrin examinée dans le dossier de preuves l’illustre : les avis divergeaient sur vitesse et refroidissement, mais revenaient à une géométrie vive, une charge par dent suffisante et l’évacuation. Les réglages numériques cités ne sont pas transférables.
Dans certaines conditions, les aciers produisent des copeaux plus courts ou plus faciles à gérer, ce qui peut permettre l’emploi efficace de quatre dents. Mais une rainure profonde pleine largeur dans l’acier reste une sortie de copeaux confinée. Le nom du matériau ne dispense pas d’examiner engagement et évacuation.
Jugez au niveau de la fraise. Les copeaux doivent quitter la goujure sans bourrage ni écrasement répété. Matière rapportée, copeaux décolorés ou poudreux, rayures de recoupe et charge croissante indiquent que la géométrie ou le procédé n’évacue pas correctement la zone de coupe.
Quatre dents modifient aussi la commande d’avance
Le nombre de dents intervient directement dans le calcul de l’avance de table :
Avance de table = RPM × nombre de dents × avance par dent
À régime (RPM) et avance par dent identiques, une fraise à 4 dents demande deux fois l’avance de table d’une fraise à 2 dents. Cela ne signifie pas qu’elle enlève toujours la matière deux fois plus vite. Engagement, profondeur, données d’outil, puissance machine et évacuation limitent encore l’opération. En revanche, changer le nombre de dents sans recalculer l’avance modifie leur charge.
Supposons que la machine atteigne le régime (RPM) requis mais pas l’avance calculée pour quatre dents. Si le programmeur plafonne l’avance sans changer le régime (RPM), l’avance réelle par dent diminue. L’arête peut former un copeau plus mince, frotter davantage ou ne pas atteindre la condition prévue par les données d’outil. Il peut être préférable de réduire le régime et recalculer l’avance, de choisir une autre fraise ou de modifier l’opération. La limite d’avance intervient dans la sélection.
L’erreur inverse est aussi possible. Remplacer une fraise à 4 dents par deux dents en conservant avance de table et régime (RPM) double l’avance par dent calculée. L’arête peut être surchargée malgré l’espace à copeaux accru.
La fréquence de passage des dents change aussi. Quatre arêtes touchent la pièce plus souvent par tour que deux. En finition stable, cette fréquence peut rapprocher les marques d’avance à avance de table donnée. Dans un système instable, elle peut exciter une autre réponse vibratoire. Le nombre de dents ne garantit pas une surface lisse ; il modifie une source d’excitation.
L’accélération machine et les trajectoires courtes comptent aussi. L’avance programmée peut ne jamais être atteinte dans de petites poches ou lors de changements serrés de direction. Comparez l’avance obtenue et l’engagement, pas seulement la valeur CAM. Commande, trajectoire et dynamique machine déterminent si l’avantage d’avance des quatre dents existe réellement.
Comparer résistance et flexion à partir des plans, pas des idées reçues
Les fraises à quatre dents sont souvent dites plus résistantes, car le concepteur peut prévoir une âme plus grande si chaque goujure retire moins de matière circonférentielle. Celles à deux dents sont souvent dites plus faibles, car des goujures profondes réduisent la section. Ces tendances peuvent aider, mais le nombre de dents seul ne définit ni diamètre d’âme, ni col, ni rigidité en flexion.
Comparez plans de modèles ou données vérifiées. Examinez âme et noyau, profondeur de goujure, longueur de coupe, col dégagé, portée totale, queue, hélice et préparation d’arête. Une fraise robuste à 2 dents et goujures courtes peut être plus rigide dans le montage qu’une fraise longue à 4 dents. Une fraise spécialisée à 4 dents peut sacrifier volontairement une partie de l’âme à l’espace à copeaux.
Le porte-à-faux peut dominer la différence. La sensibilité à la flexion augmente rapidement lorsque l’arête s’éloigne du porte-outil. Si les candidats exigent des longueurs de jauge ou de coupe différentes, le nombre de dents n’est plus la seule variable. État du porte-outil, faux-rond, soutien de pièce et effort de coupe influencent aussi la flexion.
Davantage d’arêtes ne partagent pas automatiquement la charge à parts égales. Le faux-rond peut éloigner une dent du centre de rotation et lui faire enlever plus de matière. Quatre dents ne compensent pas un porte-outil ou une pince qui fait dominer une arête. Mesurez le faux-rond à un emplacement pertinent et inspectez toutes les arêtes après l’essai.
La bonne question n’est pas « Quatre dents sont-elles plus résistantes ? », mais « Quel montage réel offre assez de section et de soutien d’arête pour cet engagement et cette portée, tout en gardant assez d’espace à copeaux ? »
L’opération peut inverser le raccourci par matériau
Le matériau restreint les candidats, mais l’opération peut inverser le choix initial.
Quand deux dents deviennent le choix le plus sûr
Deux dents prennent l’avantage lorsque la coupe produit plus de copeaux que les goujures et le système d’évacuation ne peuvent gérer. Causes fréquentes : rainurage pleine largeur, contact axial profond, petit diamètre, copeaux adhérents ou filants et accès limité du fluide ou de l’air.
Elles peuvent aussi convenir aux machines à haut régime (RPM) mais à avance modeste. À régime égal, deux dents demandent moins d’avance de table que quatre pour maintenir l’avance par dent prescrite. Cela peut aider un routeur ou une machine légère à rester dans sa plage d’avance. Géométrie et données de coupe doivent néanmoins convenir ; moins de dents ne corrigent ni bridage faible ni mauvaise broche.
Plastiques et aluminium orientent souvent vers ce choix, car arêtes vives et volume de copeaux comptent. Une finition ouverte avec évacuation efficace peut toutefois accepter une fraise à 4 dents bien conçue. L’opération doit confirmer le choix.
Quand quatre dents deviennent le meilleur choix
Quatre dents prennent l’avantage lorsque l’évacuation est maîtrisée et que l’application peut exploiter davantage de contacts, une âme/section adaptée ou une avance potentielle accrue. Fraisage latéral ouvert, engagement radial contrôlé et finition sont des candidats courants : le copeau dispose d’une sortie et la fraise n’est pas engagée sur tout son diamètre.
Certaines opérations sur acier répondent à ces conditions, surtout avec une fraise conçue pour le matériau et l’engagement. Quatre dents peuvent fournir soutien d’arête et productivité sans remplir excessivement les goujures. Mais si la machine n’atteint pas l’avance calculée ou si une rainure profonde piège les copeaux, l’avantage nominal disparaît.
Une exigence de finition ne peut favoriser quatre dents qu’après maîtrise du faux-rond, des vibrations et de l’état d’arête. Quatre arêtes inégalement chargées peuvent laisser une surface pire que deux correctement chargées.
Quand aucun des deux nombres ne résout l’opération
Ne choisissez pas entre deux et quatre avant que le procédé soit crédible. Porte-à-faux excessif, pinces abîmées, mauvais faux-rond, paroi flexible, bourrage, entrée inadaptée, engagement brutal ou résonance machine peuvent casser les deux fraises.
L’opération peut demander un montage plus court, une profondeur étagée, une autre trajectoire, une meilleure évacuation, un bridage plus ferme ou une autre famille. Une fraise à 3 dents ou à nombreuses dents spécialisée peut finalement convenir, mais cela relève d’une sélection plus large. Pour cette comparaison, « aucun des deux » est valable si la contrainte physique ne dépend pas du nombre de dents.
Ne pas attribuer au nombre de dents un défaut de montage
Un cas d’atelier étudié dans le dossier concernait les ruptures répétées d’une petite fraise à 4 dents en rainurage d’acier prétraité. La discussion n’a pas isolé les quatre dents comme cause première. Elle a révélé faux-rond important, grande portée, pleine rainure, état du porte-outil/de la pince et ancien programme. Ces variables créaient une charge inégale et de la flexion que le seul nombre de dents n’expliquait pas.
Suivez cet ordre de diagnostic lorsqu’un outil échoue :
- vérifier que la fraise montée et l’opération réelle correspondent aux données retenues ;
- mesurer le faux-rond et inspecter porte-outil, pince, cône et serrage ;
- confirmer porte-à-faux, longueur de coupe, dégagement du porte-outil et soutien de pièce ;
- examiner engagements radial et axial, entrée et sortie des copeaux ;
- calculer l’avance réelle par dent à partir du régime (RPM) et de l’avance atteints ;
- inspecter toutes les arêtes et les copeaux avant de changer le nombre de dents.
Si une dent concentre les dégâts, examinez faux-rond ou dommage local. Si toutes les goujures sont pleines, examinez volume de copeaux, architecture des goujures et évacuation. Si surface et charge ne changent que dans certaines directions, examinez engagement et dynamique machine. Ces observations distinguent mieux les causes que « la fraise à quatre dents a cassé ».
Le cas documenté à nombreuses dents montre la même limite sous un autre angle. Une fraise spécialisée broutait jusqu’à l’amélioration du transport et de l’évacuation des copeaux ; le bridage est alors devenu la limite suivante. Des arêtes supplémentaires ne supprimaient pas la nécessité de vérifier le reste du système.
Comparer des outils réels, pas des étiquettes de nombre de dents
Choisissez deux références réelles. Confirmez diamètre, nombre de dents, longueur de coupe, portée, données d’âme ou de col disponibles, hélice, angle de coupe et préparation d’arête, substrat, revêtement, coupe au centre et matériaux/opérations approuvés. Comparez les données avec la même définition d’engagement.
Pour comparer des modèles correspondants, consultez la fraise en carbure pour identifier des familles candidates. Cela ne prouve pas qu’une fraise à 2 ou 4 dents possède une âme particulière, une goujure polie, un revêtement, une aptitude au rainurage ou un niveau de performance donné. Utilisez le plan et les données du modèle exact.
Gardez les différences géométriques visibles. Si la fraise à 2 dents est polie et non revêtue, alors que celle à 4 dents a une arête rodée et un revêtement pour acier, l’essai ne porte pas seulement sur le nombre de dents. Ce peut être le choix d’achat pratique, mais documentez l’identité complète des outils plutôt que d’attribuer le résultat à deux contre quatre.
Demandez un soutien d’application si les données ne couvrent pas l’état du matériau, l’engagement, la portée ou la machine. Ne comblez pas ce manque par un tableau universel de matériaux.
Choisir avec cinq vérifications
Vérifiez d’abord le trajet des copeaux. Si la coupe est confinée, profonde, adhérente ou difficile à rincer, privilégiez le candidat dont l’espace à copeaux et l’évacuation sont vérifiés. Il s’agit souvent de la fraise à 2 dents, mais la géométrie peut changer le résultat.
Vérifiez ensuite la commande nécessaire. Calculez l’avance de chaque outil à son régime (RPM) et à son avance par dent approuvés. Confirmez que la machine atteint les deux sans transformer la coupe en frottement ou surcharge.
Vérifiez troisièmement rigidité et portée. Comparez les montages réels, pas les nombres nominaux de dents. Minimisez le porte-à-faux, vérifiez le dégagement et mesurez le faux-rond.
Vérifiez quatrièmement opération et matériau ensemble. Rainurage pleine largeur, ébauche, fraisage latéral à engagement contrôlé et finition imposent des conditions de copeaux et d’efforts différentes, même dans un matériau identique.
Validez enfin l’outil retenu. Consignez montage et commandes, observez charge et bruit, inspectez forme et évacuation des copeaux, mesurez la caractéristique et la finition, puis examinez chaque arête. Ne changez qu’une variable avant l’essai suivant.
Choisissez deux dents si la contrainte mesurée est l’espace à copeaux ou la charge par dent réalisable. Choisissez quatre si l’évacuation est assurée et si la conception exacte offre une section, une fréquence ou un potentiel d’avance utile à la machine. Si faux-rond, portée, engagement ou évacuation restent non résolus, corrigez-les avant de déclarer un vainqueur.