










Was ist Reiben? Vollständiger Leitfaden zum Reiben in der Zerspanung
Reiben ist ein wichtiger Schritt der Präzisionsbearbeitung. Nach dem Bohren verbessert es Maßhaltigkeit, Rundheit und Oberflächengüte. Dieser Leitfaden erläutert Verfahren, Einsatz und praktische Vorgehensweisen.
Inhalt
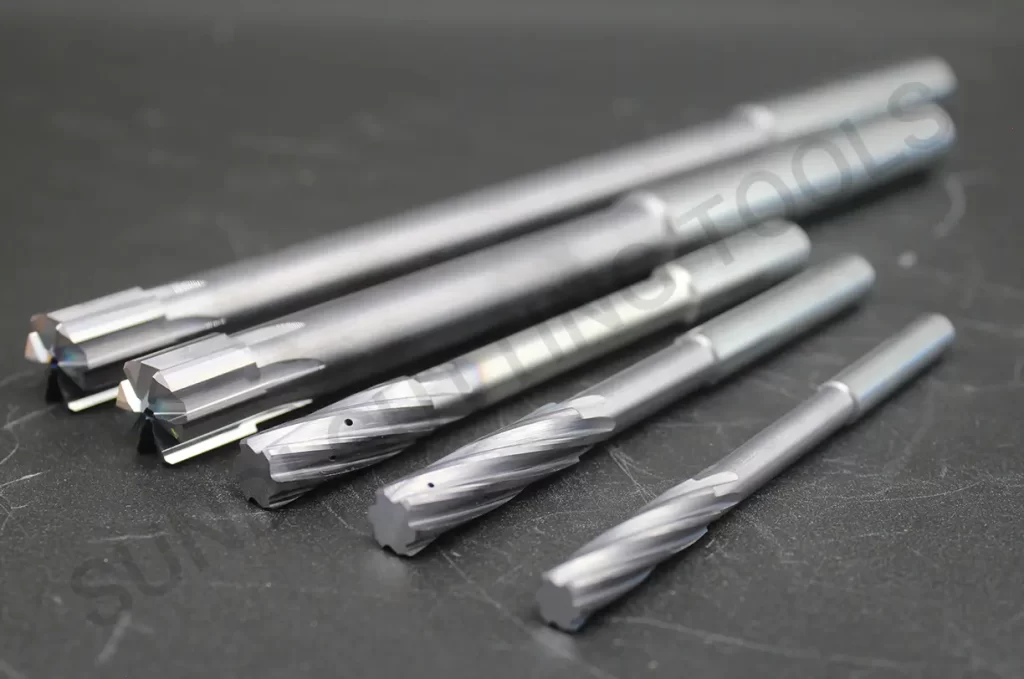
1. Was Reiben ist und warum es in der Zerspanung wichtig ist
Mitunter muss eine vorbearbeitete Bohrung um ein kleines Schlichtaufmaß erweitert werden, um Maß- und Oberflächenvorgaben zu erfüllen. Reiben verfeinert eine geeignete Ausgangsbohrung; es repariert nicht allgemein falsch positionierte oder stark verformte Bohrungen.
Eine Reibahle entfernt ein kontrolliertes Aufmaß aus einer vorhandenen Bohrung. Bei geeigneter Ausgangsbohrung und Prozessführung kann sie Durchmesser, Rundheit und Oberfläche verbessern; das geforderte Ergebnis muss geprüft werden.
In Luftfahrt, Medizintechnik und Präzisionswerkzeugbau kann Reiben innerhalb eines qualifizierten Prozesses die vorgeschriebene Passung herstellen helfen.
2. Funktionsweise des Reibens in der Metallbearbeitung
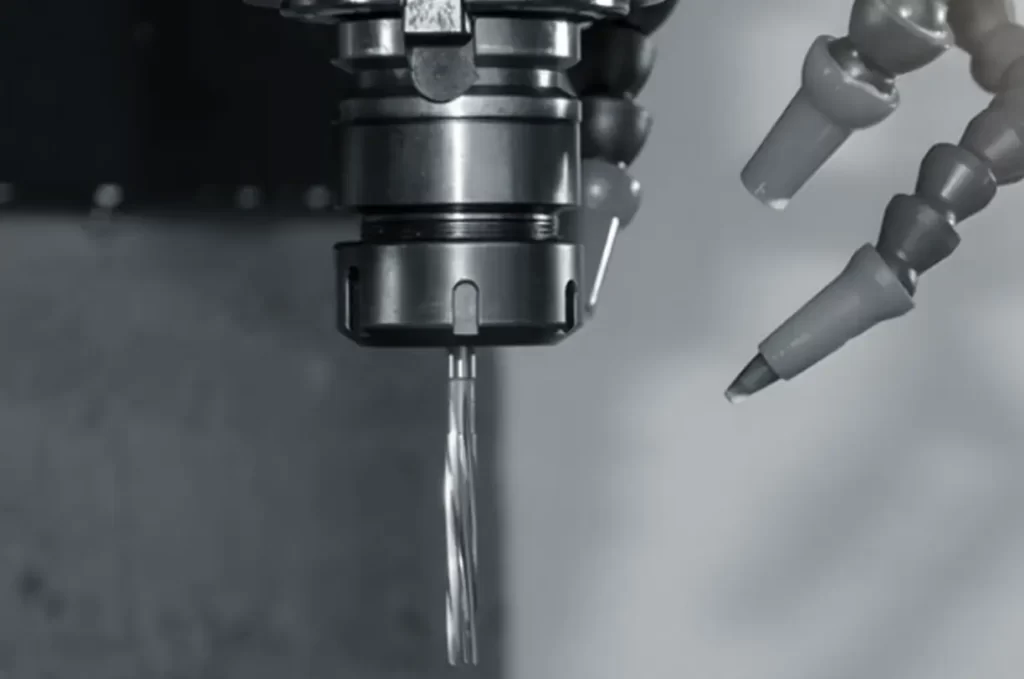
Bereiten Sie die Bohrung mit dem für Reibahle, Werkstoff und Durchmesser empfohlenen Aufmaß vor. Die Schneiden tragen es gewöhnlich in einem kontrollierten Durchgang ab, nicht durch wiederholte leichte Schnitte.
Eine Reibahle folgt gewöhnlich der vorhandenen Bohrung und sollte größere Positions- oder Fluchtfehler nicht korrigieren müssen. Prüfen Sie die Ausgangsbohrung vor dem Schlichten.
Wählen Sie Drehzahl und Vorschub anhand der Reibahlenherstellerdaten für Werkstoff, Durchmesser und Werkzeug. Halbe Bohrdrehzahl (RPM) und leicht erhöhter Vorschub sind keine allgemeinen Regeln, besonders bei modernen Hochleistungsreibahlen.
Einen ausführlichen Vergleich von Bohren, Ausdrehen und Reiben finden Sie unter Bohren, Ausdrehen und Reiben im Vergleich.
3. Wann Reiben eingesetzt wird: typische Anwendungen
Reiben dient der Bohrungsfeinbearbeitung nach Maß- und Oberflächenvorgaben. Der ursprüngliche Wert ±0.01 mm ist weder allgemeiner Grenzwert noch garantierte Fähigkeit; die Toleranz hängt von Nennmaß und qualifiziertem Prozess ab.
Typische Anwendungen sind:
Passstiftbohrungen mit der geforderten Spiel-, Übergangs- oder Übermaßpassung herstellen
Buchsen oder Lager genau einsetzen
Formaufbauten mit erforderlicher wiederholgenauer Ausrichtung
Innenbohrungen für geringe Reibung oder Abdichtung
Baugruppen mit glatten, sauberen Bohrungen
Setzen Sie Reiben ein, wenn seine bestätigte Prozessfähigkeit den Bohrungsvorgaben entspricht; es garantiert nicht die Konformität jeder Bohrung.
4. Eine Bohrung reiben: Schritt für Schritt
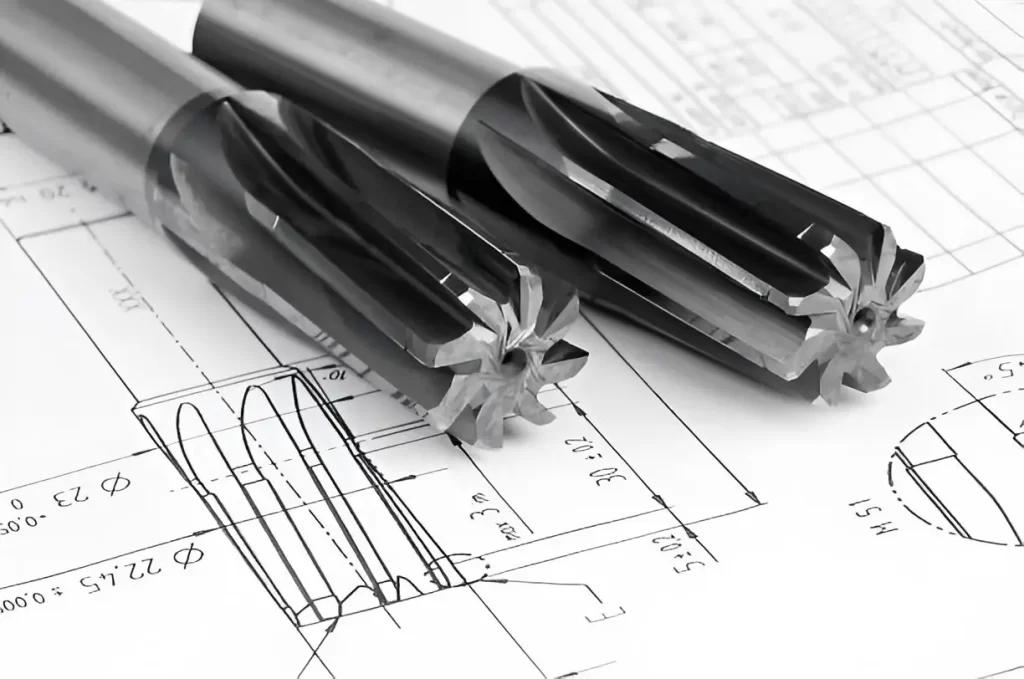
Prüfen Sie bei einer festgelegten Reibbearbeitung Folgendes:
1. Mit Untermaß vorbohren
: Legen Sie den Vorbohrdurchmesser anhand der Aufmaßempfehlung des Werkzeuglieferanten und des tatsächlichen Bohrungszustands fest. Die ursprüngliche Regel 2–4% und das Beispiel 9.7–9.8 mm für eine 10 mm Bohrung sind keine allgemeinen Einstellungen.
2. Werkstück sicher spannen
: Verwenden Sie geeignete Werkstückspannung und Ausrichtung. Schon geringe Bewegung oder Verformung kann die Bohrungsqualität beeinträchtigen.
3. Passende Reibahle wählen
: Stimmen Sie das Werkzeug auf Werkstoff und Bohrungsvorgaben ab. PCD eignet sich gewöhnlich für bestimmte Nichteisenwerkstoffe und Verbundwerkstoffe, nicht allgemein für härtere Metalle.
4. Geeignete Schmierung einsetzen
: Verwenden Sie die für Werkzeug, Werkstoff und Maschine freigegebene Kühlschmierstoff- oder Schnittstrategie. Sie kann die Spanabfuhr unterstützen, garantiert aber keine kratzerfreie Oberfläche.
5. Drehzahl und Vorschub einstellen
: Folgen Sie den Anwendungsdaten der Reibahle und prüfen Sie das Ergebnis. Halbieren Sie nicht automatisch die Bohrdrehzahl (RPM) und erhöhen Sie den Vorschub nicht um einen unbestimmten Betrag.
6. Vorgeschriebenen Bearbeitungszyklus verwenden
: Führen Sie Vorschub und Rückzug nach den Vorgaben für Reibahle und Bohrungsart aus. Sacklöcher erfordern kontrollierte Tiefe und Freiraum; ein vollständiger Austritt hinter dem Werkstück ist unmöglich. Kehren Sie eine konventionelle Reibahle im Schnitt nur um, wenn der Hersteller dies ausdrücklich erlaubt.
5. Reibahlenarten und ihre Anwendungen
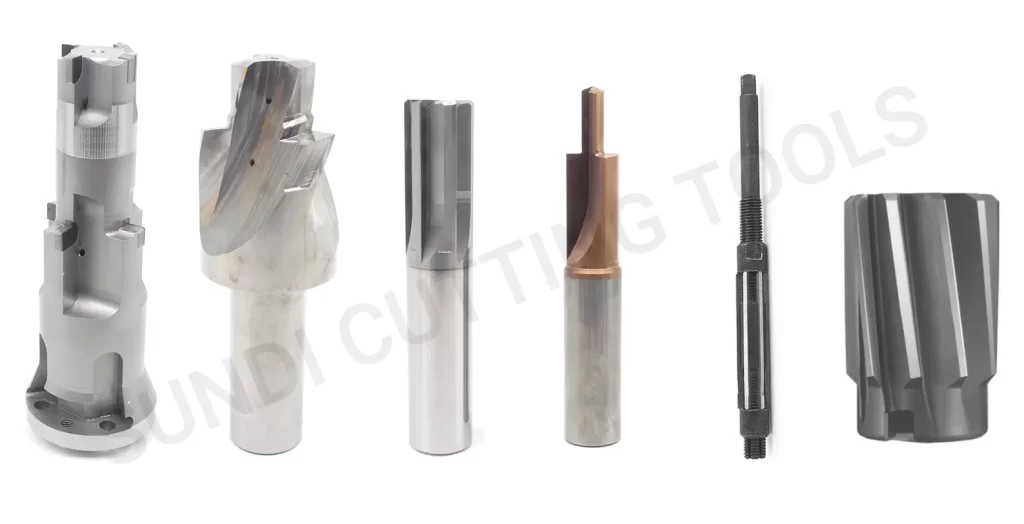
Werkstoff, Bohrung und Stückzahl bestimmen die passende Reibahle:
Geradgenutete Reibahlen können je nach Anschnittgeometrie, Kühlschmierstoffzufuhr und Bauart für Durchgangs- oder Sackbohrungen geeignet sein.
Eine drallgenutete Reibahle wird nach Drallrichtung, Schnittrichtung, Spanfluss und Bohrungsart ausgewählt; Drallnuten sind nicht automatisch für jedes Sackloch besser.
Hartmetallreibahlen benötigen Sorten und Geometrien passend zu Werkstoff, Härte und Aufbau; Hartmetall allein garantiert keine engen Toleranzen.
PCD-Reibahlen können für bestimmte Nichteisenwerkstoffe und Verbundwerkstoffe geeignet sein, wenn Geometrie und Aufbau zur Anwendung passen.
Aufsteckreibahlen werden auf einem geeigneten Dorn montiert und sind für bestimmte Bohrungsgrößen verfügbar. Sie sind nicht automatisch für jede große Bohrung die beste Wahl.
Verstellbare Reibahle – Nützlich zur genauen Durchmessereinstellung.
Jede Art hat ihren Einsatzbereich. Wählen Sie nach den Anforderungen der Aufgabe.
6. Häufige Probleme beim Reiben und ihre Vermeidung
Auch beim Reiben können Fehler auftreten. Typische Probleme und Gegenmaßnahmen:
Bohrung zu groß oder zu klein: Prüfen Sie Reibahlenmaß, Verschleiß, Rundlauf, Ausrichtung, Aufmaß und Schnittbedingungen; Vorbohrmaß oder Werkzeugdurchbiegung sind nicht zwangsläufig die einzige Ursache.
Raue Oberflächen: Prüfen Sie Schneidenzustand, Spanabfuhr, Aufmaß, Vorschub und die vorgegebene Kühlschmierstrategie. Trockenbearbeitung ist nicht für jedes Werkzeug und jeden Werkstoff grundsätzlich falsch.
Rattern oder Schwingungen – Bei unzureichender Spannung oder instabilem Aufbau.
Trichterförmige Bohrungsaufweitung: Untersuchen Sie Ausrichtung, Rundlauf, Eintrittsstabilität, Werkzeugzustand und Werkstückspannung. Anfahren oder Anhalten im Schnitt ist nicht die einzige mögliche Ursache.
Verringern Sie diese Risiken durch geeignete Vorbereitung, kontrollierte Schnittbedingungen und Prüfung.
7. Bewährte Vorgehensweisen für bessere Reibergebnisse
Darauf achten erfahrene Zerspaner:
Reibahle scharf halten; stumpfe Werkzeuge verursachen Probleme.
Kurze, steife Werkzeugspannung verringert Durchbiegung.
Im Schnitt nicht anhalten und die Drehrichtung nicht umkehren.
Wählen Sie Kühlschmierstoff und Zuführung passend zu Werkzeug und Werkstoff.
Sehen Sie das vorgegebene Aufmaß vor, damit die Reibahle wirksam schneidet.
Kleine Details können das Endergebnis stark beeinflussen.
8. Die passende Reibahle auswählen
Die Reibahlenauswahl hängt von folgenden Faktoren ab:
Zu bearbeitender Werkstoff: Stimmen Sie Sorte und Geometrie auf Zusammensetzung, Härte und Zerspanungsverhalten ab; härtere Werkstoffe benötigen nicht einfach ein zäheres Werkzeug.
Bohrungsmaß und Toleranz: Wählen Sie Werkzeug und Prozess mit der erforderlichen Fähigkeit; ein höherer Preis allein belegt keine höhere Genauigkeit.
Fertigungsstückzahlen: Standzeit und Kosten je akzeptierter Bohrung sind besonders bei großen Serien wichtig.
Kosten und Leistung: Vergleichen Sie geeignete verstellbare und festmaßige Optionen nach tatsächlicher Fähigkeit und gesamten Prozesskosten.
Führen Sie im Zweifel einen geeigneten Versuch durch oder fragen Sie Ihren Werkzeugpartner.
9. Fazit und Unterstützung
Reiben kann in einem geeigneten Prozess das geforderte Bohrungsmaß und die Oberfläche unterstützen. Ein kontrollierter Aufbau kann Ausschuss verringern; die Qualität muss dennoch geprüft werden.
Bei Sundi Precision Tool bieten wir Reibahlen aus Hartmetall und PCD sowie kundenspezifische Lösungen an.
Fragen oder eine schwierige Bohrung? Unser technischer Vertrieb hilft Ihnen, die Anforderungen an Ihre Reibahle zu klären.