










Qu’est-ce que l’alésage à l’alésoir ? Guide complet en usinage
L’alésage à l’alésoir est une étape importante de l’usinage de précision. Après perçage, il améliore précision dimensionnelle, circularité et état de surface. Ce guide explique le procédé, ses usages et sa mise en œuvre.
Sommaire
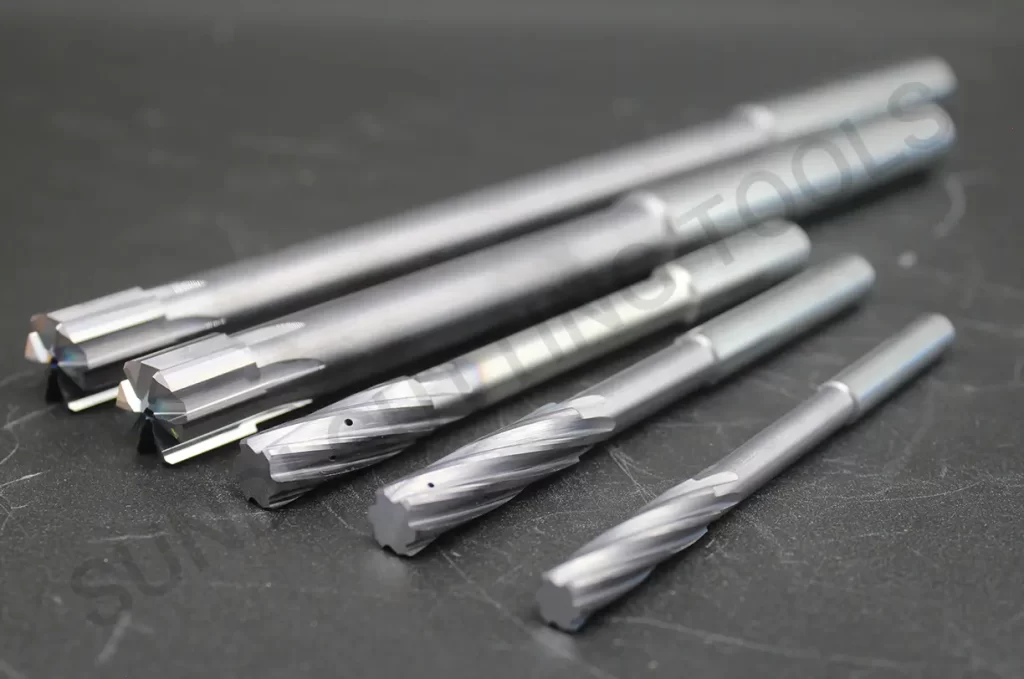
1. Définition et importance de l’alésage à l’alésoir
Un trou préusiné nécessite parfois l’enlèvement d’une faible surépaisseur de finition pour satisfaire ses exigences dimensionnelles et de surface. L’alésoir affine un trou initial adapté ; il ne répare pas généralement les trous mal placés ou fortement déformés.
L’alésoir enlève une surépaisseur contrôlée dans un trou existant. Il peut améliorer diamètre, circularité et état de surface si le trou initial et le procédé conviennent ; le résultat requis doit être vérifié.
Dans l’aéronautique, les dispositifs médicaux et l’outillage de précision, l’alésage à l’alésoir peut contribuer à obtenir l’ajustement spécifié dans un procédé qualifié.
2. Fonctionnement de l’alésage à l’alésoir dans l’usinage des métaux
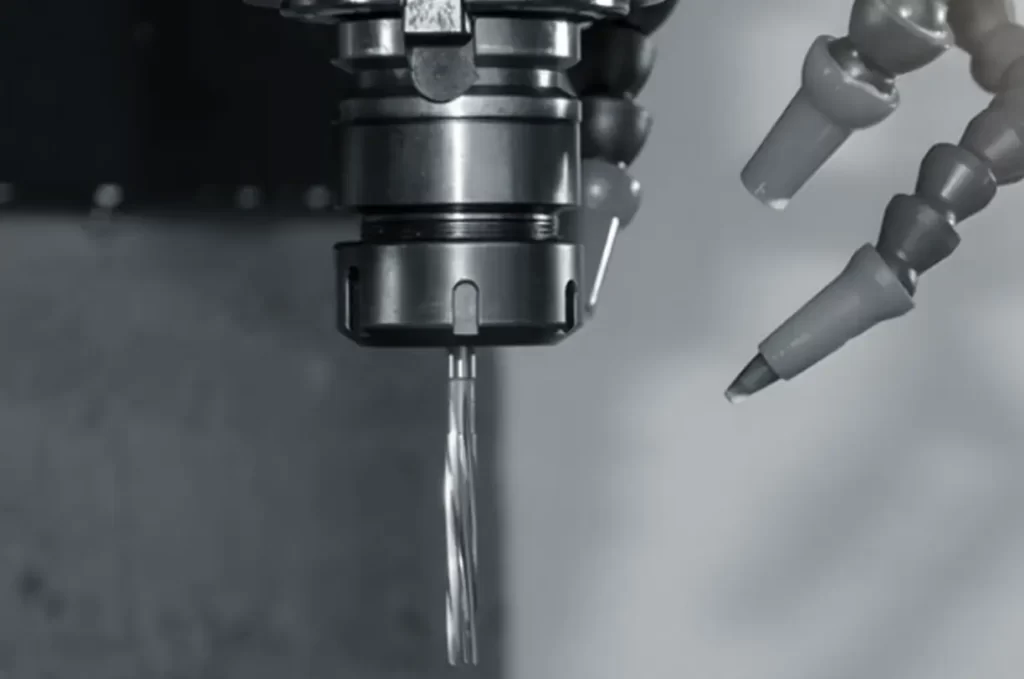
Préparez le trou avec la surépaisseur recommandée pour l’alésoir, le matériau et le diamètre. Les arêtes enlèvent ensuite cette matière, généralement en une traversée contrôlée plutôt qu’en plusieurs passes légères.
Un alésoir suit généralement le trou existant ; il ne faut pas compter sur lui pour corriger une erreur importante de position ou d’alignement. Vérifiez le trou initial avant finition.
Choisissez vitesse et avance selon les données du fournisseur pour le matériau, le diamètre et l’outil réels. La moitié de la vitesse de perçage (RPM) et une avance légèrement supérieure ne sont pas des règles universelles, surtout pour les alésoirs modernes à hautes performances.
Pour une comparaison détaillée du perçage, de l’alésage à l’outil et de l’alésage à l’alésoir, consultez Perçage, alésage à l’outil et alésage à l’alésoir.
3. Quand l’utiliser : applications courantes
L’alésage à l’alésoir finit les trous selon des exigences dimensionnelles et de surface. La valeur initiale de ±0.01 mm n’est ni un seuil universel ni une capacité garantie ; la tolérance dépend de la dimension nominale et du procédé qualifié.
Les applications courantes comprennent :
Réalisation de trous de goupilles avec l’ajustement spécifié : avec jeu, de transition ou avec serrage
Positionnement précis de bagues ou roulements
Bases de moules nécessitant un alignement répétable
Alésages intérieurs à faible frottement ou destinés à l’étanchéité
Assemblages nécessitant des alésages lisses et propres
Envisagez l’alésage à l’alésoir si sa capacité validée correspond aux exigences du trou ; il ne garantit pas la conformité de chaque trou.
4. Aléser un trou à l’alésoir : étape par étape
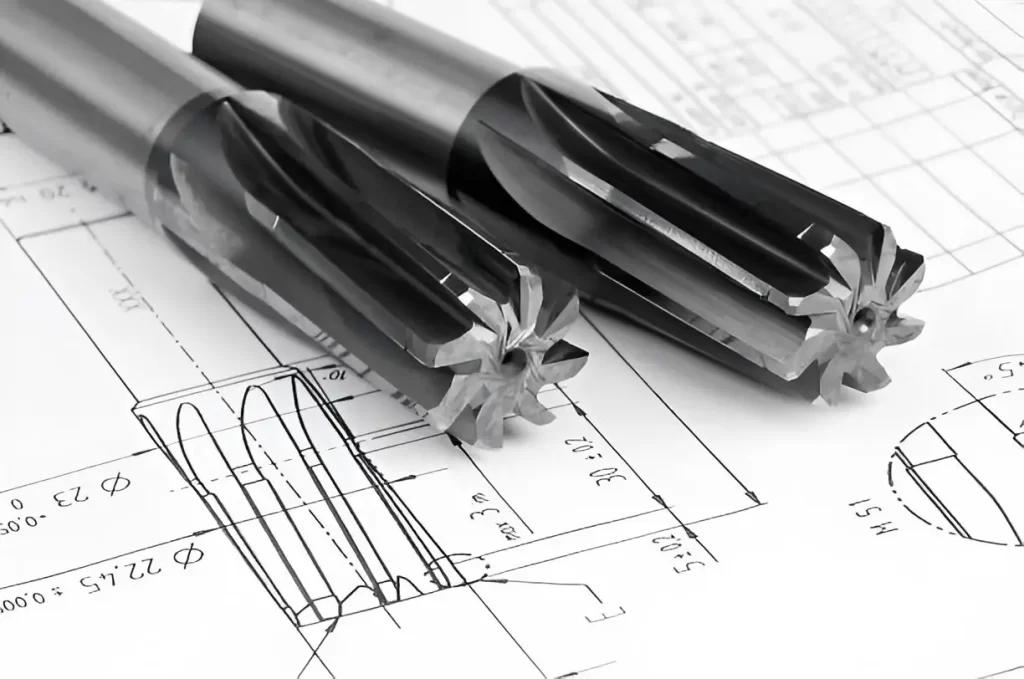
Pour une opération d’alésage à l’alésoir spécifiée, effectuez les contrôles suivants :
1. Percer sous le diamètre final
: Déterminez le diamètre initial selon la surépaisseur recommandée par le fournisseur et l’état réel du trou. La règle initiale de 2–4% et l’exemple de 9.7–9.8 mm pour un trou de 10 mm ne sont pas des réglages universels.
2. Fixer la pièce
: Utilisez un bridage et un alignement adaptés. Même un faible mouvement ou une déformation peut altérer la qualité du trou.
3. Choisir l’alésoir adapté
: Adaptez l’outil au matériau et aux exigences du trou. Le PCD convient généralement à certains matériaux non ferreux et composites ; ce n’est pas une solution universelle pour les métaux plus durs.
4. Appliquer une lubrification adaptée
: Utilisez le liquide de coupe ou la stratégie approuvés pour l’outil, le matériau et la machine. Cela peut favoriser l’évacuation des copeaux sans garantir une surface exempte de rayures.
5. Régler vitesse et avance
: Suivez les données d’application de l’alésoir et vérifiez le résultat. Ne divisez pas automatiquement la vitesse de perçage (RPM) par deux et n’augmentez pas l’avance d’une valeur non définie.
6. Utiliser le cycle de coupe spécifié
: Avancez et retirez l’outil selon les instructions propres à l’alésoir et au trou. Les trous borgnes exigent une profondeur et un dégagement contrôlés ; une sortie complète derrière la pièce est impossible. N’inversez pas un alésoir conventionnel en coupe, sauf autorisation explicite du fabricant.
5. Types d’alésoirs et applications
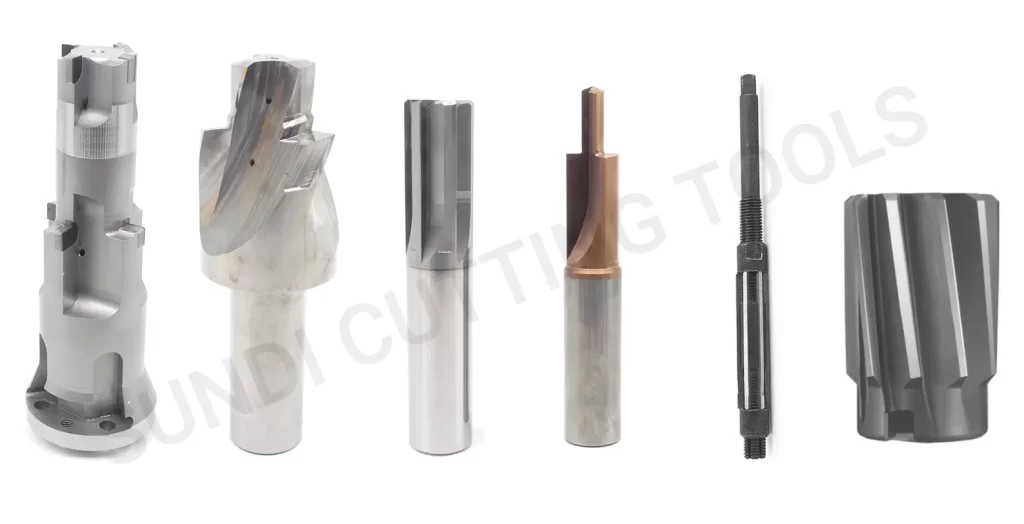
Le matériau, le trou et le volume de production déterminent le type d’alésoir :
Les alésoirs à goujures droites peuvent convenir aux trous débouchants ou borgnes selon leur géométrie d’entrée, leur alimentation en liquide de coupe et leur conception.
Un alésoir à goujures hélicoïdales se choisit selon le sens de l’hélice, le sens de coupe, l’écoulement des copeaux et le type de trou ; une goujure hélicoïdale n’est pas automatiquement préférable pour tout trou borgne.
Les alésoirs carbure nécessitent des nuances et géométries adaptées au matériau, à sa dureté et au montage ; le carbure seul ne garantit pas des tolérances serrées.
Les alésoirs PCD peuvent convenir à certains matériaux non ferreux et composites si leur géométrie et leur construction correspondent à l’application.
Les alésoirs à douille se montent sur un arbre adapté et existent pour certains diamètres d’alésage. Ils ne sont pas automatiquement le meilleur choix pour chaque grand trou.
Alésoir réglable – Utile pour régler précisément le diamètre.
Chaque type a ses usages. Choisissez selon les exigences du travail.
6. Problèmes courants d’alésage à l’alésoir et prévention
L’alésage à l’alésoir peut présenter des défauts. Voici les problèmes courants et leur prévention :
Trou trop grand ou trop petit: Vérifiez dimension et usure de l’alésoir, faux-rond, alignement, surépaisseur et conditions de coupe, sans supposer que diamètre initial ou flexion sont les seules causes.
Surfaces rugueuses: Vérifiez état des arêtes, évacuation des copeaux, surépaisseur, avance et stratégie de lubrification spécifiée. La coupe à sec n’est pas systématiquement incorrecte pour tout outil et matériau.
Broutement ou vibrations – Liés à un mauvais bridage ou un montage instable.
Évasement de l’entrée du trou: Examinez alignement, faux-rond, stabilité d’entrée, état de l’outil et bridage. Les démarrages ou arrêts en coupe ne sont pas les seules causes possibles.
Réduisez ces risques par une préparation adaptée, des conditions de coupe maîtrisées et des contrôles.
7. Bonnes pratiques pour de meilleurs résultats d’alésage
Voici les points surveillés par les usineurs expérimentés :
Gardez l’alésoir affûté : un outil émoussé cause des défauts.
Utilisez un montage court et rigide pour limiter la flexion.
Ne vous arrêtez pas et n’inversez pas la rotation en coupe.
Choisissez le liquide de coupe et son mode d’alimentation selon l’outil et le matériau.
Laissez la surépaisseur spécifiée pour que l’alésoir coupe efficacement.
De petits détails peuvent fortement influencer le résultat final.
8. Choisir le bon alésoir
Le choix de l’alésoir dépend des facteurs suivants :
Matériau à usiner: Adaptez nuance et géométrie à la composition, la dureté et le comportement en coupe ; les matériaux plus durs n’exigent pas simplement un outil plus tenace.
Dimension et tolérance du trou: Choisissez un outillage et un procédé capables de respecter la spécification ; un prix supérieur ne prouve pas une meilleure précision.
Quantités à produire: La durée de vie et le coût par trou conforme comptent, particulièrement en grande série.
Coût et performances: Comparez les solutions réglables et à diamètre fixe adaptées selon leur capacité réelle et le coût total du procédé.
En cas de doute, réalisez un essai adapté ou consultez votre partenaire en outillage.
9. Conclusion et assistance
L’alésage à l’alésoir peut contribuer au diamètre et à la finition requis dans un procédé adapté. Un montage maîtrisé peut réduire les rebuts, mais la qualité doit toujours être vérifiée.
Chez Sundi Precision Tool, nous proposons des alésoirs en carbure et PCD ainsi que des solutions sur mesure.
Une question ou un trou difficile à finir ? Notre équipe technico-commerciale peut vous aider à définir les exigences de l’alésoir.