










CNC-Holzbearbeitung: vollständiger Leitfaden
Bei der CNC-Holzbearbeitung bearbeiten automatisierte CNC-Fräsen Holz unter genauer Computersteuerung. So entstehen präzise Ergebnisse bei komplexen Formen und Serien. Dieser Artikel erläutert Maschinen, Werkzeuge, Einrichtung und bewährte Verfahren der CNC-Holzbearbeitung.
Inhalt

Was ist CNC-Holzbearbeitung?
CNC-Holzbearbeitung ist computergesteuert. G-Code, eine Folge codierter Anweisungen, steuert die Fräsbewegungen. Automatisierte Fräsen ermöglichen präzises Schneiden, Schnitzen und Formen von Holz.
CNC-Holzbearbeitung kann wiederholgenaue Möbelteile, Schrankelemente, Schilder, Prototypen und komplexe Formen erzeugen. Gleichbleibende Ergebnisse hängen weiterhin von Maschine, Werkstückspannung, Werkzeugen und Einrichtung ab.
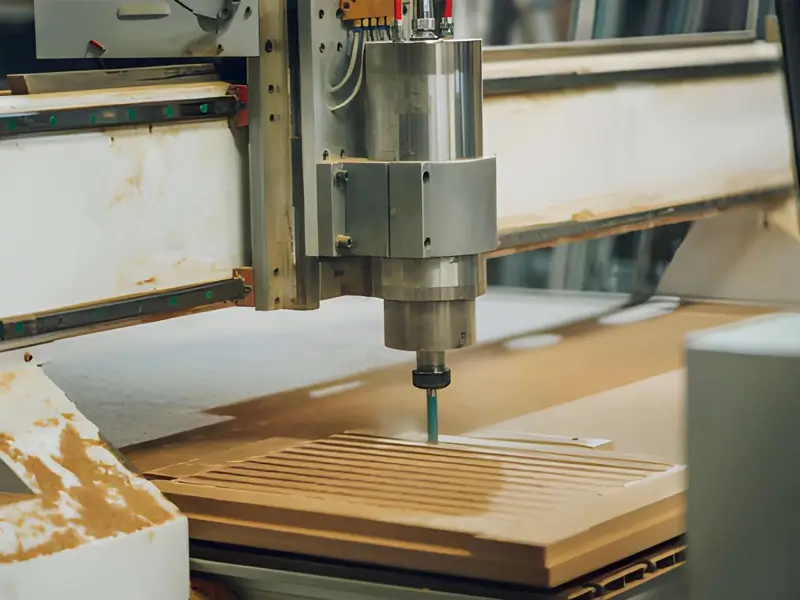
Die richtige CNC-Maschine für Holz auswählen
Wählen Sie zunächst den passenden Maschinentyp: kleine, leichte Hobbyfräsen oder große, schwere Produktionsfräsen. Für den ganztägigen Einsatz und höhere Steifigkeit kommt ein Produktionsmodell infrage.
Größe, Leistung und Steifigkeit
Berücksichtigen Sie Arbeitsraum, Spindelleistung und Steifigkeit bei der Wahl einer CNC-Oberfräse. Die Zerspanungskapazität hängt neben der Spindelleistung auch von Werkzeugen, Vorschub, Spannung und Maschinensteifigkeit ab; Leistung allein bestimmt nicht, wie schnell dickes Material bearbeitet werden kann.
Kurze Kaufcheckliste
- Prüfen Sie Arbeitsraumgröße und RPM-Bereich der Spindel.
- Prüfen Sie Rahmensteifigkeit, Aufbau und Leistung des Bewegungssystems; höheres Gewicht allein belegt keine bessere Steifigkeit.
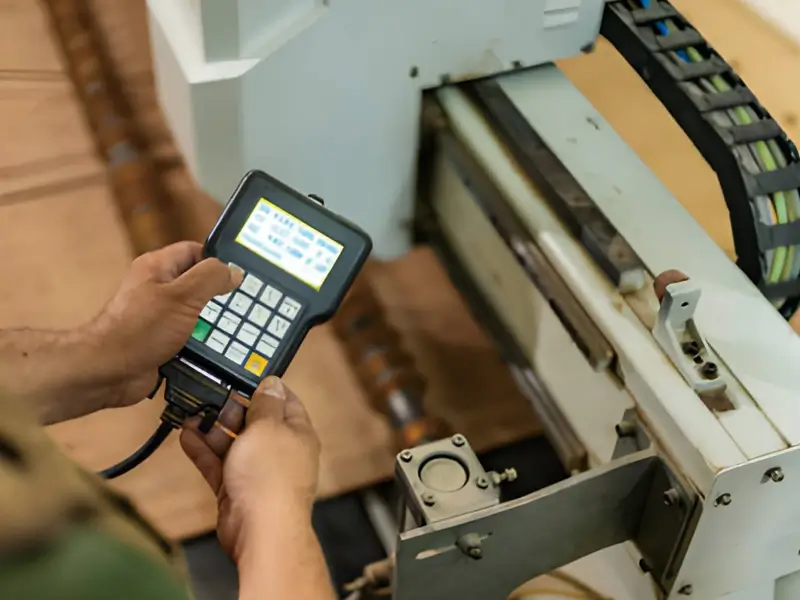
- Prüfen Sie Steuerungskompatibilität und Staubabsaugung.
Wichtige Werkzeuge und Fräser für Holz
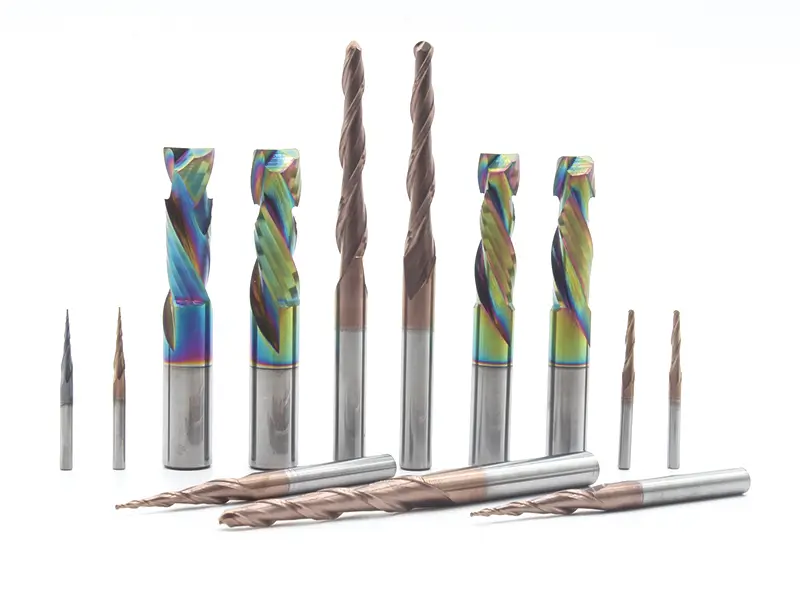
Gängige Werkzeuge sind Nutfräser und Spiralfräser mit aufwärtsfördernder oder abwärtsfördernder Geometrie. Geeignete Kompressionsfräser können bei korrekter Positionierung beide Seiten schützen. V-Fräser dienen zum Gravieren und V-Carving, während Kugelfräser für viele Freiformflächen geeignet sind. Wählen Sie Hartmetall oder andere Schneidstoffe passend zur Aufgabe, statt für alle Holzfräser denselben Werkstoff vorzuschreiben.
Welcher Fräser für welche Aufgabe?
- Sperrholz/Laminate: Positionieren Sie einen geeigneten Kompressionsfräser so, dass der Übergang zwischen aufwärts- und abwärtsschneidendem Abschnitt innerhalb des Materials liegt; flache Durchgänge nur mit dem aufwärtsschneidenden Abschnitt schützen die Oberseite nicht.
- Abwärtsfördernde Spiralfräser für eine besonders gute Oberflächenqualität auf der Oberseite.
- Gerade oder spiralförmige Fräser für saubere, tiefe Schnitte in Hartholz.
- Kugel- oder V-Fräser für strukturierte Schnitzflächen.
Hobelmesser

Hobelmesser gehören in kompatible Hobelwellen, nicht direkt in die Spannzange einer CNC-Oberfräse. HSS-, hartmetallbestückte, Vollhartmetall- und Wechselmesserausführungen dienen unterschiedlichen Anwendungen. Standzeit und Widerstand gegen Schäden hängen von Sorte und Einsatz ab; Hartmetall ist nicht grundsätzlich am zähesten. Wechselmesser können unterschiedlich viele nutzbare Schneiden haben und müssen nach Vorgabe gewendet oder ersetzt werden.
Kreissägeblätter
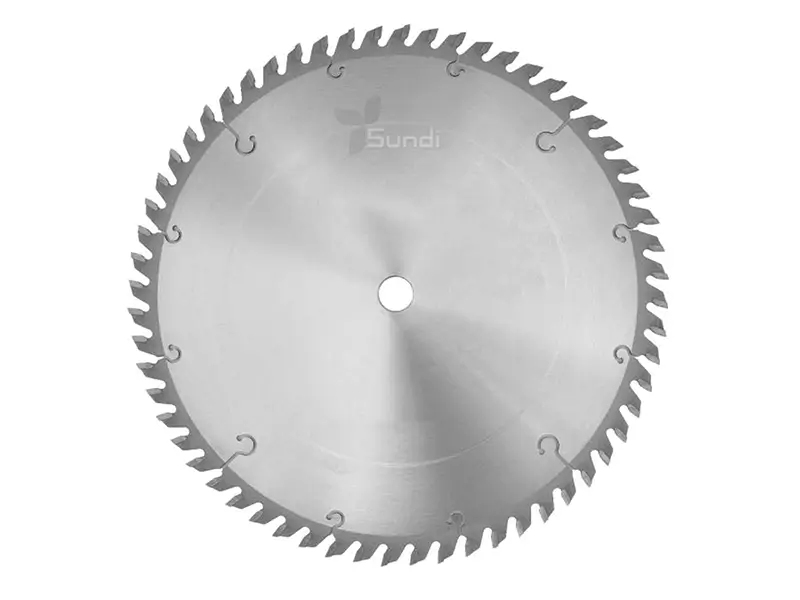
Kreissägeblätter benötigen eine kompatible Säge oder ausdrücklich zugelassene CNC-Sägeeinheit; montieren Sie sie nicht direkt auf eine gewöhnliche Frässpindel. Längsschnittblätter sind meist für Schnitte entlang der Faser, Querschnittblätter quer dazu und Kombinationsblätter für gemischte Arbeiten ausgelegt. Wählen Sie die tatsächliche Zahngeometrie für Platten oder Furniere; viele Zähne allein verhindern keine Ausrisse. Dünnschnittblätter erzeugen eine schmalere Schnittfuge, müssen aber zur Maschine passen.
Vorschub, Drehzahl und Schnitttiefe
Wichtige Einstellungen sind Spindeldrehzahl in RPM, Vorschub, Schnitttiefe (DOC) und seitliche Zustellung. RPM bezeichnet die Drehzahl, der Vorschub den Werkzeugweg pro Zeit, DOC die Schnitttiefe und die seitliche Zustellung den Abstand benachbarter Bahnen.
Warum ist der Vorschub wichtig?
Der Vorschub pro Zahn wird üblicherweise aus dem Vorschub geteilt durch RPM und Schneidenzahl berechnet, mit einheitlichen Einheiten. Die tatsächliche Spandicke hängt auch vom Eingriff ab. Zu geringe Spandicke kann Reiben verursachen, zu hohe Belastung Werkzeug oder Werkstück beschädigen. Nutzen Sie die Anwendungsdaten des Werkzeugherstellers.
Praktische Ausgangswerte
- Beginnen Sie mit den Herstellerdaten für den konkreten Fräser und das Material; bloßes Senken des Vorschubs ohne passende RPM kann das Reiben verstärken.
- Das Beispiel 16 000-18 000 RPM und 1000 mm/min ist keine allgemeine Starteinstellung. Die Eignung hängt von Fräserdurchmesser, Schneidenzahl, Eingriff, Material und Maschinengrenzen ab.
- Testen Sie zuerst an Restmaterial auf Brandspuren oder starke Ausrisse.
CAM und Dateivorbereitung: CAD, CAM und G-Code
Beginnen Sie mit CAD-Geometrie in einem vom CAM unterstützten Format: DXF oder SVG für viele 2D-Konturen sowie STL-Netze oder STEP-Volumenkörper für geeignete 3D-Aufgaben. Prüfen Sie Einheiten, Modellmaßstab und Importfähigkeit vor der Bahnerzeugung.
CAM-Arbeitsschritte
Definieren Sie im CAM Rohteil, Werkstücknullpunkt, Werkzeug, Schnittwerte und Spannmittelfreiraum. Ergänzen Sie geeignete Haltestege und Anfahrbewegungen, simulieren Sie die Bahn und erzeugen Sie Code mit einem zur Steuerung passenden Postprozessor. Die Simulation allein prüft nicht die physische Einrichtung.
Gängige Werkzeugbahnen erklärt
- Konturfräsen: Bearbeiten der Außen- oder Innenkante einer Kontur.
- Taschenfräsen: Ausräumen eines festgelegten Bereichs.
- V-Gravur: Verwenden eines V-Fräsers für detaillierte Schriftzüge oder Gravuren.
Werkstückspannung, Opferplatten und Einrichtungstipps
Zwingen, geeignetes doppelseitiges Klebeband, Vakuum oder Schrauben in einer Opferplatte können Holz je nach Aufgabe halten. Keine Methode ist automatisch die sicherste. Prüfen Sie die Haltekraft und halten Sie alle Befestigungs- und Spannmittel aus der Werkzeugbahn.
Verwenden Sie eine ausreichend ebene Opferplatte und richten Sie das Werkstückkoordinatensystem passend zum CAM ein. Z-Null kann auf der Materialoberseite, -unterseite oder einem anderen gewählten Bezug liegen; es ist nicht immer die Oberseite.
Oberflächengüte, Schleifen und bewährte Finish-Verfahren
Wählen Sie Gleich- oder Gegenlaufbahnen passend zu CNC-Maschine, Material und Einrichtung. Gleichlauf beschreibt den Vorschub relativ zur Werkzeugdrehung; er bedeutet nicht, dass die Schneiden Fasern nach unten drücken. Diese axiale Wirkung bestimmt die Upcut- oder Downcut-Geometrie. Prüfen Sie die Kantenqualität mit geeigneten scharfen Werkzeugen.
Schleifen Sie Bearbeitungsspuren bei Bedarf ab und befolgen Sie die Vorbereitungsvorgaben des gewählten Beschichtungssystems. Verwenden Sie Spachtel oder Versiegelung nur, wenn geeignet und verträglich; nicht jeder Decklack benötigt eine separate Versiegelung.
Sicherheit und Wartung
Verwenden Sie geeignete PSA, Staubabsaugung und Maschinenschutzeinrichtungen. Halten Sie Abstand zu bewegten Werkzeugen und Achsen, kennen Sie das Not-Halt-Verfahren und befolgen Sie die Betriebsanleitung. Atem- und Gehörschutz müssen zur Belastung passen.
Trennen Sie vor Wartungsarbeiten die Stromversorgung und beachten Sie den Herstellerplan für Befestigungen, Riemen und Schmierung. Entfernen Sie zugänglichen Staub sicher; Schaltschränke öffnen oder interne Elektronik warten dürfen nur qualifizierte Fachkräfte unter dem vorgeschriebenen Freischaltverfahren.
Häufige Probleme beheben
Klären Sie schlechte Schnitte vor Parameteränderungen. Ausrisse können mit Faserverlauf, Geometrie, Schärfe oder Abstützung zusammenhängen. Brandspuren können durch Reiben, Harz, schlechte Spanabfuhr oder ungeeignete Einstellungen entstehen. Werkzeugbruch kann auch Rundlauf, Spannung, Kollision oder Schäden betreffen. Beheben Sie die Ursache innerhalb der Herstellergrenzen; erhöhen Sie nicht automatisch den Vorschub und senken Sie nicht pauschal die RPM.
Zusammenfassung
CNC-Fräsen sind leistungsfähige Werkzeuge für präzise Holzbearbeitung und komplexe Formen. Entscheidend sind Kenntnisse zu Vorschub, Drehzahl und Werkzeugwahl. Beginnen Sie mit einfachen Projekten und verbessern Sie Ihre Ergebnisse durch fortlaufende Versuche.
Häufige Fragen
Was bedeutet CNC in der Holzbearbeitung?
CNC steht für Computer Numerical Control. G-Code führt die Fräse automatisch und ermöglicht präzise, wiederholbare und komplexe 3D-Schnitte in Holz.
Verdienen CNC-Fachkräfte viel?
Die Angaben $52 900 und $69 880 benötigen eine datierte Quelle und klar definierte Berufe, bevor sie als US-Durchschnitts- oder Mediangehalt gelten können. Einkommen unterscheiden sich nach Ort, Tätigkeit und Erfahrung; diese unbelegten Zahlen sind keine aktuellen Gehaltsrichtwerte.
Welche CNC-Maschine eignet sich am besten für Holz?
Es gibt nicht die beste Maschine für jede Werkstatt. Vergleichen Sie Arbeitsraum, Steifigkeit, Spindelfähigkeiten, Steuerung, Unterstützung und Budget. Sainsmart Genmitsu und Carbide 3D Shapeoko sind hier genannte Beispiele, keine geprüfte Rangliste oder allgemeine Empfehlung.
Welche kostenlose CNC-Software gibt es für Holzarbeiten?
Autodesk Fusion für Privatanwender bietet begrenzte Funktionen für berechtigte nichtgewerbliche Heimnutzung; es ist keine kostenlose gewerbliche Werkstattlizenz. Auch Easel hat eine kostenlose Stufe mit Nutzungs- und Funktionsgrenzen. Prüfen Sie vor der Wahl die aktuellen Anbieterbedingungen, Maschinenkompatibilität und benötigten Werkzeugbahnen.