










Travail du bois sur CNC : guide complet
En travail du bois CNC, des défonceuses CNC automatisées coupent le bois sous commande informatique précise, pour des formes complexes et des séries régulières. Cet article présente les machines, outils, réglages et bonnes pratiques du travail CNC du bois.
Sommaire

Qu’est-ce que l’usinage CNC du bois ?
L’usinage CNC du bois est piloté par ordinateur. Le code G, ensemble d’instructions codées, indique les déplacements à la défonceuse. L’automatisation permet de découper, sculpter et façonner le bois avec précision.
L’usinage CNC du bois permet de produire de façon répétable des pièces de mobilier, des éléments d’agencement, des enseignes, des prototypes et des formes complexes. La régularité dépend toutefois de la machine, du bridage, des outils et du réglage.
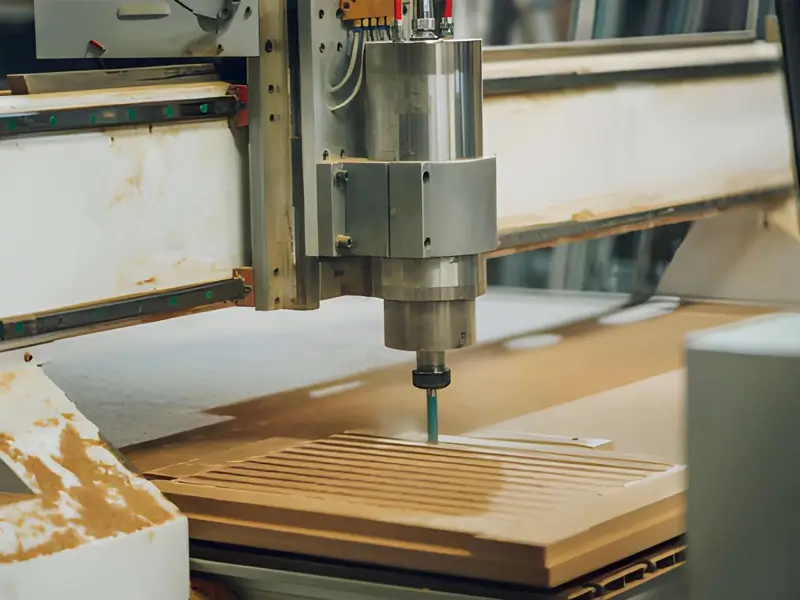
Choisir la bonne machine CNC pour le bois
Choisissez d’abord le bon type de machine : petite défonceuse légère de loisir ou grande machine lourde de production. Un modèle de production convient au travail à plein temps et à une rigidité supérieure.
Dimensions, puissance et rigidité
Tenez compte de la zone de travail, des capacités de la broche et de la rigidité lors du choix d’une défonceuse CNC. La capacité de coupe dépend aussi des outils, de l’avance, du bridage et de la rigidité ; la puissance seule ne détermine pas la vitesse d’usinage d’une matière épaisse.
Liste de contrôle avant achat
- Vérifiez la zone de travail et la plage de RPM de la broche.
- Vérifiez la rigidité du bâti, la construction et les performances des axes ; un poids supérieur ne prouve pas à lui seul une meilleure rigidité.
- Vérifiez la compatibilité de la commande et l’aspiration des poussières.
Outils et fraises essentiels pour le bois
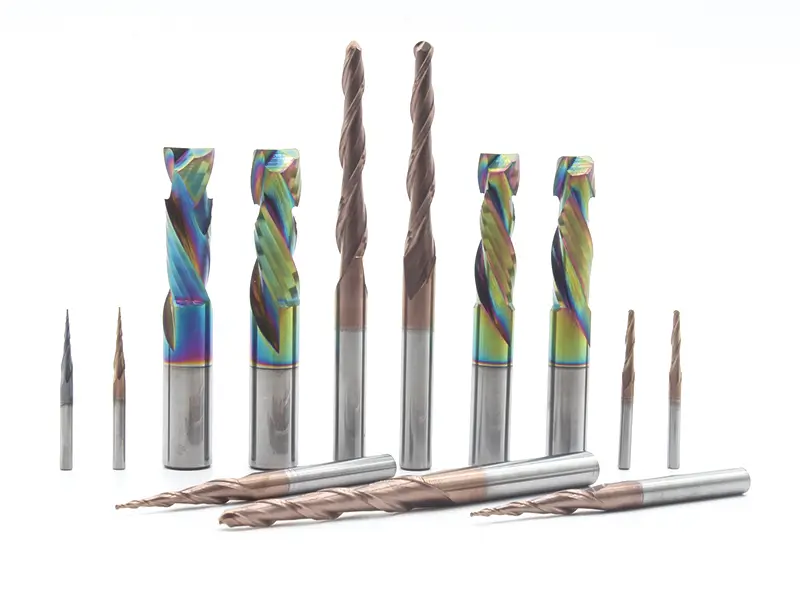
Les outils courants comprennent les fraises droites et les fraises hélicoïdales à coupe ascendante ou descendante. Des fraises à compression adaptées peuvent protéger les deux faces si elles sont bien positionnées. Les fraises en V servent à la gravure et à la sculpture en V, tandis que les fraises à bout sphérique conviennent à de nombreuses surfaces profilées. Choisissez le carbure ou d’autres matériaux de coupe selon le travail, sans imposer un matériau unique à toutes les fraises à bois.
Quelle fraise pour quel usage ?
- Contreplaqués/stratifiés : positionnez une fraise à compression adaptée pour que la transition entre coupe ascendante et descendante se situe dans la matière ; des passes peu profondes n’utilisant que la section ascendante ne protègent pas la face supérieure.
- Fraises hélicoïdales descendantes pour une meilleure finition de la face supérieure.
- Fraises droites ou hélicoïdales pour des coupes propres et profondes dans le bois dur.
- Fraises à bout sphérique ou en V pour créer des textures.
Fers de rabot

Les fers de rabot se montent dans des porte-outils de rabotage compatibles, pas directement dans la pince d’une défonceuse CNC. Les modèles HSS, à plaquettes brasées en carbure, en carbure monobloc et jetables ont différents usages. La durée de vie et la résistance aux dommages dépendent de la nuance et de l’emploi ; le carbure n’est pas toujours le plus tenace. Les fers remplaçables peuvent avoir différents nombres d’arêtes utilisables et doivent être retournés ou remplacés selon les instructions.
Lames de scie circulaire
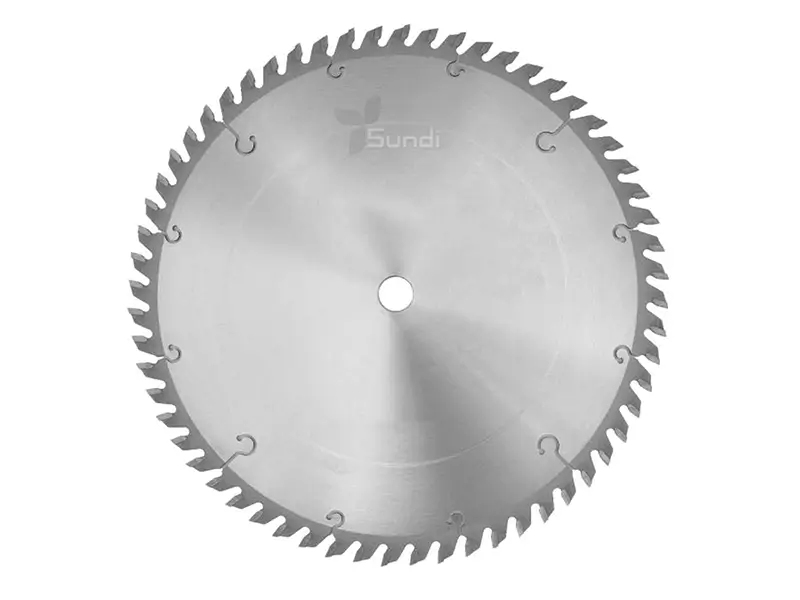
Les lames de scie circulaire exigent une scie compatible ou un agrégat de sciage CNC expressément autorisé ; ne les montez pas directement sur une broche de défonceuse ordinaire. Les lames de délignage privilégient le sens du fil, celles de tronçonnage le travers du fil et les lames combinées les travaux mixtes. Adaptez la denture aux panneaux ou placages ; un grand nombre de dents ne suffit pas à éviter les éclats. Les lames à trait fin enlèvent moins de largeur, mais doivent convenir à la machine.
Avance, vitesse et profondeur de coupe
Les principaux réglages sont la vitesse de broche en RPM, l’avance, la profondeur de coupe (DOC) et le pas latéral. RPM exprime la vitesse de rotation ; l’avance est le déplacement de l’outil par unité de temps, DOC la profondeur de coupe et le pas latéral la distance entre passes voisines.
Pourquoi l’avance est-elle importante ?
L’avance par dent s’estime généralement en divisant l’avance par les RPM et le nombre de dents, avec des unités cohérentes. L’épaisseur réelle du copeau dépend aussi de l’engagement. Une épaisseur trop faible peut provoquer du frottement ; une charge excessive peut endommager l’outil ou la pièce. Utilisez les données d’application du fabricant.
Valeurs de départ pratiques
- Partez des données du fabricant pour la fraise et le matériau concernés ; réduire simplement l’avance sans adapter les RPM peut accroître le frottement.
- L’exemple de 16 000-18 000 RPM et 1000 mm/min n’est pas un réglage initial universel. Il dépend du diamètre, du nombre de dents, de l’engagement, du matériau et des limites de la machine.
- Testez d’abord sur une chute pour repérer brûlures ou éclats excessifs.
CAM et préparation des fichiers : CAD, CAM et code G
Partez d’une géométrie CAD dans un format pris en charge par votre CAM : DXF ou SVG pour de nombreux profils 2D, maillages STL ou solides STEP pour les travaux 3D adaptés. Vérifiez les unités, l’échelle et les possibilités d’importation avant de créer les parcours.
Étapes CAM
Dans le CAM, définissez le brut, l’origine, l’outil, les paramètres de coupe et les dégagements du bridage. Ajoutez des attaches et des entrées adaptées, simulez le parcours et générez le code avec un postprocesseur correspondant à la commande. La simulation seule ne vérifie pas le montage physique.
Comprendre les parcours d’outil courants
- Contournage : Découpe du bord extérieur ou intérieur d’une forme.
- Usinage de poches : Enlèvement de matière dans une zone définie.
- Gravure en V : Utilisation d’une fraise en V pour des lettres détaillées ou des gravures.
Bridage, plateaux martyrs et conseils de réglage
Serre-joints, ruban adhésif double face adapté, vide ou vis dans un martyr peuvent maintenir le bois selon le travail. Aucune solution n’est automatiquement la plus sûre. Vérifiez l’effort de maintien et éloignez toutes les fixations du parcours de l’outil.
Utilisez un martyr suffisamment plan et définissez le repère pièce conformément au CAM. Le zéro Z peut se situer sur le dessus, le dessous du brut ou un autre repère choisi ; ce n’est pas toujours la surface supérieure.
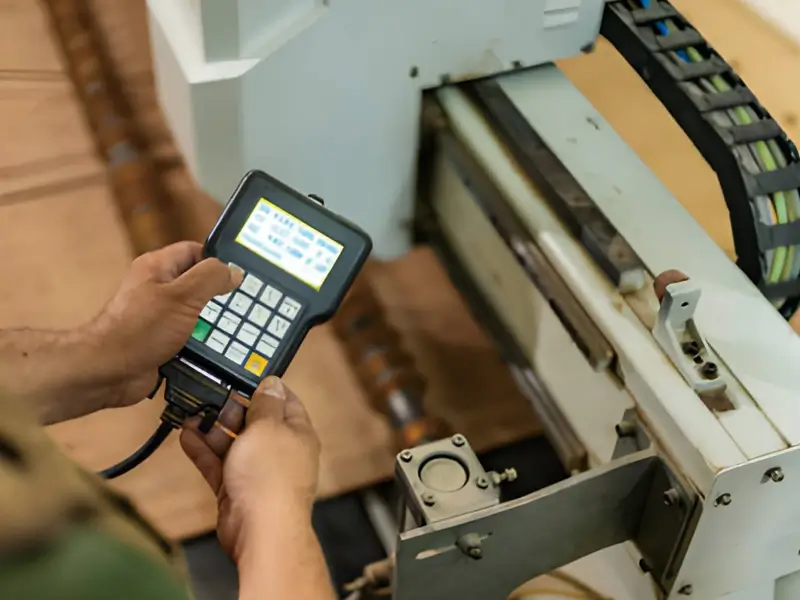
Qualité de surface, ponçage et bonnes pratiques de finition
Choisissez des parcours en avalant ou en opposition selon la machine CNC, le matériau et le montage. Le fraisage en avalant décrit l’avance par rapport à la rotation ; il ne signifie pas que les goujures poussent les fibres vers le bas. Cette action axiale dépend de la géométrie ascendante ou descendante. Testez la qualité des chants avec des outils adaptés et affûtés.
Poncez si nécessaire pour éliminer les marques d’usinage, puis suivez la préparation du système de finition choisi. Utilisez mastic ou bouche-pores uniquement s’ils sont adaptés et compatibles ; toute finition n’exige pas un bouche-pores séparé.
Sécurité et entretien
Utilisez des EPI adaptés, une aspiration des poussières et les protections de la machine. Restez à distance des outils et axes en mouvement, connaissez la procédure d’arrêt d’urgence et suivez le manuel. Adaptez les protections respiratoire et auditive à l’exposition.
Isolez l’alimentation avant l’entretien et suivez le programme du fabricant pour les fixations, courroies et lubrifiants. Éliminez les poussières accessibles sans danger ; réservez l’ouverture des armoires électriques et l’entretien électronique interne au personnel qualifié suivant la procédure d’isolement prescrite.
Résoudre les problèmes courants
Diagnostiquez les défauts avant de modifier les réglages. Les éclats peuvent venir du fil, de la géométrie, de l’affûtage ou du soutien. Les brûlures peuvent résulter du frottement, de résine, d’une mauvaise évacuation ou de réglages inadaptés. La casse peut aussi impliquer le faux-rond, le serrage, une collision ou des dommages. Corrigez la cause dans les limites du fabricant ; n’augmentez pas automatiquement l’avance et ne réduisez pas systématiquement les RPM.
Résumé
Les défonceuses CNC sont des outils puissants pour le bois de précision et les formes complexes. Leur maîtrise exige de comprendre avances, vitesses et choix d’outils. Commencez par des projets simples et testez régulièrement pour progresser.
Questions fréquentes
Que signifie CNC dans le travail du bois ?
CNC signifie Computer Numerical Control, ou commande numérique par ordinateur. Le code G guide automatiquement la défonceuse pour des coupes 3D précises, répétables et complexes dans le bois.
Les opérateurs CNC gagnent-ils bien leur vie ?
Les montants $52 900 et $69 880 exigent une source datée et des professions clairement définies avant d’être considérés comme des salaires moyens ou médians américains. Les revenus varient selon le lieu, le poste et l’expérience ; ces chiffres non sourcés ne doivent pas servir de références actuelles.
Quelle machine CNC convient le mieux au bois ?
Aucune machine n’est la meilleure pour tous les ateliers. Comparez zone de travail, rigidité, capacités de broche, commande, assistance et budget. Sainsmart Genmitsu et Carbide 3D Shapeoko sont des exemples cités ici, pas un classement vérifié ni une recommandation universelle.
Quels logiciels CNC gratuits existent pour le bois ?
Autodesk Fusion pour usage personnel offre des fonctions limitées pour un usage domestique non commercial éligible ; ce n’est pas une licence gratuite pour atelier commercial. Easel propose aussi une formule gratuite avec des limites d’usage et de fonctionnalités. Vérifiez les conditions actuelles des éditeurs, la compatibilité machine et les parcours nécessaires avant de choisir.