










Die richtige Werkzeugbeschichtung auswählen
Die passende Werkzeugbeschichtung auszuwählen kann anspruchsvoll sein, ist aber entscheidend für Effizienz und Standzeit. Ob erfahren oder neu im Beruf: Wer die Einflussgrößen kennt, kann fundiert entscheiden.
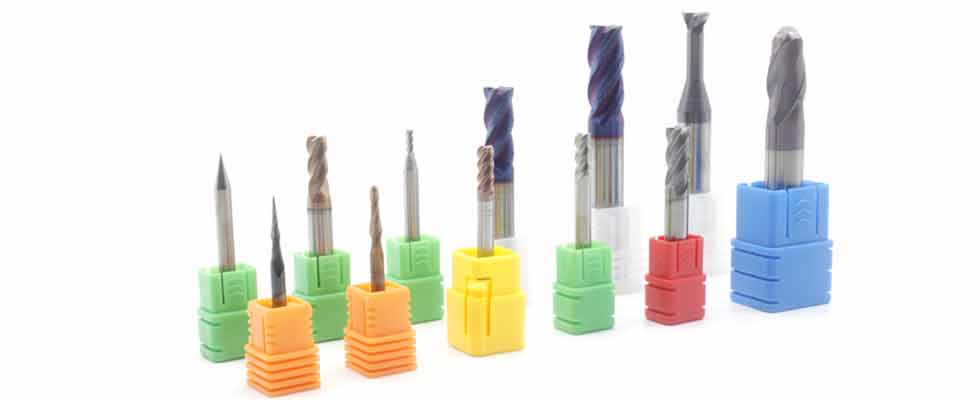
Den Werkzeugwerkstoff verstehen
Berücksichtigen Sie zunächst den Werkstoff der Werkzeuge selbst.
- Hartmetallwerkzeuge
Hartmetallwerkzeuge verwenden unterschiedliche Beschichtungssysteme, die auf Werkstück und Bearbeitung abgestimmt werden. TiN und diamantähnlicher Kohlenstoff (DLC) erfüllen unterschiedliche Anwendungsanforderungen; keines ist eine universelle Wahl. Bewerten Sie Substrat, Beschichtung und Schneidengeometrie gemeinsam, statt anzunehmen, jede zusätzliche Beschichtung verbessere die Leistung.
- Werkzeuge aus Schnellarbeitsstahl (HSS)
HSS-Werkzeuge können von geeigneten Beschichtungen profitieren, darunter TiAlN bei passenden Anwendungen. Das Abscheideverfahren muss mit dem HSS-Substrat und dessen Wärmebehandlung vereinbar sein. Wählen Sie das System nach der Bearbeitung, statt HSS grundsätzlich für vielseitiger zu halten oder anzunehmen, eine Beschichtung beseitige seine Temperaturgrenzen.
Herkömmliche Beschichtungen verstehen
Beschichtungen wie TiN und CrN können bei geeigneten Anwendungen das Verschleißverhalten der Oberfläche verbessern. Die Beschichtungshärte erhöht nicht automatisch die Zähigkeit des gesamten Werkzeugs. Vergleichen Sie Beschichtungssysteme anhand von Substratverträglichkeit, Haftung, Schneidkantenpräparation, Werkstückwerkstoff und Einsatzbedingungen.
- Titannitrid-Beschichtung (TiN):
TiN kann durch physikalische Gasphasenabscheidung (PVD) abgeschieden werden und wird auf geeigneten Zerspanungs- und Umformwerkzeugen eingesetzt, darunter bestimmte HSS-Werkzeuge. Bei kompatiblem Substrat und passender Anwendung kann es das Verschleißverhalten verbessern. Nutzbare Temperatur und Leistung hängen vom konkreten Beschichtungssystem ab; es garantiert weder Bearbeitungsqualität noch eine höhere Zähigkeit des gesamten Werkzeugs.
- Titankarbid-Beschichtung (TiC):
TiC wird in Beschichtungssystemen für Zerspanungswerkzeuge zur Verschleißfestigkeit eingesetzt. Haftung und Leistung hängen von Substrat, Abscheideverfahren, Schichtaufbau und Schnittbedingungen ab. Leiten Sie aus der Beschichtungschemie allein weder niedrigere Schnitttemperaturen und Kräfte noch die Eignung für alle kontinuierlichen Schnitte ab.
- Titankarbonitrid-Beschichtung (TiCN):
TiCN ist eine Titankarbonitrid-Beschichtung, die in verschiedenen Beschichtungssystemen und Anwendungen eingesetzt wird. Härte, Reibungsverhalten und Temperaturbeständigkeit hängen von Zusammensetzung und Abscheideverfahren ab. Kohlenstoff in der Beschichtung ist nicht einfach ein freier Schmierstoff, und ein einzelner Temperaturgrenzwert definiert nicht die Grenzen aller TiCN-beschichteten Werkzeuge.
- Titanaluminiumnitrid-Beschichtung (TiAlN/AlTiN):
TiAlN und AlTiN bezeichnen Familien aluminiumhaltiger Titannitrid-Beschichtungen. Zusammensetzung und Schichtaufbau beeinflussen Struktur, Warmhärte und Oxidationsverhalten. Unter geeigneten Bedingungen kann sich eine schützende Oxidschicht bilden; die frisch abgeschiedene Beschichtung sollte jedoch nicht einfach als Beschichtung mit einer Aluminiumoxid-Wärmebarriere beschrieben werden. Wählen Sie das Produkt nach Werkstoff und Nass- oder Trockenbearbeitungsstrategie.
- Aluminiumtitannitrid-Beschichtung (AlTiN):
AlTiN bezeichnet üblicherweise eine aluminiumreiche Titanaluminiumnitrid-Beschichtung, wobei sich die Benennung je nach Anbieter unterscheidet. Mehr Aluminium allein garantiert weder höhere Verschleißfestigkeit noch bessere Eignung für unterbrochene Schnitte. Vergleichen Sie spezifizierte Beschichtung, Substrat, Schneidkantenpräparation und vorgesehenen Einsatz.
- Chromnitrid-Beschichtung (CrN):
CrN-Beschichtungen können bei geeigneten Anwendungen nützliche Eigenschaften hinsichtlich Verschleiß, Korrosion und Adhäsion bieten. Schmierstoffrückhalt ist keine allgemeine Folge einer CrN-Kornstruktur. Prüfen Sie das konkrete Produkt für Titan, Aluminium oder andere Werkstoffe, statt CrN für alle als bevorzugte Wahl anzusehen.
- Diamantbeschichtung:
CVD-Diamantbeschichtungen können für ausgewählte abrasive Nichteisenwerkstoffe, Graphit und Verbundwerkstoffe geeignet sein, wenn Substrat und Beschichtung kompatibel sind. Diamant besteht bereits aus Kohlenstoff; seine Grenzen sollten nicht als Karbonisierung beschrieben werden. Chemische Wechselwirkungen mit Eisen bei erhöhter Temperatur können raschen Verschleiß verursachen, weshalb herkömmliche diamantbeschichtete Werkzeuge im Allgemeinen nicht für Stahl gewählt werden. Die Einsatzgrenzen hängen vom gesamten Werkzeug und Prozess ab.
- Kubisches Bornitrid (c-BN): Schneidstoff und Beschichtung unterscheiden
PCBN-Wendeschneidplatten sind von dünnen c-BN-Beschichtungen zu unterscheiden. Der etablierte Einsatz von PCBN-Sorten in der Hartbearbeitung belegt keine gleichwertige Leistung eines c-BN-beschichteten Werkzeugs. Benennen Sie ein geprüftes Beschichtungsprodukt und Anwendungsdaten, bevor Sie es empfehlen; stellen Sie c-BN-Beschichtungen nicht als allgemein beste Wahl für gehärtete Stähle, Gusseisen oder Superlegierungen dar.
Beschichtungen können einschichtig, mehrschichtig, gradiert oder als Nanokomposit aufgebaut sein. Ihr Nutzen hängt vom gesamten Werkzeug und der Anwendung ab, nicht allein von der Schichtzahl. Beachten Sie Herstellerempfehlungen für die jeweilige Zerspanungs-, Bohr-, Verzahnungs- oder Gewindebearbeitung.
-Vorteile von Werkzeugbeschichtungen
Eine richtig gewählte Beschichtung kann Verschleißverhalten und Standzeit verbessern, eine ungeeignete dagegen die Leistung mindern. Bestätigen Sie den Nutzen durch vergleichbare Bearbeitungsversuche, die Schneidenzustand, Qualität und Kosten je Gutteil berücksichtigen.
-Arten von Werkzeugbeschichtungen
Zu den Beschichtungsfamilien zählen Nitride wie TiN, kohlenstoffbasierte Systeme wie diamantähnlicher Kohlenstoff (DLC) und weitere Verbindungen. Diese Kategorien überschneiden sich mit dem Oberbegriff keramische Beschichtungen. Unterscheiden Sie amorphes DLC von kristallinen Diamantbeschichtungen und benennen Sie beim Leistungsvergleich das konkrete Produkt.
Anwendung von Werkzeugbeschichtungen in verschiedenen Branchen
Branchenbezeichnungen allein bestimmen die Beschichtungswahl nicht. Luftfahrt- und Automobilteile umfassen unterschiedliche Werkstoffe und Bearbeitungen; beginnen Sie daher mit der konkreten Zerspanungsanforderung.
Beschichtungen für die Luft- und Raumfahrt
Wählen Sie bei der Luftfahrtbearbeitung die Beschichtung nach konkreter Legierung, Schnittoperation, Substrat und Kühlstrategie. TiAlN-basierte Systeme sind eine Möglichkeit für geeignete Anwendungen, keine Vorgabe für jedes Luftfahrtwerkzeug.
Beschichtungen für die Automobilindustrie
Zerspanungswerkzeuge im Automobilbau benötigen Beschichtungen, die zu Werkstück und Bearbeitung passen. DLC-Beschichtungen zur Reibungsminderung an Motorbauteilen sind eine andere Anwendung und belegen für sich allein nicht die beste Beschichtung für deren Fertigungswerkzeuge.
Kosten und Leistung
Vergleichen Sie Beschichtungskosten mit gemessener Standzeit, Zykluszeit, Teilequalität und Wiederaufbereitungskosten. Ein höherer Preis oder die Bezeichnung als superharter Werkstoff belegt keine bessere Leistung. Trennen Sie die Wirtschaftlichkeit von PCBN-Wendeschneidplatten von Aussagen über dünne c-BN-Beschichtungen.
Fazit
Die richtige Werkzeugbeschichtung erfordert eine Abstimmung von Werkzeugtyp, bearbeitetem Werkstoff, Bearbeitungsumgebung und konkreter Anwendung. Wenn Sie diese Faktoren berücksichtigen, können Sie Leistung und Lebensdauer Ihrer Werkzeuge deutlich verbessern.
Häufige Fragen
F: Welche Beschichtung eignet sich am besten für Werkzeuge aus Schnellarbeitsstahl?
A: Für HSS gibt es keine allgemein beste Beschichtung. Wählen Sie ein Abscheideverfahren und eine Beschichtung, die mit Wärmebehandlung des Werkzeugs, Werkstück, Bearbeitung und Kühlbedingungen vereinbar sind.
F: Kann jede Werkzeugbeschichtung für jeden Werkstoff verwendet werden?
A: Nein. Die Verträglichkeit hängt sowohl vom Werkzeugsubstrat als auch vom Werkstück und den Schnittbedingungen ab. Diamantbeschichtungen können für ausgewählte abrasive Nichteisenanwendungen geeignet sein, sind aber keine universelle Option für jeden Werkstoff.
F: Wie wähle ich eine Beschichtung für die Trockenbearbeitung?
A: Bestätigen Sie zunächst, dass Trockenbearbeitung für Werkzeug und Bearbeitung geeignet ist. Nutzen Sie anschließend Herstellerempfehlungen für das gesamte Substrat- und Beschichtungssystem; TiAlN-Beschichtungen können bei passenden Anwendungen infrage kommen, garantieren aber keinen erfolgreichen Trockenprozess.
F: Welche Werkzeugbeschichtung ist am wirtschaftlichsten?
A: Vergleichen Sie die Kosten je Gutteil bei gleichen Qualitätsanforderungen. TiN kann bei manchen Anwendungen wirtschaftlich sein, während bei anderen eine andere Beschichtung oder ein unbeschichtetes Werkzeug besser abschneidet.
F: Gibt es umweltfreundliche Werkzeugbeschichtungen?
A: Die Umweltleistung erfordert Nachweise zu Abscheidung, Nutzungsdauer, Energie- und Fluidverbrauch sowie Behandlung am Lebensende. Die Bezeichnung DLC allein belegt keine geringere Umweltbelastung.