










Comment choisir le bon revêtement d’outil
Choisir le bon revêtement peut sembler délicat, mais c’est essentiel pour l’efficacité et la durée de vie. Débutant ou expérimenté, comprendre les variables du choix permet de décider en connaissance de cause.
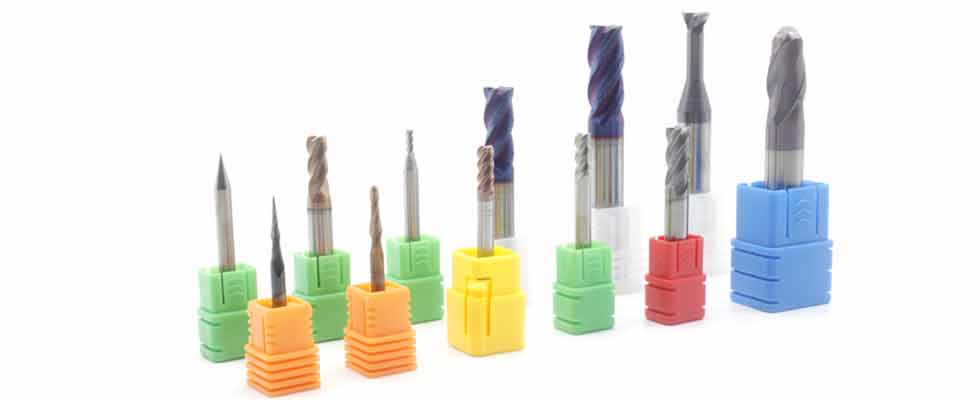
Comprendre le matériau de l’outil
Commencez par considérer le matériau des outils eux-mêmes.
- Outils carbure
Les outils carbure utilisent différents systèmes de revêtement choisis selon la pièce et l’opération. Le TiN et le carbone de type diamant (DLC) répondent à des besoins différents ; aucun n’est universel. Évaluez l’ensemble substrat, revêtement et géométrie d’arête, plutôt que de supposer que tout revêtement ajouté améliore les performances.
- Outils en acier rapide (HSS)
Les outils HSS peuvent bénéficier de revêtements adaptés, dont le TiAlN dans certaines applications. Le procédé de dépôt doit être compatible avec le substrat HSS et son traitement thermique. Choisissez le système selon l’opération plutôt que de supposer que le HSS est toujours plus polyvalent ou que le revêtement supprime ses limites thermiques.
Comprendre les revêtements traditionnels
Des revêtements tels que le TiN et le CrN peuvent améliorer le comportement à l’usure de la surface dans des applications adaptées. La dureté du revêtement n’augmente pas automatiquement la ténacité de l’outil entier. Comparez les systèmes selon la compatibilité du substrat, l’adhérence, la préparation d’arête, le matériau usiné et les conditions d’utilisation.
- Revêtement en nitrure de titane (TiN) :
TiN peut être déposé par dépôt physique en phase vapeur (PVD) et est utilisé sur des outils de coupe et de formage adaptés, dont certains outils HSS. Il peut améliorer le comportement à l’usure lorsque le substrat et l’application sont compatibles. Sa température d’utilisation et ses performances dépendent du système précis ; il ne garantit ni la qualité d’usinage ni une ténacité accrue de l’outil dans sa masse.
- Revêtement en carbure de titane (TiC) :
Le TiC est utilisé dans les systèmes de revêtement d’outils de coupe pour sa résistance à l’usure. L’adhérence et les performances dépendent du substrat, du procédé de dépôt, de l’architecture des couches et des conditions de coupe. Ne déduisez pas de la seule chimie du revêtement une température ou des efforts plus faibles, ni une aptitude à toutes les coupes continues.
- Revêtement en carbonitrure de titane (TiCN) :
TiCN est un revêtement en carbonitrure de titane utilisé dans différents systèmes et applications. Sa dureté, son comportement au frottement et sa tenue en température dépendent de sa composition et du procédé de dépôt. Le carbone du revêtement n’est pas simplement un lubrifiant libre, et un seul seuil thermique ne définit pas les limites de tous les outils revêtus de TiCN.
- Revêtement en nitrure de titane-aluminium (TiAlN/AlTiN) :
TiAlN et AlTiN désignent des familles de revêtements en nitrure de titane contenant de l’aluminium. La composition et l’architecture influent sur leur structure, leur dureté à chaud et leur oxydation. Une couche d’oxyde protectrice peut se former dans des conditions adaptées, mais le revêtement tel que déposé ne doit pas être décrit comme contenant simplement une barrière thermique en alumine. Choisissez le produit selon le matériau et la stratégie de coupe à sec ou sous arrosage.
- Revêtement en nitrure d’aluminium-titane (AlTiN) :
AlTiN désigne généralement un revêtement en nitrure de titane-aluminium riche en aluminium, bien que les conventions varient selon le fournisseur. Une teneur accrue en aluminium ne garantit pas à elle seule une meilleure résistance à l’usure ou aptitude aux interruptions. Comparez le revêtement spécifié, le substrat, la préparation d’arête et l’application prévue.
- Revêtement en nitrure de chrome (CrN) :
Les revêtements CrN peuvent offrir des propriétés utiles liées à l’usure, à la corrosion et à l’adhésion dans des applications adaptées. La rétention de lubrifiant n’est pas une conséquence universelle de la structure granulaire du CrN. Confirmez le produit précis pour le titane, l’aluminium ou d’autres matériaux plutôt que de considérer le CrN comme le choix privilégié pour tous.
- Revêtement diamant :
Les revêtements diamant CVD peuvent convenir à certains matériaux non ferreux abrasifs, au graphite et aux composites lorsque le substrat et le revêtement sont compatibles. Le diamant est déjà du carbone ; ses limites ne doivent pas être décrites comme une carbonisation. Une interaction chimique avec le fer à température élevée peut provoquer une usure rapide ; les outils diamantés conventionnels ne sont donc généralement pas choisis pour l’acier. Les limites dépendent de l’outil et du procédé complets.
- Nitrure de bore cubique (c-BN) : distinguer matériau de coupe et revêtement
Les plaquettes PCBN sont distinctes des revêtements minces de c-BN. L’emploi établi des nuances PCBN en usinage dur ne démontre pas des performances équivalentes pour un outil revêtu de c-BN. Précisez un produit vérifié et ses données d’application avant de le recommander ; ne présentez pas les revêtements c-BN comme le meilleur choix général pour les aciers trempés, les fontes ou les superalliages.
Les revêtements peuvent présenter des architectures monocouches, multicouches, à gradient ou nanocomposites. Leur intérêt dépend de l’outil complet et de l’application, et non du seul nombre de couches. Vérifiez les recommandations du fournisseur pour la coupe, le perçage, le taillage d’engrenages ou le filetage.
-Avantages des revêtements d’outils
Un revêtement bien choisi peut améliorer le comportement à l’usure et la durée de vie, tandis qu’un revêtement inadapté peut réduire les performances. Confirmez le bénéfice par des essais d’usinage comparables incluant l’état de l’arête, la qualité et le coût par pièce conforme.
-Types de revêtements d’outils
Les familles de revêtements comprennent des nitrures comme le TiN, des systèmes carbonés comme le carbone de type diamant (DLC) et d’autres composés. Ces catégories recoupent le terme général de revêtements céramiques. Distinguez le DLC amorphe des revêtements diamant cristallins et précisez le produit réel pour comparer les performances.
Applications des revêtements d’outils dans différents secteurs
Le secteur industriel seul ne détermine pas le revêtement. Les pièces aéronautiques et automobiles couvrent différents matériaux et opérations ; partez donc du besoin réel d’usinage.
Revêtements pour l’aéronautique et le spatial
En usinage aéronautique, choisissez le revêtement selon l’alliage, l’opération, le substrat et la stratégie de refroidissement. Les systèmes à base de TiAlN constituent une option dans des applications adaptées, et non une exigence pour chaque outil aéronautique.
Revêtements pour l’industrie automobile
Les outils de coupe automobiles nécessitent des revêtements adaptés à la pièce et à l’opération. Les revêtements DLC des composants moteur destinés à maîtriser le frottement relèvent d’une autre application et ne déterminent pas à eux seuls le meilleur revêtement pour les outils qui fabriquent ces composants.
Coût et performances
Comparez le coût du revêtement à la durée de vie mesurée, au temps de cycle, à la qualité et au coût de reconditionnement. Un prix supérieur ou l’étiquette de matériau superdur ne prouve pas de meilleures performances. Séparez l’économie des plaquettes PCBN des affirmations sur les revêtements minces c-BN.
Conclusion
Le choix du revêtement demande de concilier le type d’outil, le matériau usiné, l’environnement et l’application précise. Tenir compte de ces facteurs peut améliorer fortement les performances et la durée de vie des outils.
Questions fréquentes
Q : Quel revêtement convient le mieux aux outils en acier rapide ?
R : Il n’existe pas de meilleur revêtement universel pour le HSS. Choisissez un procédé de dépôt et un revêtement compatibles avec le traitement thermique de l’outil, la pièce, l’opération et les conditions de refroidissement.
Q : Tout revêtement d’outil peut-il être utilisé pour n’importe quel matériau ?
R : Non. La compatibilité dépend du substrat de l’outil, de la pièce et des conditions de coupe. Les revêtements diamant peuvent convenir à certaines applications abrasives non ferreuses, mais ne sont pas une option universelle pour tout matériau.
Q : Comment choisir un revêtement pour l’usinage à sec ?
R : Confirmez d’abord que l’usinage à sec convient à l’outil et à l’opération. Utilisez ensuite les recommandations du fournisseur pour l’ensemble substrat et revêtement ; les revêtements de type TiAlN peuvent convenir à certaines applications, sans garantir la réussite du procédé à sec.
Q : Quel revêtement d’outil est le plus économique ?
R : Comparez le coût par pièce conforme à exigences de qualité égales. Le TiN peut être économique dans certaines applications, tandis qu’un autre revêtement ou un outil non revêtu peut être préférable ailleurs.
Q : Existe-t-il des revêtements d’outils respectueux de l’environnement ?
R : La performance environnementale exige des preuves couvrant le dépôt, la durée de service, la consommation d’énergie et de fluides et le traitement en fin de vie. Le seul nom DLC ne démontre pas un impact environnemental moindre.