










Qu’est-ce que l’usinage CNC à 3, 4 et 5 axes ?
Le CNC est largement utilisé pour fabriquer des pièces métalliques complexes. Les machines CNC peuvent avoir 3, 4, 5, 7 ou 9 axes. Des axes supplémentaires élargissent les possibilités de pièces complexes.
Cet article présente l’usinage à 3 axes, 4 axes et 5 axes, ses avantages, limites et critères de choix.
Sommaire
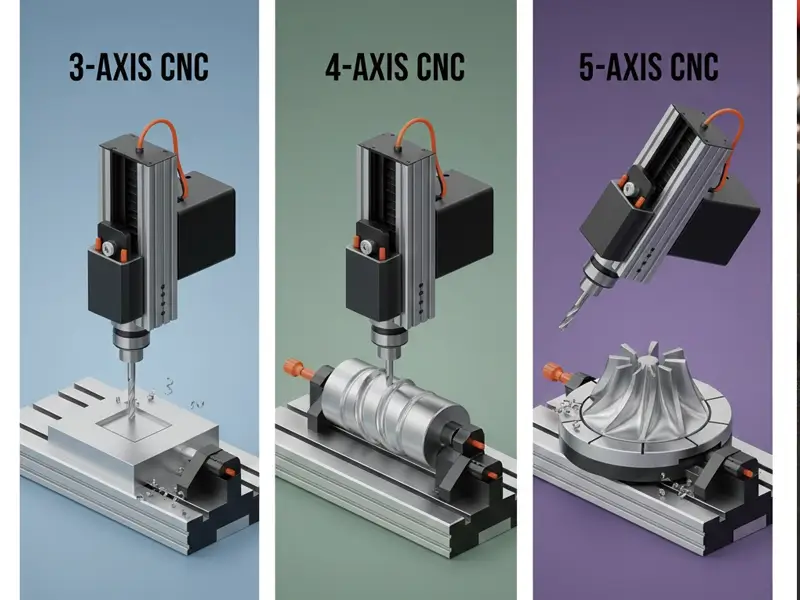
Que signifient 3, 4 et 5 axes en usinage ?
Un axe est un degré de mouvement linéaire ou rotatif commandé. Des axes supplémentaires peuvent élargir l’accès de l’outil, mais leur nombre seul ne définit ni l’usinage simultané, ni la précision, ni la complexité des pièces. Les axes de fraisage habituels sont :
- Axe linéaire : Les axes linéaires permettent le mouvement en ligne droite. Il existe 3 axes linéaires :
- Axe X : une direction linéaire, de gauche à droite sur une fraiseuse verticale typique.
- Axe Y : une seconde direction linéaire perpendiculaire, de l’avant vers l’arrière sur une fraiseuse verticale typique.
- Axe Z : la direction linéaire parallèle à l’axe de la broche principale, verticale sur une fraiseuse verticale typique.
- Axe rotatif : Les axes rotatifs permettent la rotation, mesurée en degrés. Voici leurs types :
- Axe A : rotation autour de l’axe X
- Axe B : rotation autour de l’axe Y
- Axe C : rotation autour de l’axe Z
Qu’est-ce que l’usinage à 3 axes ?
En fraisage à 3 axes, le mouvement relatif entre l’outil de coupe et la pièce est commandé selon X, Y et Z, avec une orientation d’outil fixe. La broche n’est pas nécessairement verticale. Des parcours adaptés permettent d’usiner des surfaces 3D complexes comme des éléments plans.
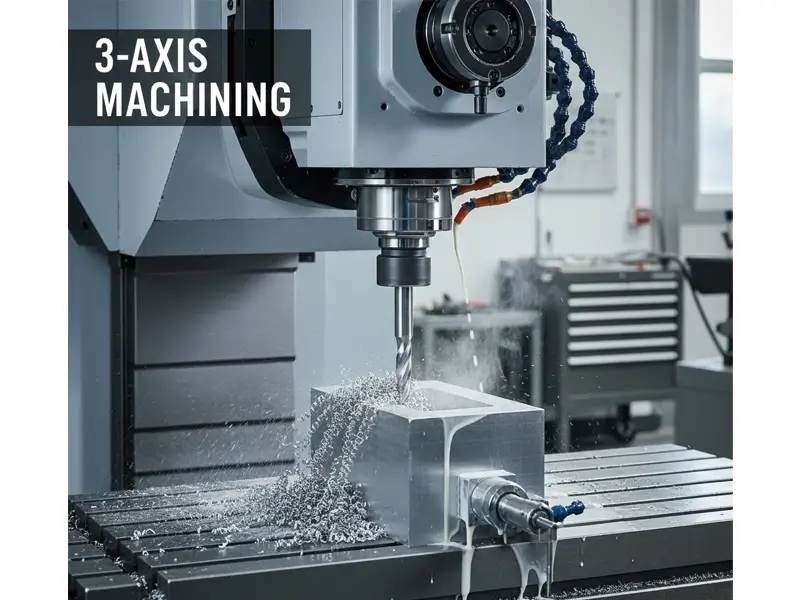
Avantages de l’usinage à 3 axes
Les machines à 3 axes offrent plusieurs avantages aux fabricants :
Réduction des coûts : Par rapport aux machines multiaxes, le coût total d’acquisition et de
maintenance des machines à 3 axes est inférieur, ce qui les rend accessibles aux petites et moyennes entreprises.
Facilité de programmation : Les travaux simples à 3 axes peuvent être plus faciles à programmer, mais les surfaces complexes et la sécurité exigent une formation adaptée.
Rapidité de réglage : Le temps de réglage dépend de la pièce et des montages. Une machine à trois axes exige toujours un alignement, des correcteurs et un étalonnage corrects ; plusieurs faces peuvent nécessiter des reprises.
Disponibilité : La plupart des ateliers utilisent des machines à 3 axes. Prestataires et pièces de rechange sont faciles à trouver.
Fiabilité : Les machines à 3 axes ont moins de composants que les machines multiaxes et donc moins de sources de panne potentielles. Un entretien régulier permet un service fiable et régulier pendant des années.
Limites de l’usinage à 3 axes
Voici certaines limites de l’usinage à 3 axes :
- L’orientation fixe limite l’accès, mais les machines à 3 axes peuvent usiner des surfaces profilées et certaines contre-dépouilles avec des outils et dégagements adaptés.
- Les éléments profonds ou inclinés peuvent exiger des outils spéciaux, des montages inclinés, des accessoires ou une reprise, selon l’accès.
- Des éléments sur plusieurs faces peuvent exiger un repositionnement, ajoutant du temps et un risque d’erreur de montage sans réduire inévitablement la précision.
Applications de l’usinage à 3 axes
Voici des applications de l’usinage à 3 axes :
- Plaques métalliques planes
- Boîtiers métalliques et composants de carter
- Engrenages
- Brides
- Dissipateurs thermiques
- Moules simples pour injection plastique
- Plaques signalétiques et étiquettes d’identification gravées
- Circuits imprimés (PCB)
- Entretoises et rondelles aux dimensions précises
Qu’est-ce que l’usinage à 4 axes ?
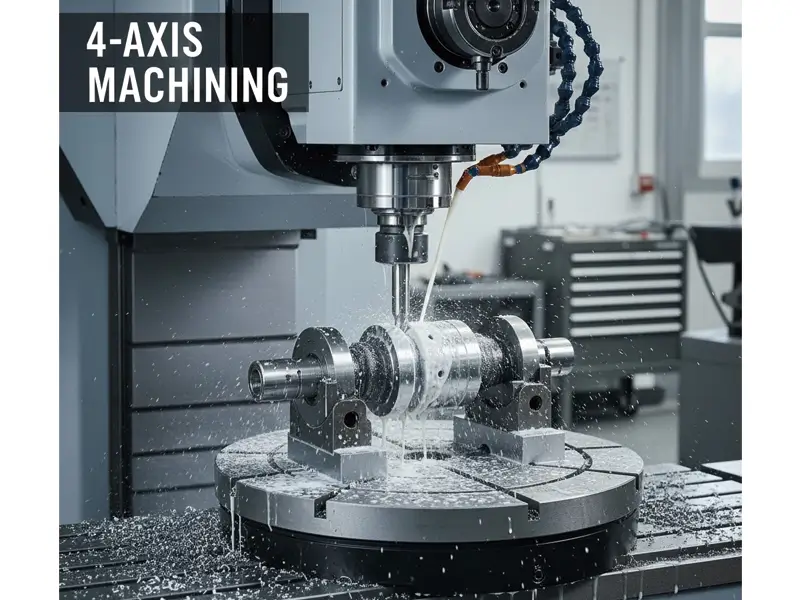
Le fraisage à quatre axes ajoute un axe rotatif à X, Y et Z, souvent A autour de X. L’usinage indexé 3+1 tourne entre les coupes ; le mode simultané coordonne rotation et translation pendant la coupe s’il est pris en charge.
Avantages de l’usinage à 4 axes
Voici quelques avantages de l’usinage à 4 axes :
Réglage moins long : Un montage rotatif peut exposer plusieurs faces sans remontage manuel et réduire la manutention de pièces adaptées ; il ne garantit ni un gain de temps fixe ni la coupe simultanée de plusieurs faces.
Usinage de surfaces courbes : L’usinage rotatif coordonné permet des contours cylindriques adaptés et des gravures continues si la commande et le CAM prennent en charge le mouvement simultané à quatre axes.
Durée de vie accrue de l’outil : Un meilleur accès peut permettre un montage d’outil plus favorable, mais la durée de vie dépend du matériau, des conditions de coupe, de la rigidité et de l’outil, pas du seul nombre d’axes.
Production plus rapide : Réduire la manutention entre opérations permet de terminer les travaux plus rapidement.
Limites de l’usinage à 4 axes
Les systèmes à 4 axes présentent les limites suivantes :
- L’achat d’une machine à 4 axes coûte plus cher que celui d’une machine à 3 axes.
- Sur des pièces complexes à plusieurs angles, certaines zones peuvent être difficiles d’accès.
- Programmer des parcours rotatifs exige un CAM adapté, un postprocesseur vérifié et la connaissance de la cinématique machine, pas seulement l’apprentissage d’un logiciel CAD.
Applications de l’usinage à 4 axes
Les applications de l’usinage à 4 axes comprennent :
- Vilebrequins aux profils courbes
- Arbres de turbines de production électrique
- Produits cylindriques gravés sur mesure, comme des stylos et tubes
- Engrenages hélicoïdaux
- Roues de pompe à aubes courbes
- Vis médicales
- Canons de fusil sur mesure
- Moules cylindriques pour fabriquer des bouteilles
- Accouplements et raccords
Qu’est-ce que l’usinage à 5 axes ?
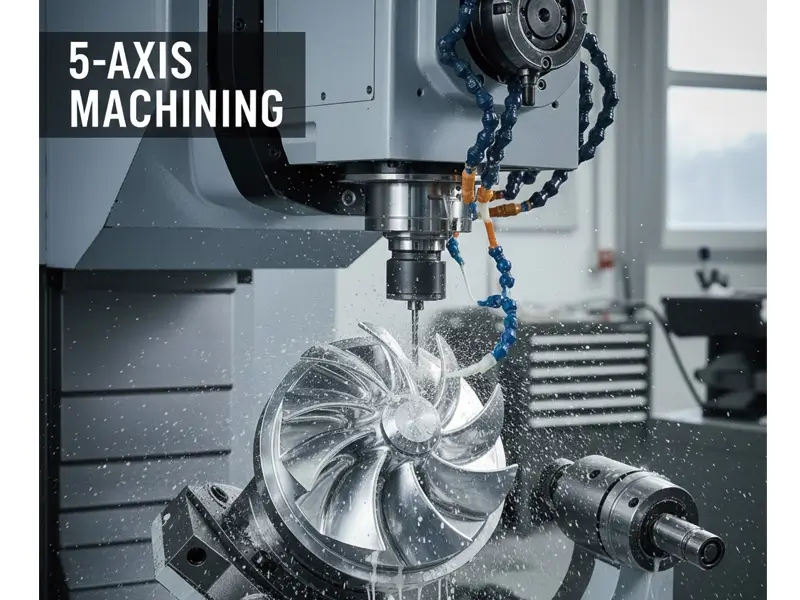
Le fraisage typique à cinq axes combine trois axes linéaires et deux rotatifs. La rotation peut se faire dans la table, la tête ou les deux ; l’accès reste limité par les courses, les outils et les montages.
L’usinage à cinq axes peut réduire les montages des pièces complexes, mais les éléments bridés ou inaccessibles peuvent nécessiter un repositionnement ou un autre procédé.
Voici comment la capacité à 5 axes est utilisée :
- Usinage 3+2 axes (positionnel) : En usinage positionnel, les axes rotatifs orientent l’outil ou la pièce à un angle fixe. La coupe s’effectue ensuite avec les axes linéaires, les axes rotatifs restant immobiles.
- Usinage simultané à 5 axes : La commande peut coordonner les cinq axes pendant la coupe, sans que chacun bouge continuellement dans chaque segment. Cela permet de modifier l’orientation pour les surfaces libres accessibles, sans garantir l’accès à toutes les faces.
Avantages de l’usinage à 5 axes
L’usinage à 5 axes offre des avantages particuliers par rapport aux autres méthodes :
Un seul montage : De nombreuses faces accessibles peuvent être usinées en un montage, mais les surfaces bridées et les éléments inaccessibles peuvent nécessiter une reprise.
Meilleure finition de surface : Une orientation adaptée peut améliorer le contact et la finition, mais le résultat dépend des parcours, des conditions de coupe, de la rigidité et de la précision machine.
Précision : L’inclinaison de la tête permet des outils plus courts et rigides. Cela réduit vibrations et flexion et peut améliorer la précision des éléments profonds.
Usinage plus rapide: moins de manutention et des outils favorables peuvent accélérer la production de pièces adaptées ; le temps total doit inclure programmation, réglage et stratégie réelle d’usinage.
Limites de l’usinage à 5 axes
L’usinage à 5 axes présente aussi des inconvénients, notamment :
- La comparaison initiale de coût de 3 à 5 fois n’est pas une règle d’achat universelle ; dimensions, configuration, options et devis déterminent l’écart.
- Une machine à 5 axes exige des programmeurs CAM très qualifiés. Recruter des spécialistes CAM expérimentés ou former l’équipe interne entraîne des coûts supplémentaires.
- Les composants mobiles supplémentaires d’une machine à 5 axes augmentent les possibilités de collision entre outil ou tête et montage ou pièce. Les opérateurs à 5 axes doivent donc simuler soigneusement le programme avant l’exécution.
- Pour les pièces simples, comparez tous les coûts de réglage, programmation, manutention et cycle ; une machine à cinq axes n’est pas automatiquement inefficace.
Applications de l’usinage à 5 axes
Exemples d’applications à 5 axes :
- Implants médicaux en titane
- Aubes de turbine aéronautiques
- Moules pour panneaux de carrosserie automobile
- Composants de prothèses
- Prototypes de composants moteur avec éléments usinables accessibles ; des canaux internes de refroidissement courbes et fermés peuvent exiger d’autres procédés.
- Hélices marines
- Composants d’outils et de matrices à angles composés
- Éléments de structure d’avions militaires avec poches d’allègement.
Principales différences entre usinage à 3, 4 et 5 axes
Voici les principales différences entre l’usinage à 3, 4 et 5 axes :
Complexité des pièces
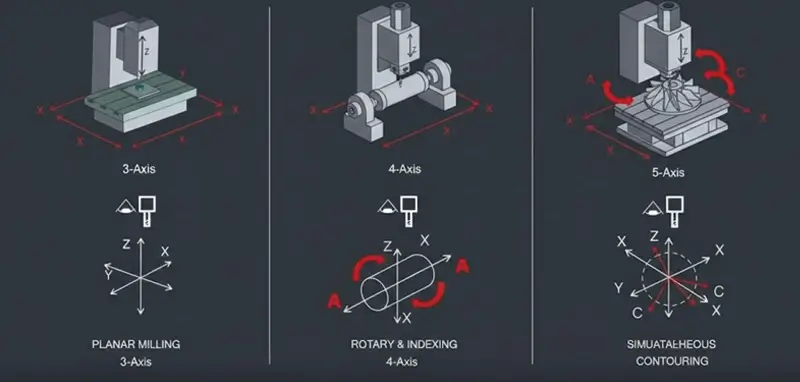
- Usinage à 3 axes : Permet des éléments plans et des surfaces 3D complexes avec orientation fixe ; contre-dépouilles et éléments inclinés dépendent des outils et de l’accès.
- Usinage à 4 axes : L’usinage à 4 axes permet de fabriquer des pièces cylindriques ou circulaires avec courbures et des pièces comportant des éléments sur plusieurs faces.
- Usinage à 5 axes : en usinage à 5 axes, le changement d’orientation améliore l’accès aux angles composés et surfaces libres adaptés, sans garantir une pièce complète en un seul montage.
Coût
- Usinage à 3 axes L’exemple initial de prix d’achat de $20k n’a pas de fondement indiqué et n’est ni une valeur typique ni une garantie. Demandez un devis actuel pour la configuration requise.
- Usinage à 4 axes : L’exemple initial de prix d’achat de $75k-$250k n’a pas de fondement indiqué et n’est ni une valeur typique ni une garantie. Demandez un devis actuel pour la configuration requise.
- Usinage à 5 axes : L’exemple initial de prix d’achat de $200k à $1M+ n’a pas de fondement indiqué et n’est ni une valeur typique ni une garantie. Demandez un devis actuel pour la configuration requise.
Temps nécessaire
- Usinage à 3 axes : Convient aux pièces simples à délai relativement court. Les pièces plus complexes exigent plusieurs montages pouvant affecter le planning global.
- Usinage à 4 axes : Le positionnement rotatif peut réduire les reprises et la manutention, sans supprimer tous les temps d’arrêt.
- Usinage à 5 axes : Peut réduire les montages et le cycle de pièces complexes adaptées, mais n’est pas toujours le plus rapide et peut exiger des repositionnements.
Exigences de programmation
- Usinage à 3 axes : L’exemple initial de formation de 2-3 semaines n’a pas de fondement indiqué et n’est ni une durée typique ni une garantie. Les besoins dépendent du travail, de l’équipement, du procédé et de l’expérience.
- Usinage à 4 axes : L’exemple initial de formation de quelques mois n’a pas de fondement indiqué et n’est ni une durée typique ni une garantie. Les besoins dépendent du travail, de l’équipement, du procédé et de l’expérience.
- Usinage à 5 axes : Exige du personnel très qualifié en programmation CAM avancée et en prévention des collisions.
Temps de préparation
- Usinage à 3 axes : L’exemple initial de réglage de 15 à 30 minutes n’a pas de fondement indiqué et n’est ni une durée typique ni une garantie. Les besoins dépendent du travail, de l’équipement, du procédé et de l’expérience.
- Usinage à 4 axes : L’exemple initial de réglage de 30 à 60 minutes n’a pas de fondement indiqué et n’est ni une durée typique ni une garantie. Les besoins dépendent du travail, de l’équipement, du procédé et de l’expérience.
- Usinage à 5 axes : L’exemple initial de réglage de 1 à 3 heures n’a pas de fondement indiqué et n’est ni une durée typique ni une garantie. Les besoins dépendent du travail, de l’équipement, du procédé et de l’expérience.
Précision
- Usinage à 3 axes : L’exemple initial de tolérance d’usinage de ±0.005 pouce n’a pas de fondement indiqué et n’est ni une valeur typique ni une garantie. Les exigences dépendent du travail, de l’équipement, du procédé et de l’expérience.
- Usinage à 4 axes : L’exemple initial de tolérance d’usinage de ±0.002 pouce n’a pas de fondement indiqué et n’est ni une valeur typique ni une garantie. Les exigences dépendent du travail, de l’équipement, du procédé et de l’expérience.
- Usinage à 5 axes : L’exemple initial de tolérance d’usinage de ±0.0005 pouce n’a pas de fondement indiqué et n’est ni une valeur typique ni une garantie. Les exigences dépendent du travail, de l’équipement, du procédé et de l’expérience.
Qualité de surface
- Usinage à 3 axes : Des outils et parcours adaptés peuvent donner de bonnes finitions sur les surfaces planes et courbes ; les marques visibles ne dépendent pas du seul nombre d’axes.
- Usinage à 4 axes : Le mouvement rotatif coordonné peut améliorer la finition des surfaces cylindriques selon le parcours, le montage et les conditions de coupe.
- Usinage à 5 axes : L’orientation peut améliorer la finition de certains éléments, sans garantir la meilleure finition dans toutes les applications.
Conclusion
Comprendre l’usinage CNC à 3, 4 et 5 axes aide à choisir la technologie. Plus d’axes offrent davantage de mouvement, de souplesse, de géométries complexes et moins de montages. Les machines à plus de trois axes coûtent toutefois davantage et exigent plus de compétences en programmation.
Questions fréquentes
Quelle différence entre usinage à 3/4 et à 5 axes ?
Le fraisage typique à trois axes commande X, Y et Z simultanément et peut suivre des trajectoires courbes. Quatre axes ajoutent un axe rotatif, cinq axes en ajoutent deux. Positionnement indexé et coupe simultanée sont des capacités distinctes.
Existe-t-il une machine CNC à 6 axes ?
Oui, les machines à six axes offrent davantage de souplesse. Elles servent à des applications spécialisées, comme l’association d’usinage robotisé et de fabrication additive.
Combien coûte l’usinage CNC par heure ?
Les exemples horaires initiaux de $40-$75 pour trois axes, $75-$150 pour quatre et $150-$300 pour cinq n’indiquent ni date, ni lieu, ni base de devis. Ce ne sont pas des tarifs actuels de référence ; demandez un devis selon la pièce, le volume, le montage et les contrôles requis.
Quel est le prix d’une machine CNC à 5 axes ?
Les montants initiaux de $200,000 à plus de $1,000,000 pour les machines industrielles et d’au moins $50,000 pour les machines de bureau n’indiquent ni modèle ni date. Ce ne sont pas des plages universelles ou des prix minimaux ; comparez les devis actuels et les capacités requises.