Режимы обработки графита: согласование данных с инструментом
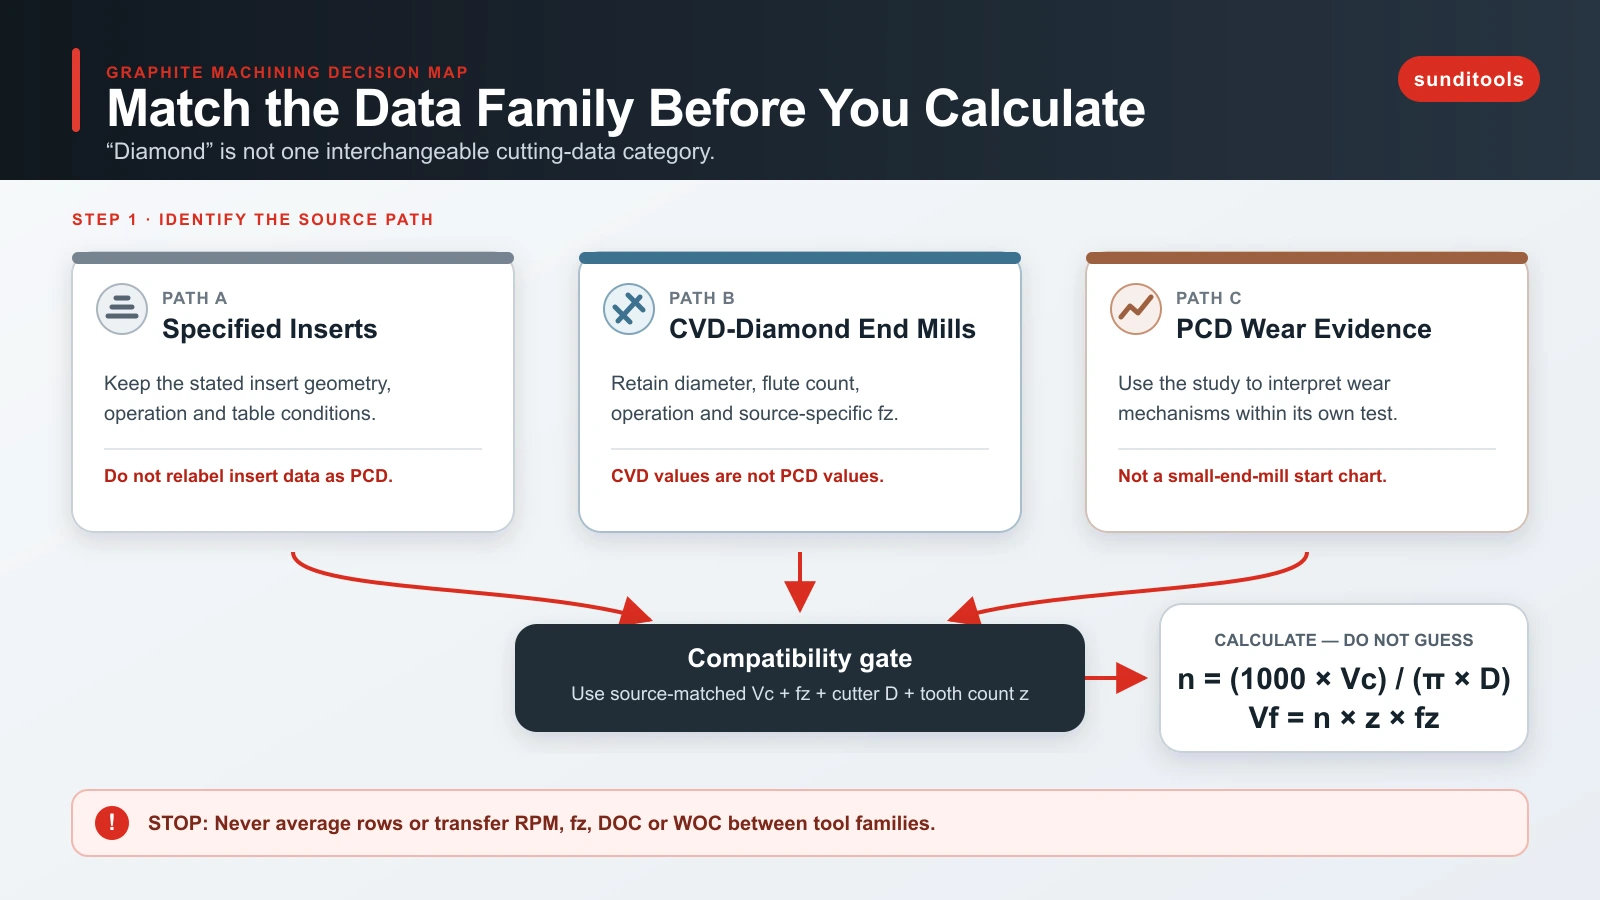
До расчёта RPM согласуйте семейство режимных данных с инструментом. Здесь рассмотрены три отдельные ветви: таблица IDC для заданных фрезерных пластин, данные Decatur и Harvey для концевых фрез с алмазом CVD и исследование износа PCD. Они не взаимозаменяемы. В частности, исследование PCD объясняет механизм отказа, но не даёт переносимой таблицы начальных режимов PCD.
При наличии совместимых исходных скорости резания и подачи на зуб расчёт частоты и минутной подачи прост. Более сложное и важное решение — достаточно ли источник соответствует серии инструмента, диаметру, операции, виду графита, контакту и наладке, чтобы применять его вообще.
Начните с серии инструмента и группы данных
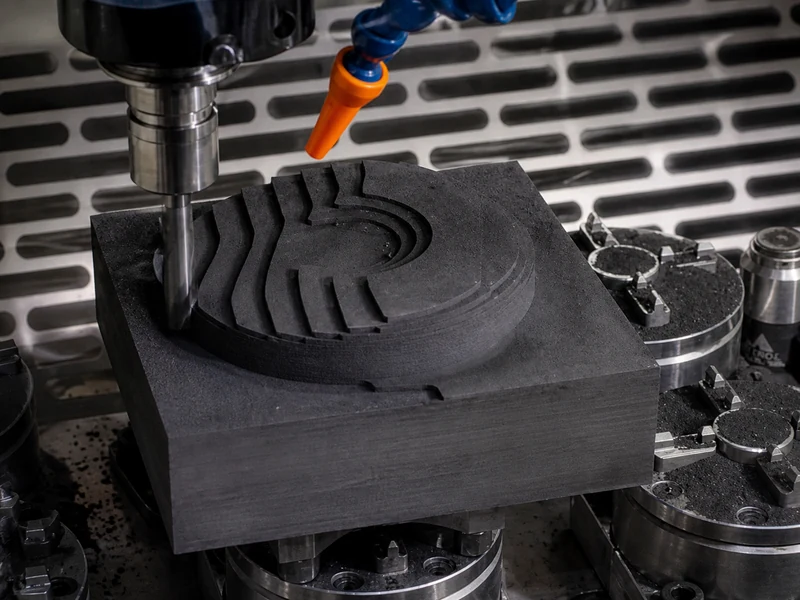
Графит удаляется хрупким разрушением, образуя порошкообразные частицы, а не металлическую витую стружку. Он также абразивен, поэтому быстрый износ кромки, сколы на выходе и удаление пыли рассматривают вместе с режимами. Руководство IDC по графиту и углероду описывает сухую обработку как общую практику и даёт таблицу фрезерования для пластин с радиусом вершины 0.4-0.8 мм и задним углом не менее 10°.
Условия этой пластины важны. Они не определяют PCD, диаметр концевой фрезы, патрон, радиальное зацепление, марку графита или жёсткость станка. Считайте числа данными таблицы пластин, а не общим режимом для графита.
Руководство Decatur по графиту — отдельная ветвь концевых фрез с алмазом CVD. Начальные данные сгруппированы по диаметру и общей или чистовой операции с оговоркой о влиянии марки, наладки и удаления пыли. Пример Harvey ещё уже: плоская 1/4 in четырёхзубая фреза с алмазом CVD при 12,000 rpm, 780 SFM, 0.00292 in/tooth и 140 IPM.
Данные PCD решают другую задачу. Исследование PCD для графитовой формы использовало фрезу 1,200 мм с 50 зубьями PCD при 60 об/мин и 1,200 мм/мин в испытании паза. Оно документирует абразивный износ, трещины от кромки или разрушение связующей фазы. Это не исходная таблица для малой концевой фрезы PCD.
Используйте исходную таблицу с условиями источника
| Группа данных | Условия инструмента и диаметра | Операция и приведённые значения | Отсутствующие или ограничивающие условия | Как применять |
|---|---|---|---|---|
| Пластины, указанные IDC | Радиус вершины 0.4-0.8 mm; задний угол не менее 10°; диаметр не указан | Общая обработка: 100-300 м/мин, 0.1 мм/зуб, глубина 5-10 мм. Чистовая: 150-600 м/мин, 0.013-0.05 мм/зуб, глубина 0.5-2 мм. | Марка графита, патрон, жёсткость, WOC и принадлежность к PCD не указаны. | Только для соответствующей пластины и операции. Не обозначайте это данными PCD. |
| Алмаз CVD Decatur | Концевые фрезы от 1/64 до 1/2 in, примерно 0.4-12 mm | При 1/4 дюйма: общая обработка 0.002-0.004 дюйма/зуб; чистовая 0.001-0.002 дюйма/зуб. | Контекст графитовых электродов EDM; нет набора марки, WOC, патрона и жёсткости. | Сохраняйте семейство алмаза CVD и точные диаметр и операцию. |
| CVD-алмаз Harvey | Плоскоторцевая концевая фреза 1/4 дюйма с четырьмя зубьями и CVD-алмазным покрытием | 12,000 rpm; 780 SFM; 0.00292 in/tooth; 140 IPM. | Один пример поставщика; марка, контакт, жёсткость и применимость к PCD не указаны. | Используйте для проверки расчёта, а не как режим другого семейства. |
| Исследование PCD Thomasnet | Фреза 1,200 mm, 50 зубьев PCD | 60 об/мин; 1,200 мм/мин; глубина 350 мм в описанном испытании. | Исследование отказа большой фрезы, а не данные концевых фрез. | Используйте только для интерпретации износа PCD в этих пределах. |
Таблица задаёт практическое правило остановки: без совпадения семейства инструмента и данных и указанных условий не усредняйте строки и не превращайте RPM одного семейства в рекомендацию другому. Для инструмента PCD используйте документированный совместимый набор PCD Vc и fz исходные значения из подтверждённого источника данных инструмента, затем рассчитайте команды программы. Имеющиеся данные не позволяют задать исходный диапазон PCD по марке графита, диаметру, требованиям поверхности, контакту и жёсткости.
Переводите совместимые исходные данные в RPM и минутную подачу
Скорость резания — окружная скорость. При изменении диаметра фрезы частота вращения меняется, даже если выбранная скорость резания остаётся прежней.
Обозначения: n = частота шпинделя в об/мин; Vc = подтверждённая скорость резания в m/min; и D = фактический диаметр резания в mm.
Единицы объясняют уравнение: Vc × 1000 переводит m/min в mm/min, а за оборот проходит πD мм. Деление мм/мин на мм/об даёт об/мин. Это геометрический пересчёт, а не способ выбора Vc. Также предполагается, что указанный диаметр фрезы является действительным рабочим диаметром.
Минутная подача определяется подачей на зуб:
Обозначения: Vf = минутная подача в мм/мин; n = частота шпинделя в rev/min; z = число эффективных режущих кромок за оборот шпинделя; и fz = подача на зуб в mm/tooth.
Единицы сокращаются до mm/min. Используйте фактическое число зубьев и fz из того же совместимого источника. Формула не выбирает fz, DOC, WOC, контакт или поправку на жёсткость.
Калькулятор RPM и минутной подачи для графита
Используйте скорость и подачу на зуб только из одного совместимого семейства данных. Введите реальный диаметр и эффективное число зубьев. Калькулятор лишь переводит выбранные данные; нельзя смешивать пластины, алмаз CVD и PCD.
Только пересчёт. Сохраняйте вместе с результатом серию и идентификацию фрезы, задачу по графиту, контакт, удаление пыли и условия наладки.
Проверка арифметики: пример CVD-алмаза Harvey
Harvey указывает 12,000 rpm, четыре зуба, 0.00292 in/tooth и 140 IPM для своей 1/4 in фрезы с алмазом CVD. Формула минутной подачи даёт:
Обозначения: n = 12,000 об/мин; z = 4 эффективные режущие кромки (четыре работающих зуба); fz = 0.00292 in/tooth; и Vf = 140.16 дюйма/мин минутной подачи.
После округления до целого, как в источнике, получаем 140 IPM. Это проверяет арифметику и единицы конкретного примера, но не превращает 780 SFM или 0.00292 in/tooth в рекомендацию PCD.
Корректируйте после контролируемого прохода, не смешивая переменные
Сохраняйте связь скорости, подачи на зуб, DOC, WOC, вылета, биения и удаления пыли с источником и наладкой. Таблица пластин IDC задаёт DOC для своих условий. Данные Decatur для концевых фрез используют отдельные строки диаметра и операции. Ни один источник не позволяет считать RPM, fz, DOC и WOC независимыми универсальными настройками.
Для чувствительных выходных кромок IDC рекомендует ограничение глубины на выходе, снижение подачи там и фаску заготовки для уменьшения выкрашивания. Decatur также обсуждает снижение подачи и изменение выхода. Это действия для элемента и пути выхода, а не правило снижать подачу всей программы.
Decatur сообщает, что в его условиях CVD-алмаза чрезмерно малая подача вызывает выглаживание вместо резания и ускоряет износ. Также короткие пути с множеством малых коррекций могут не достигать заданной скорости перемещения, поэтому расчётная нагрузка на зуб отличается от фактической. Используйте это для проверки случая CVD-алмаза. Не переносите порог на PCD без совместимых данных PCD.
Диагностируйте быстрый износ и дефекты до смены параметра
| Симптом | Возможная причина, поддержанная источниками | Корректирующее действие и границы применимости |
|---|---|---|
| Быстрый равномерный износ кромки | Графит абразивен; IDC предупреждает о быстром износе металлического инструмента без покрытия. | Осмотрите кромку, семейство инструмента и удаление пыли до изменения числа. |
| Трение или выглаживание | Decatur связывает слишком малую подачу с выглаживанием в контексте алмаза CVD. | Проверьте фактическую fz и ускорение на траектории. Числовой порог не является порогом для PCD. |
| Выкрашивание на выходе | IDC и Decatur описывают снижение подачи или глубины на выходе, фаску и изменение траектории выхода. | Сначала измените условия выхода, затем проверяйте по одной переменной. |
| Сколы или разрушение кромки PCD | Исследование PCD документирует трещины и пустоты от кромки и разрушение связующей фазы при испытании большой фрезы. | Проверьте целостность кромки. Не диагностируйте малую фрезу PCD только по этому испытанию. |
| Пыль накапливается в зоне резания или станке | IDC описывает порошкообразный съём и требует вытяжки из зоны обработки. | Восстановите вытяжку до вывода, что изменение подачи или скорости является причиной либо решением. |
Решение для дальнейшей работы
Для общей обработки графита полезный ответ не сводится к одной таблице. Сначала определите группу инструмента и данных, сохраните ограничения источника по диаметру, операции и отсутствующим условиям, рассчитывайте только по совместимым данным и проверяйте симптом до одного контролируемого изменения. Это не позволит превратить значение для CVD-алмаза или пластин в необоснованный режим PCD.
Если следующая задача использует PCD, получите специальный набор условий PCD вместо копирования строк CVD или пластин выше. Только для навигации по продукции смотрите ассортимент фрез PCD.