Avances y velocidades para mecanizar grafito: adapte los datos a la herramienta
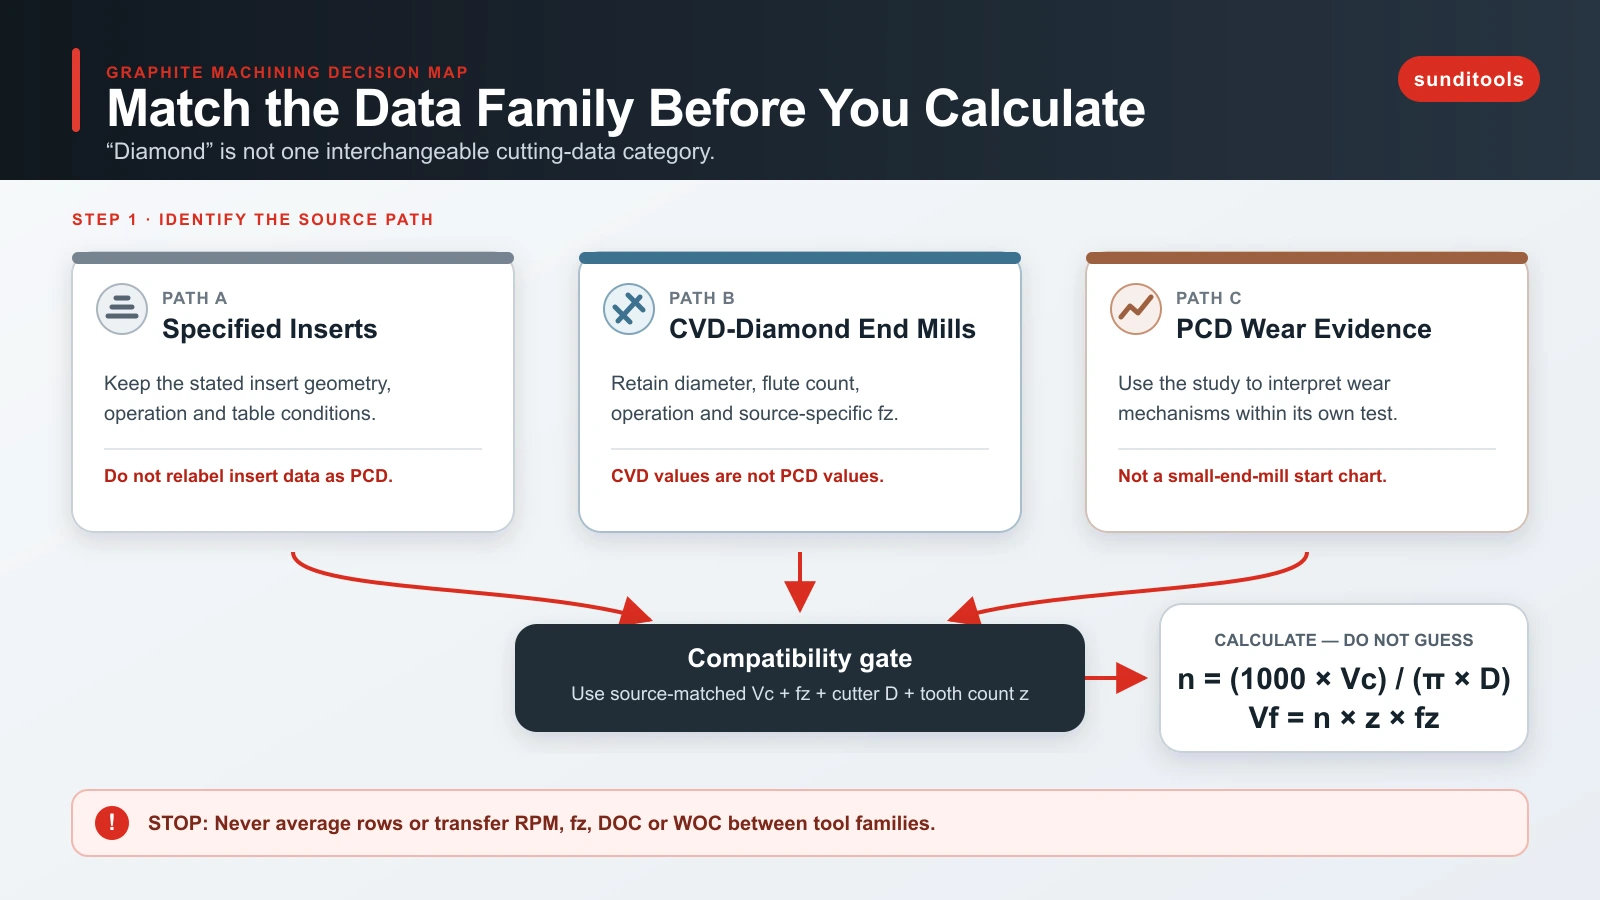
Antes de calcular las RPM, haga corresponder la familia de datos con la herramienta. La evidencia sigue tres vías: tabla IDC para plaquitas concretas, datos de fresas de diamante CVD de Decatur y Harvey y un estudio de desgaste PCD. No son intercambiables. En particular, el estudio PCD explica un mecanismo de fallo, pero no proporciona una tabla inicial PCD transferible.
Con valores compatibles de velocidad periférica y avance por diente, calcular RPM y avance de mesa es sencillo. Lo más difícil e importante es decidir si la fuente corresponde suficientemente a familia, diámetro, operación, aplicación de grafito, contacto de corte y montaje para poder usarla.
Empiece por la familia de herramienta y datos
El grafito se arranca por fractura frágil y produce partículas pulverulentas, no virutas curvas como el metal. También es abrasivo; desgaste rápido, astillado de salida y control del polvo forman parte de la selección de parámetros. La guía IDC describe el mecanizado en seco como práctica general y da una tabla para plaquitas con radio de punta de 0.4-0.8 mm y al menos 10° de incidencia.
Esa condición de plaquita importa. No identifica PCD, diámetro de fresa, soporte, contacto radial, grado de grafito ni rigidez. Trate los números como datos de plaquitas, no como valores generales para grafito.
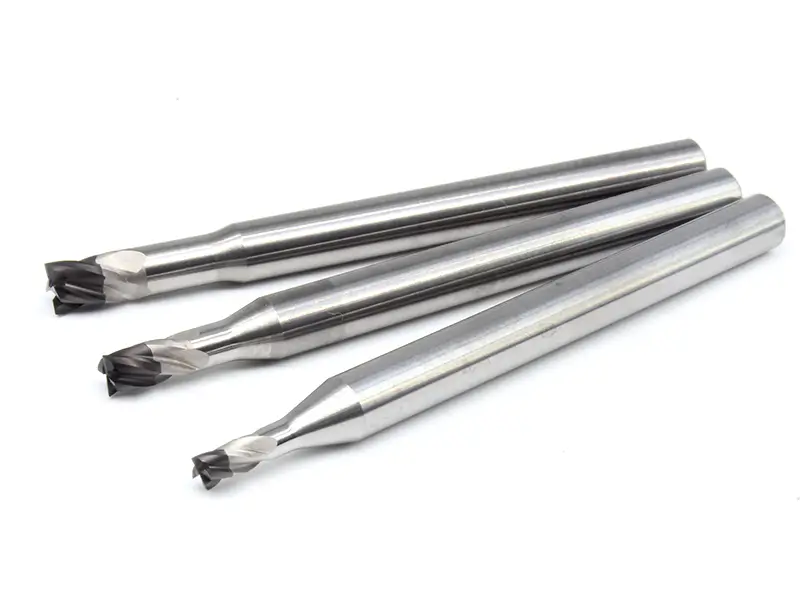
La guía Decatur sigue una vía separada para fresas de diamante CVD. Agrupa datos iniciales por diámetro y operación general o acabado y señala que grado, montaje y extracción cambian las condiciones. El ejemplo Harvey es más limitado: fresa plana recubierta de diamante CVD de 1/4 pulg y cuatro labios a 12,000 rpm, 780 SFM, 0.00292 pulg/diente y 140 IPM.
La evidencia PCD tiene otra función. El estudio PCD de moldes de grafito utilizó una fresa de 1,200 mm con 50 dientes PCD en una prueba de ranurado a 60 rpm y 1,200 mm/min. Documenta abrasión, grietas originadas en el filo o fallo del aglutinante. No es una tabla inicial para una fresa PCD pequeña.
Use una tabla inicial condicionada por la fuente
| Familia de datos | Condición de herramienta y diámetro | Operación y valores citados | Condiciones ausentes o limitantes | Cómo usarlo |
|---|---|---|---|---|
| Plaquitas especificadas por IDC | Radio de punta 0.4-0.8 mm; incidencia mínima 10°; diámetro no indicado | General: 100-300 m/min, 0.1 mm/diente, 5-10 mm DOC. Acabado: 150-600 m/min, 0.013-0.05 mm/diente, 0.5-2 mm DOC. | No se indican grado de grafito, soporte, rigidez, WOC ni condición PCD. | Use solo para plaquita y operación compatibles. No los etiquete como datos PCD. |
| Diamante CVD Decatur | Fresas de 1/64 a 1/2 pulg, unos 0.4-12 mm | A 1/4 pulg: general 0.002-0.004 pulg/diente; acabado 0.001-0.002 pulg/diente. | Contexto de grafito EDM; sin conjunto de grado, WOC, soporte o rigidez. | Mantenga la familia de diamante CVD y el diámetro/operación exactos. |
| Diamante CVD Harvey | Fresa plana recubierta de diamante CVD de 1/4 pulg, cuatro labios | 12,000 rpm; 780 SFM; 0.00292 pulg/diente; 140 IPM. | Un ejemplo de proveedor; no se indican grado, contacto, rigidez ni aplicabilidad PCD. | Use para comprobar el cálculo, no como ajuste de otra familia. |
| Estudio PCD de Thomasnet | Fresa de 1,200 mm, 50 dientes PCD | 60 rpm; 1,200 mm/min; 350 mm de profundidad en el ensayo citado. | Estudio de fallo de fresa grande, no datos de fresa de mango. | Use solo para interpretar el desgaste PCD dentro de sus límites. |
La tabla ofrece una regla de parada: si no coinciden familia y condiciones indicadas, no promedie filas ni convierta las RPM de una familia en recomendación para otra. Para una herramienta PCD, utilice un dato PCD documentado y compatible de Vc y fz procedente de una fuente cualificada de datos de herramienta y calcule después los valores del programa. La evidencia actual no justifica un intervalo inicial PCD según grado de grafito, diámetro, objetivo de acabado, contacto y rigidez.
Convierta datos compatibles en RPM y avance de mesa
La velocidad superficial es la velocidad de corte periférica. Las RPM cambian con el diámetro aunque la velocidad periférica elegida permanezca igual.
Símbolos: n = velocidad del husillo en rpm; Vc = velocidad periférica validada en m/min; y D = diámetro de corte real en mm.
Las unidades explican la ecuación: Vc × 1000 convierte m/min en mm/min y una revolución recorre πD mm. Dividir mm/min por mm/rev da rev/min. Es una conversión geométrica, no un método para elegir Vc. También supone que el diámetro indicado sea el diámetro de corte pertinente.
El avance de mesa se obtiene del avance por diente:
Símbolos: Vf = avance de mesa en mm/min; n = velocidad del husillo en rev/min; z = número de filos efectivos por revolución del husillo; y fz = avance por diente en mm/diente.
Las unidades se reducen a mm/min. Use el número real de dientes y el fz de la misma fuente compatible. La fórmula no elige fz, DOC, WOC, contacto ni corrección de rigidez.
Calculadora de RPM y avance de mesa para grafito
Use velocidad y avance por diente de una misma familia compatible. Introduzca diámetro real y dientes efectivos. La calculadora convierte los datos elegidos; no debe mezclar plaquitas, diamante CVD y PCD.
Solo conversión. Guarde familia, identidad de herramienta, aplicación de grafito, contacto, extracción y montaje junto al resultado.
Comprobación aritmética: ejemplo de diamante CVD de Harvey
Harvey indica 12,000 rpm, cuatro labios, 0.00292 pulg/diente y 140 IPM para su herramienta de 1/4 pulg recubierta de diamante CVD. La relación de avance da:
Símbolos: n = 12,000 rpm; z = 4 filos efectivos (cuatro labios efectivos); fz = 0.00292 pulg/diente; y Vf = 140.16 pulg/min de avance de mesa.
Redondeado al entero de la fuente, son 140 IPM. Esto verifica cálculo y unidades del ejemplo, pero no convierte 780 SFM ni 0.00292 pulg/diente en recomendación PCD.
Ajuste tras un corte controlado, sin mezclar variables
Mantenga velocidad, avance por diente, DOC, WOC, voladizo, descentramiento y extracción ligados a fuente y montaje. La tabla IDC da DOC para sus condiciones de plaquita. Decatur separa diámetros y operaciones. Ninguna fuente respalda RPM, fz, DOC y WOC como ajustes universales independientes.
Para bordes de salida sensibles, IDC indica que limitar profundidad, reducir avance en salida y achaflanar la pieza puede reducir astillado. Decatur también trata la reducción de avance y el cambio de estrategia de salida. Son acciones sobre geometría y salida, no una regla para reducir todo el avance del programa.
Decatur señala que, en su contexto de diamante CVD, un avance demasiado ligero puede bruñir en lugar de cortar y acelerar el desgaste. Las trayectorias cortas con muchos ajustes pueden no alcanzar la velocidad ordenada, por lo que la carga calculada difiere de la real. Úselo para comprobar el caso CVD; no aplique su umbral al PCD sin evidencia PCD compatible.
Diagnostique desgaste rápido y defectos antes de cambiar parámetros
| Síntoma | Posibilidad respaldada por evidencia | Acción correctiva y límites |
|---|---|---|
| Desgaste rápido y uniforme del filo | El grafito es abrasivo; IDC advierte del desgaste rápido de herramientas metálicas sin recubrimiento. | Inspeccione filo, familia y control del polvo antes de cambiar un valor. |
| Rozamiento o bruñido | Decatur relaciona avance demasiado ligero y bruñido en su contexto de diamante CVD. | Compruebe fz real y aceleración de trayectoria. Su umbral numérico no es un umbral PCD. |
| Astillado en salida | IDC y Decatur describen reducir avance/profundidad en salida y cambiar chaflán o trayectoria. | Cambie primero la salida y verifique una variable cada vez. |
| Astillado o fractura del filo PCD | El estudio PCD documenta grietas/vacíos originados en el filo y fallo del aglutinante en la fresa grande. | Inspeccione la integridad del filo. No diagnostique una fresa PCD pequeña solo por este ensayo. |
| Polvo acumulado en el corte o la máquina | IDC describe arranque pulverulento y exige extracción en la zona de mecanizado. | Restablezca la extracción antes de atribuir causa o solución al avance o velocidad. |
La decisión para continuar
para mecanizado genérico de grafito, una sola tabla no basta. Identifique la familia, conserve diámetro, operación y límites de la fuente, calcule solo con datos compatibles e inspeccione el síntoma antes de un cambio controlado. Así evita convertir un valor CVD o de plaquita en ajuste PCD sin respaldo.
Si el siguiente trabajo usa PCD, obtenga un conjunto de condiciones específico PCD en lugar de copiar las filas CVD o de plaquitas anteriores. Solo para navegar por productos, consulte la gama de fresas PCD.