Avanços e velocidades para maquinar grafite: adapte os dados à ferramenta
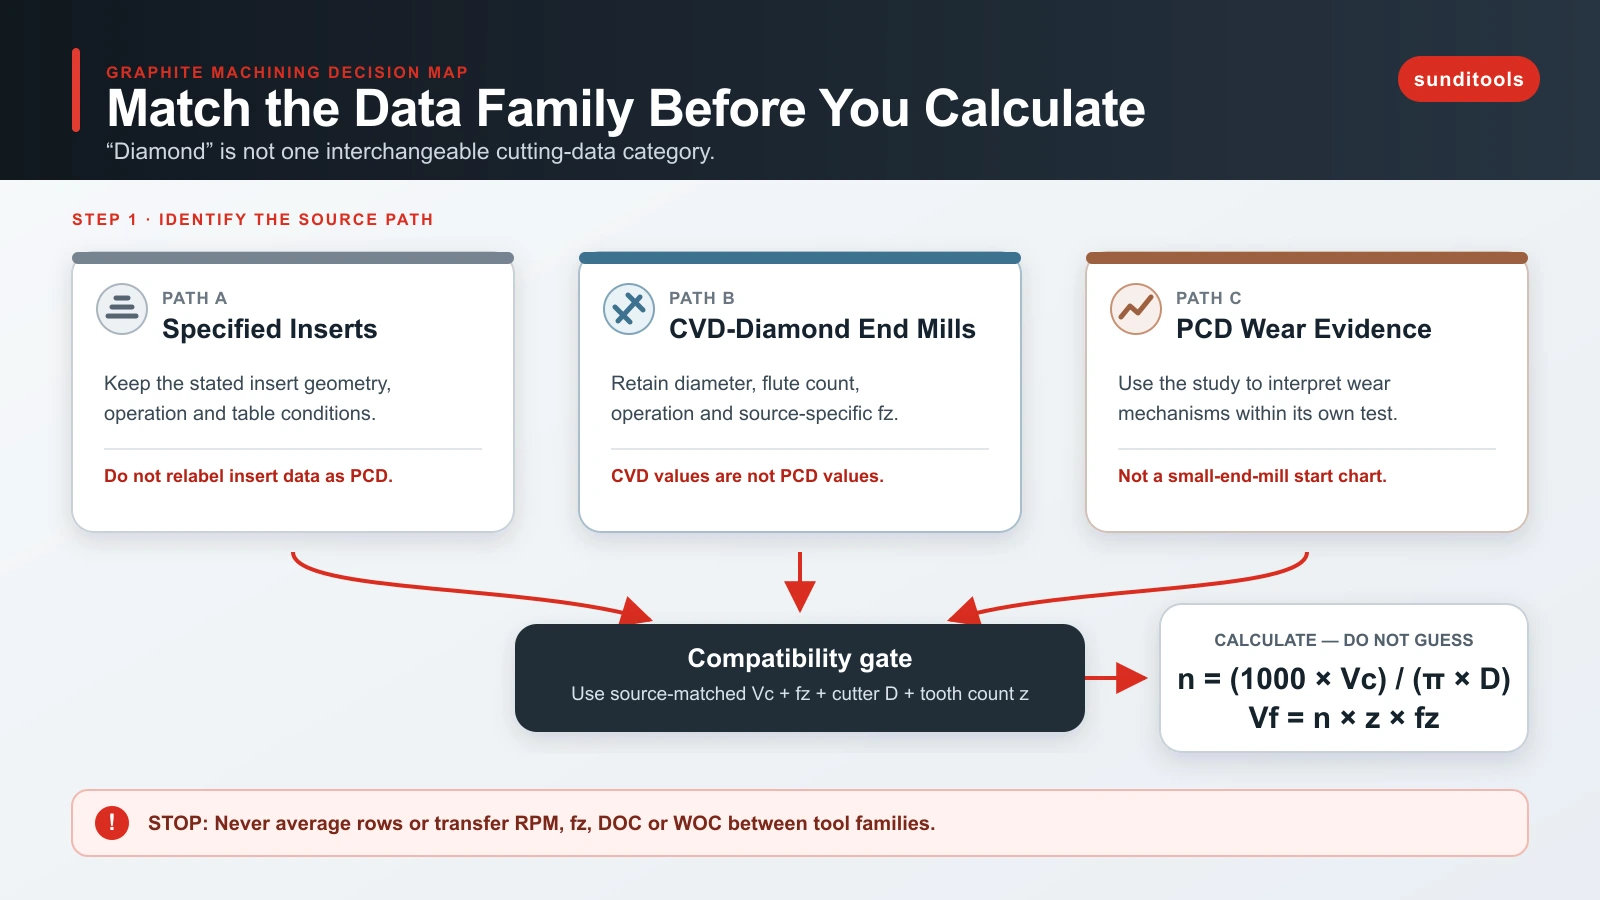
Antes de calcular as RPM, faça corresponder a família de dados à ferramenta. A evidência segue três vias: tabela IDC para pastilhas específicas, dados de fresas de diamante CVD da Decatur e Harvey e um estudo de desgaste PCD. Não são intercambiáveis. Em particular, o estudo PCD explica um mecanismo de falha, mas não fornece uma tabela inicial PCD transferível.
Com valores compatíveis de velocidade periférica e avanço por dente, calcular RPM e avanço da mesa é simples. A decisão mais difícil e importante é saber se a fonte corresponde suficientemente à família, ao diâmetro, à operação, à aplicação em grafite, ao envolvimento e à preparação para poder ser usada.
Comece pela família de ferramenta e dados
A grafite é removida por fratura frágil, produzindo partículas em pó em vez de aparas curvas como o metal. Também é abrasiva; desgaste rápido, lascamento na saída e controlo do pó fazem parte da seleção de parâmetros. O guia IDC descreve a maquinação a seco como prática geral e apresenta uma tabela para pastilhas com raio de ponta de 0.4-0.8 mm e pelo menos 10° de folga.
Essa condição da pastilha importa. Não identifica PCD, diâmetro da fresa, suporte, envolvimento radial, grau de grafite ou rigidez. Trate os números como dados de pastilhas, não como valores gerais para grafite.
O guia Decatur segue uma via separada para fresas de diamante CVD. Agrupa dados iniciais por diâmetro e operação geral ou acabamento e assinala que grau, preparação e extração alteram as condições. O exemplo Harvey é mais restrito: fresa plana revestida a diamante CVD de 1/4 pol e quatro gumes a 12,000 rpm, 780 SFM, 0.00292 pol/dente e 140 IPM.
A evidência PCD tem outra função. O estudo PCD de moldes de grafite usou uma fresa de 1,200 mm com 50 dentes PCD num ensaio de ranhuragem a 60 rpm e 1,200 mm/min. Documenta abrasão, fissuras originadas na aresta ou falha do ligante. Não é uma tabela inicial para uma fresa PCD pequena.
Use uma tabela inicial condicionada pela fonte
| Família de dados | Condição de ferramenta e diâmetro | Operação e valores citados | Condições ausentes ou limitantes | Como utilizar |
|---|---|---|---|---|
| Pastilhas especificadas pela IDC | Raio de ponta 0.4-0.8 mm; folga mínima 10°; diâmetro não indicado | Geral: 100-300 m/min, 0.1 mm/dente, 5-10 mm DOC. Acabamento: 150-600 m/min, 0.013-0.05 mm/dente, 0.5-2 mm DOC. | Não são indicados grau de grafite, suporte, rigidez, WOC nem condição PCD. | Use apenas para pastilha e operação compatíveis. Não os rotule como dados PCD. |
| Diamante CVD Decatur | Fresas de 1/64 a 1/2 pol, cerca de 0.4-12 mm | A 1/4 pol: geral 0.002-0.004 pol/dente; acabamento 0.001-0.002 pol/dente. | Contexto de grafite EDM; sem conjunto de grau, WOC, suporte ou rigidez. | Mantenha a família de diamante CVD e o diâmetro/operação exatos. |
| Diamante CVD Harvey | Fresa plana revestida a diamante CVD de 1/4 pol, quatro gumes | 12,000 rpm; 780 SFM; 0.00292 pol/dente; 140 IPM. | Um exemplo de fornecedor; não são indicados grau, envolvimento, rigidez nem aplicabilidade PCD. | Use para verificar o cálculo, não como regulação de outra família. |
| Estudo PCD da Thomasnet | Fresa de 1,200 mm, 50 dentes PCD | 60 rpm; 1,200 mm/min; 350 mm de profundidade no ensaio citado. | Estudo de falha de fresa grande, não dados de fresa de topo. | Use apenas para interpretar o desgaste PCD dentro dos seus limites. |
A tabela fornece uma regra de paragem: se a família e as condições indicadas não corresponderem, não faça médias entre linhas nem transforme as RPM de uma família em recomendação para outra. Para uma ferramenta PCD, use um dado PCD documentado e compatível de Vc e fz proveniente de uma fonte qualificada de dados de ferramenta e calcule depois os valores do programa. A evidência atual não justifica um intervalo inicial PCD segundo grau de grafite, diâmetro, objetivo de acabamento, envolvimento e rigidez.
Converta dados compatíveis em RPM e avanço da mesa
A velocidade superficial é a velocidade de corte periférica. As RPM mudam com o diâmetro mesmo que a velocidade periférica escolhida se mantenha.
Símbolos: n = velocidade do veio em rpm; Vc = velocidade periférica validada em m/min; e D = diâmetro de corte real em mm.
As unidades explicam a equação: Vc × 1000 converte m/min em mm/min e uma rotação percorre πD mm. Dividir mm/min por mm/rot dá rot/min. É uma conversão geométrica, não um método para escolher Vc. Também pressupõe que o diâmetro indicado é o diâmetro de corte relevante.
O avanço da mesa resulta do avanço por dente:
Símbolos: Vf = avanço da mesa em mm/min; n = velocidade do veio em rot/min; z = número de arestas efetivas por rotação do veio; e fz = avanço por dente em mm/dente.
As unidades reduzem-se a mm/min. Use o número real de dentes e o fz da mesma fonte compatível. A fórmula não escolhe fz, DOC, WOC, envolvimento nem correção de rigidez.
Calculadora de RPM e avanço da mesa para grafite
Use velocidade e avanço por dente da mesma família compatível. Introduza diâmetro real e dentes efetivos. A calculadora converte os dados escolhidos; não deve misturar pastilhas, diamante CVD e PCD.
Apenas conversão. Guarde família, identidade da ferramenta, aplicação em grafite, envolvimento, extração e preparação com o resultado.
Verificação aritmética: exemplo de diamante CVD da Harvey
A Harvey indica 12,000 rpm, quatro gumes, 0.00292 pol/dente e 140 IPM para a ferramenta de 1/4 pol revestida a diamante CVD. A relação de avanço dá:
Símbolos: n = 12,000 rpm; z = 4 arestas efetivas (quatro canais efetivos); fz = 0.00292 pol/dente; e Vf = 140.16 pol/min de avanço da mesa.
Arredondado ao inteiro da fonte, são 140 IPM. Isto verifica o cálculo e as unidades do exemplo, mas não transforma 780 SFM nem 0.00292 pol/dente numa recomendação PCD.
Ajuste após um corte controlado, sem misturar variáveis
Mantenha velocidade, avanço por dente, DOC, WOC, balanço, batimento e extração ligados à fonte e preparação. A tabela IDC fornece DOC para as suas condições de pastilha. A Decatur separa diâmetros e operações. Nenhuma fonte sustenta RPM, fz, DOC e WOC como regulações universais independentes.
Para arestas de saída sensíveis, a IDC indica que limitar profundidade, reduzir avanço na saída e chanfrar a peça pode reduzir lascamento. A Decatur também trata da redução do avanço e da mudança de estratégia de saída. São ações sobre geometria e saída, não uma regra para reduzir todo o avanço do programa.
A Decatur refere que, no seu contexto de diamante CVD, um avanço demasiado leve pode brunir em vez de cortar e acelerar o desgaste. Trajetórias curtas com muitos ajustes podem não atingir a velocidade comandada, pelo que a carga calculada difere da real. Use isto para verificar o caso CVD; não aplique o limite ao PCD sem evidência PCD compatível.
Diagnostique desgaste rápido e defeitos antes de alterar parâmetros
| Sintoma | Possibilidade sustentada pela evidência | Ação corretiva e limites |
|---|---|---|
| Desgaste rápido e uniforme da aresta | A grafite é abrasiva; a IDC alerta para o desgaste rápido de ferramentas metálicas sem revestimento. | Inspecione aresta, família e controlo do pó antes de alterar um valor. |
| Atrito ou brunimento | A Decatur relaciona avanço demasiado leve e brunimento no seu contexto de diamante CVD. | Verifique fz real e aceleração da trajetória. O limite numérico não é um limite PCD. |
| Lascamento na saída | IDC e Decatur descrevem reduzir avanço/profundidade na saída e alterar chanfro ou trajetória. | Altere primeiro a saída e verifique uma variável de cada vez. |
| Lascamento ou fratura da aresta PCD | O estudo PCD documenta fissuras/vazios originados na aresta e falha do ligante na fresa grande. | Inspecione a integridade da aresta. Não diagnostique uma fresa PCD pequena apenas por este ensaio. |
| Pó acumulado no corte ou na máquina | A IDC descreve remoção em pó e exige extração na zona de maquinação. | Restabeleça a extração antes de atribuir causa ou solução ao avanço ou velocidade. |
A decisão para continuar
para maquinação genérica de grafite, uma só tabela não basta. Identifique a família, conserve diâmetro, operação e limites da fonte, calcule apenas com dados compatíveis e inspecione o sintoma antes de uma alteração controlada. Assim evita transformar um valor CVD ou de pastilha numa regulação PCD sem suporte.
Se o trabalho seguinte usar PCD, obtenha um conjunto de condições específico PCD em vez de copiar as linhas CVD ou de pastilhas acima. Apenas para navegação de produtos, consulte a gama de fresas PCD.