Vorschübe und Schnittgeschwindigkeiten bei Graphit: Daten passend zum Werkzeug wählen
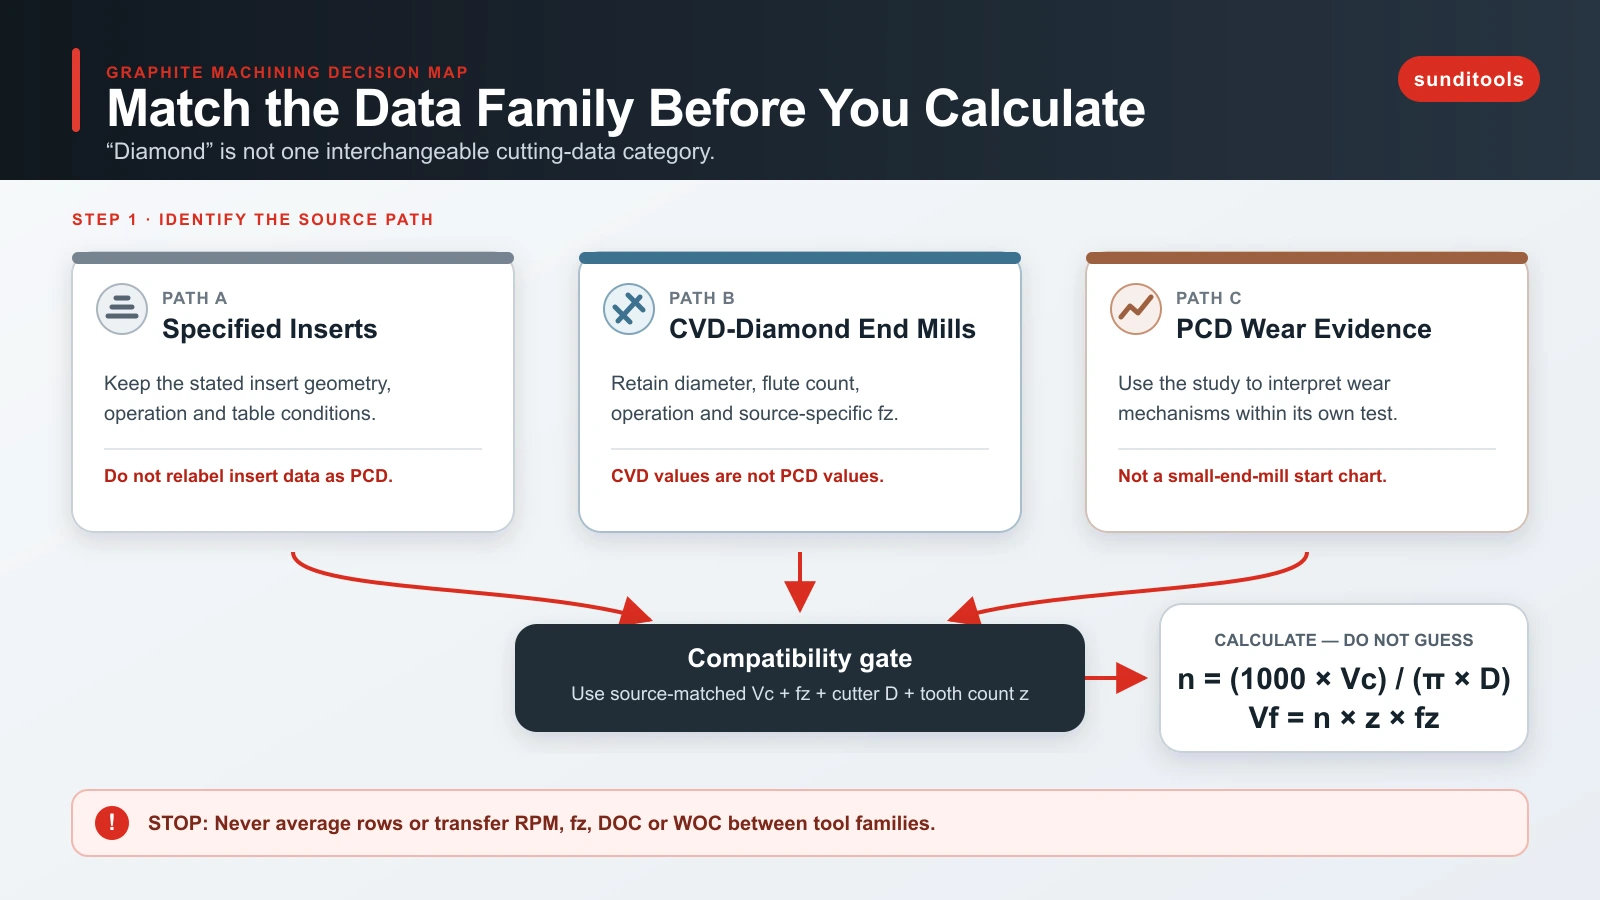
Ordnen Sie vor der RPM-Berechnung die Schnittdatenfamilie dem Werkzeug zu. Die Belege folgen drei getrennten Wegen: einer IDC-Tabelle für bestimmte Fräsplatten, CVD-Diamant-Schaftfräserdaten von Decatur und Harvey sowie einer PCD-Verschleißstudie. Diese sind nicht austauschbar. Insbesondere erklärt die PCD-Studie einen Schadensmechanismus, liefert aber keine übertragbare PCD-Starttabelle.
Mit passenden Quellwerten für Umfangsgeschwindigkeit und Zahnvorschub sind RPM und Tischvorschub leicht zu berechnen. Schwieriger und wichtiger ist die Entscheidung, ob Quelle, Werkzeugfamilie, Durchmesser, Bearbeitung, Graphitanwendung, Eingriff und Aufspannung ausreichend übereinstimmen, um die Werte überhaupt zu verwenden.
Mit Werkzeug- und Datenfamilie beginnen
Graphit wird durch spröden Bruch abgetragen und erzeugt pulverartige Partikel statt metalltypischer gekrümmter Späne. Es ist zudem abrasiv; schneller Schneidenverschleiß, Ausbrüche am Austritt und Staubkontrolle gehören deshalb zur Schnittwertentscheidung. IDCs Graphit- und Kohlenstoffleitfaden nennt Trockenbearbeitung als übliche Praxis und gibt eine Frästabelle für Platten mit 0.4-0.8 mm Eckenradius und mindestens 10° Freiwinkel an.
Diese Plattenbedingung ist entscheidend. Sie benennt weder PCD noch Schaftfräserdurchmesser, Halter, radialen Eingriff, Graphitsorte oder Maschinensteifigkeit. Behandeln Sie die Zahlen als Plattentabellendaten, nicht als allgemeine Graphitvorgaben.
Decaturs Graphitleitfaden beschreibt separat CVD-Diamant-Schaftfräser. Die Startdaten sind nach Durchmesser und allgemeiner beziehungsweise Schlichtbearbeitung gegliedert; Graphitsorte, Aufspannung und Staubabfuhr verändern die tatsächlichen Bedingungen. Harveys Beispiel ist enger gefasst: ein vierschneidiger, flacher CVD-diamantbeschichteter Schaftfräser mit 1/4 Zoll bei 12,000 rpm, 780 SFM, 0.00292 Zoll/Zahn und 140 IPM.
Die PCD-Belege erfüllen eine andere Aufgabe. Die PCD-Studie zu Graphitformen verwendete einen 1,200-mm-Fräser mit 50 PCD-Zähnen in einem Nutversuch bei 60 rpm und 1,200 mm/min. Sie dokumentiert Abrasion sowie von der Schneide ausgehende Risse oder Bindungsphasenversagen. Sie ist keine Starttabelle für kleine PCD-Schaftfräser.
Eine an die Quelle gebundene Starttabelle nutzen
| Datenfamilie | Werkzeug- und Durchmesserbedingung | Bearbeitung und zitierte Werte | Fehlende oder begrenzende Bedingungen | So verwenden |
|---|---|---|---|---|
| Von IDC spezifizierte Platten | 0.4-0.8 mm Eckenradius; mindestens 10° Freiwinkel; Durchmesser nicht angegeben | Allgemein: 100-300 m/min, 0.1 mm/Zahn, 5-10 mm DOC. Schlichten: 150-600 m/min, 0.013-0.05 mm/Zahn, 0.5-2 mm DOC. | Graphitsorte, Halter, Steifigkeit, WOC und PCD-Eignung nicht angegeben. | Nur für passende Platte und Bearbeitung verwenden. Nicht als PCD-Daten umetikettieren. |
| Decatur CVD-Diamant | Schaftfräser von 1/64 bis 1/2 Zoll, etwa 0.4-12 mm | Bei 1/4 Zoll: allgemein 0.002-0.004 Zoll/Zahn; Schlichten 0.001-0.002 Zoll/Zahn. | EDM-Graphit-Kontext; kein Bedingungssatz zu Sorte, WOC, Halter oder Steifigkeit. | CVD-Diamant-Familie und exakten Durchmesser/Bearbeitungsfall beibehalten. |
| Harvey CVD-Diamant | 1/4 Zoll, vierschneidiger CVD-diamantbeschichteter Schaftfräser mit flacher Stirn | 12,000 rpm; 780 SFM; 0.00292 Zoll/Zahn; 140 IPM. | Ein Herstellerbeispiel; Sorte, Eingriff, Steifigkeit und PCD-Übertragbarkeit nicht angegeben. | Als Rechenprüfung verwenden, nicht als Einstellung für eine andere Werkzeugfamilie. |
| Thomasnet-PCD-Studie | 1,200-mm-Fräser, 50 PCD-Zähne | 60 rpm; 1,200 mm/min; 350 mm Tiefe im berichteten Versuch. | Schadensstudie an großem Fräser, keine Schaftfräserdaten. | Nur zur begrenzten Deutung von PCD-Verschleiß verwenden. |
Die Tabelle gibt eine praktische Stoppregel: Lassen sich Werkzeug-/Datenfamilie und genannte Betriebsbedingungen nicht zuordnen, mitteln Sie die Zeilen nicht und übertragen Sie keine RPM einer Familie auf eine andere. Verwenden Sie für ein PCD-Werkzeug dokumentierte, passende PCD-Werte für Vc und fz aus einer qualifizierten Werkzeugdatenquelle und berechnen Sie anschließend die Programmwerte. Die vorliegenden Belege rechtfertigen keinen PCD-Startbereich gegliedert nach Graphitsorte, Durchmesser, Oberflächenziel, Eingriff und Steifigkeit.
Passende Eingaben in RPM und Tischvorschub umrechnen
Umfangsgeschwindigkeit ist die Schnittgeschwindigkeit am Umfang. RPM ändern sich mit dem Fräserdurchmesser, auch wenn die gewählte Umfangsgeschwindigkeit gleich bleibt.
Symbole: n = Spindeldrehzahl in rpm; Vc = qualifizierte Umfangsgeschwindigkeit in m/min; und D = tatsächlicher Schnittdurchmesser in mm.
Die Einheiten erklären die Gleichung: Vc × 1000 rechnet m/min in mm/min um, und eine Umdrehung durchläuft πD mm. mm/min geteilt durch mm/Umdrehung ergibt Umdrehungen/min. Dies ist eine geometrische Umrechnung, kein Verfahren zur Auswahl von Vc. Außerdem muss der angegebene Fräserdurchmesser der relevante Schnittdurchmesser sein.
Der Tischvorschub folgt aus dem Zahnvorschub:
Symbole: Vf = Tischvorschub in mm/min; n = Spindeldrehzahl in Umdrehungen/min; z = Anzahl wirksamer Schneiden je Spindelumdrehung; und fz = Zahnvorschub in mm/Zahn.
Die Einheiten ergeben mm/min. Verwenden Sie die tatsächliche Schneidenzahl und den fz aus derselben kompatiblen Quelle. Die Formel wählt weder fz, DOC, WOC, Eingriff noch eine Steifigkeitskorrektur.
Rechner für Graphit-RPM und Tischvorschub
Verwenden Sie Schnittgeschwindigkeit und Zahnvorschub nur aus einer passenden Werkzeugdatenfamilie. Geben Sie tatsächlichen Fräserdurchmesser und wirksame Schneidenzahl ein. Der Rechner wandelt die ausgewählten Werte um; Platten-, CVD-Diamant- und PCD-Daten dürfen nicht gemischt werden.
Nur Umrechnung. Werkzeugfamilie, Werkzeugidentität, Graphitanwendung, Eingriff, Staubabfuhr und Aufspannungsbedingungen mit dem Ergebnis speichern.
Rechenprüfung: Harveys CVD-Diamant-Beispiel
Harvey nennt 12,000 rpm, vier Schneiden, 0.00292 Zoll/Zahn und 140 IPM für sein angegebenes CVD-diamantbeschichtetes 1/4-Zoll-Werkzeug. Die Tischvorschubbeziehung ergibt:
Symbole: n = 12,000 rpm; z = 4 wirksame Schneiden (vier wirksame Nuten); fz = 0.00292 Zoll/Zahn; und Vf = 140.16 Zoll/min Tischvorschub.
Auf die in der Quelle verwendete ganze Zahl gerundet sind das 140 IPM. Dies prüft Rechnung und Einheiten für genau dieses Beispiel, macht aber weder 780 SFM noch 0.00292 Zoll/Zahn zu einer PCD-Empfehlung.
Nach kontrolliertem Schnitt anpassen, ohne Variablen zu vermischen
Verknüpfen Sie Geschwindigkeit, Zahnvorschub, DOC, WOC, Auskragung, Rundlauf und Staubabfuhr mit Quelle und Aufspannung. Die IDC-Plattentabelle liefert DOC für ihre eigenen Plattenbedingungen. Decaturs Schaftfräserdaten trennen Durchmesser und Bearbeitung. Keine Quelle stützt RPM, fz, DOC und WOC als unabhängige Universalwerte.
Für empfindliche Austrittskanten empfiehlt IDC geringere Austrittstiefe, reduzierten Vorschub am Austritt und Anfasen des Werkstücks gegen Ausbrüche. Decatur behandelt ebenfalls reduzierten Austrittsvorschub und eine andere Austrittsstrategie. Das betrifft Geometrie und Austrittsbahn, nicht den Vorschub des gesamten Programms.
Decatur berichtet für seinen CVD-Diamant-Kontext, dass zu geringer Vorschub eher glättet als schneidet und Verschleiß beschleunigen kann. Kurze Bahnen mit vielen kleinen Korrekturen erreichen möglicherweise nicht die befohlene Verfahrgeschwindigkeit; berechnete und tatsächliche Spanlast können abweichen. Nutzen Sie dies als Prüfung für CVD-Diamant, übertragen Sie die Schwelle aber nicht ohne passende PCD-Belege auf PCD.
Schnellen Verschleiß und Fehler vor Parameteränderungen diagnostizieren
| Symptom | Durch Belege gestützte Möglichkeit | Korrekturmaßnahme und Grenze |
|---|---|---|
| Schneller, gleichmäßiger Schneidenverschleiß | Graphit ist abrasiv; IDC warnt vor schnellem Verschleiß unbeschichteter metallischer Schneidwerkzeuge. | Vor Zahlenänderungen Schneide, Werkzeugfamilie und Staubkontrolle prüfen. |
| Reiben oder Glätten | Decatur verknüpft zu geringen Vorschub mit Glätten im eigenen CVD-Diamant-Kontext. | Tatsächliches fz und Bahnbeschleunigung prüfen. Die numerische Schwelle ist keine PCD-Schwelle. |
| Ausbrüche am Austritt | IDC und Decatur beschreiben weniger Vorschub/Tiefe am Austritt sowie Fasen- oder Austrittsbahnänderungen. | Zuerst Austrittsbedingung ändern, dann jeweils eine Variable prüfen. |
| PCD-Schneidenausbrüche oder Bruch | Die PCD-Studie dokumentiert von der Schneide ausgehende Risse/Hohlräume und Bindungsphasenversagen am großen Fräser. | Schneidenintegrität prüfen. Kleine PCD-Fräser nicht allein anhand dieses Versuchs diagnostizieren. |
| Staubansammlung im Schnitt oder in der Maschine | IDC beschreibt pulverartigen Abtrag und fordert Absaugung im Bearbeitungsbereich. | Absaugung wiederherstellen, bevor Vorschub oder Drehzahl als Ursache oder Abhilfe gelten. |
Die weiterführende Entscheidung
für allgemeine Graphitbearbeitung ist eine einzige Tabelle keine brauchbare Antwort. Identifizieren Sie zuerst Werkzeug-/Datenfamilie, behalten Sie Durchmesser, Bearbeitung und Grenzen fehlender Bedingungen bei, rechnen Sie nur mit passenden Eingaben und prüfen Sie das Symptom vor einer kontrollierten Änderung. So wird ein CVD-Diamant- oder Plattenwert nicht zur unbelegten PCD-Einstellung.
Verwendet der nächste Auftrag PCD, beschaffen Sie einen PCD-spezifischen Bedingungssatz, statt die obigen CVD- oder Plattenzeilen zu kopieren. Nur zur Produktnavigation siehe das PCD-Fräserprogramm.