










ЗАКАЗНЫЕ РАЗВЁРТКИ ДЛЯ ЧИСТОВОЙ ОБРАБОТКИ ОТВЕРСТИЙ НА ЧПУ
Твердосплавные машинные развёртки по требованиям к вашему отверстию
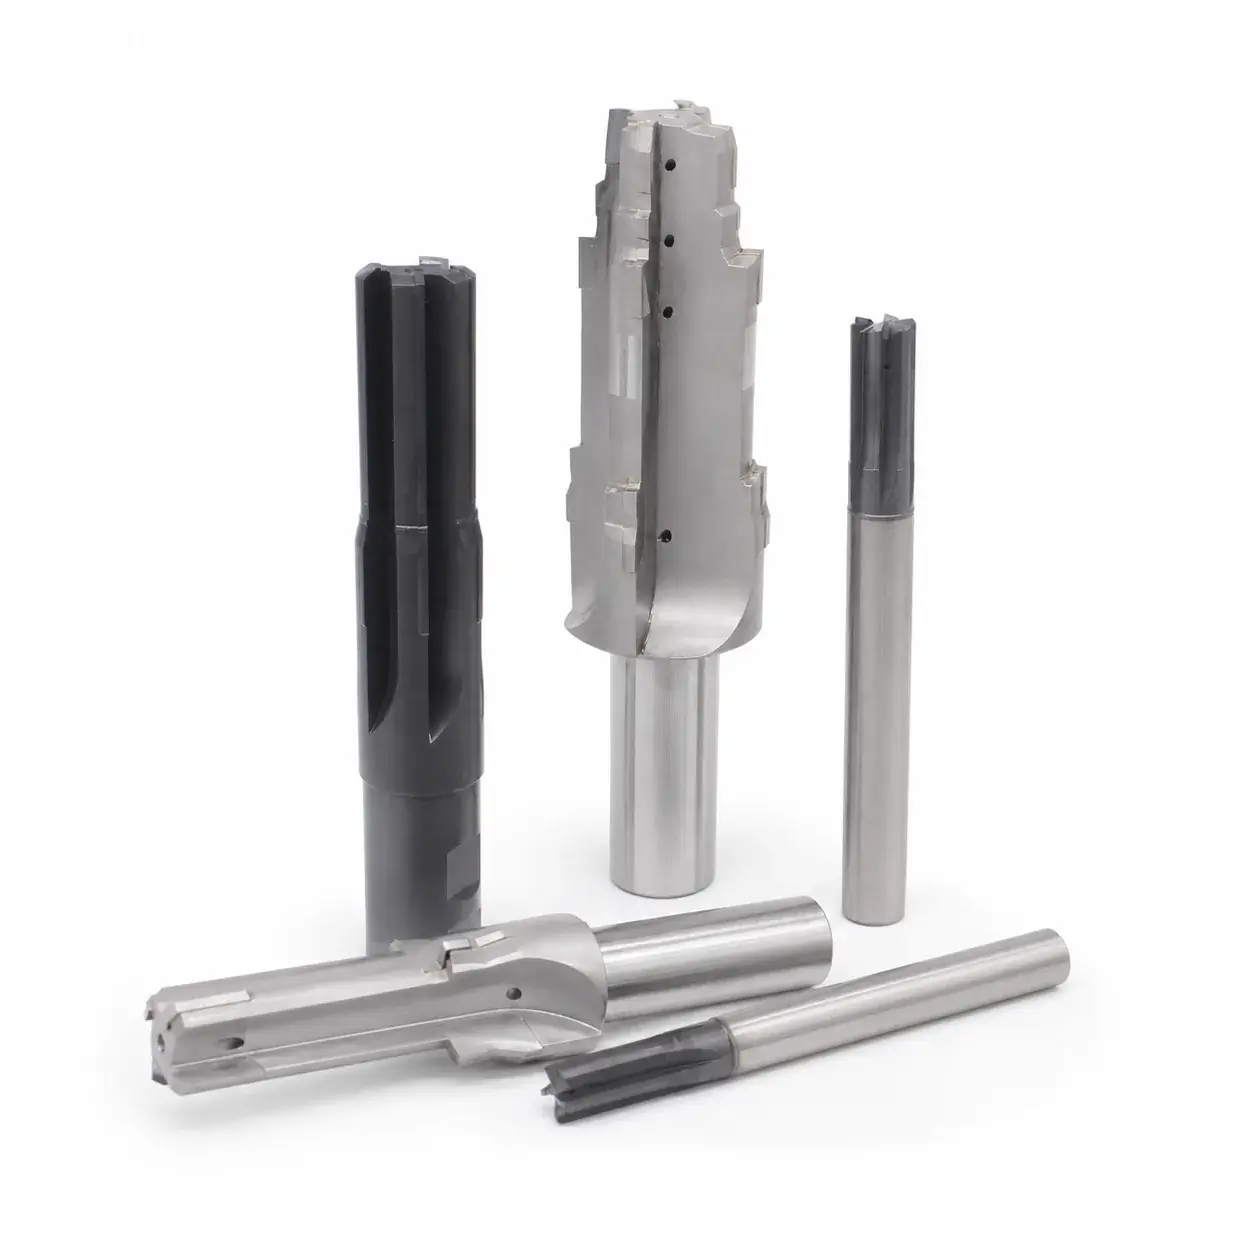
SUNDI разрабатывает заказные развёртки по чертежу детали и условиям обработки заказчика. Мы рассматриваем окончательный диаметр и допуск, припуск предварительного отверстия, материал заготовки, глубину отверстия, биение патрона и подачу СОЖ, затем определяем длину направляющей части, направление канавок, режущую геометрию и подготовку кромки до выпуска спецификации инструмента.
Когда отверстию нужна заказная развёртка?
Стандартная развёртка может соответствовать номинальному диаметру, но не обеспечивать требуемый размер, поверхность или стойкость при изменении предварительного отверстия, материала, биения и условий подачи СОЖ.
С чего начать:Отправьте чертёж отверстия, материал, размер предварительного отверстия, допуск и условия работы станка или подачи СОЖ.
- Конфиденциальное рассмотрение чертежа
- Согласование спецификации до шлифования
- Шлифование Walter и контроль Zoller
- Предоставление протокола контроля
ОПРЕДЕЛИТЬ ЗАКАЗНУЮ МАШИННУЮ РАЗВЁРТКУ
Преобразуйте требования к отверстию в спецификацию инструмента
При рассмотрении мы увязываем готовое отверстие с предварительным отверстием, геометрией инструмента и условиями станка.
Задать готовое отверстие
Начните с окончательного диаметра, допуска, качества поверхности и глубины отверстия на чертеже детали.
Подтвердить припуск на развёртывание
Сопоставьте диаметр предварительного отверстия с готовым, прежде чем задавать снимаемый припуск.
Учесть материал заготовки
По материалу и условиям резания подберите марку твёрдого сплава, покрытие и подготовку кромки.
Определить геометрию направляющей части и канавок
Задайте длину направляющей части, направление канавок, затылование и режущую геометрию под деталь.
Проверить патрон и рабочий вылет
Рассмотрите биение патрона, вылет и зазоры приспособления до утверждения размеров инструмента.
Проверить подачу СОЖ на глубине
При определении направления канавок и элементов СОЖ учитывайте глубину отверстия и подачу охлаждающей жидкости.
ИЗГОТОВЛЕНИЕ ЗАКАЗНЫХ МАШИННЫХ РАЗВЁРТОК
Отшлифовать согласованный диаметр, направляющую часть и режущую геометрию
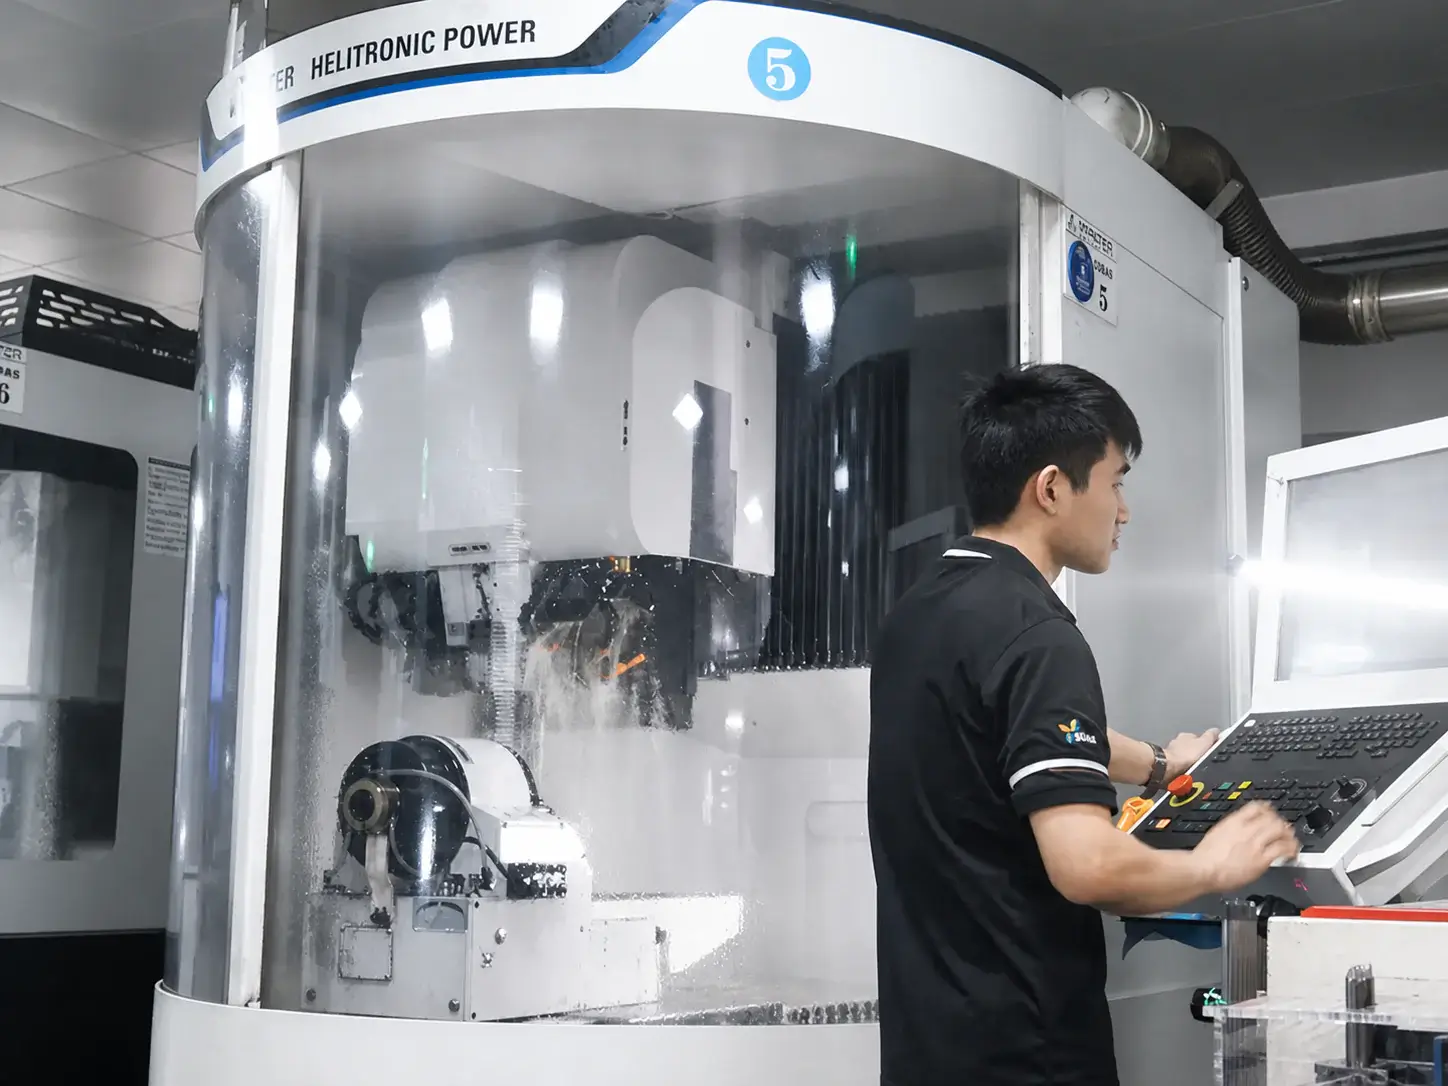
Утверждённая спецификация определяет машинную развёртку. Шлифовальная операция Walter выполняется по согласованному диаметру отверстия, направляющему участку, геометрии канавок и режущим кромкам.
Подготовить заданную геометрию инструмента
Проверьте твердосплавную заготовку, программу, настройку кругов и размерные базы по утверждённой спецификации развёртки.
Изготовить направляющие и режущие элементы
Отшлифовать окончательный диаметр, направляющую часть, канавки и режущие кромки.
РАЗМЕРНЫЙ КОНТРОЛЬ МАШИННОЙ РАЗВЁРТКИ
Проверить размеры, определяющие отверстие, до выпуска инструмента
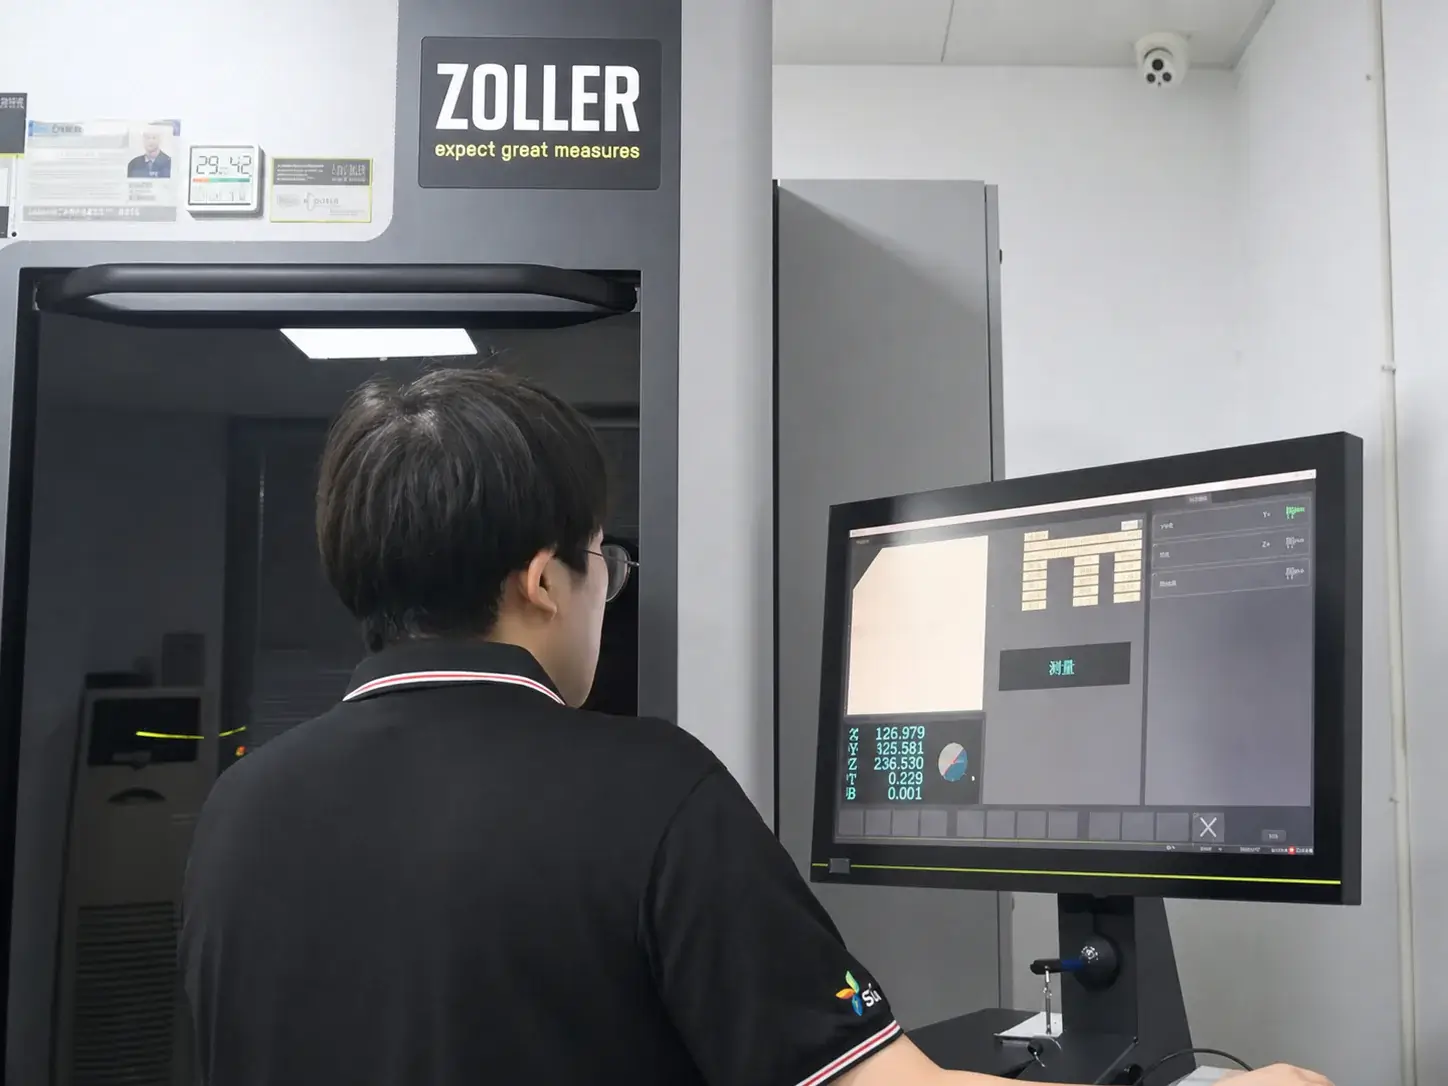
Контроль проводится по заданному окончательному диаметру, длине направляющей части, биению и геометрии. Измеримые отклонения корректируются при шлифовании и повторно проверяются перед выпуском.
Проверить диаметр, направляющую часть и биение
Проверить окончательный диаметр, длину направляющей части, биение и заданную геометрию до завершения изготовления.
Зафиксировать заданные результаты контроля
Зафиксировать требуемые результаты и выпустить инструмент только после успешного контроля.
ПРЕДЛОЖЕНИЕ НА ЗАКАЗНУЮ МАШИННУЮ РАЗВЁРТКУ
Запросить рассмотрение заказной машинной развёртки
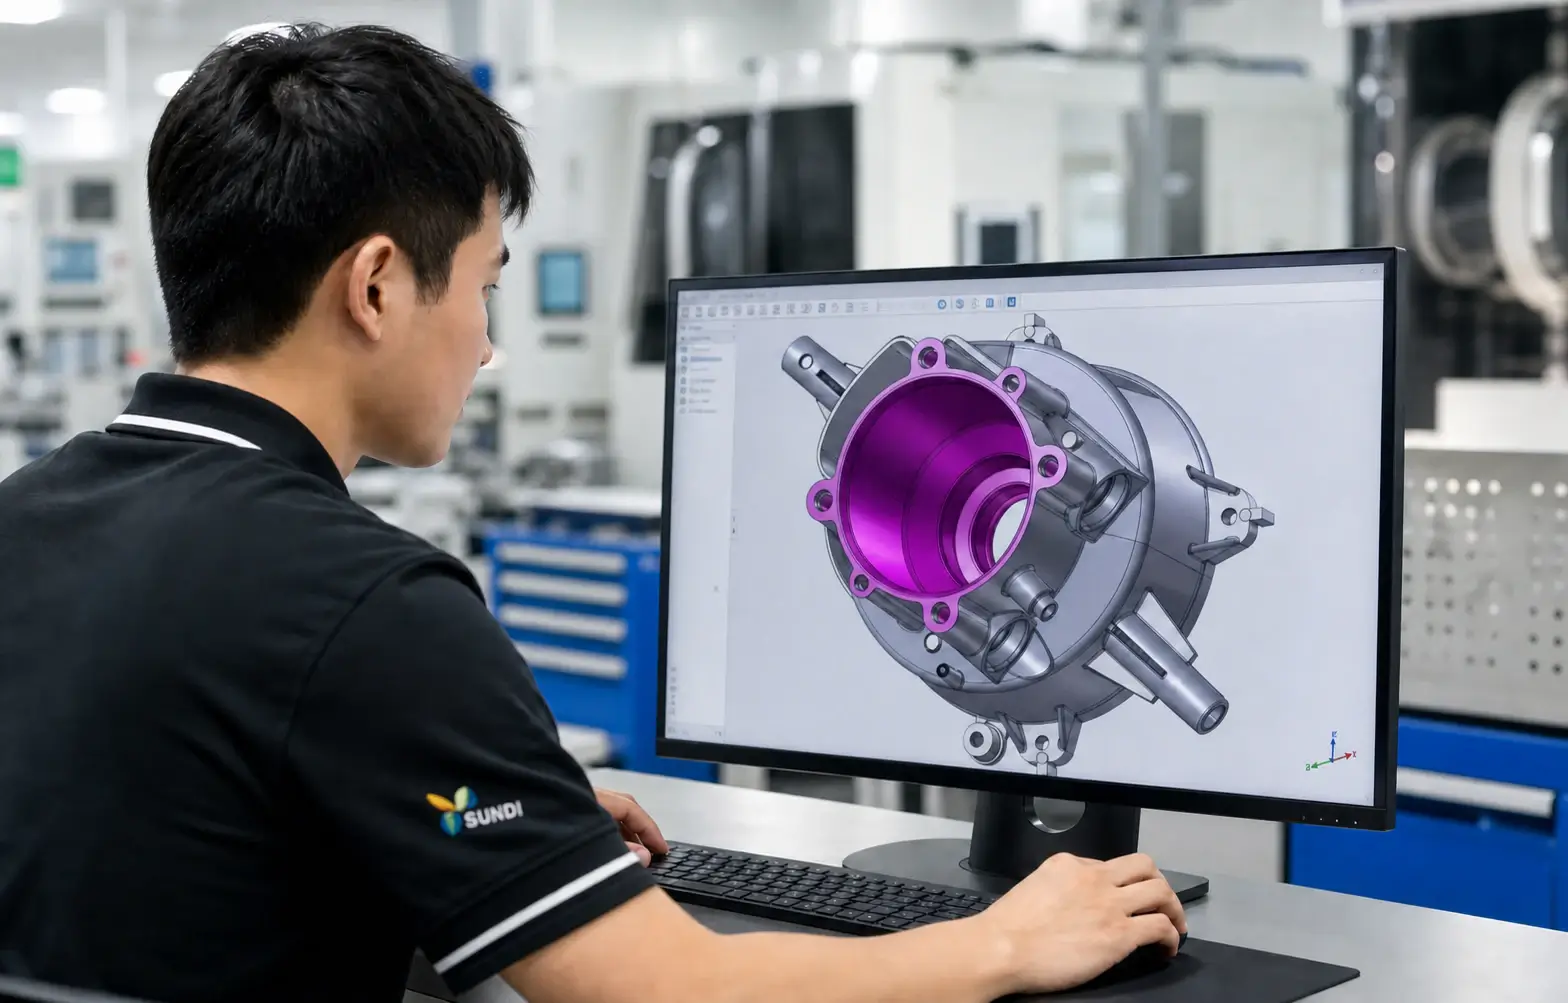
Отправьте чертёж, материал, допуск и производственную задачу. Перед расчётом предложения мы рассмотрим припуск, геометрию направляющей части и канавок, а также условия работы станка.
Чертежи и загруженные файлы рассматриваются как конфиденциальная информация проекта.
СОПРОВОЖДЕНИЕ ИСПЫТАНИЙ МАШИННОЙ РАЗВЁРТКИ
Проверить готовое отверстие в условиях вашего станка
Первое испытание показывает, соответствует ли заданная развёртка требованиям к отверстию при фактических параметрах предварительного отверстия, патрона и СОЖ.
Проверить диаметр и качество поверхности
Измерить готовое отверстие по согласованному размеру, допуску и требованию к поверхности.
Учитывать годные детали до переточки
При оценке стойкости учитывайте годные детали до согласованного предела износа или переточки.
Выявить причины изменения размера или поверхности
При изменении результата обработки проверьте режущую кромку, припуск, биение патрона, СОЖ и режимы резания.
Оценить себестоимость годной детали
Перед согласованием следующей корректировки оцените качество отверстия, стойкость по годным деталям и себестоимость годной детали.
Данные о материале для заказной твердосплавной развёртки
Укажите материал заготовки при рассмотрении чертежа, чтобы подобрать твёрдый сплав, покрытие и СОЖ под условия развёртывания.
Чугун
Укажите требования к отверстию и данные предварительного отверстия для чугунных деталей двигателей, насосов, гидравлического и промышленного оборудования.
Сталь
Подтвердите марку стали, твёрдость и припуск при рассмотрении требований к покрытию и СОЖ.
Отдельные алюминиевые сплавы
Оцените применимость твёрдого сплава; для абразивных или высококремнистых алюминиевых сплавов также необходимо рассмотреть PCD.
ДОКУМЕНТИРОВАННОЕ ПРИМЕНЕНИЕ ТВЕРДОСПЛАВНОЙ РАЗВЁРТКИ
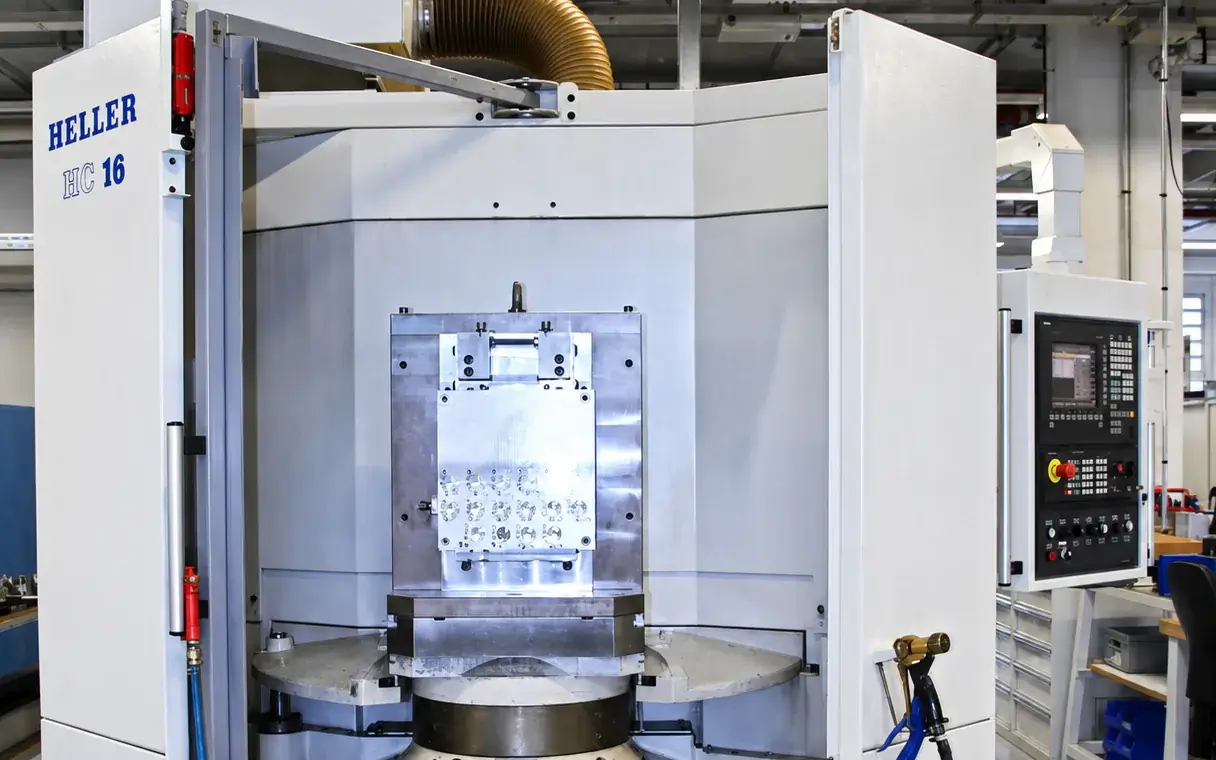
Отверстие гидравлического насоса: проверка инструмента и процесса
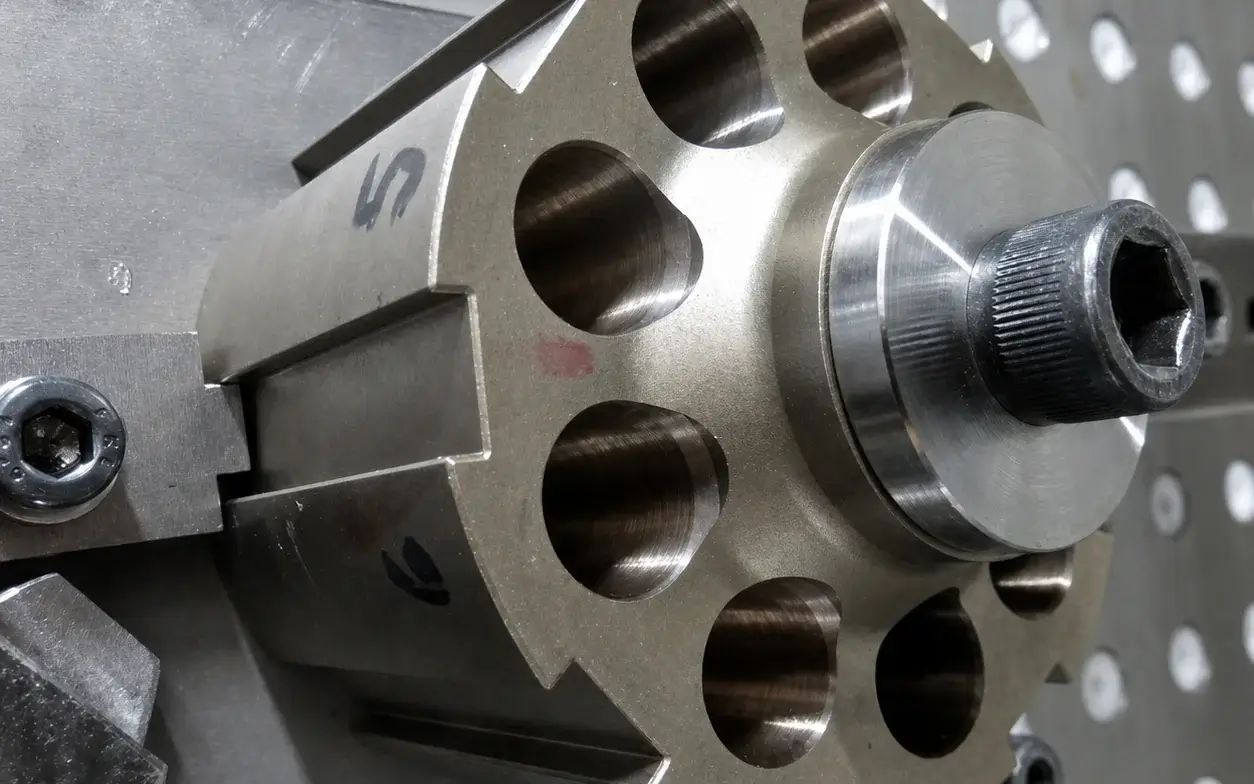
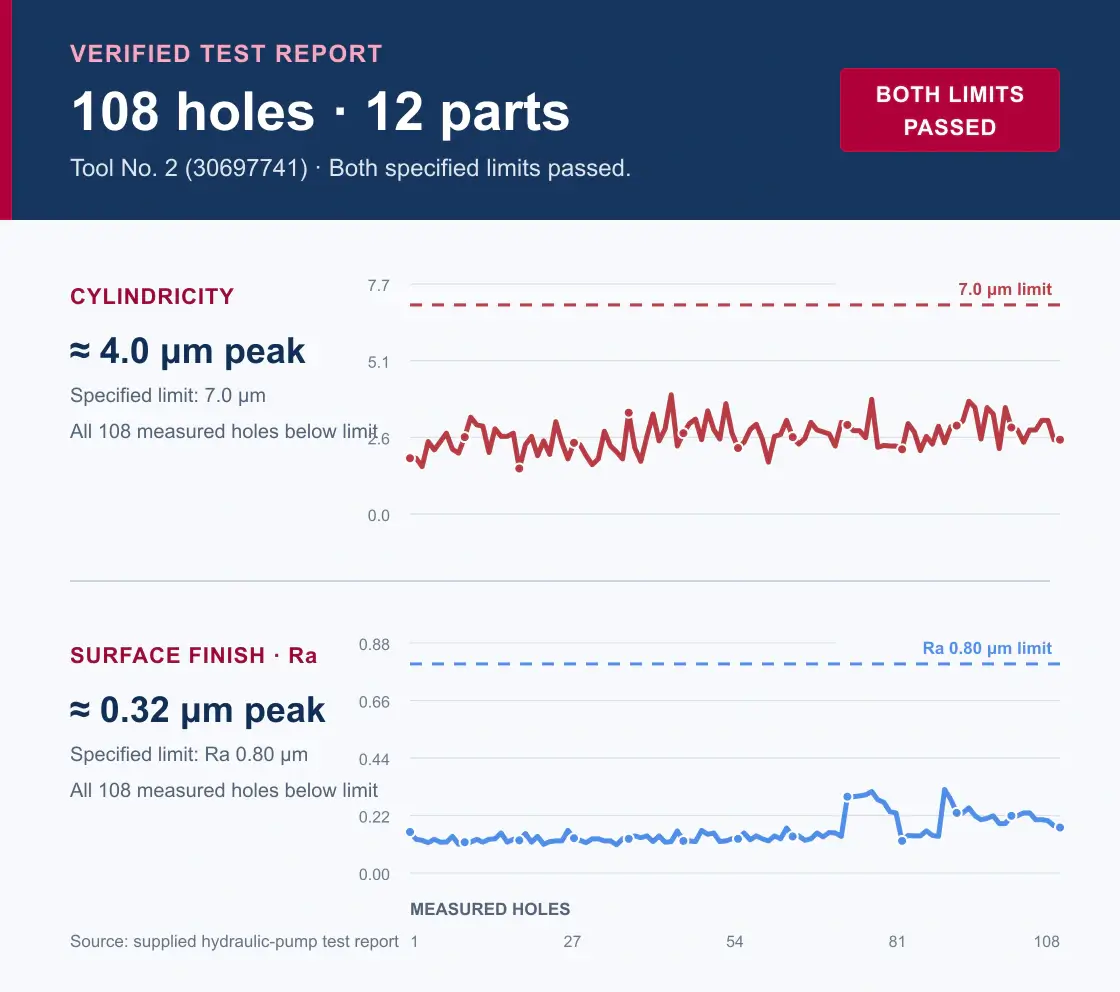
В этом примере документирована работа шестиканавочной цельнотвердосплавной развёртки на HELLER HC16. Предварительное отверстие Ø16.7 mm было обработано до Ø17 mm; приведённый ниже протокол фиксирует результаты измерений для данной наладки.
ОТПРАВЬТЕ ТРЕБОВАНИЯ К МАШИННОЙ РАЗВЁРТКЕ
Отправьте чертёж отверстия и условия развёртывания
Укажите материал, окончательный диаметр и допуск, припуск предварительного отверстия, глубину, станок, патрон, приспособление, СОЖ и целевое время цикла.
Чертежи и загруженные файлы рассматриваются как конфиденциальная информация проекта.