










Малый радиус вершины пластины: силы, устойчивость и качество поверхности
Малый радиус вершины обычной пластины стоит рассмотреть, когда главным ограничением является податливость системы. Большой вылет при растачивании или тонкая стенка могут плохо реагировать на увеличение радиальной силы, поэтому уменьшение радиуса способно повысить устойчивость резания. Это компромисс, а не способ гарантированно улучшить поверхность. Меньшая вершина менее прочна, а одно лишь изменение радиуса не доказывает, что качество поверхности улучшится.
Сначала определите, что действительно ограничивает резание. Если система жёсткая и устойчивая, а цель — улучшить теоретическую геометрию следов подачи, больший радиус может быть привлекательным. Если перемещаются инструмент, стенка или станок, тот же больший радиус способен усугубить проблему радиальной нагрузки. В любом случае выбор также зависит от геометрии пластины и округления кромки, подачи, глубины резания, материала, опоры стенки и фактической жёсткости системы.
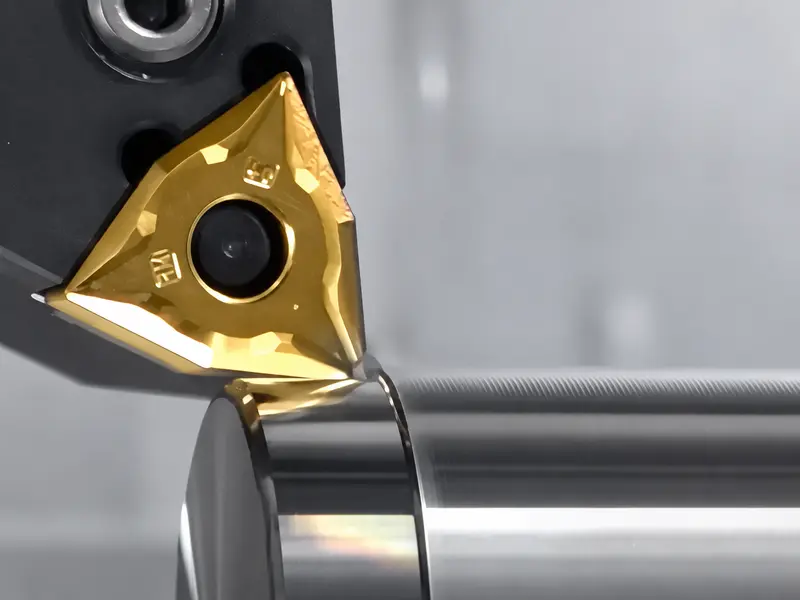
Когда рекомендуется малый радиус вершины пластины?
Полезнее спрашивать не «Какой радиус даёт лучшую поверхность?», а «Какой компромисс подходит для этой операции?»
| Основная ситуация | Что может изменить меньший радиус обычной пластины | Чего он не доказывает |
|---|---|---|
| Большой вылет при растачивании или тонкая стенка ограничивают жёсткость системы | Может снизить радиальную нагрузку и уменьшить вероятность вибраций. | Не гарантирует лучшую поверхность и не защищает меньшую вершину от разрушения. |
| Система устойчива, а основная задача — уменьшить теоретические следы подачи | Переход на меньший радиус может уменьшить запас по расчётному качеству поверхности и прочности вершины. | Не определяет универсально правильный радиус. |
| После изменения радиуса поверхность не изменилась | Следующим шагом становится проверка механической системы. | Не доказывает, что исходной причиной был радиус вершины. |
Поэтому малый радиус может помочь, когда расточная оправка или тонкая стенка прогибаются под радиальной нагрузкой. В жёсткой системе больший радиус, напротив, может обеспечивать лучшее сочетание прочности вершины и теоретической геометрии следов подачи.
Согласуйте геометрию чистового прохода с выбранным радиусом
Изменение радиуса без проверки припуска на чистовой проход может создать другую проблему. Подбирайте чистовой припуск совместно с радиусом вершины, подготовкой кромки, подачей и опорой заготовки. Убедитесь, что оставшийся припуск позволяет выбранной кромке устойчиво резать в реальных условиях наладки.
Различайте радиальную глубину резания и припуск по диаметру. Радиальная глубина измеряется от поверхности к центру; припуск по диаметру описывает соответствующее изменение диаметра. До назначения чистового прохода укажите, какая величина используется в технологической карте. Проверяйте припуск по рекомендациям для конкретной пластины и материала, не предполагая, что одно соотношение подходит для любой токарной или расточной операции.
Считайте расчётное качество поверхности пределом, а не обещанием
У обычной пластины с округлой вершиной больший радиус может уменьшить теоретические следы подачи при заданной подаче. Эта геометрическая зависимость помогает сравнивать варианты, но не гарантирует измеренную шероховатость поверхности. Геометрия Wiper изменяет контакт режущей кромки и требует собственных рекомендаций по применению.
Фактическое качество поверхности определяется не только этой геометрией. Биение, состояние кромки, поведение материала и вибрации могут перекрыть ожидаемый эффект. У снижения подачи также есть практический нижний предел: подготовка кромки и условия резания определяют, будет ли материал чисто срезаться или кромка будет тереться о него. Поэтому меньший радиус не означает, что подачу можно безопасно уменьшать до тех пор, пока поверхность не станет теоретически идеальной.
Если поверхность не меняется, перестаньте считать радиус первопричиной
Используйте изменение радиуса как контролируемый эксперимент. Если при разумном изменении радиуса и режимов качество поверхности остаётся похожим, проверьте механическую систему, а не рассчитывайте, что другой радиус всё исправит. По применимой методике контроля проверьте перемещения в креплении инструмента, опорах заготовки и соединениях станка. Неизменный результат — повод исследовать эти направления, а не доказательство неисправности конкретного узла.
Для практической проверки сохраняйте остальные условия настолько постоянными, насколько позволяет работа, измените одну определённую переменную и проверьте, изменились ли вибрации или поверхность в ожидаемую сторону. Если нет, вернитесь к жёсткости, опорам и условиям контакта, прежде чем считать следующий радиус решением.
Выберите компромисс и проверьте его на станке
Выбирайте малый радиус вершины обычной пластины, когда снижение радиальной нагрузки позволяет уменьшить основной риск операции. Согласуйте с этим выбором геометрию чистового прохода. Теоретическая геометрия следов подачи помогает сравнивать варианты, но результат необходимо подтвердить на реальной системе. Если поверхность не реагирует ожидаемым образом, проверьте перемещения и опоры перед испытанием другого радиуса.