










Kleiner Eckenradius bei Wendeschneidplatten: Zielkonflikte bei Kräften, Stabilität und Oberflächengüte
Ein kleiner konventioneller Eckenradius kommt infrage, wenn die Nachgiebigkeit der Aufspannung den Prozess begrenzt. Bei großer Auskraglänge einer Bohrstange oder einer dünnen Wand kann eine zusätzliche Radialkraft ungünstig wirken; ein kleinerer Radius kann den Schnitt daher stabilisieren. Dies ist ein Abwägen von Eigenschaften, keine automatische Verbesserung der Oberfläche. Die kleinere Schneidenecke ist weniger robust, und ein Radiuswechsel allein belegt nicht, dass die erzeugte Oberfläche besser wird.
Klären Sie zuerst, was den Schnitt tatsächlich begrenzt. Ist die Aufspannung steif und stabil und soll die theoretische Geometrie der Vorschubriefen verbessert werden, kann ein größerer Radius sinnvoll sein. Bewegen sich hingegen Werkzeug, Wand oder Maschine, kann derselbe größere Radius das Problem der radialen Belastung verstärken. In beiden Fällen hängt die Entscheidung weiterhin von Plattengeometrie und Schneidkantenverrundung, Vorschub, Schnitttiefe, Werkstoff, Wandabstützung und der tatsächlichen Steifigkeit der Aufspannung ab.
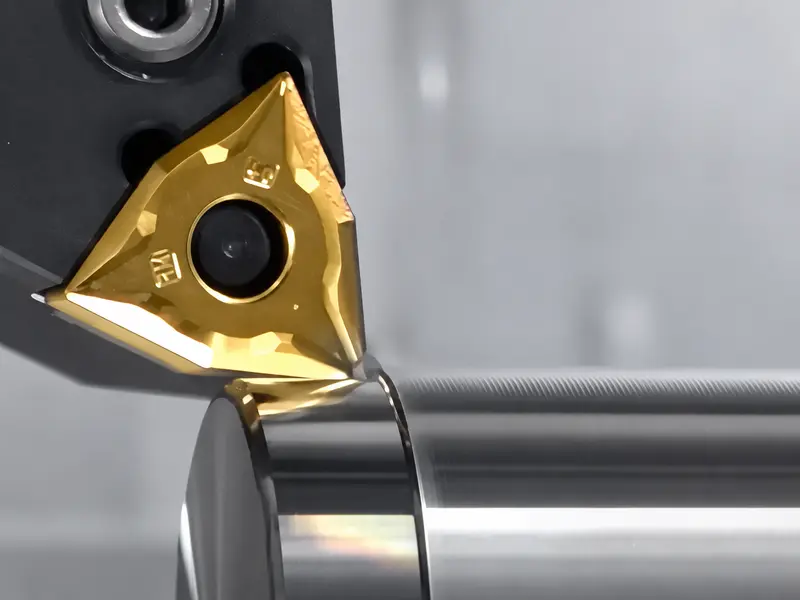
Wann empfiehlt sich ein kleiner Eckenradius?
Die hilfreiche Frage lautet nicht: „Welcher Radius ergibt die beste Oberfläche?“, sondern: „Welcher Kompromiss passt zu diesem Schnitt?“
| Vorherrschende Situation | Was ein kleinerer konventioneller Radius verändern kann | Was sich daraus nicht ableiten lässt |
|---|---|---|
| Große Auskraglänge beim Ausdrehen oder dünne Wand: Nachgiebigkeit begrenzt den Prozess | Er kann die radiale Belastung verringern und dadurch die Neigung zum Rattern reduzieren. | Er garantiert weder eine bessere Oberflächengüte noch schützt er die kleinere Schneidenecke vor Bruch. |
| Die Aufspannung ist stabil; im Vordergrund stehen die theoretischen Vorschubriefen | Ein kleinerer Radius kann den Spielraum für die theoretische Oberflächengüte und die Festigkeit der Schneidenecke verringern. | Daraus ergibt sich kein allgemein gültiger richtiger Radius. |
| Die Oberflächengüte bleibt nach einem Radiuswechsel unverändert | Als Nächstes ist die Aufspannung zu überprüfen. | Dies beweist nicht, dass der Eckenradius die ursprüngliche Ursache war. |
Deshalb kann ein kleiner Radius helfen, wenn eine Bohrstange oder dünne Wand unter radialer Last ausweicht. Bei einer steifen Aufspannung kann dagegen ein größerer Radius den günstigeren Kompromiss zwischen Eckenfestigkeit und theoretischen Vorschubriefen bieten.
Die Geometrie des Schlichtschnitts auf die Auswahl abstimmen
Ein Radiuswechsel ohne Prüfung des Schlichtaufmaßes kann ein anderes Problem schaffen. Wählen Sie das Schlichtaufmaß gemeinsam mit Eckenradius, Schneidkantenpräparation, Vorschub und Werkstückabstützung. Stellen Sie sicher, dass das verbleibende Aufmaß unter den tatsächlichen Aufspannbedingungen einen gleichmäßigen Schnitt der gewählten Schneide ermöglicht.
Unterscheiden Sie die radiale Schnitttiefe vom Durchmesseraufmaß. Die radiale Tiefe wird von der Oberfläche zum Mittelpunkt gemessen; das Durchmesseraufmaß beschreibt die entsprechende Änderung über den Durchmesser. Halten Sie vor dem Einrichten des Schlichtschnitts fest, welche Größe im Arbeitsplan verwendet wird. Prüfen Sie das Aufmaß anhand der Empfehlungen für die konkrete Platte und den Werkstoff, statt ein einziges Verhältnis für sämtliche Dreh- oder Ausdrehoperationen anzunehmen.
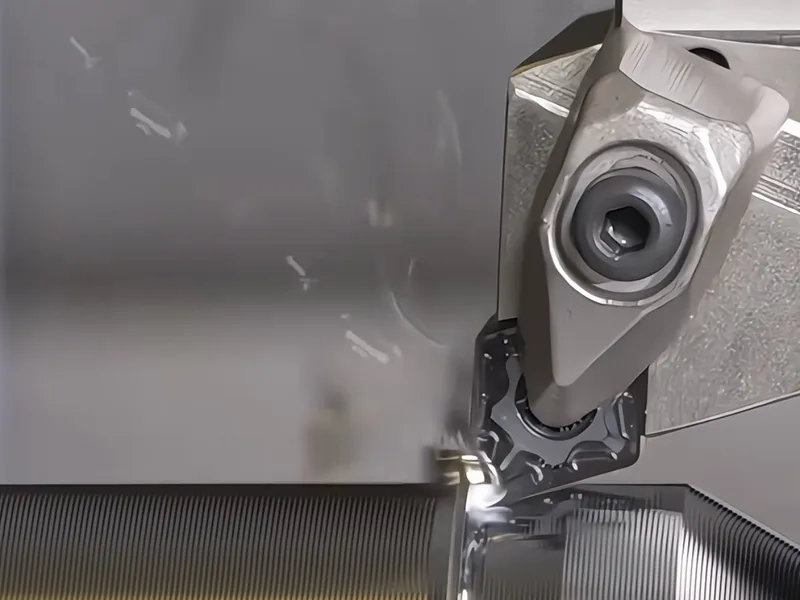
Die theoretische Oberflächengüte als Grenze verstehen, nicht als Zusage
Bei einer konventionellen Platte mit gerundeter Ecke kann ein größerer Eckenradius bei gleichem Vorschub die theoretischen Vorschubriefen reduzieren. Dieser geometrische Zusammenhang hilft beim Vergleich der Möglichkeiten, garantiert aber nicht die gemessene Oberflächenrauheit. Eine Wiper-Geometrie verändert den Schneidenkontakt und erfordert eigene Anwendungsempfehlungen.
Die tatsächliche Oberflächengüte hängt von mehr als dieser Geometrie ab. Rundlauf, Schneidenzustand, Werkstoffverhalten und Schwingungen können das erwartete Muster überlagern. Auch für die Vorschubreduzierung gibt es eine praktische Untergrenze: Schneidkantenpräparation und Schnittbedingungen beeinflussen, ob der Werkstoff sauber geschnitten wird oder Reibung entsteht. Ein kleinerer Radius erlaubt es daher nicht, den Vorschub bedenkenlos so lange zu verringern, bis die Oberfläche theoretisch richtig aussieht.
Bleibt die Oberfläche unverändert, den Radius nicht weiter als Hauptursache behandeln
Nutzen Sie einen Radiuswechsel als kontrollierten Versuch. Bleibt die Oberflächengüte bei sinnvollen Änderungen von Radius und Parametern ähnlich, prüfen Sie den mechanischen Aufbau, statt die Lösung von einem weiteren Radius zu erwarten. Kontrollieren Sie mit dem jeweils geltenden Prüfverfahren Bewegungen in Werkzeugspannung, Werkstückabstützung und Maschinenschnittstellen. Ein unverändertes Ergebnis ist Anlass, diese Bereiche zu untersuchen, aber kein Beweis für einen Defekt eines bestimmten Bauteils.
Halten Sie für eine praktische Prüfung den übrigen Prozess so konstant, wie es die Aufgabe erlaubt, verändern Sie eine eindeutig festgelegte Variable und prüfen Sie, ob sich Rattern oder Oberflächengüte in der erwarteten Richtung ändern. Falls nicht, prüfen Sie erneut Steifigkeit, Abstützung und Kontaktbedingungen, bevor Sie im nächsten Radius die Lösung sehen.
Den Zielkonflikt abwägen und die Auswahl an der Aufspannung nachweisen
Wählen Sie einen kleinen konventionellen Eckenradius, wenn eine geringere radiale Last das vorherrschende Risiko beim Schnitt verringert. Stimmen Sie die Geometrie des Schlichtschnitts darauf ab. Die theoretische Geometrie der Vorschubriefen hilft beim Vergleich; das Ergebnis muss sich dennoch an der tatsächlichen Aufspannung bewähren. Reagiert die Oberfläche nicht wie erwartet, prüfen Sie Bewegung und Abstützung, bevor Sie einen weiteren Radius versuchen.