










Доработка углов: проверьте остаток материала перед сменой инструмента
Малая концевая фреза может снимать тонкий слой с прямой стенки, а при входе во внутренний угол столкнуться с гораздо более тяжёлым резанием. Прежде чем считать фрезу слишком слабой, проверьте, что именно оставил предыдущий инструмент. Малый заданный припуск не означает, что в каждом углу остался лишь тонкий слой под чистовую обработку.
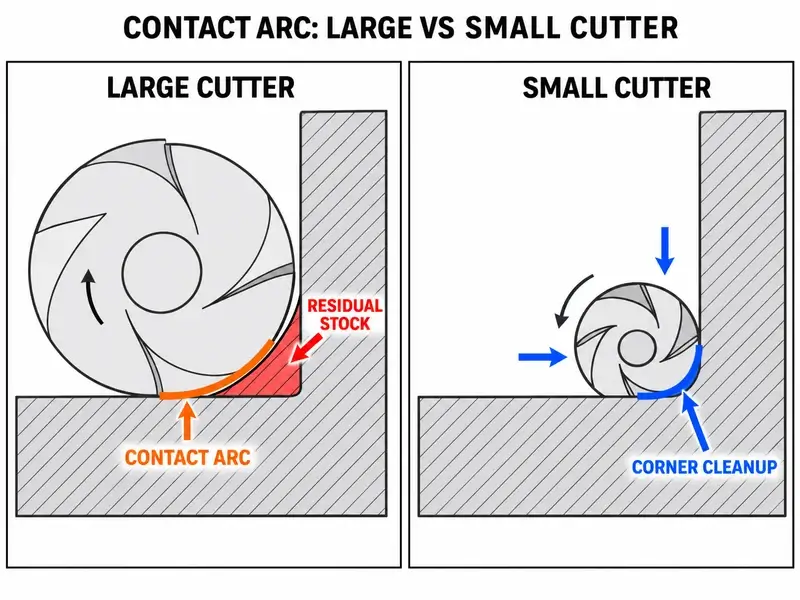
При такой доработке полезно проверить переход между инструментами: форму материала после большой фрезы, а затем контакт малой фрезы с этой формой. Если в углу осталось много материала, запланируйте его удаление как черновую обработку. Если припуск уже равномерный, но контакт в углу резко возрастает, изменяйте местное зацепление и подход.
При необычном шуме, вибрации или повреждении инструмента остановитесь и выполните проверку по правилам безопасности станка, прежде чем продолжать.
Начните с материала, оставшегося после реально выполненной операции
Откройте состояние заготовки непосредственно перед операцией малого инструмента, а не только модель готовой детали и линии траекторий. Найдите проблемный угол на глубине, где появляется симптом.
Большая фреза могла обработать прямые стенки почти начисто, оставив в углу значительно более крупную скруглённую область. Там, где огибающая режущего инструмента не достигает заданного меньшего внутреннего радиуса, остаётся материал сверх запланированного припуска на стенке. Поэтому следующий инструмент переходит от лёгкого резания стенки к другой форме остатка, даже если операция называется «зачисткой».
Сопоставьте предыдущую операцию с тем, что произошло на станке:
Была ли эта операция действительно выполнена запрограммированным инструментом до заданной глубины?
Не оставили ли здесь материал граница обработки, намеренное скругление траектории в углу или незавершённый проход?
Соответствует ли отображаемое состояние заготовки этому моменту последовательности или более поздней операции, которая ещё не выполнена?
Определите форму угла по отображению остаточного материала и нужным сечениям. Не выводите её только из поля припуска. Припуск — это запланированное смещение; остаток материала также отражает области, доступные инструменту и траектории.
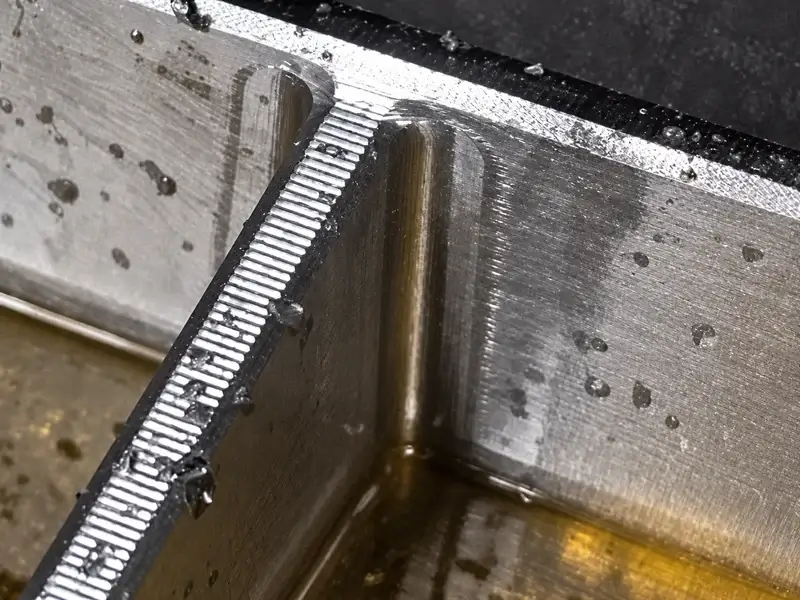
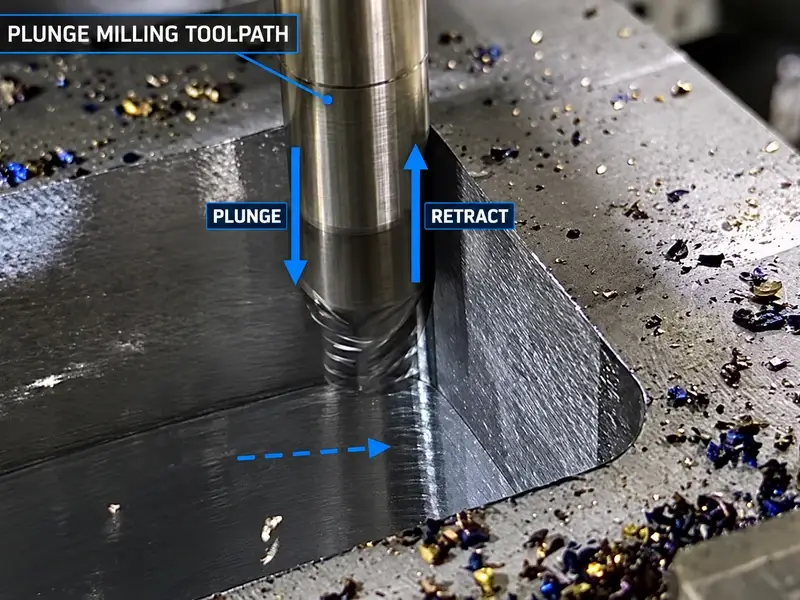
Различайте виды. Внутренний радиус угла на виде сверху — не радиус скругления режущей кромки торцевой части фрезы, и ни один из них не равен галтели между стенкой и дном на сечении. Боковой проход может достичь стенки, не удалив материал вокруг нижней галтели. Проверяйте эту область с учётом реальной геометрии торца и покрытия траекторией: чистая стенка не доказывает, что сопряжение с дном тоже обработано.
Проверьте, какие данные использует расчёт доработки
Доработка остаточного материала, также называемая фрезерованием остатков, удаляет материал после предыдущего инструмента или операции. Способ его определения зависит от конкретной операции и исходных данных. Выбор режима доработки сам по себе не подтверждает, что расчёт соответствует детали на станке.
Например, режим доработки в справке Autodesk Fusion по адаптивной 2D-черновой обработке требует данных предыдущего инструмента, включая диаметр и радиус при вершине. Выбранная граница и заданная геометрия помогают определить зоны доработки. Если введённый предыдущий диаметр или геометрия торца не соответствуют использованному инструменту, оценка необработанной области может быть неверной.
В справке Fusion по адаптивной 3D-черновой обработке предусмотрены разные источники остатка: предыдущие операции, файл, тела и заготовка установки. Для предыдущих операций проверьте, соответствует ли выбранная история реально завершённым операциям. Для файла или тела убедитесь, что они представляют правильный этап обработки именно этой детали.
Ни один подход не измеряет физическую деталь. Модель заготовки может быть полезной, но основываться на неверном инструменте, пропущенной операции или неправильном исходном состоянии. Симуляция проверяет заданную модель и траектории; она не определяет реальные силы резания, биение или поведение закрепления.
Проверьте и то, что предыдущая траектория оставила намеренно. В адаптивной 3D-операции Fusion минимальный радиус резания может сглаживать резкие внутренние повороты, оставляя больше материала для меньшего инструмента. Это может быть разумным выбором при черновой обработке. Но он создаёт отдельную последующую задачу удаления материала, которую нужно учесть, а не считать исчезнувшей в чистовом припуске.
Проследите движение малой фрезы через угол
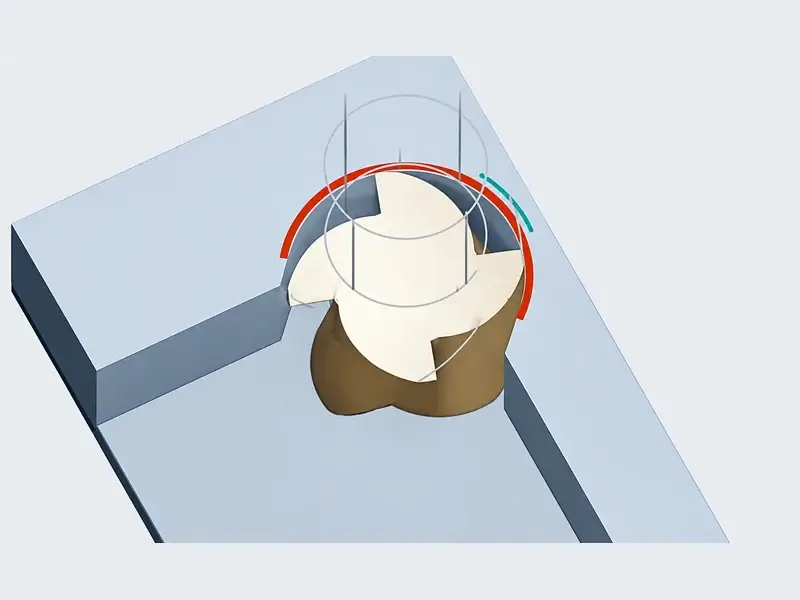
Когда исходное состояние подтверждено, пошагово проследите траекторию малого инструмента в том же месте. Посмотрите вход, контакт внутри угла и выход. Важно не только то, насколько плавно поворачивает осевая линия, но и какая часть фрезы встречает материал на этом повороте.
Одновременно могут происходить два события: инструмент достигает более толстого остатка после большой фрезы, а его радиальная дуга контакта увеличивается при входе в угол. Руководство Sandvik Coromant по фрезерованию внутренних углов связывает увеличение этой дуги с более высокой нагрузкой на кромку и риском нестабильности или повреждения.
Остаток материала, радиальная ширина резания и дуга контакта — разные понятия. Остаток — ещё присутствующий материал. Радиальная ширина описывает ширину среза, а дуга контакта — часть окружности фрезы, соприкасающуюся с материалом. Поэтому номинального бокового шага недостаточно, чтобы определить реальный контакт по всему углу.
Именно поэтому неизменные обороты шпинделя и подача не гарантируют неизменную нагрузку. На прямой малый инструмент может снимать тонкий слой, а затем удалять значительный остаток в углу с большей дугой контакта. Снижение подачи меняет условия резания, но не убирает этот остаток и не меняет геометрию подхода.
Используйте звук для определения места начала изменения, а не для установления причины. Симптом, возникающий в одном углу, — повод проверить этот локальный переход. Если он усиливается с глубиной или наблюдается на всей операции, требуется более широкая диагностика.
Выберите исправление по результатам проверки
При неверной истории заготовки сначала исправьте переход между операциями
Исправьте определение предыдущего инструмента, источник заготовки или выбор операций до настройки резания малым инструментом. Пересчитайте с нужного этапа и сравните с деталью. Траектория, безопасная для состояния материала, которого станок никогда не создавал, не является полезной исходной базой.
Если в углу остаётся толстый слой, выделите задачу черновой обработки
Удаляйте значительный остаток управляемыми этапами, а не рассчитывайте снять его целиком проходом, похожим на чистовой. В зависимости от доступа и полученной траектории могут понадобиться несколько радиальных проходов, отдельные уровни глубины или промежуточная фреза, снимающая полезную долю материала до входа самого малого инструмента.
Промежуточный инструмент оправдан, если облегчает трудный участок резания. Он не обязателен всегда, когда меньшая фреза следует за большей. Если предыдущая операция уже оставляет равномерный припуск, а контакт малого инструмента контролируется, дополнительный инструмент может дать мало пользы. Общие решения по последовательности и отводу стружки относятся ко всему процессу фрезерования кармана.
Отдельно решите, готовит ли эта доработка чистовую обработку или формирует окончательный элемент. В первом случае сохраните предусмотренный последующий припуск и оцените целесообразность отдельной получистовой операции. Во втором — выполните требования чертежа. Слово «зачистка» не определяет ни нагрузку, ни требуемый остаток.
Если припуск равномерный, но контакт всё ещё резко растёт, измените местный подход
Проверьте, уменьшает ли резкий контакт более плавный переход, другое направление подхода или траектория, ограничивающая зацепление в углу. Оценивайте фактически полученную траекторию, включая вход в остаток и выход из него. Более плавная на вид осевая линия сама по себе не является критерием приёмки; замедление всех прямых участков не исправляет локального изменения геометрии.
Перед испытанием изменения сопоставьте фактический малый инструмент с программой: диаметр, геометрию торца, полезную длину режущей части и вылет. Проверьте зазоры для хвостовика и державки, а также доступ торца. Затем выберите режимы для этого инструмента, материала, досягаемости и установки. Из приведённой диагностики не следует единого снижения подачи в углу или универсального бокового шага.
Проверьте изменённый переход между инструментами в том же месте
Сосредоточьте проверку так, чтобы можно было оценить результат изменения:
Повторно проверьте материал непосредственно перед малым инструментом. Убедитесь, что большой угловой остаток удалён или разделён между предусмотренными срезами.
Пошагово проследите вход, внутреннюю часть угла и выход. Убедитесь, что исправленная траектория устраняет выявленное изменение контакта, а не переносит его в другое место.
По утверждённой на производстве процедуре отладки оцените тот же элемент, не добавляя к испытанию посторонних изменений. Сравните поверхность и состояние кромки, а также звук и отвод стружки.
Проверьте полученную геометрию стенки, угла и дна по чертежу. Снижение шума не доказывает ни удаления необходимого материала, ни соблюдения допуска.
Если переход по материалу и местный контакт уже подтверждены, но нестабильность сохраняется в более широком масштабе, переходите к системной диагностике вибраций при фрезеровании, вместо повторной переработки одной и той же гипотезы об угле.
Малый инструмент должен получать определённую задачу снятия материала, а не невидимый остаток, скрытый за номинальным припуском.