










Restmaterialbearbeitung in Ecken: Den Materialzustand beim Werkzeugwechsel prüfen
Ein kleiner Schaftfräser kann an einer geraden Wand nur wenig Material abtragen und beim Eintritt in eine Innenecke plötzlich deutlich stärker eingreifen. Bevor Sie den Fräser für zu schwach halten, prüfen Sie, was das vorherige Werkzeug dort tatsächlich stehen ließ. Ein kleines eingestelltes Aufmaß bedeutet nicht, dass in jeder Ecke nur eine dünne Schlichtzugabe verbleibt.
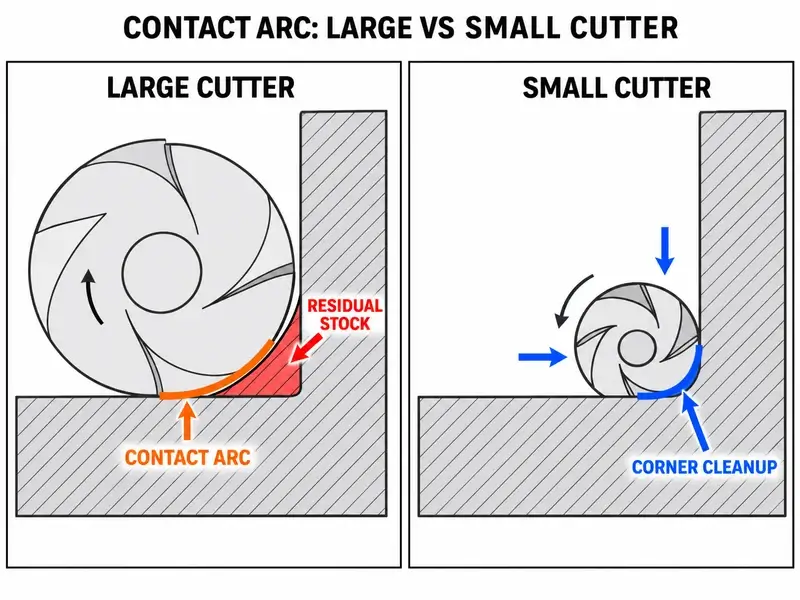
Bei dieser Restmaterialbearbeitung ist der Übergang zwischen den Werkzeugen entscheidend: zuerst die Materialform nach dem großen Werkzeug, dann der Eingriff des kleinen Werkzeugs in diese Form. Bleibt viel Eckmaterial stehen, ist dessen Abtrag als Schruppaufgabe zu planen. Ist das Aufmaß bereits gleichmäßig, steigt der Eingriff in der Ecke aber stark an, müssen stattdessen der örtliche Eingriff und die Anfahrt angepasst werden.
Bei ungewöhnlichen Geräuschen, Schwingungen oder Werkzeugschäden anhalten und vor dem Fortsetzen gemäß dem Sicherheitsverfahren der Maschine prüfen.
Mit dem Restmaterial des tatsächlich ausgeführten Arbeitsgangs beginnen
Öffnen Sie den Materialzustand unmittelbar vor dem Arbeitsgang mit dem kleinen Werkzeug, nicht nur das Fertigteilmodell und die Bahnlinien. Suchen Sie die betroffene Ecke auf der Tiefe, auf der das Symptom beginnt.
Der große Fräser kann nahe an den geraden Wänden gearbeitet haben, während in der Ecke ein wesentlich größerer gerundeter Bereich stehen blieb. Wo seine Eingriffshülle den vorgesehenen kleineren Innenradius nicht erreicht, bleibt Material über das geplante Wandaufmaß hinaus stehen. Das nächste Werkzeug wechselt daher von einem leichten Wandschnitt in eine andere Restmaterialform, auch wenn der Arbeitsgang als „Nachbearbeitung“ bezeichnet wird.
Vergleichen Sie den vorherigen Arbeitsgang mit dem tatsächlichen Ablauf an der Maschine:
Wurde dieser Arbeitsgang tatsächlich mit dem programmierten Werkzeug bis zur programmierten Tiefe ausgeführt?
Blieb hier wegen einer Begrenzung, einer bewusst verrundeten Eckbahn oder eines unvollständigen Schnitts Material stehen?
Stammt der angezeigte Materialzustand von diesem Zeitpunkt der Bearbeitungsfolge oder von einem späteren, noch nicht ausgeführten Arbeitsgang?
Bestimmen Sie die Eckform anhand der Restmaterialdarstellung und geeigneter Schnitte. Leiten Sie sie nicht allein aus dem Aufmaßfeld ab. Das Aufmaß ist ein geplanter Versatz; das Restmaterial zeigt zusätzlich, welche Bereiche Werkzeug und Bahn tatsächlich erreichen konnten.
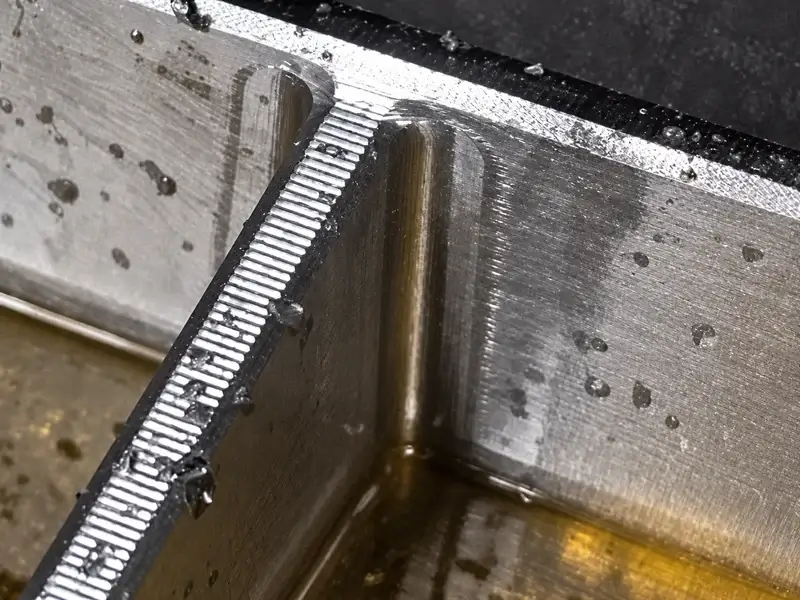
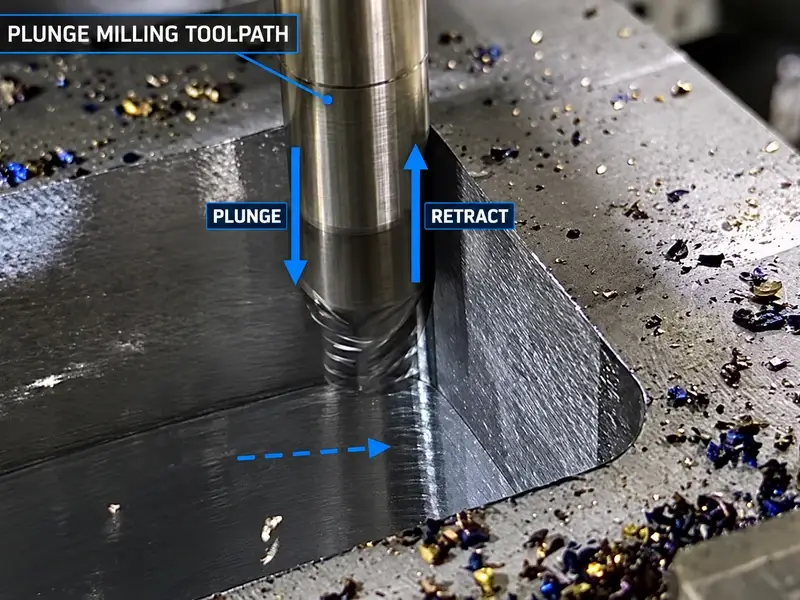
Unterscheiden Sie die Ansichten. Der in der Draufsicht erkennbare Innenradius ist nicht der Schneideneckenradius eines Torusfräsers; beide sind außerdem vom Übergangsradius zwischen Wand und Boden im Schnitt zu unterscheiden. Ein Wandschnitt kann die Wand erreichen, ohne das Material am Bodenradius zu entfernen. Prüfen Sie diesen unteren Bereich unter Berücksichtigung der tatsächlichen Spitzengeometrie und Bahnabdeckung; eine saubere Wand beweist keinen sauberen Bodenübergang.
Prüfen, welche Informationen die Restmaterialberechnung verwendet
Restmaterialbearbeitung, auch Restmaterialfräsen genannt, entfernt Material, das ein vorheriges Werkzeug oder ein Arbeitsgang zurückgelassen hat. Wie dieses Material ermittelt wird, hängt vom jeweiligen Arbeitsgang und seinen Eingaben ab. Die Auswahl „Restmaterial“ bestätigt noch nicht, dass die Berechnung dem Werkstück auf der Maschine entspricht.
Beispielsweise verlangt die Restmaterialoption in der Referenz zum adaptiven 2D-Schruppen von Autodesk Fusion Angaben zum vorherigen Werkzeug, darunter Durchmesser und Werkzeug-Eckenradius. Die gewählte Begrenzung und die eingegebene Werkzeuggeometrie bestimmen mit, welche Bereiche nachbearbeitet werden sollen. Stimmen vorheriger Durchmesser oder Spitzengeometrie nicht mit dem verwendeten Werkzeug überein, kann der geschätzte unbearbeitete Bereich falsch sein.
Die Referenz zum adaptiven 3D-Schruppen von Fusion bietet verschiedene Quellen für Restmaterial, darunter vorherige Arbeitsgänge, eine Datei, Körper und das Setup-Rohteil. Bei vorherigen Arbeitsgängen als Quelle muss die gewählte Historie den tatsächlich abgeschlossenen Arbeitsgängen entsprechen. Bei einer Datei oder einem Körper prüfen Sie, ob diese Quelle den richtigen Bearbeitungsstand des Teils abbildet.
Keiner der Ansätze misst das reale Werkstück. Ein Materialmodell kann nützlich sein und trotzdem auf einem falschen Werkzeug, einem ausgelassenen Arbeitsgang oder einem falschen Eingangszustand beruhen. Die Simulation prüft das vorgegebene Modell und die Bahnen; sie ermittelt nicht die tatsächliche Schnittkraft, den Rundlauf oder das Verhalten der Werkstückspannung.
Prüfen Sie auch, welches Material die vorherige Bahn bewusst stehen ließ. Beim adaptiven 3D-Schruppen in Fusion kann ein minimaler Schnittradius scharfe innere Richtungswechsel verrunden und mehr Eckmaterial für ein kleineres Werkzeug stehen lassen. Das kann beim Schruppen sinnvoll sein. Es entsteht dadurch jedoch eine spätere Abtragsaufgabe, die eingeplant werden muss und nicht im Schlichtaufmaß verschwindet.
Den kleinen Fräser durch die Ecke verfolgen
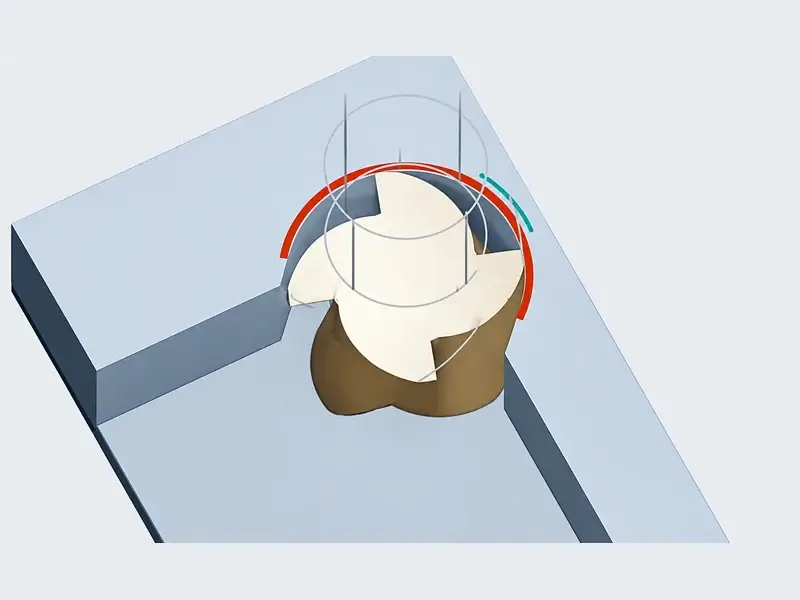
Sobald der Ausgangszustand plausibel ist, verfolgen Sie die Bahn des kleinen Werkzeugs an derselben Stelle schrittweise. Betrachten Sie Eintritt, Eingriff in der Ecke und Austritt. Entscheidend ist nicht nur, ob die Werkzeugmittellinie gleichmäßig abbiegt, sondern wie viel vom Fräser dabei Material berührt.
Zwei Effekte können gleichzeitig auftreten: Das Werkzeug trifft auf dickeres Restmaterial des großen Fräsers, und sein radialer Eingriffsbogen nimmt beim Einfahren in die Ecke zu. Der Leitfaden von Sandvik Coromant zum Fräsen von Innenecken verbindet diesen größeren Eingriffsbogen mit höheren Anforderungen an die Schneide und dem Risiko von Instabilität oder Schäden.
Restmaterial, radiale Schnittbreite und Eingriffsbogen bezeichnen unterschiedliche Größen. Restmaterial ist das noch vorhandene Material. Die radiale Schnittbreite beschreibt die Breite des Schnitts; der Eingriffsbogen beschreibt, über welchen Umfangsbereich der Fräser das Material berührt. Eine nominelle seitliche Zustellung allein bestimmt daher nicht den tatsächlichen Eingriff im gesamten Eckbereich.
Deshalb garantieren unveränderte Drehzahl und unveränderter Vorschub keine unveränderte Belastung. Auf der Geraden kann das kleine Werkzeug nur leicht nacharbeiten und anschließend mit einem größeren Eingriffsbogen erhebliches Eckmaterial abtragen. Ein geringerer Vorschub verändert die Schnittbedingungen, entfernt aber weder dieses Restmaterial noch verändert er die Anfahrgeometrie.
Nutzen Sie das Geräusch, um den Beginn der Veränderung zu lokalisieren, nicht um die Ursache zu benennen. Ein Symptom an einer einzelnen Ecke ist Anlass, diesen örtlichen Übergang zu prüfen. Nimmt es mit der Tiefe zu oder tritt es im ganzen Arbeitsgang auf, ist eine umfassendere Untersuchung erforderlich.
Die Korrektur am Befund ausrichten
Bei falscher Materialhistorie zuerst den Übergang korrigieren
Korrigieren Sie die Definition des vorherigen Werkzeugs, die Materialquelle oder die Auswahl der Arbeitsgänge, bevor Sie den Schnitt des kleinen Werkzeugs abstimmen. Berechnen Sie vom vorgesehenen Bearbeitungsstand aus neu und vergleichen Sie mit dem Werkstück. Eine Bahn, die nur für einen auf der Maschine nie entstandenen Materialzustand sicher ist, eignet sich nicht als Ausgangsbasis.
Verbleibendes dickes Eckmaterial als Schruppaufgabe behandeln
Entfernen Sie große Materialreste in kontrollierten Stufen, statt von einem schlichtähnlichen Schnitt den gesamten Abtrag zu erwarten. Je nach Zugänglichkeit und erzeugter Bahn können mehrere radiale Schnitte, getrennte Tiefenstufen oder ein Zwischenwerkzeug sinnvoll sein, das einen nennenswerten Materialanteil entfernt, bevor das kleinste Werkzeug eintritt.
Ein Zwischenwerkzeug ist sinnvoll, wenn es den schwierigen Schnitt entlastet. Es ist nicht grundsätzlich nötig, sobald auf einen größeren ein kleinerer Fräser folgt. Hinterlässt der vorherige Arbeitsgang bereits ein gleichmäßiges Aufmaß und ist der Eingriff des kleinen Werkzeugs kontrolliert, bringt ein zusätzliches Werkzeug möglicherweise wenig. Übergeordnete Fragen zur Reihenfolge und Spanführung gehören zum gesamten Taschenfräsprozess.
Entscheiden Sie gesondert, ob die Restmaterialbearbeitung das Schlichten vorbereitet oder bereits die endgültige Kontur erzeugt. Im ersten Fall bleibt das vorgesehene spätere Aufmaß erhalten; prüfen Sie, wann sich ein eigener Vorschlichtgang lohnt. Im zweiten Fall sind die Zeichnungsanforderungen zu erfüllen. Die Bezeichnung „Nachbearbeitung“ legt weder die Belastung noch das erforderliche Restaufmaß fest.
Bei gleichmäßigem Aufmaß und weiterhin starkem Eingriffsanstieg die örtliche Anfahrt ändern
Prüfen Sie, ob ein weicherer Übergang, eine andere Anfahrrichtung oder eine Bahn mit begrenztem Eckeingriff den abrupten Kontakt reduziert. Bewerten Sie die tatsächlich erzeugte Bahn einschließlich Eintritt in und Austritt aus dem Restmaterial. Eine optisch glattere Mittellinie allein ist kein Abnahmekriterium; langsameres Fahren auf sämtlichen Geraden korrigiert keine örtliche Geometrieänderung.
Gleichen Sie vor dem Erproben der Änderung das tatsächliche kleine Werkzeug mit dem Programm ab: Durchmesser, Spitzengeometrie, nutzbare Schneidenlänge und Auskraglänge. Prüfen Sie neben dem Zugang der Spitze auch die Freiräume für Schaft und Halter. Wählen Sie anschließend die Schnittbedingungen für dieses Werkzeug, den Werkstoff, die Reichweite und die Aufspannung. Aus der obigen Diagnose lässt sich keine allgemeingültige Vorschubreduzierung oder seitliche Zustellung für Ecken ableiten.
Den geänderten Übergang an derselben Stelle überprüfen
Konzentrieren Sie die Überprüfung so, dass die Wirkung der Änderung erkennbar bleibt:
Prüfen Sie erneut das Material unmittelbar vor dem kleinen Werkzeug. Bestätigen Sie, dass der große Eckrest entfernt oder auf die vorgesehenen Schnitte aufgeteilt wurde.
Verfolgen Sie Eintritt, Eckbereich und Austritt schrittweise. Bestätigen Sie, dass die überarbeitete Bahn die erkannte Eingriffsänderung behebt und nicht lediglich an eine andere Stelle verlagert.
Prüfen Sie dieselbe Kontur nach dem freigegebenen betrieblichen Einfahrverfahren, ohne gleichzeitig sachfremde Änderungen vorzunehmen. Vergleichen Sie Oberfläche und Schneidenzustand ebenso wie Geräusch und Spanabfuhr.
Prüfen Sie die entstandene Wand-, Eck- und Bodengeometrie anhand der Zeichnung. Weniger Geräusch beweist weder den erforderlichen Materialabtrag noch die Maßhaltigkeit.
Sind Materialübergang und örtlicher Eingriff nun plausibel, besteht aber weiterhin eine allgemeinere Instabilität, folgt eine systematische Diagnose von Rattern beim Fräsen, statt dieselbe Eckannahme immer wieder zu bearbeiten.
Das kleine Werkzeug sollte eine klar definierte Abtragsaufgabe übernehmen und keinen unsichtbaren Materialrest hinter einem nominellen Aufmaß.