










Wechselkopfbohrer und Wendeplattenbohrer: Was ist der Unterschied?
Die richtige Bohrerwahl beeinflusst Produktivität, Oberflächengüte und Standzeit erheblich. Wechselkopf- und Wendeplattenbohrer sind verbreitete Lösungen für moderne CNC-Bearbeitung, erfüllen jedoch unterschiedliche Anforderungen. Dieser Leitfaden erläutert Aufbau, Vorteile und geeignete Anwendungen. Auch Vollhartmetallbohrer für Präzisionsaufgaben werden vorgestellt, damit Sie Leistung, Kosten und Produktivität fundiert abwägen können.
Inhalt
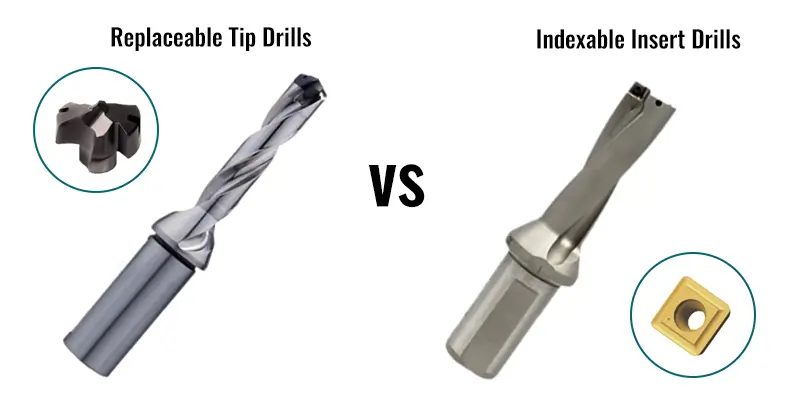
Was ist ein Wendeplattenbohrer?
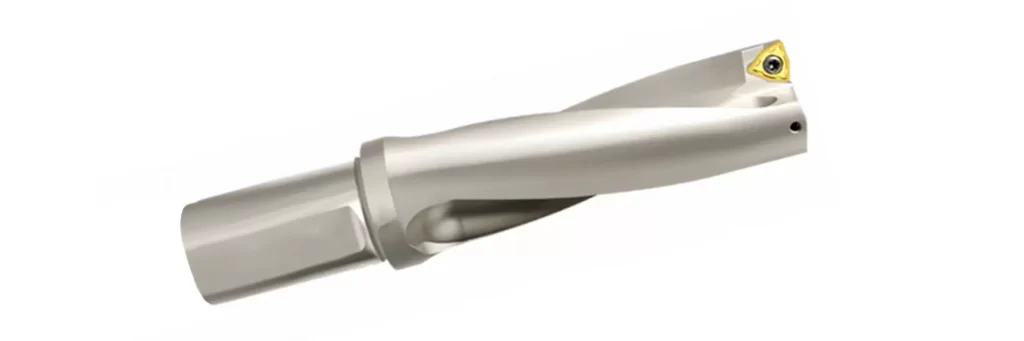
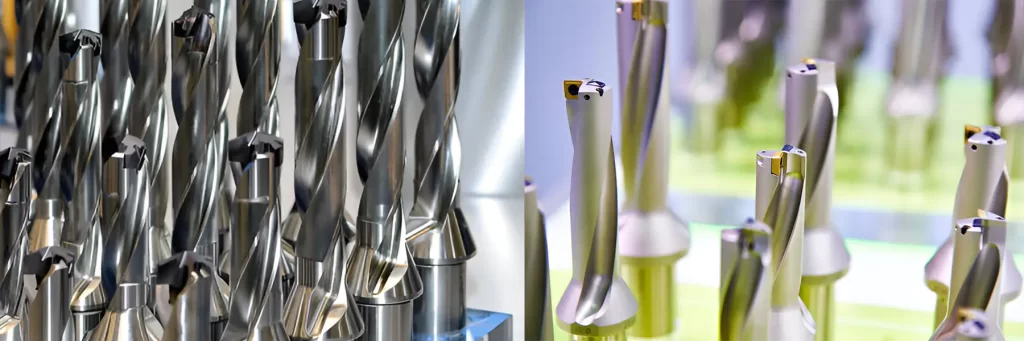
Wendeplattenbohrer bestehen häufig aus einem Körper mit austauschbaren Hartmetallplatten, die oft unterschiedliche Aufgaben im Zentrum und am Umfang übernehmen. Aufbau und Plattenzahl hängen vom Produkt ab. Nutzbare Schneiden lassen sich nach Vorgabe wenden oder ersetzen, ohne einen intakten Körper auszutauschen. CBN-Wendeschneidplatten für das Drehen dürfen nicht ohne Weiteres als mit einem Bohrerkörper kompatibel gelten. Der Werkstattbegriff U-Bohrer wird gelegentlich verwendet, beschreibt aber nicht jede Wendeplattenbohrerausführung.
Wendeplattenbohrer können für geeignete Durchmesser und Werkstoffe, einschließlich bestimmter Gusseisen- und Stahlsorten, produktiv sein. Vergleichen Sie Durchmesser- und Tiefenbereich, Schnittdaten, Maschinenanforderungen und Kosten je Gutbohrung, statt stets höchste Geschwindigkeit oder niedrigste Kosten anzunehmen.
Mögliche Anwendungen innerhalb des angegebenen Bohrerbereichs:
Bohren großer Durchmesser
Schruppbearbeitung in hohen Stückzahlen
Automobilindustrie und Schwerindustrie
Gusseisen, rostfreier Stahl, Baustahl
Mögliche Vorteile, die in der Anwendung zu prüfen sind:
Produktiver Materialabtrag bei geeigneten Schnittdaten, ausreichender Leistung und Spanabfuhr.
Potenziell wirtschaftliche Nutzung austauschbarer Schneiden; berechnen Sie die tatsächlichen Kosten je Gutbohrung.
Austauschbare Platten mit sauberen Sitzen sowie vorgeschriebenen Schrauben und Anziehverfahren.
Verwenden Sie den vorgeschriebenen Kühlschmierstoffdruck und Volumenstrom zur Spanabfuhr. Sichern Sie den Durchbruchbereich, da bestimmte Wendeplattenbohrungen eine Scheibe auswerfen können.
Zu berücksichtigen, wenn:
Bohrungen sind zu groß oder außerhalb der Toleranz – prüfen Sie Rundlauf und Plattenausrichtung.
Vorzeitiger Werkzeugverschleiß – ungeeigneter Vorschub, falsche Drehzahl oder unzureichender Kühlschmierstoffstrom können die Ursache sein.
Wenn Bohrungsgenauigkeit entscheidend ist, vergleichen Sie die nachgewiesene Werkzeugfähigkeit mit der Zeichnung und planen Sie nötigenfalls eine Fertigbearbeitung. Es gibt keine pauschale Toleranzgrenze für alle Wendeplattenbohrer.
Was ist ein Wechselkopfbohrer?
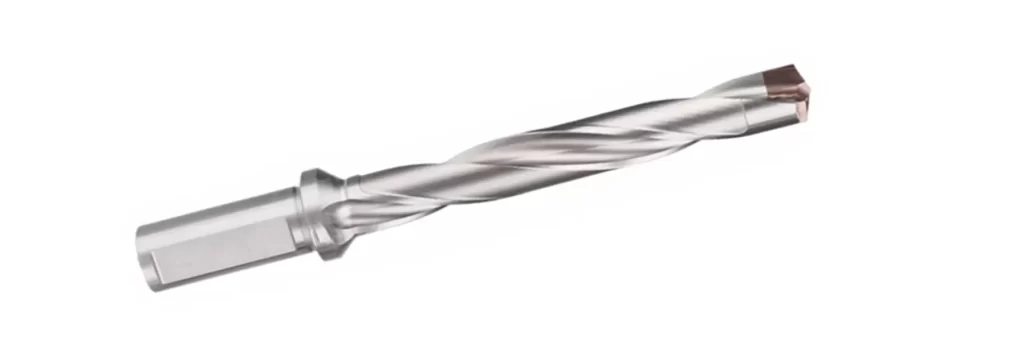
Wechselkopfbohrer verbinden typischerweise einen wiederverwendbaren Körper mit einem austauschbaren Schneidkopf. Verwenden Sie ausschließlich Köpfe, die für diesen Körper und Durchmesserbereich freigegeben sind; Geometrie und Sorte können je nach Werkstoff und Anwendung variieren.
Ein geeigneter Wechselkopfbohrer kann Bohrungsqualität und Werkzeugkosten ausbalancieren. Diagnostizieren Sie zunächst schlechte Oberflächen oder Grate, einschließlich Verschleiß, Rundlauf, Abstützung, Schnittdaten und Spanabfuhr; ein anderer Bohrertyp allein garantiert keine Verbesserung.
Mögliche Anwendungen innerhalb des gewählten Produktbereichs:
Mittlere bis kleine Bohrungsdurchmesser
Allgemeine Bearbeitung verschiedener Werkstoffe
Betriebe, die Aluminium, Stahl oder Nickellegierungen bearbeiten
Serienfertigung mit häufigen Werkstoffwechseln
Mögliche Vorteile und Anforderungen:
Die Bohrungsqualität hängt von Bohrer, Kopf und Aufspannung ab; vergleichen Sie gemessene Fähigkeiten, statt jeden Wechselkopfbohrer für genauer als jeden Wendeplattenbohrer zu halten.
Die Wiederverwendung eines intakten Körpers beeinflusst die Werkzeugkosten; vergleichen Sie die Gesamtkosten je Gutbohrung mit Vollhartmetall und anderen Alternativen.
Ein verschlissener Kopf lässt sich nach dem vorgeschriebenen Verfahren ersetzen. Möglichkeiten zum Nachschleifen oder Wiederaufbereiten hängen, soweit angeboten, vom Hersteller ab.
Prüfen Sie Leistung, Drehmoment, Vorschubkraft und Steifigkeit für Durchmesser und Schnittdaten; Wechselkopfbohrer eignen sich nicht grundsätzlich für leistungsschwache Maschinen.
Die Oberflächengüte ist für den tatsächlichen Werkstoff, die Kopfgeometrie und den Prozess zu bestätigen.
Zu berücksichtigen, wenn:
Ermitteln Sie bei wiederkehrenden Oberflächenproblemen die Ursache und erproben Sie einen geeigneten Kopf und Prozess, statt eine Lösung allein durch diesen Bohrertyp anzunehmen.
Prüfen Sie freigegebene Köpfe und Schnittdaten für unterschiedliche Werkstoffe; ein Kopfwechsel allein garantiert keine kürzere Rüstzeit.
Sie müssen Stillstandszeiten reduzieren und Werkzeugbestände kontrollieren.
Und Vollhartmetallbohrer?
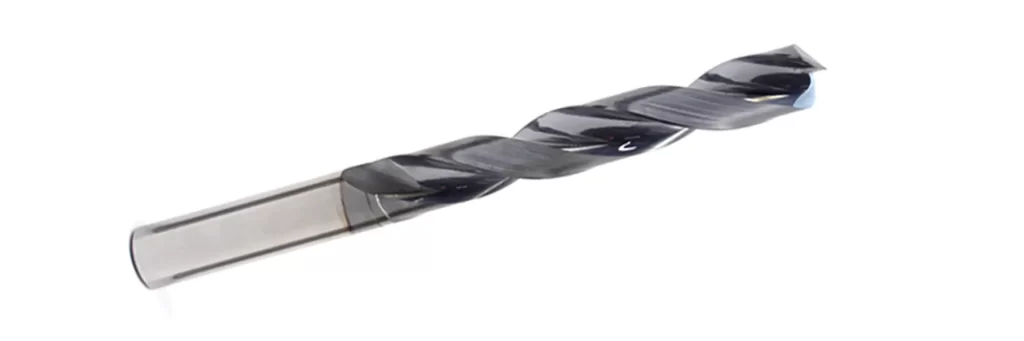
Vollhartmetallbohrer haben einen Schneidkörper aus Hartmetall. Geeignete Ausführungen bieten Steifigkeit und Verschleißfestigkeit für verschiedene Bohrungsgrößen und Qualitätsanforderungen. Wählen Sie Sorte, Geometrie, Länge und Schnittdaten anwendungsgerecht.
Prüfen Sie bei zu großen Bohrungen, Durchbiegung oder Tiefenfehlern zuerst Rundlauf, Ausrichtung, Verschleiß, Programmierung und Werkstückspannung. Ein geeigneter Vollhartmetallbohrer kann infrage kommen, behebt diese Probleme aber nicht automatisch und ersetzt nicht stets eine Nachbearbeitung.
Mögliche Anwendungen je nach gewählter Ausführung:
Hochpräzise Bohrungsbearbeitung
Bohrungen mit kleinem Durchmesser
Luft- und Raumfahrt, Formenbau und Medizintechnik
Wenn Oberflächengüte und Bohrungsmaß entscheidend sind
Mögliche Vorteile und Anforderungen:
Kann anspruchsvolle Bohrungsqualitäten in einem qualifizierten Prozess erzielen.
Bewerten Sie die tatsächliche Toleranzfähigkeit; manche Vorgaben erfordern weiterhin Reiben oder Ausdrehen.
Verwenden Sie die vorgeschriebene Schnittgeschwindigkeit innerhalb der Grenzen von Werkzeug, Halter, Maschine und Werkstück.
Verwenden Sie eine für den Werkstoff freigegebene Sorte und Geometrie mit geeigneter Spanabfuhr und Kühlung.
Zu berücksichtigen, wenn:
Häufiger Werkzeugbruch – prüfen Sie Vorschub, Drehzahl, Kühlung und Maschinenrundlauf.
Die Aufspannung ist instabil – Vollhartmetallbohrer verzeihen solche Bedingungen weniger.
Berücksichtigen Sie Anschaffungs- und Wiederaufbereitungskosten. Starker Bruch kann Ersatz erfordern; geeignete verschlissene Werkzeuge lassen sich nach Lieferantenkriterien wiederaufbereiten.
Kurzer Vergleich
| Bohrertyp | Anwendungsaspekte | Möglicher Vorteil / Prüfung |
|---|---|---|
| Wendeplattenbohrer | Bohrungsdurchmesser und -tiefe innerhalb des jeweiligen Bohrerbereichs | Austauschbare Schneiden; Produktivität, Qualität und Gesamtkosten prüfen |
| Wechselkopf | Freigegebene Kopf-Körper-Kombination für Werkstoff und Bohrung | Wiederverwendbarer Körper; Kopfwechselverfahren und Bohrungsfähigkeit prüfen |
| Vollhartmetall | Geeignete Sorte und Geometrie für Durchmesser, Werkstoff und Aufspannung | Steifer Schneidkörper; Toleranz und Oberfläche im tatsächlichen Prozess prüfen |
Abschließende Überlegungen
Prüfen Sie bei geringer Produktivität Bohrungsgröße, Werkstoff, Maschinenkapazität und Spanabfuhr. Ein Wendeplattenbohrer kann innerhalb seines freigegebenen Bereichs infrage kommen; vergleichen Sie Alternativen anhand gemessener Ergebnisse.
Diagnostizieren Sie bei schlechter Oberfläche oder Graten die Ursache, bevor Sie einen Wechselkopf- oder Vollhartmetallbohrer mit geeigneter Geometrie und Schnittdaten erproben.
Prüfen Sie bei zu großen oder falsch positionierten Bohrungen Ausrichtung, Rundlauf, Werkzeugzustand, Werkstückspannung und Programmierung. Vollhartmetall allein gewährleistet weder korrektes Maß noch korrekte Position.
Werkzeugbruch oder rascher Verschleiß? Prüfen Sie Drehzahl, Kühlschmierstoff und Ausrichtung erneut oder ziehen Sie einen stabileren Bohrertyp in Betracht.
Jeder Bohrertyp eignet sich für bestimmte Anwendungen. Kontaktieren Sie Sundi Tools, um Ihre Bohrungsanforderungen zu besprechen und verfügbare Werkzeugoptionen zu klären.