










Forets à tête interchangeable et forets à plaquettes indexables : quelle différence ?
Le choix du foret influence l’efficacité d’usinage, l’état de surface et la durée de vie. Les forets à tête interchangeable et à plaquettes indexables sont courants en usinage CNC, mais répondent à des besoins différents. Ce guide présente leur structure, leurs avantages et leurs applications adaptées, ainsi que les forets en carbure monobloc pour les travaux de précision, afin de comparer performances, coût et productivité.
Sommaire
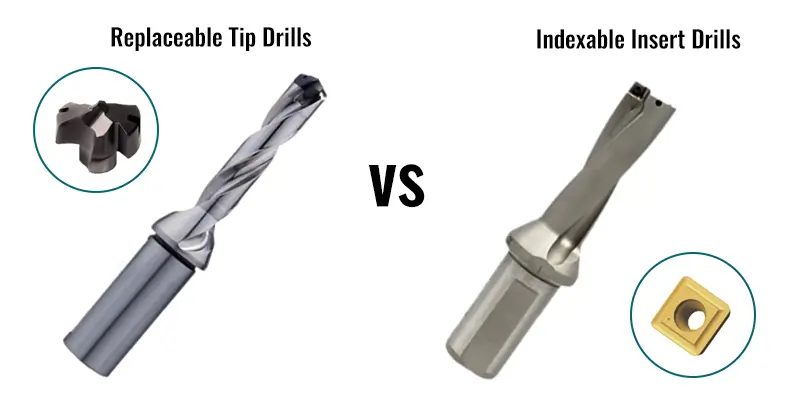
Qu’est-ce qu’un foret à plaquettes indexables ?
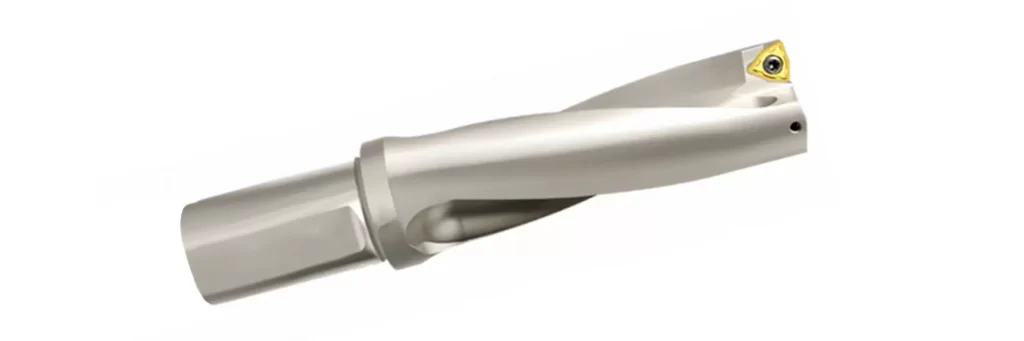
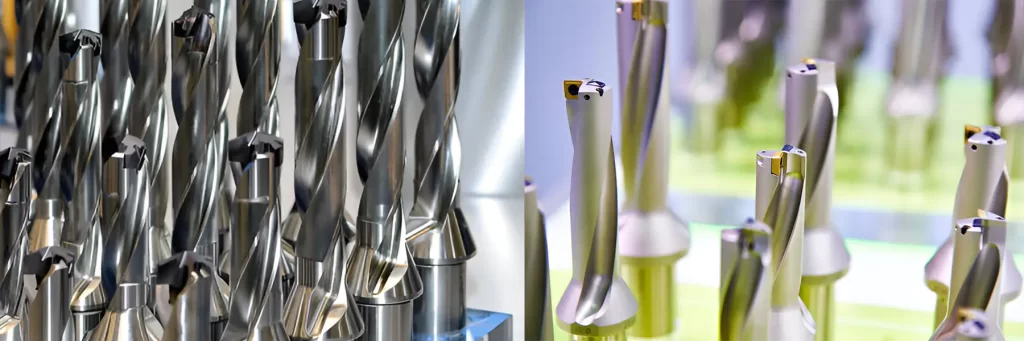
Les forets à plaquettes indexables utilisent couramment un corps équipé de plaquettes carbure remplaçables, souvent avec des rôles différents au centre et en périphérie. La construction et le nombre de plaquettes dépendent du produit. Les arêtes disponibles peuvent être indexées ou remplacées selon les prescriptions sans changer un corps en bon état. Les plaquettes CBN prévues pour le tournage ne doivent pas être considérées comme compatibles d’office avec un corps de foret. Le terme d’atelier foret en U est parfois employé, mais ne définit pas toutes les conceptions de forets à plaquettes indexables.
Les forets à plaquettes peuvent être productifs pour des dimensions et matériaux adaptés, notamment certaines fontes et certains aciers. Comparez la plage de diamètres et de profondeurs, les données de coupe, les besoins machine et le coût par trou conforme, sans supposer qu’ils sont toujours les plus rapides ou les moins chers.
Applications possibles dans la gamme spécifiée du foret :
Perçage de grands diamètres
Ébauche en grande série
Automobile et industrie lourde
Fonte, acier inoxydable, acier de construction
Avantages potentiels à vérifier dans l’application :
Enlèvement de matière productif lorsque les données de coupe, la puissance et l’évacuation conviennent.
Utilisation potentiellement économique d’arêtes remplaçables ; calculez le coût réel par trou conforme.
Plaquettes remplaçables avec logements propres, vis prescrites et procédure de serrage spécifiée.
Respectez la pression et le débit d’arrosage prescrits pour évacuer les copeaux. Protégez la zone de débouché, car certaines opérations avec plaquettes peuvent éjecter une rondelle.
Points à examiner si :
Les trous sont trop grands ou hors tolérance : vérifiez le faux-rond et l’alignement des plaquettes.
L’outil s’use prématurément : une avance ou une vitesse inadaptée, ou un débit d’arrosage insuffisant, peut en être la cause.
Si la précision est critique, comparez la capacité démontrée de l’outil au dessin et prévoyez une finition si nécessaire. Aucune limite générale de tolérance ne s’applique à tous les forets à plaquettes.
Qu’est-ce qu’un foret à tête interchangeable ?
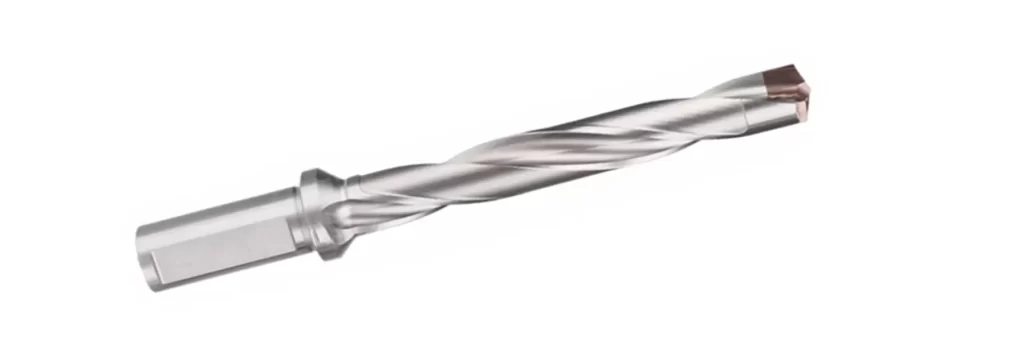
Les forets à tête interchangeable associent généralement un corps réutilisable et une tête de coupe remplaçable. Choisissez uniquement des têtes approuvées pour ce corps et sa plage de diamètres ; la géométrie et la nuance peuvent varier selon le matériau et l’application.
Un foret à tête interchangeable adapté peut aider à équilibrer qualité du trou et coût d’outillage. Diagnostiquez d’abord les défauts de surface ou bavures : usure, faux-rond, appui, données de coupe et évacuation. Changer seulement de type de foret ne garantit pas une amélioration.
Applications possibles dans la gamme du produit choisi :
Trous de diamètre petit à moyen
Usinage général de différents matériaux
Ateliers usinant l’aluminium, l’acier ou les alliages de nickel
Production par lots avec changements fréquents de matériau
Avantages potentiels et exigences :
La qualité dépend du foret, de la tête et du montage ; comparez les capacités mesurées sans supposer que tout foret à tête interchangeable est plus précis que tout foret à plaquettes.
Réutiliser un corps en bon état peut modifier le coût d’outillage ; comparez le coût complet par trou conforme au carbure monobloc et aux autres solutions.
Une tête usée peut être remplacée selon la procédure prescrite. Les possibilités de réaffûtage ou de reconditionnement, lorsqu’elles existent, dépendent du fabricant.
Vérifiez puissance, couple, effort axial et rigidité selon le diamètre et les données de coupe ; une tête interchangeable ne rend pas un foret intrinsèquement adapté aux machines peu puissantes.
L’état de surface doit être confirmé pour le matériau, la géométrie de tête et le procédé réels.
Points à examiner si :
Si les défauts de surface se répètent, identifiez la cause et testez une tête et un procédé adaptés, sans supposer que ce type de foret suffira.
Pour différents matériaux, vérifiez les têtes et données de coupe approuvées ; changer de tête ne garantit pas à lui seul un réglage plus rapide.
Vous devez réduire les arrêts et maîtriser le stock d’outils.
Et les forets en carbure monobloc ?
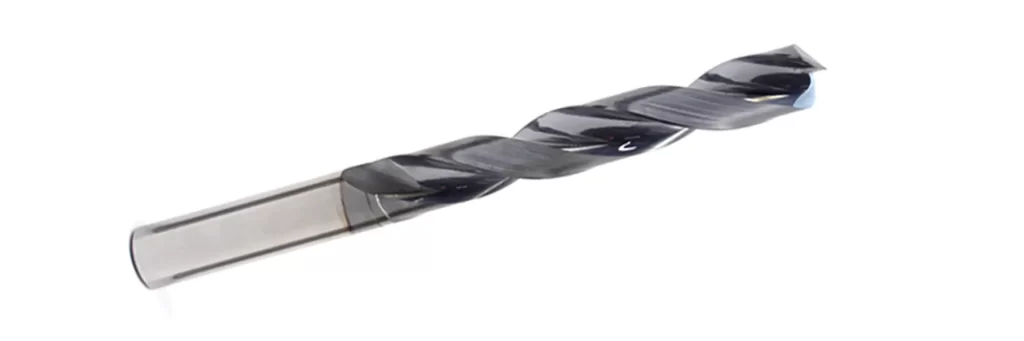
Les forets en carbure monobloc possèdent un corps coupant en carbure cémenté. Des conceptions adaptées apportent rigidité et résistance à l’usure pour différentes dimensions et exigences de qualité. Choisissez la nuance, la géométrie, la longueur et les données de coupe selon l’application.
En cas de surdiamètre, de flexion ou d’erreur de profondeur, vérifiez d’abord le faux-rond, l’alignement, l’usure, la programmation et le bridage. Un foret en carbure monobloc adapté peut être envisagé, mais ne corrige pas automatiquement ces défauts et ne supprime pas nécessairement la finition.
Applications possibles selon la conception choisie :
Perçage de haute précision
Trous de petit diamètre
Applications aéronautiques, moules et médicales
Lorsque l’état de surface et le diamètre du trou sont déterminants
Avantages potentiels et exigences :
Peut satisfaire des exigences élevées de qualité du trou dans un procédé qualifié.
Évaluez la capacité réelle en tolérance ; certaines spécifications exigent encore un alésage à l’alésoir ou à l’outil.
Utilisez la vitesse de coupe prescrite dans les limites de l’outil, du porte-outil, de la machine et de la pièce.
Utilisez une nuance et une géométrie approuvées pour le matériau avec une évacuation et un refroidissement adaptés.
Points à examiner si :
Les outils cassent souvent : vérifiez l’avance, la vitesse, le refroidissement et le faux-rond de la machine.
Votre montage manque de stabilité : les forets en carbure monobloc tolèrent moins bien ces conditions.
Considérez les coûts d’achat et de reconditionnement. Une casse importante peut imposer le remplacement, tandis que les outils usés adaptés peuvent être reconditionnés selon les critères du fournisseur.
Comparaison rapide
| Type de foret | Critères d’application | Avantage potentiel / vérification |
|---|---|---|
| Foret à plaquettes indexables | Diamètre et profondeur dans la gamme du foret | Arêtes remplaçables ; vérifier productivité, qualité et coût total |
| Tête interchangeable | Combinaison tête-corps approuvée pour le matériau et le trou | Corps réutilisable ; vérifier le changement de tête et la capacité de perçage |
| Carbure monobloc | Nuance et géométrie adaptées au diamètre, au matériau et au montage | Corps coupant rigide ; vérifier tolérance et état de surface dans le procédé réel |
Dernières réflexions
Si la productivité est faible, évaluez les dimensions, le matériau, la capacité machine et l’évacuation. Un foret à plaquettes peut convenir dans sa gamme approuvée, mais comparez les solutions à partir de mesures.
En cas de mauvais état de surface ou de bavures, diagnostiquez la cause avant de tester un foret à tête interchangeable ou en carbure monobloc avec une géométrie et des données adaptées.
Pour les trous trop grands ou mal placés, vérifiez l’alignement, le faux-rond, l’outil, le bridage et la programmation. Passer au carbure monobloc seul ne garantit pas les bonnes dimensions ou positions.
Casse ou usure rapide ? Revérifiez la vitesse, l’arrosage et l’alignement, ou envisagez un type de foret plus stable.
Chaque type de foret convient à certaines applications. Contactez Sundi Tools pour discuter des exigences des trous et confirmer les options d’outillage disponibles.