










Projektübersicht
| Bauteilbezeichnung | EPS-Lenkungsgehäuse |
|---|---|
| Werkstoff | Aluminiumlegierung ADC12 |
| Branche | Automobilzulieferer Tier 1 – Lenksysteme (EPS) |
| Maschinentyp | DOOSAN 4505 CNC-Bearbeitungszentrum |
| Spindelschnittstelle | BT40 (Emulsionskühlung) |
| Zentrale Herausforderungen | Importwerkzeuge ersetzen, CPK ≥ 1.67 erreichen und enge Toleranzen an B/C-Bohrungen einhalten. |
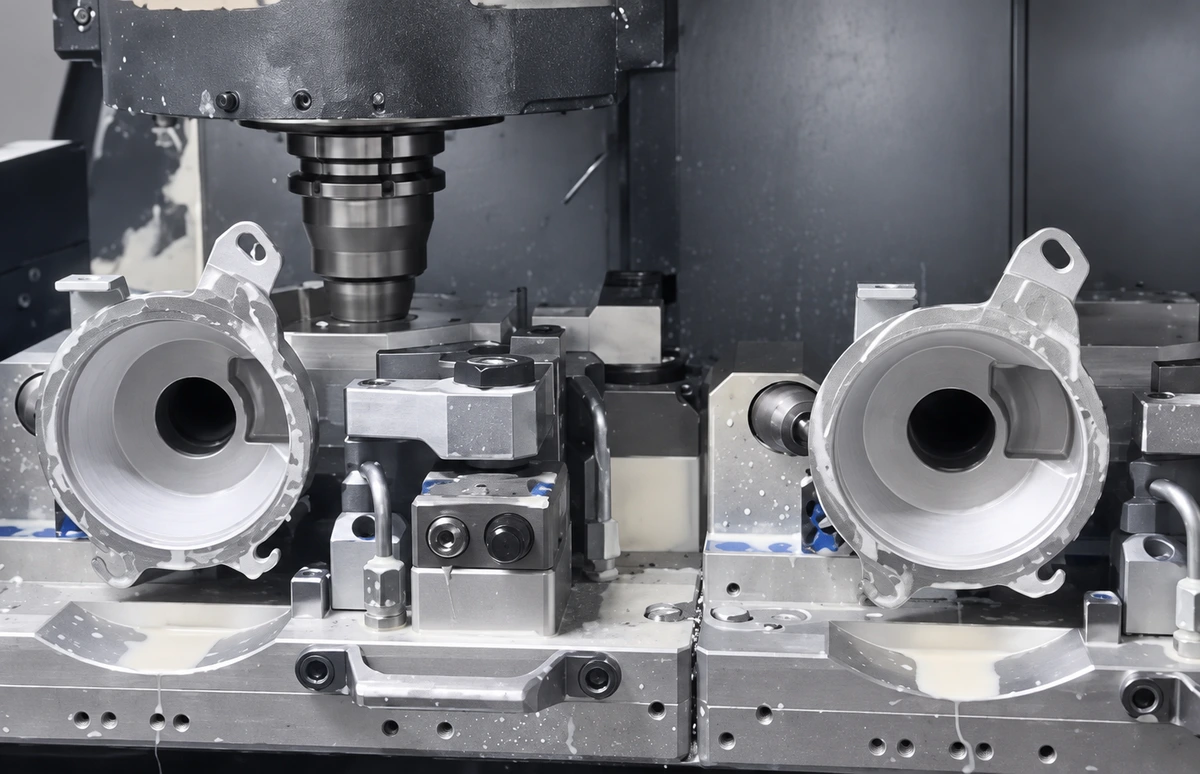
Bohrungsmerkmale und Anforderungen
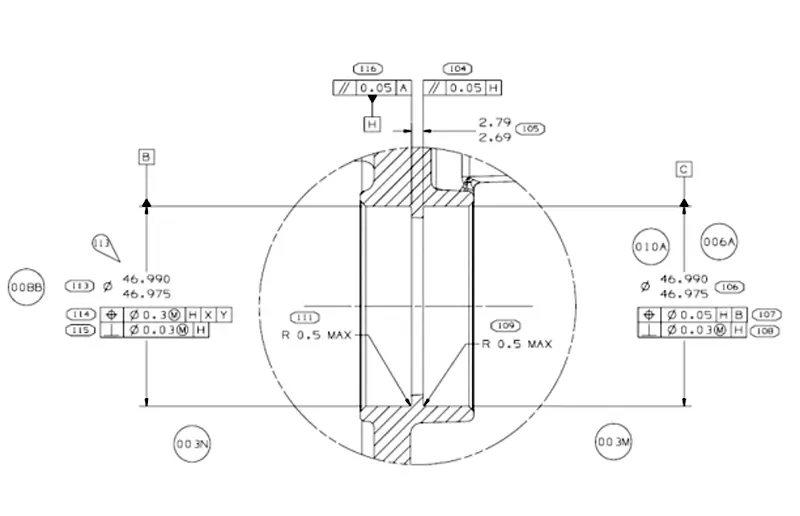
Das Werkstück stellt mehrere Herausforderungen an Qualitätskontrolle und Kostenoptimierung:
Strenge Prozessfähigkeit: Die Anforderung CPK 1.67 erfordert hohe Werkzeugstabilität, Verschleißfestigkeit und Rundlaufgenauigkeit, um Unterschiede zwischen Werkstücken zu minimieren.
Importsubstitution: Entwicklung eines eigenständigen Sonderwerkzeugs, das die Leistung hochwertiger Importwerkzeuge erreicht oder übertrifft.
Präzisionsausdrehen: Konstant enge Maße und Stabilität an den kritischen B/C-Bohrungen über große Fertigungsserien einhalten.
Sundis integrierte Werkzeuglösung
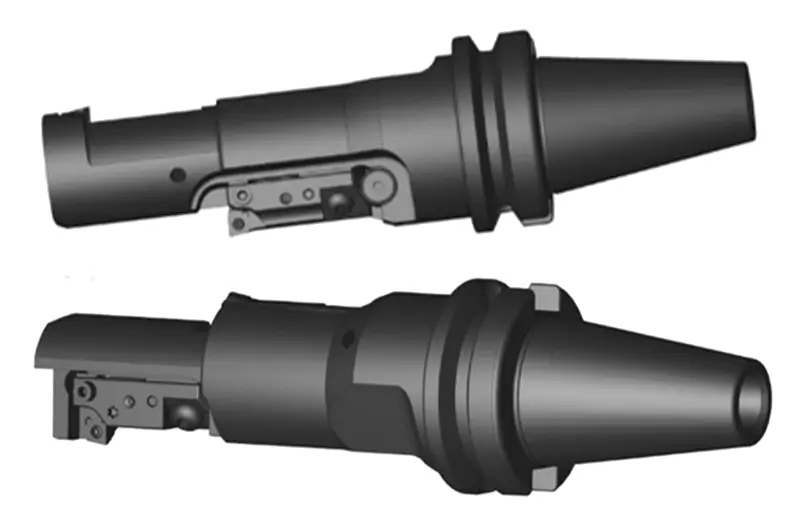
Wir entwickelten ein vollständig eigenständiges Sonder-Ausdrehwerkzeug für diesen kritischen Bearbeitungsschritt:
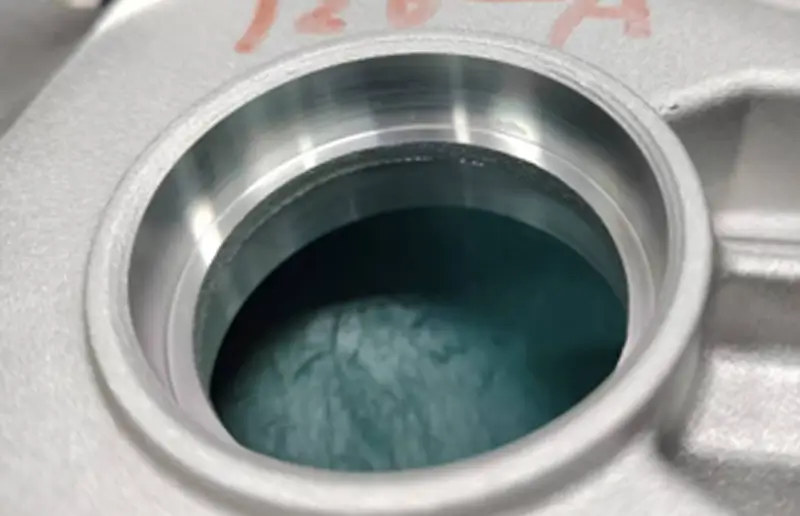
Präzisionsausdrehen der B/C-Bohrungen
Dieser Schritt erzielt Endmaße und Oberflächengüte der kritischen B/C-Bohrungen im Lenkungsgehäuse.
Herausforderung und Lösung:
100% Eigenfertigung: Sundi entwickelte und fertigte die vollständige Werkzeugbaugruppe aus Körper, Halter und Schneidplatten, um eine optimale Abstimmung zu sichern und die Abhängigkeit von Importlieferketten zu beseitigen.
Stabile CPK-Werte: Optimierte Schneidengeometrie und einschneidige Ausführung (Z=1) gewährleisten, dass das Erstteil die Prüfung besteht und die Maßdaten über die gesamte Standzeit sehr stabil bleiben.
Effizienz bei hoher Drehzahl: Für ruhigen Lauf bei 4,000 RPM mit Emulsion ausgelegt; hohe Schnittgeschwindigkeit von 590 m/min bei guter Spanabfuhr.
Bearbeitungsdaten
| Arbeitsgang (OP) | Werkzeugdurchmesser D (mm) | RPM (rev/min) | Vc (m/min) | fz (mm/Z) | Vorschubgeschwindigkeit vf (mm/min) | Schnitttiefe ap (mm) | Schneiden (Z) |
|---|---|---|---|---|---|---|---|
| Präzisionsausdrehen | Φ47 (-0.01/-0.025) | 4,000 | 590 | 0.1 | 400 | 8 | 1 |
Nachgewiesene Ergebnisse und Effizienz
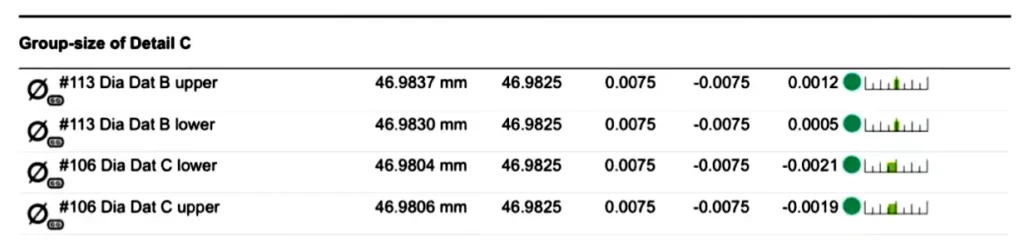
Hohe Maßstabilität, durch KMG-Daten bestätigt
KMG-Prüfberichte der kritischen B/C-Bohrungen belegen hohe Präzision. Bei einer Toleranzanforderung von ±0.0075 mm hielt Sundis Werkzeug die tatsächlichen Abweichungen bei lediglich 1 bis 2 Mikrometern; dies belegt stabile Werte für CPK ≥ 1.67 im Prozess.
Erfolgreicher Ersatz
Importierte Kennametal-Werkzeuge vollständig ohne Leistungs- oder Genauigkeitseinbußen ersetzt.
Kostensenkung
Deutlich geringere Stückkosten (CPP) als bei der bisherigen Importlösung; der Kunde zeigte sich mit Standzeit und Kosten je Teil sehr zufrieden.
Erweiterte Zusammenarbeit
Dieser Erfolg führte zum dauerhaften Einsatz von Sundi-Werkzeugen auf der Linie, zum Ersatz ähnlicher Wettbewerbswerkzeuge und zur Vergabe neuer Entwicklungsprojekte an Sundi.
Sundis Sonderwerkzeuge ersetzten unsere Importlösungen erfolgreich und hielten die CPK-Daten sehr stabil. Mit der längeren Standzeit und den deutlich gesunkenen Stückkosten sind wir äußerst zufrieden.