










Сверление с периодическим выводом: почему сверло выкрашивается при повторном входе
Если сверло выдерживает первое врезание, но выкрашивается при последующем ходе, прежде чем менять режимы резания, проверьте происходящее между проходами. Оставшуюся стружку и точку перехода с быстрого подвода на рабочую подачу следует проверять отдельно. Сначала установите, действительно ли повреждение начинается при повторном входе: осмотр выкрашенного сверла после завершения отверстия сам по себе не определяет повредившее его движение.
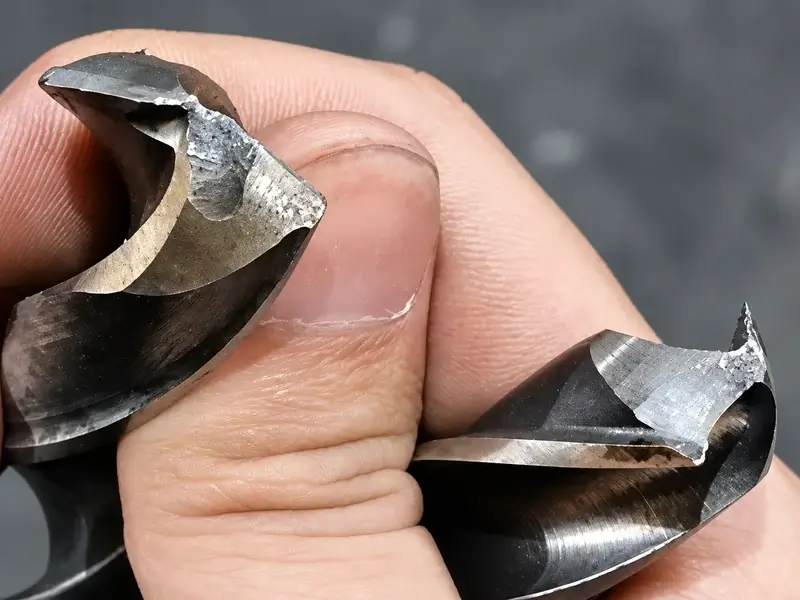
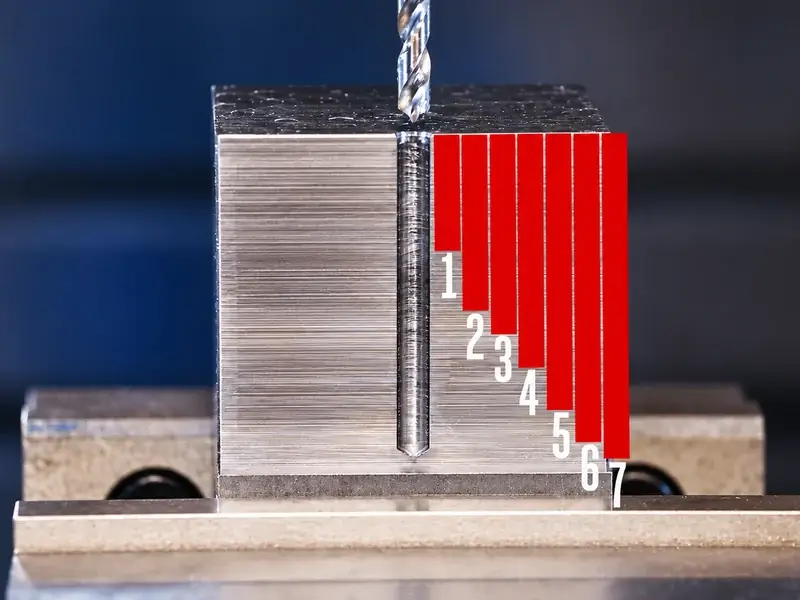
При сверлении с периодическим выводом отверстие обрабатывается последовательными ходами, между которыми инструмент перемещается для дробления или удаления стружки. Эти движения могут помогать отводу стружки, но название цикла не доказывает, что стружка удалена или что траектория возврата подходит сверлу. Важно выяснить, с чем инструмент встречается при выходе, возврате и возобновлении резания.
Определите момент события, прежде чем винить возврат
После отказа сохраните сверло, стружку и данные осмотра отверстия. Перед осмотром или удалением стружки выполните предусмотренные для станка процедуры остановки и безопасного отключения источников энергии. Зафиксируйте, появился ли первый признак проблемы при установившемся резании, выходе, возврате в отверстие или возобновлении резания за конечной точкой предыдущего хода.
Подтвердите эту последовательность имеющимися наблюдениями и доступными записями цикла или нагрузки. Изменение нагрузки помогает локализовать событие, но само по себе не определяет причину. Если единственный признак — повреждённый наружный угол после полного цикла, оставьте фазу обозначенной как неизвестную. Не повторяйте работу с повреждённой наладкой только ради определения момента отказа.
Это различие меняет направление поиска. Уплотнённая в канавке стружка указывает на возможную проблему её отвода. Повреждение при выходе требует проверки заклинивания или контакта на этом участке. Повреждение при возврате требует анализа оставшегося материала и движения подвода. Если оно развивается при непрерывном резании, используйте общую диагностику поломки сверла: корректировка повторного входа может затронуть не ту фазу процесса.
Сравните подозрительную наладку с последней устойчивой: состояние сверла, патрон и биение, закрепление детали, подачу СОЖ и коррекции. Одинаковая программа и номинальные режимы на двух станках не означают одинаковых физических условий или одинакового исполнения цикла.
Если у сверла сменная головка, также отличайте постепенный износ от внезапного выкрашивания головки и сохраните данные о состоянии соединения головки с корпусом. Эта проверка особенностей конструкции не устанавливает, какое движение цикла вызвало повреждение.
Разделите четыре функции цикла сверления с периодическим выводом
Меньшая глубина хода, больший отвод и более раннее включение подачи — не взаимозаменяемые корректировки. Прежде чем выбирать объект проверки, разделите цикл на отдельные функции.
| Функция цикла | Чем управляет или для чего предназначена | Что проверить при этом отказе |
|---|---|---|
| Приращение глубины за ход | Насколько дальше сверло режет за один ход | Соответствует ли выбранное приращение фактически используемому сверлу, материалу и стружкообразованию? Его уменьшение само по себе не обеспечивает более безопасного возврата. |
| Короткий отвод для дробления стружки | Прерывает резание небольшим перемещением назад | Только ли это движение ломает стружку, или процесс также обеспечивает выход её фрагментов? Короткий отвод не доказывает удаление стружки. |
| Позиция возврата для удаления стружки | Обеспечивает положение отвода для удаления стружки и доступа СОЖ | Куда инструмент фактически перемещается относительно детали и оснастки, и выходит ли стружка из канавки и отверстия? Не считайте плоскость R поверхностью детали. |
| Повторный подвод и переход на подачу | Определяет возвратное движение перед возобновлением резания | Где заканчивается быстрое перемещение относительно конечной точки предыдущего хода и какой материал может остаться на этом пути? Проверьте определение установленной системы ЧПУ вместо копирования значения зазора. |
Конечная точка предыдущего хода — запрограммированное положение инструмента. Это не измерение высоты оставшейся стружки. После отвода стружка может оставаться в отверстии или канавках, поэтому номинальный возврат в уже просверленную позицию не доказывает, что сверло встретит пустое пространство.
Если быстрый подвод достигает оставшегося материала, резкий контакт является вероятным механизмом повреждения, требующим проверки. Более раннее включение подачи может изменить контакт, но не удаляет препятствие и не подтверждает достаточность пути отвода стружки. Поэтому анализ движения и проверка удаления стружки должны оставаться раздельными.
Проверяйте форму стружки и заполнение канавок вместе с фактическим путём СОЖ. Видимая вокруг детали жидкость не доказывает, что она достигает зоны резания или выносит стружку из отверстия. Устраняйте подтверждённое препятствие по утверждённой процедуре на остановленном станке; не используйте возвращающееся сверло для проверки наличия предполагаемого скопления стружки.
G73 и G83 как отправная точка для чтения руководства
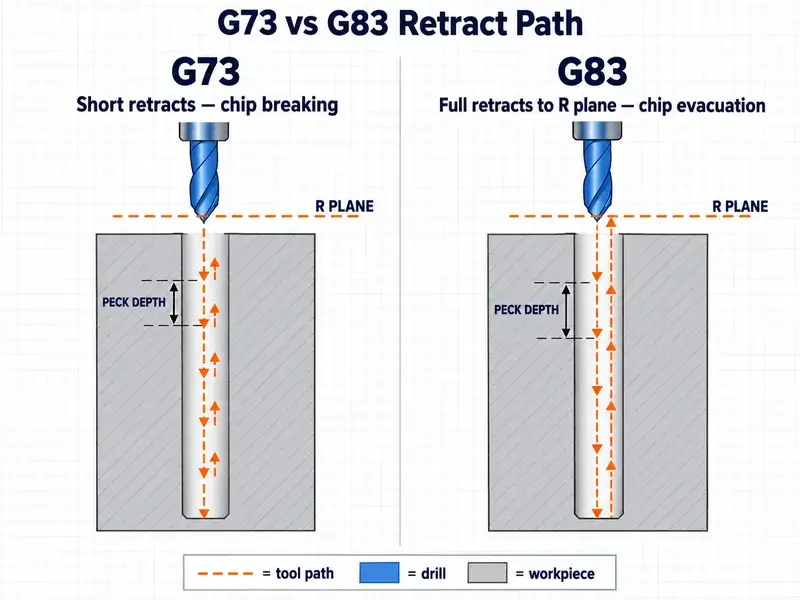
На фрезерном станке цикл G73 часто связывают с короткими отводами для дробления стружки, а G83 — с более длинными отводами для её удаления. Фактическую последовательность определяют установленная система ЧПУ, программное обеспечение, конфигурация изготовителя станка и выбранный режим цикла.
Документация Haas для фрезерных станков показывает значение выбранного режима. Страница G73 описывает режим с возвратом в плоскость R после группы ходов и режим с возвратом после завершения ходов. Страница G83 различает положение плоскости R над деталью и дополнительное перемещение для удаления стружки. Простое правило, что G73 никогда не возвращается к R между режущими ходами, поэтому неверно описывало бы даже документированные возможности этого изготовителя.
Используйте точное руководство исследуемого станка, чтобы определить приращение глубины, характер отвода, позицию возврата и переход с быстрого перемещения на подачу. Проверьте исходные позиции и единицы измерения. Название настройки, номер параметра или значение из другой системы ЧПУ не являются переносимым определением. Если смысл неясен, до изменений обратитесь за разъяснением к изготовителю станка или квалифицированной сервисной службе.
Также подтвердите пригодность сверления с выводом для данного сверла. Рекомендации Harvey Performance различаются по сверлу и материалу; OSG описывает твердосплавные сверла ADO с внутренней подачей СОЖ, предназначенные для сверления без периодического вывода. Это подходы для конкретных инструментов, а не конкурирующие универсальные правила. Конструкция сверла, рабочая длина и геометрия отверстия, а также возможности подачи СОЖ должны обеспечивать выбранную стратегию. Постоянное применение или полный отказ от периодического вывода твердосплавного сверла не заменяют этой проверки.
Преобразуйте наблюдения в контролируемую проверку
Передайте программисту или службе поддержки станка протокол анализа движений, а не просто просьбу увеличить зазор. Включите:
Идентификацию станка, системы ЧПУ и программного обеспечения, точный кадр цикла, соответствующее модальное состояние, коррекции и обнаруженную конфигурацию.
Идентификацию и состояние сверла, материал, геометрию отверстия, результаты проверки патрона и биения, схему подачи СОЖ.
Предполагаемую фазу повреждения, основания такой временной привязки, фотографии или записи осмотра оставшейся стружки, заполнения канавок и повреждения кромок.
Описание каждого внутреннего движения, включая позицию возврата и документированный переход с быстрого перемещения на подачу, с ясным обозначением нерешённых вопросов.
Перед проверкой с резанием установите безопасные расстояния между инструментом, деталью и оснасткой. Квалифицированный персонал должен проверить предполагаемый путь средствами доступной графики или симуляции без резания и выполнить утверждённую изготовителем процедуру пробного запуска. Уточните, как покадровый режим обрабатывает внутренние движения постоянного цикла и как холостой прогон или корректоры влияют на эту систему ЧПУ. Не предполагайте, что одно нажатие останавливает каждый ход или что уменьшенный коэффициент корректора делает неопределённую траекторию безопасной.
Симуляция не доказывает, что реальная стружка выйдет из отверстия, а проверка движения без резания не подтверждает поведение под нагрузкой. Пока траектория, единицы, коррекции или удаление стружки остаются неопределёнными, не допускайте цикл в производство до выяснения этих вопросов.
После документированных проверок меняйте по одной разрешённой переменной процесса. Фиксируйте изменение и осматривайте кромку, стружку и отверстие при контролируемой проверке, соответствующей процессу. Приёмка требует предусмотренных движений и поведения стружки, а также приемлемого состояния инструмента и детали. Одно завершённое отверстие само по себе не устанавливает причину исходного отказа и не подтверждает стойкость инструмента для производства.