










Furação por pica-pau: por que a broca lasca na reentrada
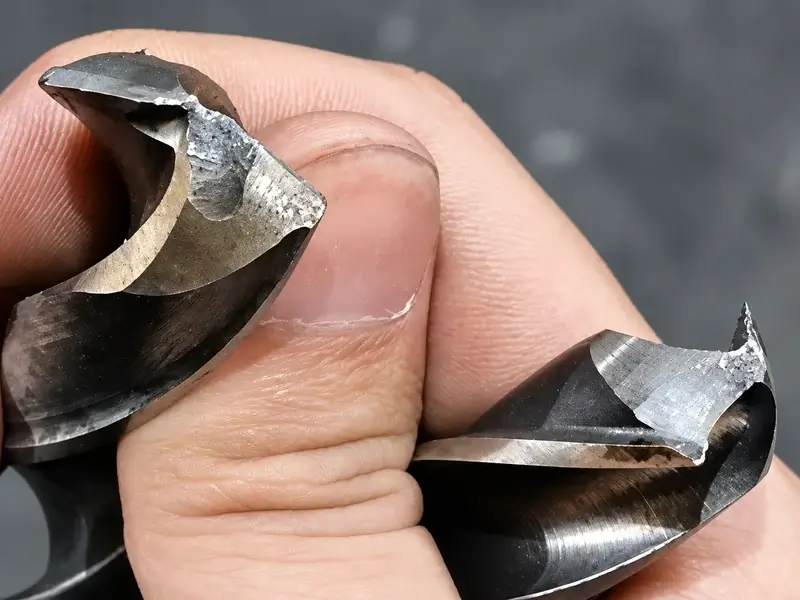
Se uma broca suporta a primeira penetração, mas lasca num passe posterior, verifique o que acontece entre os cortes antes de alterar os dados de corte. Os cavacos retidos e o ponto de transição da aproximação rápida para o avanço exigem verificações separadas. Primeiro determine se o dano realmente começa na reentrada: uma broca lascada examinada após concluir o furo não identifica, por si só, o movimento que causou o dano.
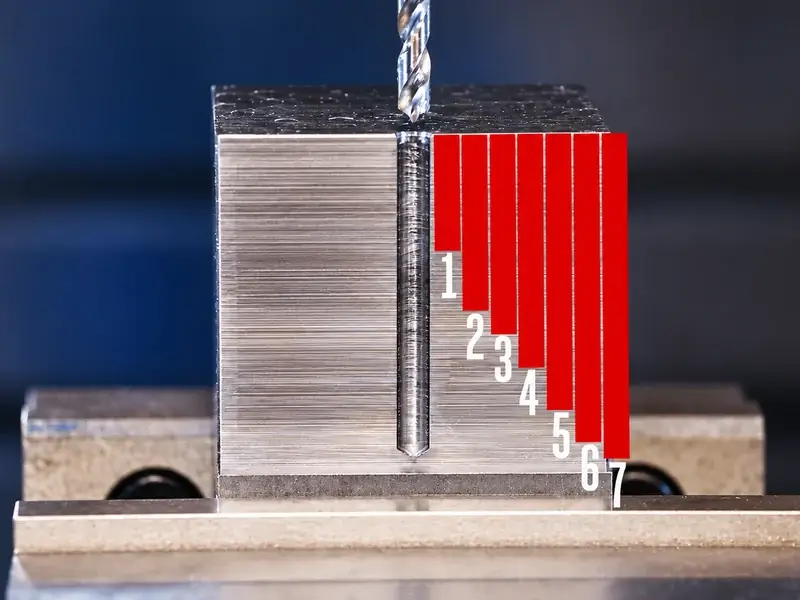
A furação por pica-pau divide o furo em passes sucessivos, com movimentos intermediários destinados a quebrar os cavacos ou ajudar a removê-los. Esse movimento adicional pode facilitar a evacuação, mas seu nome não comprova que os cavacos saíram nem que o retorno é adequado à broca. A questão útil é o que a ferramenta encontra ao recuar, retornar e retomar o corte.
Localizar o evento antes de culpar o retorno
Após uma falha, preserve a broca, os cavacos e as evidências do furo. Siga os procedimentos de parada e isolamento da máquina antes de inspecionar ou remover cavacos. Registre se o primeiro sinal do problema ocorreu durante o corte estabelecido, o recuo, o retorno ao furo ou a retomada do corte além do ponto final do passe anterior.
Fundamente essa sequência temporal nas observações existentes e nos registros disponíveis de ciclo ou carga. Uma mudança de carga pode localizar um evento, mas não identifica sozinha sua causa. Se a única evidência for um canto externo danificado após o ciclo completo, mantenha a fase marcada como desconhecida. Não repita um processo danificado apenas para descobrir o instante da falha.
Essa distinção muda a investigação. Cavacos compactados num canal indicam uma possível dificuldade no caminho de evacuação. Danos no recuo exigem verificar travamento ou contato na saída. Danos associados ao retorno pedem a análise do material retido e da aproximação. Se o dano ocorrer no corte contínuo, use o diagnóstico geral de quebra de brocas; ajustar a reentrada pode atuar na etapa errada do processo.
Compare a preparação suspeita com a última estável, incluindo estado da broca, porta-ferramenta e batimento, fixação, alimentação de fluido de corte e compensações. O mesmo programa e os mesmos dados nominais em duas máquinas não comprovam condições físicas idênticas nem a mesma execução do ciclo.
Se a broca tiver cabeça intercambiável, diferencie também o desgaste progressivo do lascamento súbito da cabeça e preserve as evidências da interface cabeça-corpo. Essa verificação específica da construção não identifica qual movimento causou o dano.
Separar as quatro funções do ciclo de furação por pica-pau
Um passe menor, um recuo maior e uma transição antecipada para avanço não são correções intercambiáveis. Leia o ciclo como funções distintas antes de decidir qual merece atenção.
| Função do ciclo | O que controla ou pretende fazer | O que verificar nesta falha |
|---|---|---|
| Incremento de penetração | Quanto a broca aprofunda adicionalmente em cada passe | O incremento escolhido é adequado à broca utilizada, ao material e à formação de cavacos? Reduzi-lo não estabelece, por si só, um retorno mais seguro. |
| Recuo curto para quebra de cavacos | Interrompe o corte com um recuo limitado | Esse movimento apenas quebra o cavaco ou o processo também permite a saída dos fragmentos? Um recuo curto não comprova a evacuação. |
| Posição de retorno para remoção de cavacos | Oferece uma posição de recuo para remoção de cavacos e acesso do fluido de corte | Para onde a ferramenta realmente se desloca em relação à peça e aos dispositivos, e os cavacos saem do canal e do furo? Não suponha que o plano R seja a superfície da peça. |
| Reaproximação e transição para avanço | Determina o movimento de retorno antes da retomada do corte | Onde termina o rápido em relação ao ponto final do passe anterior, e que material pode permanecer nesse trajeto? Verifique a definição do comando instalado em vez de copiar uma distância de segurança. |
O ponto final do passe anterior é uma posição programada da ferramenta. Não é uma medição da altura dos cavacos retidos. Cavacos podem permanecer no furo ou nos canais após um recuo; portanto, retornar nominalmente a uma posição já furada não comprova que a broca encontrará espaço livre.
Se a aproximação rápida atingir material retido, o contato abrupto é um mecanismo plausível de dano a investigar. Antecipar o avanço pode modificar esse contato, mas não remove a obstrução nem comprova que o caminho de cavacos é adequado. A análise do movimento e a verificação da evacuação devem permanecer separadas.
Inspecione a forma dos cavacos e o preenchimento dos canais junto com o trajeto real do fluido de corte. Fluido visível ao redor da peça não comprova que chega à zona de corte ou transporta cavacos para fora. Remova uma restrição confirmada conforme o procedimento aprovado com a máquina parada; não use a broca no retorno para verificar se um acúmulo suspeito continua presente.
G73 e G83 como ponto de partida para consultar o manual
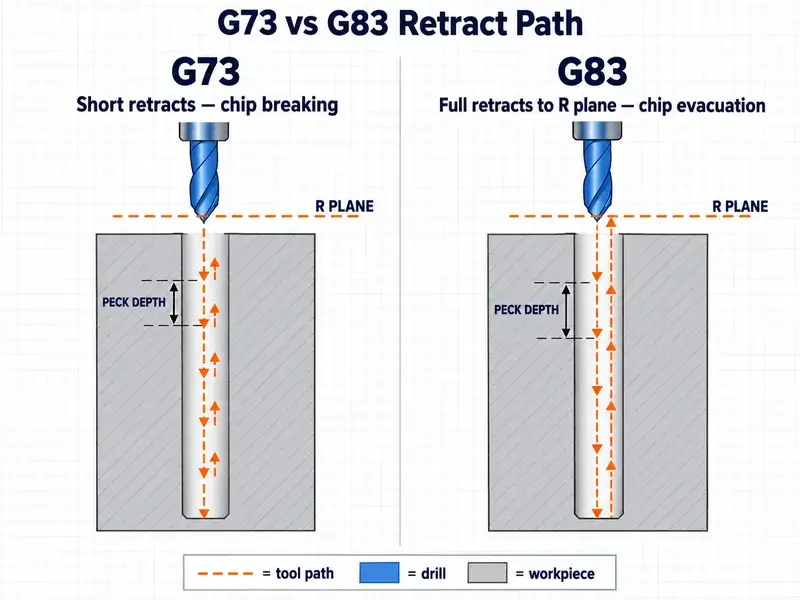
Numa fresadora, o ciclo G73 é frequentemente associado a recuos curtos para quebra de cavacos, enquanto o G83 é associado a recuos maiores para sua remoção. O comando instalado, o software, a configuração do fabricante e o modo de ciclo selecionado determinam a sequência real.
A documentação de fresamento da Haas mostra por que o modo importa. Sua página de G73 descreve um modo que retorna ao plano R após um grupo de passes e outro que retorna após a conclusão dos passes. Sua página de G83 distingue a posição do plano R acima da peça do deslocamento adicional para remoção de cavacos. A regra simplista de que G73 nunca retorna a R entre passes descreveria incorretamente até as opções documentadas por esse fabricante.
Use o manual exato da máquina investigada para identificar incremento, comportamento de recuo, posição de retorno e transição de rápido para avanço. Verifique posições de referência e unidades. Um nome de ajuste, número de parâmetro ou valor de outro comando não é uma definição transferível. Se houver dúvida, peça esclarecimento ao fabricante ou à assistência qualificada antes de alterar qualquer ajuste.
Confirme também se o pica-pau é adequado à broca. As recomendações da Harvey Performance variam conforme a broca e o material; a OSG descreve brocas de metal duro ADO com refrigeração interna projetadas para furar sem pica-pau. São abordagens específicas de ferramenta, não regras universais concorrentes. O projeto da broca, o comprimento útil e a geometria do furo, além da capacidade de refrigeração, devem permitir a estratégia escolhida. Usar sempre ou nunca pica-pau com metal duro não substitui essa verificação.
Transformar as evidências numa verificação controlada
Entregue ao programador ou à assistência da máquina um registro de análise do movimento, não apenas um pedido de maior distância. Inclua:
Identificação da máquina, comando e software, bloco exato do ciclo, estado modal relevante, compensações e configuração encontrada.
Identidade e estado da broca, material, geometria do furo, observações do porta-ferramenta e batimento, e disposição da refrigeração.
Fase suspeita do dano, evidências que sustentam essa cronologia, e fotos ou notas de inspeção mostrando cavacos retidos, canais carregados e danos na aresta.
Descrição de cada movimento interno, incluindo posição de retorno e transição documentada de rápido para avanço, com pontos não resolvidos claramente indicados.
Estabeleça as folgas entre ferramenta, peça e dispositivos antes de uma verificação em corte. Pessoal qualificado deve revisar o trajeto previsto nos recursos disponíveis de gráficos ou simulação sem corte e seguir o procedimento de teste aprovado pelo fabricante. Confirme como o bloco a bloco trata movimentos internos do ciclo e como a execução em vazio ou os ajustes percentuais afetam esse comando. Não suponha que um acionamento interrompa cada movimento nem que reduzir um ajuste percentual torne seguro um trajeto incerto.
A simulação não comprova que cavacos reais sairão do furo, e uma verificação sem corte não valida o comportamento sob carga. Se trajeto, unidades, compensações ou remoção de cavacos permanecerem incertos, mantenha o ciclo fora da produção até esclarecer essas questões.
Após as verificações documentadas, altere uma variável autorizada do processo por vez. Registre a mudança e inspecione aresta, cavacos e furo durante uma verificação controlada apropriada ao processo. A aceitação exige o movimento e o comportamento dos cavacos pretendidos, além de ferramenta e peça aceitáveis. Um único furo concluído não estabelece a causa da falha original nem valida a vida da ferramenta em produção.