










Taladrado por picoteo: por qué se astilla la broca al reentrar
Si una broca supera la primera penetración pero se astilla en una pasada posterior, compruebe qué ocurre entre cortes antes de cambiar los datos de corte. Las virutas retenidas y el punto donde la aproximación rápida pasa a avance requieren comprobaciones separadas. Primero determine si el daño comienza realmente al reentrar: una broca astillada examinada después de terminar el agujero no identifica por sí sola el movimiento que la dañó.
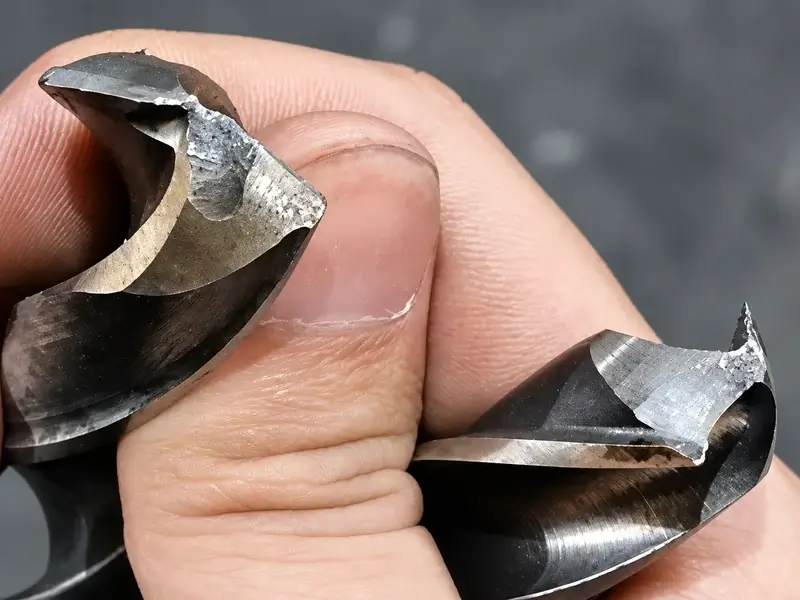
El taladrado por picoteo divide el agujero en pasadas sucesivas, con movimientos intermedios destinados a romper las virutas o facilitar su evacuación. Ese movimiento adicional puede ayudar, pero su nombre no demuestra que las virutas hayan salido ni que el retorno sea adecuado para la broca. La pregunta útil es qué encuentra la herramienta al retirarse, volver y reanudar el corte.
Localizar el momento antes de culpar al retorno
Tras un fallo, conserve la broca, las virutas y las evidencias del agujero. Siga los procedimientos de parada y aislamiento de la máquina antes de inspeccionar o retirar virutas. Registre si la primera señal del problema apareció durante el corte establecido, la retirada, el regreso al agujero o el nuevo corte más allá del final de la pasada anterior.
Apoye esa cronología en observaciones existentes y registros disponibles del ciclo o de carga. Un cambio de carga puede ayudar a situar el evento, pero no identifica por sí solo la causa. Si la única evidencia es una esquina exterior dañada tras el ciclo completo, mantenga la fase como desconocida. No repita un proceso dañado simplemente para descubrir el instante del fallo.
Esta distinción cambia la investigación. Las virutas compactadas en una ranura apuntan a un posible problema de evacuación. El daño durante la retirada exige buscar agarrotamiento o contacto al salir. El daño asociado al retorno requiere revisar el material retenido y la aproximación. Si se desarrolla durante el corte continuo, utilice el diagnóstico general de rotura de brocas; ajustar la reentrada podría actuar sobre la fase equivocada.
Compare el montaje sospechoso con el último estable, incluidos el estado de la broca, el portaherramientas y el descentramiento, la sujeción, el suministro de refrigerante y las compensaciones. El mismo programa y los mismos datos nominales en dos máquinas no garantizan condiciones físicas idénticas ni la misma ejecución del ciclo.
Si la broca tiene cabeza intercambiable, distinga también el desgaste progresivo del astillado repentino y conserve las evidencias de la unión cabeza-cuerpo. Esa comprobación específica de la construcción no identifica qué movimiento causó el daño.
Separar las cuatro funciones de un ciclo de taladrado por picoteo
Una pasada más corta, una retirada mayor y un cambio más temprano a avance no son correcciones intercambiables. Lea el ciclo como funciones distintas antes de decidir cuál necesita atención.
| Función del ciclo | Qué controla o qué pretende conseguir | Qué verificar para este fallo |
|---|---|---|
| Incremento de penetración | Cuánto profundiza adicionalmente la broca en cada pasada | ¿Es adecuado el incremento elegido para la broca utilizada, el material y la formación de viruta? Reducirlo no establece por sí solo un retorno más seguro. |
| Retirada corta para romper viruta | Interrumpe el corte mediante una retirada limitada | ¿Este movimiento solo rompe la viruta o el proceso permite también que salgan los fragmentos? Una retirada corta no demuestra la evacuación. |
| Posición de retorno para evacuar viruta | Proporciona una posición de retirada para evacuar virutas y permitir el acceso del refrigerante | ¿Adónde se mueve realmente la herramienta respecto a la pieza y los amarres, y salen las virutas de la ranura y del agujero? No suponga que el plano R es la superficie de la pieza. |
| Reaproximación y cambio a avance | Determina el movimiento de retorno antes de reanudar el corte | ¿Dónde termina el rápido respecto al final de la pasada anterior y qué material puede quedar en ese recorrido? Verifique la definición del control instalado en lugar de copiar una distancia de seguridad. |
El final de la pasada anterior es una posición programada de la herramienta. No mide la altura de las virutas retenidas. Tras la retirada pueden quedar virutas en el agujero o en las ranuras; volver nominalmente a una posición ya taladrada no demuestra que la broca encontrará espacio vacío.
Si la aproximación rápida alcanza material retenido, el contacto brusco es un mecanismo de daño plausible que debe investigarse. Iniciar antes el avance puede modificar ese contacto, pero no elimina el obstáculo ni demuestra que el paso de viruta sea suficiente. La revisión del movimiento y la comprobación de evacuación deben permanecer separadas.
Inspeccione la forma de la viruta y la carga de las ranuras junto con el recorrido real del refrigerante. Ver refrigerante alrededor de la pieza no demuestra que llegue a la zona de corte ni que extraiga las virutas. Elimine una restricción confirmada con el procedimiento aprobado y la máquina parada; no utilice la broca que retorna para comprobar si sigue existiendo una acumulación sospechosa.
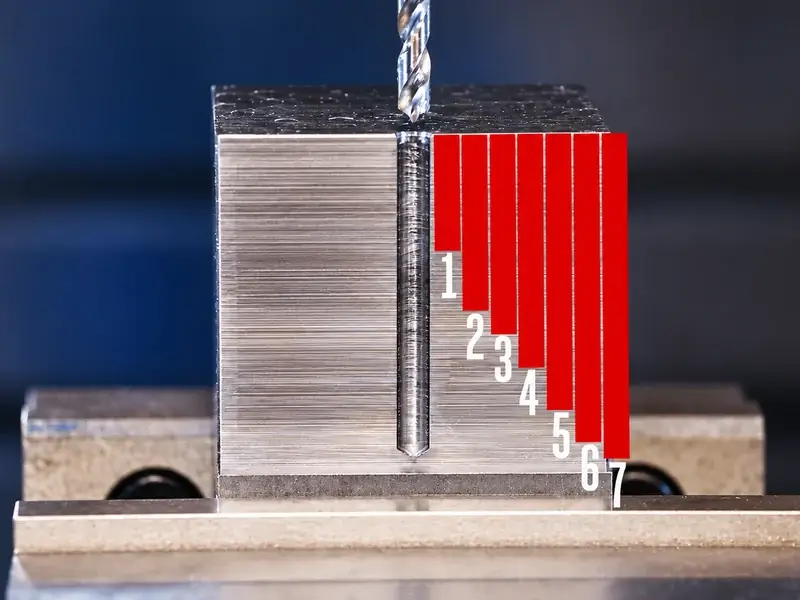
G73 y G83 como punto de partida para leer el manual
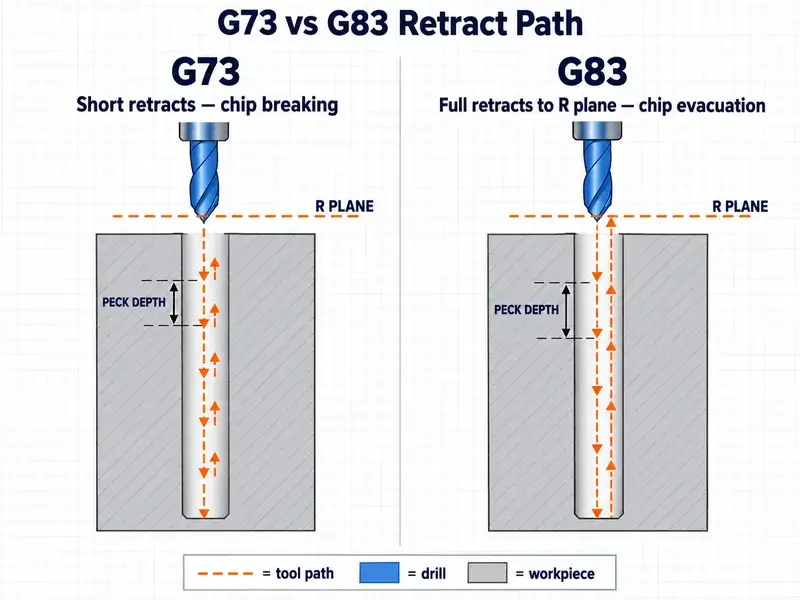
En una fresadora, G73 suele asociarse a retiradas cortas para romper viruta, mientras que G83 se asocia a retiradas mayores para evacuarla. El control instalado, el software, la configuración del fabricante y el modo de ciclo seleccionado determinan la secuencia real.
La documentación de fresado de Haas ilustra por qué importa el modo. Su página de G73 describe un modo que vuelve al plano R después de un grupo de pasadas y otro que vuelve una vez terminadas. Su página de G83 distingue la posición del plano R sobre la pieza del recorrido adicional de evacuación. Afirmar que G73 nunca puede volver a R entre pasadas describiría incorrectamente incluso las opciones documentadas por ese fabricante.
Utilice el manual exacto de la máquina investigada para identificar el incremento, la retirada, la posición de retorno y el cambio de rápido a avance. Compruebe las referencias de posición y las unidades. Un nombre de ajuste, número de parámetro o valor de otro control no constituye una definición transferible. Si su significado no está claro, consulte al fabricante o a un servicio cualificado antes de cambiar nada.
Confirme también que el picoteo sea adecuado para la broca. Las recomendaciones de Harvey Performance varían según la broca y el material; OSG describe brocas de metal duro ADO con refrigeración interna diseñadas para taladrar sin picoteo. Son enfoques específicos de cada herramienta, no reglas universales enfrentadas. El diseño de la broca, la longitud útil y la geometría del agujero, junto con la capacidad de refrigeración, deben permitir la estrategia elegida. Usar siempre o nunca picoteo con metal duro no sustituye esta comprobación.
Convertir las observaciones en una verificación controlada
Entregue al programador o al equipo de asistencia un registro de revisión del movimiento, no solo una petición de más distancia. Incluya:
La identificación de máquina, control y software, el bloque exacto del ciclo, el estado modal relevante, las compensaciones y la configuración encontrada.
La identidad y el estado de la broca, el material, la geometría del agujero, los hallazgos del portaherramientas y el descentramiento, y la disposición del refrigerante.
La fase de daño sospechosa, las evidencias que apoyan esa cronología y fotografías o notas que muestren virutas retenidas, carga de las ranuras y daño del filo.
Una descripción de cada movimiento interno, incluida la posición de retorno y la transición documentada de rápido a avance, señalando los puntos sin resolver.
Establezca las distancias entre herramienta, pieza y amarres antes de una verificación en corte. Personal cualificado debe revisar el recorrido previsto mediante los gráficos o la simulación disponibles sin corte y seguir el procedimiento de puesta a punto aprobado por el fabricante. Confirme cómo trata el bloque a bloque los movimientos internos del ciclo y cómo afectan a ese control la marcha en vacío y los ajustes porcentuales. No suponga que una pulsación detiene cada movimiento ni que reducir un ajuste porcentual hace seguro un recorrido incierto.
La simulación no demuestra que las virutas reales salgan del agujero, y una comprobación sin corte no valida el comportamiento bajo carga. Si siguen siendo inciertos el recorrido, las unidades, las compensaciones o la evacuación, mantenga el ciclo fuera de producción hasta resolverlos.
Tras las comprobaciones documentadas, cambie una sola variable autorizada del proceso cada vez. Registre el cambio e inspeccione el filo, las virutas y el agujero durante una verificación controlada adecuada al proceso. La aceptación exige el movimiento y el comportamiento de viruta previstos, además de una herramienta y una pieza aceptables. Un único agujero terminado no establece la causa del fallo original ni valida la vida de la herramienta en producción.