










Perçage avec débourrage : pourquoi le foret s'ébrèche à la rentrée
Si un foret résiste à la première pénétration mais s'ébrèche lors d'une passe ultérieure, vérifiez ce qui se produit entre les coupes avant de modifier les conditions de coupe. Les copeaux restants et le point de passage de l'approche rapide à l'avance doivent être examinés séparément. Déterminez d'abord si le dommage commence réellement à la rentrée : l'examen d'un foret ébréché après la réalisation du trou ne permet pas, à lui seul, d'identifier le mouvement responsable.
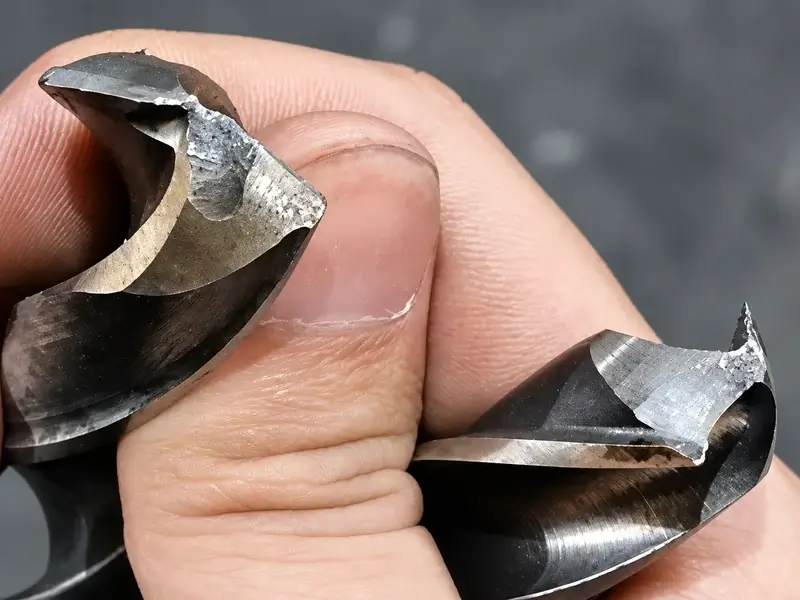
Le perçage avec débourrage réalise le trou par passes successives, entrecoupées de mouvements destinés à briser les copeaux ou à faciliter leur évacuation. Ces mouvements peuvent aider, mais leur nom ne prouve ni que les copeaux sont partis ni que le retour convient au foret. La question utile est ce que rencontre l'outil lorsqu'il se retire, revient et reprend la coupe.
Situer l'événement avant d'incriminer le retour
Après une défaillance, conservez le foret, les copeaux et les observations du trou. Respectez les procédures d'arrêt et de consignation de la machine avant toute inspection ou évacuation des copeaux. Notez si le premier signe de difficulté est apparu pendant la coupe établie, le retrait, le retour dans le trou ou la reprise de coupe au-delà du point final de la passe précédente.
Appuyez cette chronologie sur les observations existantes et les enregistrements de cycle ou de charge disponibles. Une variation de charge peut situer un événement, mais ne permet pas à elle seule d'en déterminer la cause. Si le seul indice est un coin extérieur endommagé après le cycle complet, laissez la phase indiquée comme inconnue. Ne relancez pas une installation endommagée uniquement pour trouver l'instant de la défaillance.
Cette distinction modifie l'enquête. Des copeaux tassés dans une goujure indiquent un problème possible de cheminement des copeaux. Un dommage au retrait impose de rechercher un coincement ou un contact à la sortie. Un dommage associé au retour exige d'examiner la matière restante et l'approche. S'il apparaît plutôt en coupe continue, utilisez le diagnostic général de rupture de foret ; modifier la rentrée pourrait viser la mauvaise phase du procédé.
Comparez le montage suspect au dernier montage stable : état du foret, porte-outil et faux-rond, bridage, alimentation en liquide de coupe et corrections. Le même programme et les mêmes conditions de coupe nominales sur deux machines ne garantissent ni des conditions physiques identiques ni une exécution identique du cycle.
Si le foret possède une tête interchangeable, distinguez également l'usure progressive d'un ébrèchement soudain de la tête et conservez les indices à l'interface tête-corps. Cette vérification propre à la construction ne permet pas d'identifier le mouvement de débourrage responsable.
Distinguer les quatre fonctions d'un cycle de perçage avec débourrage
Une passe plus courte, un retrait plus important et un passage plus précoce à l'avance ne sont pas des corrections interchangeables. Décomposez le cycle en fonctions distinctes avant de décider laquelle examiner.
| Fonction du cycle | Ce qu'elle commande ou cherche à produire | Ce qu'il faut vérifier pour cette défaillance |
|---|---|---|
| Incrément de perçage | Profondeur supplémentaire usinée par le foret à chaque passe | L'incrément choisi convient-il au foret réellement utilisé, à la matière et à la formation des copeaux ? Le réduire ne garantit pas, à lui seul, un retour plus sûr. |
| Court retrait brise-copeaux | Interrompt la coupe par un retrait limité | Ce mouvement brise-t-il seulement le copeau, ou le procédé permet-il aussi aux fragments de sortir ? Un bref retrait ne prouve pas leur évacuation. |
| Position de retour pour évacuation des copeaux | Fournit une position de retrait permettant l'évacuation et l'accès du liquide de coupe | Où l'outil se déplace-t-il réellement par rapport à la pièce et aux bridages, et les copeaux quittent-ils la goujure et le trou ? Ne supposez pas que le plan R correspond à la surface de la pièce. |
| Réapproche et passage à l'avance | Détermine le mouvement de retour avant la reprise de coupe | Où le déplacement rapide se termine-t-il par rapport au point final de la passe précédente, et quelle matière peut rester sur ce trajet ? Vérifiez la définition de la commande installée plutôt que de copier une valeur de dégagement. |
Le point final de la passe précédente est une position programmée de l'outil. Ce n'est pas une mesure de la hauteur des copeaux restants. Des copeaux peuvent rester dans le trou ou les goujures après un retrait ; revenir nominalement à une position déjà percée ne prouve donc pas que le foret rencontrera un espace libre.
Si l'approche rapide atteint de la matière restante, un contact brutal constitue un mécanisme de dommage plausible à examiner. Passer plus tôt à l'avance peut modifier ce contact, mais n'élimine pas l'obstacle et ne prouve pas que le passage des copeaux est suffisant. L'examen des mouvements et le contrôle de l'évacuation doivent donc rester distincts.
Examinez la forme des copeaux et le remplissage des goujures avec le trajet réel du liquide de coupe. Du liquide visible autour de la pièce ne prouve pas qu'il atteint la zone de coupe ou entraîne les copeaux hors du trou. Éliminez une obstruction confirmée selon la procédure approuvée, machine arrêtée ; n'utilisez pas le foret en retour pour vérifier si un amas de copeaux supposé est toujours présent.
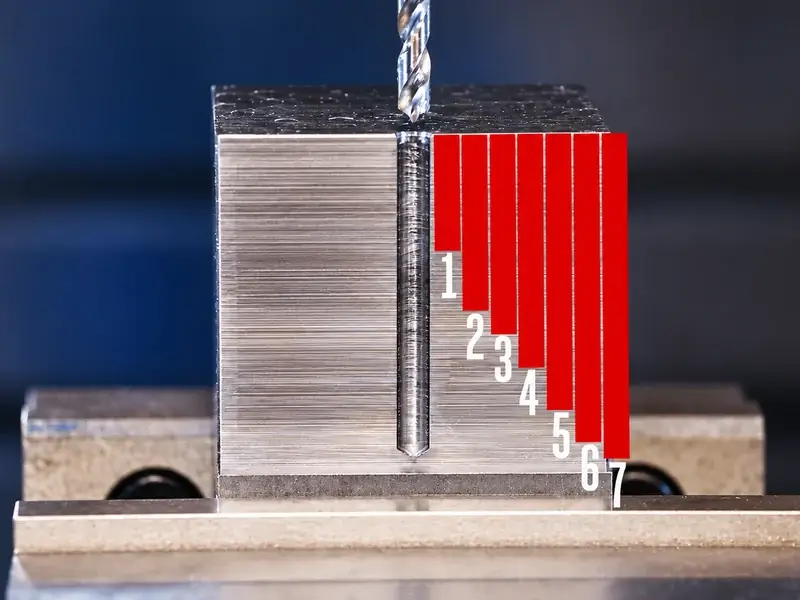
G73 et G83 comme points de départ pour consulter le manuel
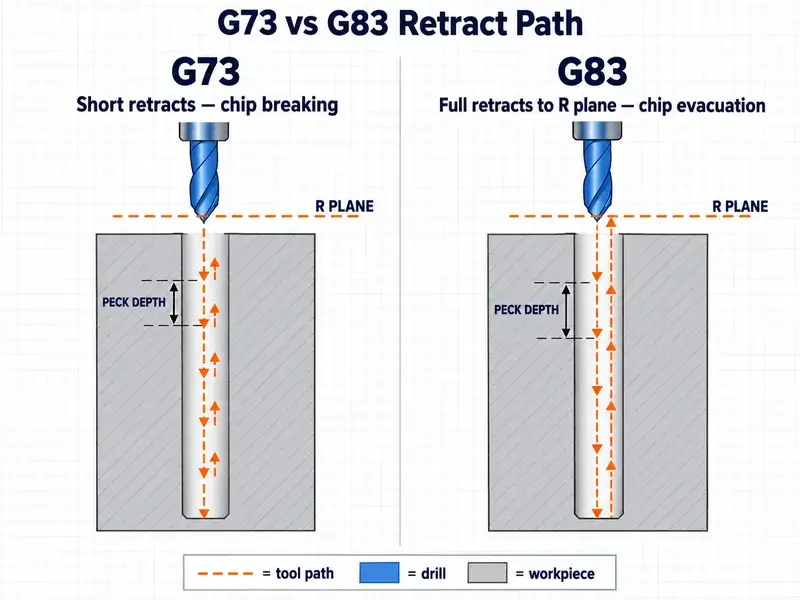
Sur une fraiseuse, le cycle G73 est souvent associé à de courts retraits brise-copeaux, tandis que G83 est associé à des retraits plus importants pour évacuer les copeaux. La commande, le logiciel, la configuration du constructeur et le mode de cycle sélectionné déterminent la séquence réelle.
La documentation de fraisage Haas montre l'importance du mode. Sa page G73 décrit un mode revenant au plan R après un groupe de passes et un autre y revenant une fois les passes terminées. Sa page G83 distingue la position du plan R au-dessus de la pièce du déplacement supplémentaire d'évacuation. Affirmer simplement que G73 ne peut jamais revenir à R entre des passes décrirait donc incorrectement même les options documentées par ce constructeur.
Utilisez le manuel exact de la machine examinée pour identifier l'incrément de perçage, le comportement au retrait, la position de retour et le passage du rapide à l'avance. Vérifiez leurs références de position et leurs unités. Un nom de réglage, un numéro de paramètre ou une valeur provenant d'une autre commande n'est pas une définition transférable. Si le sens est incertain, faites-le clarifier par le constructeur ou un service qualifié avant toute modification.
Vérifiez aussi que le débourrage convient au foret. Les recommandations de Harvey Performance varient selon le foret et la matière ; OSG décrit des forets carbure ADO à arrosage interne conçus pour percer sans débourrage. Il s'agit d'approches propres aux outils, pas de règles universelles opposées. La conception du foret, sa longueur utilisable et la géométrie du trou, ainsi que la capacité d'arrosage, doivent permettre la stratégie choisie. Toujours ou jamais débourrer avec un foret carbure ne remplace pas cette vérification.
Transformer les observations en vérification contrôlée
Remettez au programmeur ou au service machine un relevé d'examen des mouvements, pas seulement une demande de dégagement supplémentaire. Incluez :
L'identification de la machine, de la commande et du logiciel, le bloc exact du cycle, les états modaux pertinents, les corrections et la configuration constatée.
L'identité et l'état du foret, la matière, la géométrie du trou, les observations sur le porte-outil et le faux-rond, ainsi que l'arrosage.
La phase de dommage suspectée, les éléments étayant cette chronologie, et des photos ou notes montrant les copeaux restants, le remplissage des goujures et les dégâts aux arêtes.
La description de chaque mouvement interne, avec la position de retour et la transition documentée du rapide à l'avance, en signalant clairement les points non résolus.
Établissez les dégagements entre outil, pièce et bridages avant un essai en coupe. Du personnel qualifié doit examiner le trajet prévu à l'aide de la représentation graphique ou de la simulation disponible sans coupe, puis suivre la procédure de mise au point approuvée par le constructeur. Vérifiez comment le bloc par bloc traite les mouvements internes du cycle et comment la marche à vide ou les corrections de vitesse affectent cette commande. Ne supposez pas qu'une pression arrête chaque mouvement, ni qu'une correction réduite rend sûr un trajet incertain.
La simulation ne prouve pas que les copeaux réels quitteront le trou, et un contrôle sans coupe ne valide pas le comportement sous charge. Si le trajet, les unités, les corrections ou le dispositif d'évacuation restent incertains, maintenez le cycle hors production jusqu'à résolution de ces questions.
Après les contrôles documentés, modifiez une seule variable de procédé autorisée à la fois. Consignez le changement et examinez l'arête, les copeaux et le trou pendant une vérification contrôlée adaptée au procédé. L'acceptation exige les mouvements et le comportement des copeaux prévus ainsi qu'un outil et une pièce acceptables. Un seul trou terminé n'établit pas la cause de la défaillance initiale et ne valide pas la durée de vie de l'outil en production.