










Tieflochbohren mit Rückzug: Warum der Bohrer beim Wiedereintritt ausbricht
Übersteht ein Bohrer das erste Eindringen, bricht aber bei einem späteren Bohrhub aus, prüfen Sie vor einer Änderung der Schnittdaten den Ablauf zwischen den Schnitten. Zurückgebliebene Späne und der Übergang vom Eilgang zum Vorschub sind getrennt zu untersuchen. Klären Sie zuerst, ob der Schaden tatsächlich beim Wiedereintritt beginnt: Ein erst nach Fertigstellung der Bohrung untersuchter beschädigter Bohrer zeigt allein nicht, welche Bewegung den Schaden verursacht hat.
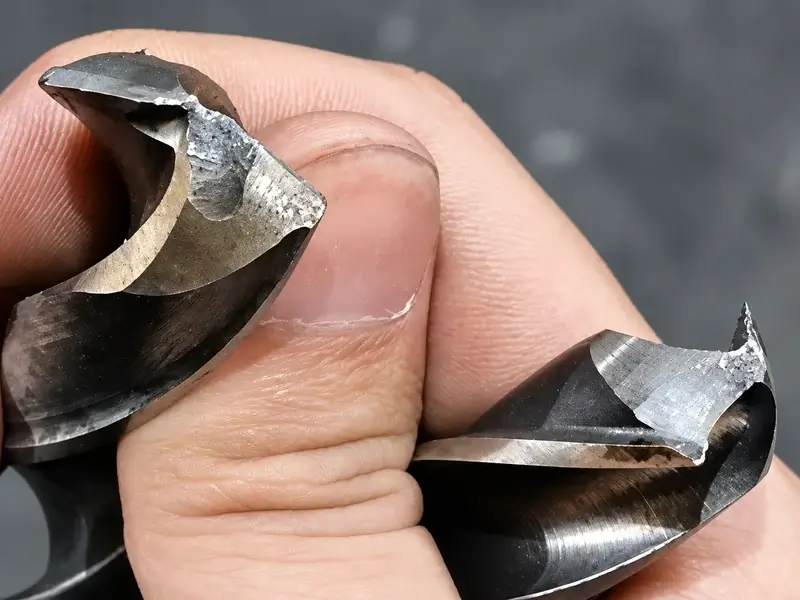
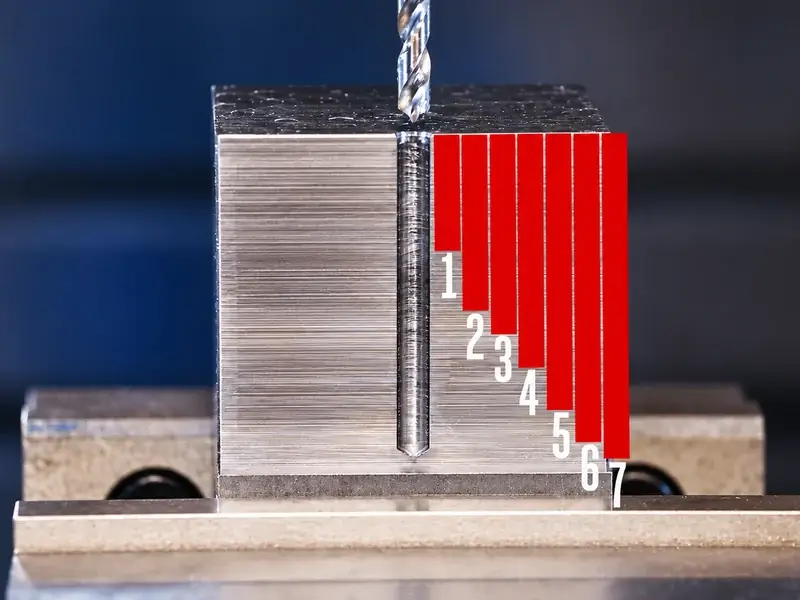
Beim Bohren mit Rückzug entsteht die Bohrung in aufeinanderfolgenden Hüben; Zwischenbewegungen sollen Späne brechen oder deren Abtransport unterstützen. Diese zusätzlichen Bewegungen können die Spanabfuhr erleichtern. Ihre Bezeichnung beweist jedoch weder, dass die Späne entfernt wurden, noch dass der Rücklauf zum Bohrer passt. Entscheidend ist, worauf das Werkzeug beim Herausfahren, Zurückkehren und erneuten Schneiden trifft.
Den Zeitpunkt bestimmen, bevor der Rücklauf verantwortlich gemacht wird
Bewahren Sie nach einem Ausfall den Bohrer sowie Span- und Bohrungsbefunde auf. Befolgen Sie vor Untersuchung oder Spanentfernung die Verfahren zum Stillsetzen und sicheren Freischalten der Maschine. Halten Sie fest, ob das erste Störungszeichen im laufenden Schnitt, beim Herausfahren, bei der Rückkehr in die Bohrung oder beim erneuten Schneiden hinter dem Endpunkt des vorherigen Hubs auftrat.
Stützen Sie diese zeitliche Zuordnung auf vorhandene Beobachtungen sowie verfügbare Zyklus- oder Lastaufzeichnungen. Eine Laständerung kann den Zeitpunkt eingrenzen, erklärt aber allein nicht die Ursache. Ist nur eine nach dem vollständigen Zyklus beschädigte Außenecke bekannt, kennzeichnen Sie die Phase weiterhin als unbekannt. Wiederholen Sie einen beschädigten Prozess nicht nur, um den Ausfallzeitpunkt zu ermitteln.
Diese Unterscheidung verändert die Untersuchung. In einer Spannut verdichtete Späne sprechen für ein Problem im Spanweg. Schäden beim Herausfahren erfordern eine Prüfung auf Klemmen oder Kontakt während dieser Bewegung. Schäden beim Rücklauf verlangen eine Untersuchung von Restmaterial und Anfahrbewegung. Entsteht der Schaden dagegen beim kontinuierlichen Schneiden, nutzen Sie die umfassendere Bohrerbruchdiagnose; eine Änderung des Wiedereintritts könnte den falschen Prozessabschnitt betreffen.
Vergleichen Sie die auffällige Aufspannung mit der letzten stabilen, einschließlich Bohrerzustand, Halter und Rundlauf, Werkstückspannung, Kühlschmierstoffzufuhr und Korrekturwerten. Dasselbe Programm und dieselben nominellen Schnittdaten auf zwei Maschinen bedeuten weder identische physische Bedingungen noch dieselbe Zyklusausführung.
Bei einem Bohrer mit Wechselkopf unterscheiden Sie außerdem fortschreitenden Verschleiß von plötzlichen Kopfausbrüchen und sichern die Befunde an der Verbindung zwischen Kopf und Grundkörper. Diese bauartspezifische Prüfung zeigt nicht, welche Hubbewegung den Schaden ausgelöst hat.
Die vier Funktionen eines Bohrzyklus mit Rückzug unterscheiden
Ein kürzerer Bohrhub, ein größerer Rückzug und ein früherer Übergang zum Vorschub sind keine austauschbaren Korrekturen. Betrachten Sie den Zyklus zunächst als getrennte Funktionen, bevor Sie entscheiden, welche davon überprüft werden muss.
| Zyklusfunktion | Was sie steuert oder bewirken soll | Was bei diesem Ausfall zu prüfen ist |
|---|---|---|
| Zustellung je Bohrhub | Wie weit der Bohrer in einem Hub zusätzlich schneidet | Passt die gewählte Zustellung zum tatsächlichen Bohrer, zum Werkstoff und zur Spanbildung? Eine Verringerung allein gewährleistet keinen sichereren Rücklauf. |
| Kurzer Rückzug zum Spanbrechen | Unterbricht den Schnitt durch eine begrenzte Rückwärtsbewegung | Bricht diese Bewegung nur den Span, oder bietet der Prozess auch einen Weg zum Abtransport der Bruchstücke? Ein kurzer Rückzug ist kein Nachweis der Spanabfuhr. |
| Rückzugsposition zur Spanräumung | Bietet eine Position für Spanentfernung und Kühlschmierstoffzutritt | Wohin bewegt sich das Werkzeug tatsächlich relativ zu Werkstück und Spannmitteln, und verlassen die Späne Nut und Bohrung? Setzen Sie die R-Ebene nicht mit der Werkstückoberfläche gleich. |
| Wiederanfahren und Vorschubumschaltung | Bestimmt die Rücklaufbewegung vor Wiederaufnahme des Schnitts | Wo endet der Eilgang relativ zum Endpunkt des vorherigen Hubs, und welches Material könnte in diesem Weg verblieben sein? Prüfen Sie die Definition der installierten Steuerung, statt einen Abstandswert zu übernehmen. |
Der Endpunkt des vorherigen Bohrhubs ist eine programmierte Werkzeugposition. Er misst nicht die Höhe zurückgebliebener Späne. Nach dem Rückzug können Späne in der Bohrung oder in den Nuten verbleiben. Die nominelle Rückkehr zu einer bereits gebohrten Position beweist daher nicht, dass der Bohrer auf freien Raum trifft.
Trifft der Eilgang auf zurückgebliebenes Material, ist ein abrupter Kontakt ein plausibler, zu untersuchender Schadensmechanismus. Ein früherer Vorschubbeginn kann diesen Kontakt verändern, entfernt aber weder das Hindernis noch belegt er einen ausreichenden Spanweg. Bewegungsprüfung und Kontrolle der Spanabfuhr müssen deshalb getrennt bleiben.
Prüfen Sie Spanform und Nutfüllung zusammen mit dem tatsächlichen Kühlschmierstoffweg. Sichtbarer Kühlschmierstoff um das Werkstück beweist nicht, dass er die Schnittzone erreicht oder Späne aus der Bohrung transportiert. Beseitigen Sie eine bestätigte Verengung nach dem freigegebenen Verfahren bei stillgesetzter Maschine; prüfen Sie einen vermuteten Spanstau nicht mit dem zurückkehrenden Bohrer.
G73 und G83 als Ausgangspunkt für das Lesen des Handbuchs
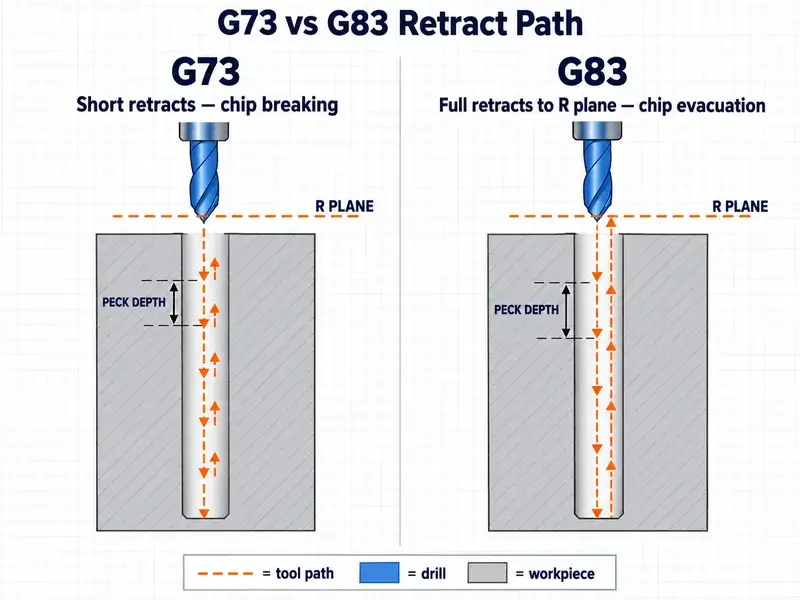
Auf Fräsmaschinen wird der Bohrzyklus G73 häufig mit kurzen spanbrechenden Rückzügen verbunden, G83 dagegen mit größeren Rückzügen zur Spanräumung. Den tatsächlichen Ablauf bestimmen die installierte Steuerung, Software, Maschinenherstellerkonfiguration und gewählte Zyklusart.
Die Haas-Dokumentation für Fräsmaschinen zeigt, warum die Betriebsart wichtig ist. Die G73-Seite beschreibt sowohl eine Rückkehr zur R-Ebene nach einer Gruppe von Hüben als auch eine Rückkehr nach Abschluss der Hübe. Die G83-Seite unterscheidet die R-Ebene oberhalb des Werkstücks von zusätzlichem Rückzugsweg zur Spanräumung. Die pauschale Regel, G73 könne zwischen Bohrhüben niemals zur R-Ebene zurückkehren, würde somit bereits die dokumentierten Möglichkeiten dieses Herstellers falsch wiedergeben.
Nutzen Sie das genaue Handbuch der untersuchten Maschine, um Zustellung, Rückzugsverhalten, Rückkehrposition und Eilgang-Vorschub-Umschaltung zu bestimmen. Prüfen Sie Bezugspunkte und Einheiten. Eine Einstellungsbezeichnung, Parameternummer oder ein Wert einer anderen Steuerung ist keine übertragbare Definition. Ist die Bedeutung unklar, lassen Sie sie vor einer Änderung vom Maschinenhersteller oder qualifizierten Service klären.
Prüfen Sie auch, ob Bohren mit Rückzug für den Bohrer geeignet ist. Die Empfehlungen von Harvey Performance unterscheiden sich nach Bohrer und Werkstoff; OSG beschreibt innengekühlte ADO-Hartmetallbohrer für das Bohren ohne Rückzug. Dies sind werkzeugspezifische Ansätze, keine konkurrierenden allgemeingültigen Regeln. Bohrerausführung, nutzbare Länge und Bohrungsgeometrie sowie die Kühlleistung müssen die gewählte Strategie ermöglichen. Hartmetall grundsätzlich mit oder grundsätzlich ohne Rückzug einzusetzen, ersetzt diese Prüfung nicht.
Aus Befunden eine kontrollierte Überprüfung ableiten
Übergeben Sie der Programmierung oder dem Maschinenservice ein Protokoll der Bewegungsprüfung, nicht lediglich die Forderung nach mehr Abstand. Es sollte enthalten:
Identifikation von Maschine, Steuerung und Software, den genauen Zyklussatz sowie relevante modale Zustände, Korrekturwerte und vorgefundene Konfiguration.
Identität und Zustand des Bohrers, Werkstoff, Bohrungsgeometrie, Halter- und Rundlaufbefunde sowie Kühlschmierstoffanordnung.
Die vermutete Schadensphase, die Grundlage dieser zeitlichen Zuordnung sowie Fotos oder Prüfnotizen zu Restspänen, Nutfüllung und Schneidenschäden.
Eine Beschreibung jeder internen Bewegung einschließlich Rückkehrposition und dokumentiertem Übergang vom Eilgang zum Vorschub; offene Punkte müssen klar gekennzeichnet sein.
Klären Sie vor einer Prüfung unter Schnitt die Freiräume zwischen Werkzeug, Werkstück und Spannmitteln. Qualifiziertes Personal sollte den vorgesehenen Weg anhand verfügbarer Grafik oder Simulation ohne Schnitt prüfen und das freigegebene Einfahrverfahren des Maschinenherstellers befolgen. Klären Sie, wie Einzelsatzbetrieb interne Zyklusbewegungen behandelt und wie Probelauf- oder Override-Funktionen diese Steuerung beeinflussen. Gehen Sie nicht davon aus, dass ein Tastendruck jede Hubbewegung anhält oder dass ein reduzierter Override einen unklaren Weg sicher macht.
Eine Simulation beweist nicht, dass reale Späne die Bohrung verlassen; eine Bewegungsprüfung ohne Schnitt bestätigt kein Verhalten unter Schnittlast. Solange Weg, Einheiten, Korrekturen oder Spanräumung unklar bleiben, darf der Zyklus nicht in die Produktion übernommen werden.
Ändern Sie nach den dokumentierten Prüfungen jeweils nur eine freigegebene Prozessvariable. Dokumentieren Sie die Änderung und prüfen Sie Schneide, Späne und Bohrung während einer prozessgerechten kontrollierten Erprobung. Die Abnahme erfordert die beabsichtigte Bewegung und das gewünschte Spanverhalten sowie ein akzeptables Werkzeug und Werkstück. Eine einzige fertige Bohrung erklärt weder die Ursache des ursprünglichen Ausfalls noch bestätigt sie die Werkzeugstandzeit für die Produktion.