










Кобальтовые и твердосплавные сверла для нержавеющей и закаленной стали
Эта тема теряет смысл, когда превращается в конкурс материалов. Читатели ищут сравнение кобальтовых и твердосплавных свёрл не потому, что им нужна экскурсия по значениям твёрдости. Они ищут ответ, когда нержавеющая сталь наклепалась, твердосплавное сверло выкрошилось, инструмент ушёл в сторону при ручной подаче или им сказали, что твёрдый сплав всегда лучше. Реальный выбор определяется задачей, а не престижем.
Поэтому статью следует начать с границ применимости. Кобальтовая быстрорежущая сталь и твёрдый сплав не дают одинаковых преимуществ. Кобальтовое сверло обычно лучше переносит недостаточную жёсткость установки и менее точное управление подачей. Твёрдый сплав может значительно превосходить его, когда это оправдано станком, патроном и материалом, но гораздо быстрее выходит из строя при нерешительной подаче, прогибе и несоосности.
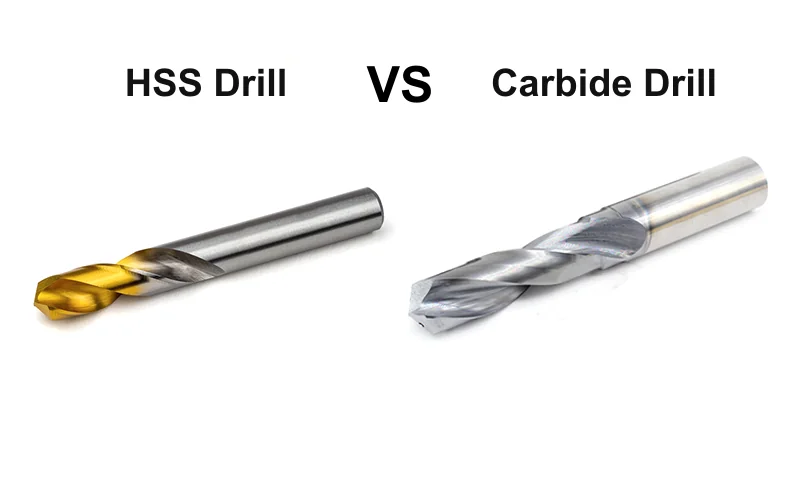
Краткий ответ: выбирайте кобальтовые свёрла для менее стабильных условий, а твердосплавные — когда наладка позволяет полностью использовать их возможности
Если система податлива, подача нестабильна или работа ближе к ручному сверлению, чем к серийному производству, кобальтовое сверло часто служит более надёжной отправной точкой. При жёстком станке, контролируемом биении и материале либо производственной задаче, оправдывающих более интенсивное резание, твёрдый сплав может обеспечить явное преимущество.
Поэтому эта статья определяет границы применения, а не объявляет безусловного победителя.
| Условия сверления | Предпочтительный исходный вариант | Почему |
|---|---|---|
| Ручное сверление, работа переносным инструментом или неопределённая соосность | Кобальт | Лучше переносит отклонения подачи и соосности |
| Нержавеющая сталь, при обработке которой уже возникают проблемы из-за наклёпа | Часто сначала выбирают кобальтовое сверло, если система недостаточно стабильна | Ошибки наладки обычно выводят твёрдый сплав из строя быстрее, чем сам материал |
| Закалённая сталь на жёстком станке с контролируемым биением | Твердосплавные | Станок обеспечивает скорость и условия работы кромки, необходимые твёрдому сплаву |
| Тонкий материал или сложный вход в заготовку | Чаще кобальтовое сверло | При нестабильном врезании хрупкость становится недостатком твёрдого сплава |
| Серийное производство с надёжным закреплением и контролем подачи СОЖ | Твердосплавные | В таких условиях более высокий потенциал твёрдого сплава действительно окупается |
Практические различия между кобальтовыми и твердосплавными сверлами
Кобальтовая сталь обеспечивает теплостойкость и меньшую чувствительность к условиям обработки
Кобальтовые сверла остаются инструментами на основе стали, но лучше переносят нагрев, чем обычные HSS, и полезны при обработке нержавеющей стали и во многих общих цеховых задачах. Базовое сравнение стального и твердосплавного инструмента приведено в руководстве по свёрлам из HSS и твёрдого сплава. Практическое преимущество заключается не только в твёрдости. Кобальтовые свёрла часто лучше переносят несовершенную наладку, чем твердосплавные. Если шпиндель недостаточно жёсткий или сверление выполняется вручную, кобальтовые свёрла обычно обеспечивают более широкий диапазон допустимых условий.
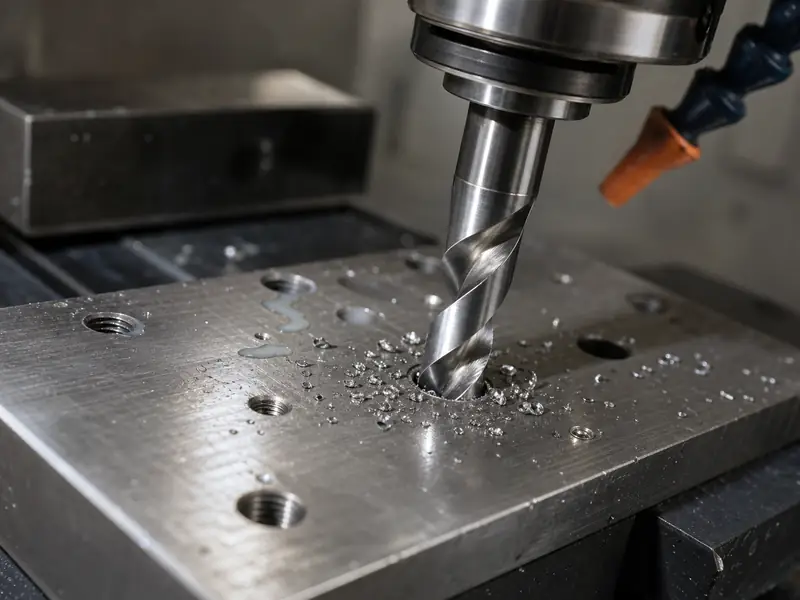
Твёрдый сплав обеспечивает жёсткость, износостойкость и более высокий потенциал
Твердосплавные свёрла могут работать на более высоких скоростях и дольше сохранять остроту в подходящих условиях. Твёрдый сплав жёстче кобальтовой стали, что полезно при точной установке и достаточных возможностях станка. Поэтому твердосплавный инструмент преобладает во многих производственных операциях сверления на станках CNC.
Слабое место — хрупкость. Твёрдый сплав плохо переносит прерывистую подачу, прогиб, недостаточную опору и значительное биение. Нередко он разрушается без заметного предупреждения. Если сверло трётся вместо резания или материал наклёпывается перед кромкой, твердосплавный инструмент может неожиданно быстро затупиться или получить сколы.
Почему сверление нержавеющей стали вызывает столько вопросов
При обработке нержавеющей стали особенно легко ошибиться в выборе между кобальтовым и твердосплавным сверлом, поскольку реальной проблемой часто оказывается наклёп а не просто твёрдость инструмента. Если задача связана с нержавеющей сталью, руководство по свёрлам для нержавеющей стали рассматривает более широкий круг вопросов выбора.
Наклёп меняет отверстие уже после первой ошибки
Если сверло скользит, трётся или вращается без образования полноценной стружки, поверхность нержавеющей стали может упрочниться. После этого при следующей попытке материал кажется резко более труднообрабатываемым. В цехе винят только материал сверла, хотя сама технология сверления уже ухудшила условия обработки.
Поэтому многие реальные вопросы о сверлении звучат одинаково: «Я купил свёрла получше. Почему они всё равно выходят из строя?» Часто причина в том, что установка, опора заготовки, скорость, усилие подачи и смазка были неправильными ещё до начала работы новым сверлом.
Тонкой нержавеющей стали нужна опора
Тонкостенные мойки, листы и формованные детали из нержавеющей стали особенно сложны: материал может прогибаться под сверлом. Если деталь проминается вместо того, чтобы оказывать устойчивое сопротивление, сверло трётся, температура растёт, а поверхность наклёпывается. Надёжная подкладная опора — часть выбора инструментального решения.
В таких условиях кобальтовое сверло часто разумнее выбрать первым: оно несколько лучше переносит отклонения процесса.
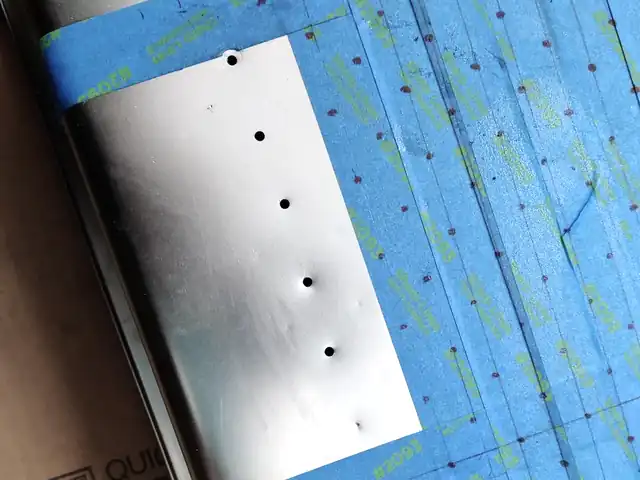
Закалённая сталь меняет условия сравнения
Когда материал действительно относится к области применения свёрл для закалённой стали , твёрдый сплав становится привлекательнее. Твёрдости или износостойкости кобальтового сверла уже может не хватать для производительной работы, и здесь цельнотвердосплавные свёрла для закалённой стали становятся более обоснованным выбором. Однако и здесь твёрдый сплав не является универсальным решением.
Твёрдому сплаву необходимы жёсткость и управляемый процесс
Если деталь твёрдая, но система недостаточно стабильна, твёрдый сплав всё равно проигрывает. Сверло может выкрашиваться, уводиться или разрушаться от ударной нагрузки на кромку. По-прежнему нужны устойчивое закрепление, малое биение и подача, поддерживающая резание.
Одна лишь твёрдость не определяет выбор инструмента
На вопрос о сверлении закалённой стали нельзя ответить одной строкой. На выбор влияют твёрдость материала, глубина и диаметр отверстия, тип станка и характер производства — единичный или серийный. Чем твёрже материал и стабильнее наладка, тем вероятнее выбор твёрдого сплава. Но это технологическое правило, а не рекламный лозунг.
Геометрия и технология часто важнее обозначения материала инструмента
Статья становится полезнее, если не представлять слова «кобальт» и «твёрдый сплав» как исчерпывающие ответы.
Тип вершины и острота имеют значение
Подточка перемычки, самоцентрирующая геометрия и острая кромка способны существенно изменить поведение сверла. При обработке нержавеющей стали престижное название не поможет, если геометрия вершины не подходит задаче.
Усилие подачи имеет значение
Особенно при обработке нержавеющей стали сверло должно резать. При слишком осторожной подаче кромка трётся, а тепло накапливается. Это одна из самых частых причин затупления твердосплавных свёрл в листовом металле, даже если частоту вращения RPM снизили по совету из интернета.
Значение смазки зависит от материала
Масло для резания или другая подходящая смазка для сверления помогают уменьшить трение и нагрев. Но смазка не заменяет осевое усилие и опору. Она поддерживает правильный процесс, но редко спасает неправильный.
Типичные условия сверления и выбор инструмента
| Ситуация | Предпочтительный исходный выбор | Основная причина |
|---|---|---|
| Мойка, лист или формованная панель из нержавеющей стали | Кобальт | Лучшая переносимость отклонений процесса и меньшая склонность к хрупкому разрушению при недостаточной опоре и нестабильной подаче |
| Серийное сверление стали на жёстком станке с ЧПУ | Твердосплавные | Более высокая скорость, износостойкость и повторяемость при контролируемом биении |
| Сверлильный станок с неизвестными характеристиками при обработке разных материалов | Кобальт | Лучшая переносимость реальных отклонений условий |
| Закалённая инструментальная сталь в отлаженном процессе на станке с CNC | Твердосплавные | Более подходящий вариант для твёрдых материалов и производственных условий |
| Тонкий материал, для которого основная проблема — увод сверла | Часто сначала стоит выбрать кобальтовое сверло или ступенчатую стратегию | Управление процессом и жёсткость важнее престижного названия материала |
Почему твердосплавные сверла так быстро выкрашиваются или тупятся в реальном производстве
Поломки твердосплавного сверла часто кажутся загадочными, ведь инструмент считается высококлассным. Однако самые распространённые причины вполне понятны.
- Система прогибается.
- Биение нагружает одну сторону вершины.
- Слишком малая подача заставляет инструмент тереться.
- Материал наклёпывается до того, как сверло проходит его насквозь.
- Деталь не имеет достаточной опоры.
- Оператор останавливает и возобновляет обработку так, что кромка испытывает удары.
Поэтому репутация твёрдого сплава столь неоднозначна. В жёстком процессе на станке с ЧПУ он может казаться непревзойдённым. При неустойчивом ручном сверлении — хрупким и дорогим.
Практический контрольный список перед сменой материала сверла
Перед переходом с кобальтового сверла на твердосплавное или обратно сначала проверьте следующее:
- Материал действительно закалён или просто вязок и склонен к наклёпу?
- Достаточно ли хорошо поддерживается деталь, чтобы сверло продолжало резать?
- Контролируется ли биение шпинделя?
- Подходит ли геометрия вершины для этой задачи?
- Образуется ли при выбранной подаче стружка, а не трение?
- Достаточно ли жёсткости станка для применения твёрдого сплава?
Если на несколько из этих вопросов ответ отрицательный, одной замены материала сверла может оказаться недостаточно.
Заключение
Выбор между кобальтовыми и твердосплавными сверлами определяется соответствием процессу. Кобальтовое сверло часто предпочтительнее при менее благоприятных условиях, особенно для нержавеющей стали и разнообразных производственных задач. Твёрдый сплав становится более сильным решением, когда станок, патрон, управление подачей и материал позволяют использовать его жёсткость и износостойкость.
Самый быстрый способ потратить деньги впустую — считать материал сверла заменой качественной наладки. Лучше сначала разобраться в процессе, а затем выбирать сверло. Тогда твердосплавные свёрла перестают быть мифическим улучшением и становятся тем, чем являются на самом деле: одним из вариантов инструмента в управляемом процессе сверления.
Часто задаваемые вопросы
Твердосплавные свёрла лучше кобальтовых?
Не во всех случаях. Твёрдый сплав лучше работает в правильно организованном жёстком и повторяемом процессе. Кобальтовая сталь часто предпочтительнее там, где сверление требует меньшей чувствительности к нестабильным условиям.
Что лучше для нержавеющей стали?
Часто начинать лучше с кобальтового сверла, особенно при тонких деталях или неудобном закреплении. Твёрдый сплав может отлично работать на жёстких станках с ЧПУ, но наклёп нержавеющей стали быстро проявляет недостатки техники сверления.
Что лучше для закалённой стали?
Если материал действительно твёрдый, твёрдый сплав обычно практичнее при условии жёсткой установки и контролируемого процесса.
Почему твердосплавные сверла так быстро тупятся?
Типичные причины — трение без резания, недостаточная опора, биение, прерывистая подача и наклёп детали до выхода сверла.
Всегда ли снижение оборотов помогает при сверлении нержавеющей стали?
Нет. Низкая скорость при недостаточной подаче также может вызвать трение и наклёп материала. Скорость, усилие подачи, геометрия и опора должны работать согласованно.