










Brocas de cobalto y de metal duro para acero inoxidable y templado
El tema pierde sentido si se convierte en un concurso de prestigio entre materiales. El lector no busca una comparación de brocas de cobalto y de metal duro para recorrer un museo de valores de dureza. Busca porque el inoxidable se ha endurecido por deformación, una broca de metal duro se ha astillado, el taladrado manual se ha desviado o alguien le ha dicho que el metal duro siempre mejora el resultado. La decisión real es la adecuación al trabajo, no el prestigio.
El artículo debe empezar por los límites de uso. Cobalto y metal duro no son dos versiones de la misma promesa. El cobalto suele tolerar mejor un montaje menos rígido o un avance menos controlado. El metal duro puede ser muy superior si máquina, portaherramientas y material lo justifican, pero acusa mucho antes las vacilaciones, la flexión y la mala alineación.
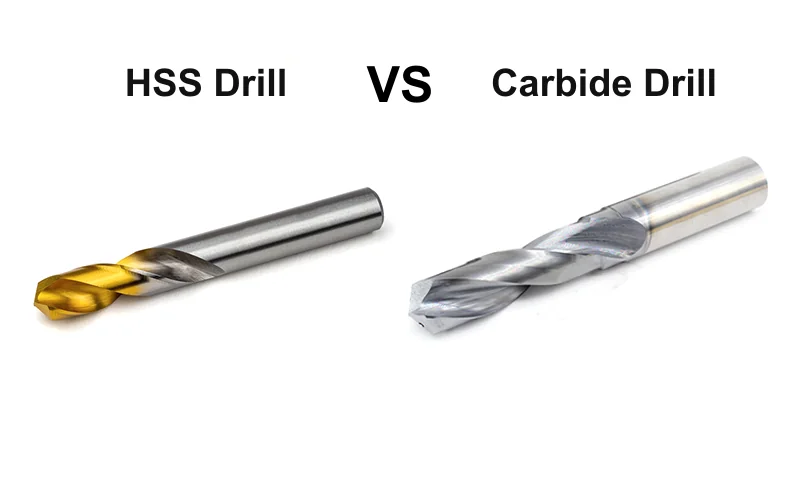
Respuesta rápida: elija cobalto para mayor tolerancia y metal duro cuando el montaje lo admita plenamente
Si el montaje flexa, el avance es irregular o el trabajo se parece más al taladrado manual que a la producción, el cobalto suele ser un punto de partida más seguro. Con máquina rígida, descentramiento controlado y material u objetivo que justifique un corte más exigente, el metal duro puede ser claramente superior.
Se trata de límites de aplicación, no de un ganador universal.
| Condiciones de taladrado | Mejor elección inicial | Por qué |
|---|---|---|
| Taladrado manual, trabajo portátil o alineación incierta | Cobalto | Tolera mejor un avance y una alineación imperfectos |
| Inoxidable con problemas de endurecimiento por deformación | A menudo cobalto primero, salvo con un montaje muy estable | Un fallo de montaje suele dañar el metal duro antes que el material |
| Acero endurecido en máquina rígida con descentramiento controlado | Metal duro | La máquina admite la velocidad y las condiciones del filo que necesita el metal duro |
| Material delgado o entrada difícil | Con más frecuencia, cobalto | La fragilidad perjudica al metal duro con entrada inestable |
| Producción repetitiva con buena fijación y control de refrigeración | Metal duro | El entorno permite aprovechar el mayor potencial del metal duro |
Qué diferencia al cobalto y al metal duro en la práctica
El cobalto aporta resistencia al calor y tolerancia
Las brocas de cobalto siguen siendo herramientas de acero, pero soportan mejor el calor que el HSS convencional y sirven para muchas aplicaciones en inoxidable y de taller. Para una comparación más amplia entre acero y metal duro, consulte esta guía sobre brocas HSS y de metal duro. La ventaja práctica no es solo la dureza: el cobalto suele soportar mejor los montajes imperfectos. Si el husillo no es muy rígido o el taladrado es más manual, suele ofrecer una ventana de proceso más amplia.
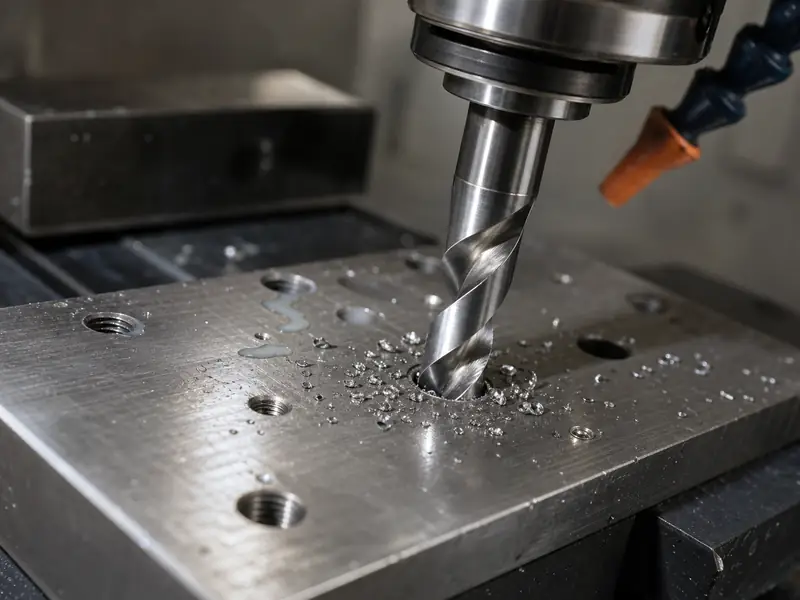
El metal duro aporta rigidez, resistencia al desgaste y mayor potencial
Las brocas de metal duro pueden trabajar más rápido y conservar el filo más tiempo en condiciones adecuadas. El metal duro es más rígido que el acero al cobalto, lo que ayuda con montaje preciso y máquina capaz. Por eso domina muchas aplicaciones de taladrado CNC en producción.
La contrapartida es la fragilidad. El metal duro tolera mal las vacilaciones, la flexión, el apoyo deficiente o el descentramiento importante. Suele fallar de golpe, sin aviso. Si la broca roza en lugar de cortar o el material se endurece por deformación delante del filo, puede desafilarse o astillarse muy rápido.
Por qué el taladrado de inoxidable genera tanta confusión
El inoxidable facilita la confusión entre cobalto y metal duro porque el problema real suele ser el endurecimiento por deformación y no la dureza de la herramienta por sí sola. Para trabajos centrados en inoxidable, esta guía sobre brocas para acero inoxidable aborda la selección de forma más amplia.
El endurecimiento por deformación cambia el agujero tras el primer error
Si la broca resbala, roza o gira sin formar viruta adecuada, el inoxidable puede endurecerse en la superficie. El siguiente intento parece de repente mucho más difícil. Se culpa solo al material de la broca, aunque el método ya ha reducido la ventana de proceso.
Por eso se repite la pregunta: «He comprado mejores brocas, ¿por qué siguen fallando?». A menudo, montaje, apoyo posterior, velocidad, presión y lubricación ya eran incorrectos antes de que la nueva broca tuviera una oportunidad.
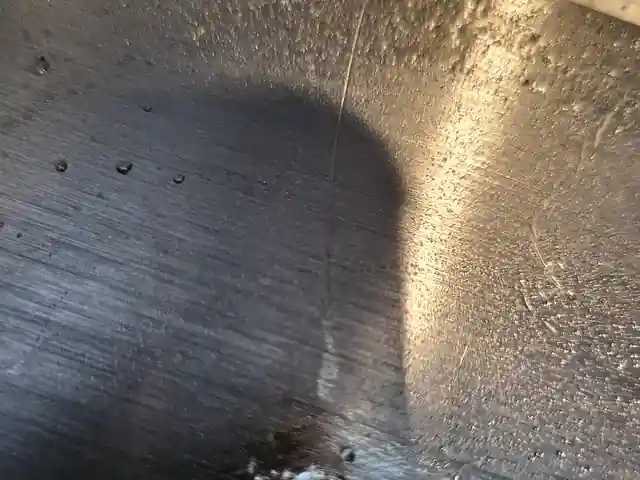
El inoxidable delgado necesita apoyo
Fregaderos, chapas y piezas conformadas de inoxidable delgado son difíciles porque el material puede ceder ante la broca. Si la pieza se hunde en vez de ofrecer resistencia firme, la broca roza, aumenta el calor y se endurece la superficie. El apoyo posterior sólido forma parte de la decisión sobre herramientas.
En estas condiciones, el cobalto suele ser la primera opción más lógica porque da al operario algo más de tolerancia de proceso.
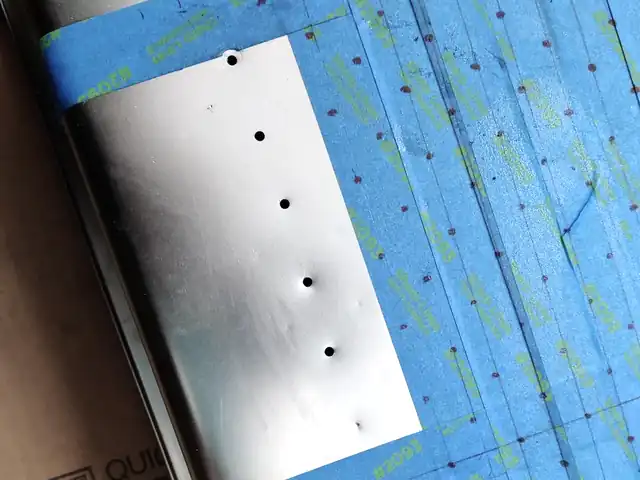
El acero endurecido cambia la comparación
Cuando el material exige realmente hablar de brocas para acero endurecido , el metal duro resulta más atractivo. Una broca de cobalto puede no ser suficientemente dura o resistente al desgaste para trabajar con productividad; entonces las brocas de metal duro integral para acero templado son una opción más realista. Pero tampoco aquí el metal duro es una palabra mágica.
El metal duro necesita rigidez y control
Si la pieza es dura pero el montaje deficiente, el metal duro también falla. La broca puede astillarse, desviarse o romperse por impactos en el filo. Siguen haciendo falta fijación estable, poco descentramiento y un avance que mantenga el corte.
La dureza por sí sola no decide la herramienta
Una pregunta sobre taladrado de acero endurecido merece más que una frase. Influyen dureza, profundidad, diámetro, máquina y si se trata de una pieza única o de producción. El metal duro gana sentido al aumentar la dureza y mejorar el montaje. Es una regla de proceso, no un eslogan.
La geometría y el proceso suelen importar más que la etiqueta de la herramienta
El artículo resulta más útil cuando deja de presentar «cobalto» y «metal duro» como respuestas completas.
Importan la punta y el afilado
Una punta dividida, una geometría autocentrante y un filo agudo pueden cambiar mucho el taladrado. Al inoxidable no le importa que una broca parezca de gama alta si la geometría de punta es incorrecta.
Importa la presión de avance
Sobre todo en inoxidable, la broca debe cortar. Con avance tímido, el filo roza y se acumula calor. Es una causa frecuente de desafilar brocas de metal duro en chapa, incluso reduciendo las RPM como recomienda Internet.
La lubricación importa de forma distinta según el material
El aceite de corte u otro lubricante adecuado puede reducir fricción y calor. Pero no sustituye la presión ni el apoyo. Ayuda a un proceso correcto y rara vez salva uno malo.
Situaciones habituales de taladrado y mejor elección
| Situación | Mejor primera elección | Razón principal |
|---|---|---|
| Fregadero, chapa o panel conformado de inoxidable | Cobalto | Mayor tolerancia y menos fallo frágil con apoyo y avance imperfectos |
| Taladrado CNC rígido en producción de acero | Metal duro | Mayor velocidad, resistencia al desgaste y repetibilidad con descentramiento controlado |
| Taladro de columna desconocido y materiales variados | Cobalto | Mayor tolerancia a variaciones reales |
| Acero de herramientas endurecido en un proceso CNC probado | Metal duro | Mejor adaptación a materiales duros y condiciones de producción |
| Material delgado cuyo principal problema es la desviación | A menudo cobalto o una estrategia escalonada primero | El control y el apoyo importan más que una etiqueta de material superior |
Por qué las brocas de metal duro se astillan o desafilan tan rápido en el taller
Los fallos parecen misteriosos porque se supone que la broca es superior. Sin embargo, las causas más frecuentes no tienen misterio.
- El montaje flexa.
- El descentramiento carga un lado de la punta.
- El avance es demasiado tímido y la herramienta roza.
- El material se endurece por deformación antes de que la broca lo atraviese.
- La pieza no tiene apoyo.
- Las paradas y reinicios provocan impactos en el filo.
De ahí su reputación dividida: imbatible en un proceso CNC rígido, pero frágil y caro en taladrado manual con desviaciones.
Lista práctica antes de cambiar el material de la broca
Antes de pasar de cobalto a metal duro o al revés, compruebe:
- ¿El material está realmente endurecido o solo es tenaz y susceptible al endurecimiento por deformación?
- ¿Tiene la pieza apoyo suficiente para mantener el corte?
- ¿Está controlado el descentramiento del husillo?
- ¿Es adecuada la geometría de punta?
- ¿El avance genera viruta en lugar de rozamiento?
- ¿Es la máquina suficientemente rígida para justificar metal duro?
Si varias respuestas son negativas, cambiar solo el material de la broca puede no resolver el problema.
Conclusión
La elección depende realmente de la adecuación al proceso. El cobalto suele ser mejor cuando el montaje ofrece menos margen, especialmente en inoxidable y trabajos variados. El metal duro gana cuando máquina, portaherramientas, control del avance y material justifican su rigidez y resistencia al desgaste.
La forma más rápida de malgastar dinero es creer que el material compensa un montaje deficiente. Es mejor entender primero el proceso y después elegir la broca. Así, el metal duro deja de ser una mejora mítica y pasa a ser una opción dentro de un proceso de taladrado disciplinado.
Preguntas frecuentes
¿Son mejores las brocas de metal duro que las de cobalto?
No en todos los casos. El metal duro es mejor en un proceso rígido y repetible adecuado. El cobalto suele ser preferible cuando se necesita más tolerancia o las condiciones son menos estables.
¿Cuál es mejor para inoxidable?
A menudo cobalto primero, especialmente en piezas delgadas o montajes difíciles. El metal duro funciona muy bien en CNC rígido, pero el endurecimiento por deformación penaliza rápidamente una mala técnica.
¿Cuál es mejor para acero endurecido?
El metal duro suele ser más realista cuando el material es realmente duro, con montaje rígido y controlado.
¿Por qué se desafilan tan rápido las brocas de metal duro?
Las causas habituales son rozamiento, apoyo deficiente, descentramiento, avance interrumpido y endurecimiento por deformación antes de atravesar la pieza.
¿Reducir la velocidad siempre ayuda en inoxidable?
No. Una velocidad baja sin avance suficiente aún puede provocar rozamiento y endurecimiento por deformación. Velocidad, presión, geometría y apoyo deben trabajar juntos.