










Kobalt- und Hartmetallbohrer für rostfreien und gehärteten Stahl
Dieses Thema führt in die Irre, wenn es zu einem Schönheitswettbewerb der Werkstoffe wird. Leser suchen nicht nach Kobalt- oder Hartmetallbohrern , weil sie eine Ausstellung von Härtewerten brauchen. Sie suchen, weil Edelstahl kaltverfestigt wurde, ein Hartmetallbohrer ausbrach, ein Bohrer bei Handvorschub verlief oder jemand behauptete, Hartmetall sei immer eine Verbesserung. Entscheidend ist die Eignung für die Aufgabe, nicht das Prestige.
Der Artikel muss deshalb mit den Einsatzgrenzen beginnen. Kobalt und Hartmetall sind keine zwei Ausführungen desselben Leistungsversprechens. Kobalt verzeiht gewöhnlich mehr, wenn die Aufspannung weniger steif oder der Vorschub weniger kontrolliert ist. Hartmetall kann deutlich überlegen sein, wenn Maschine, Aufnahme und Werkstoff es rechtfertigen, reagiert aber viel schneller auf Zögern, Nachgiebigkeit und schlechte Ausrichtung.
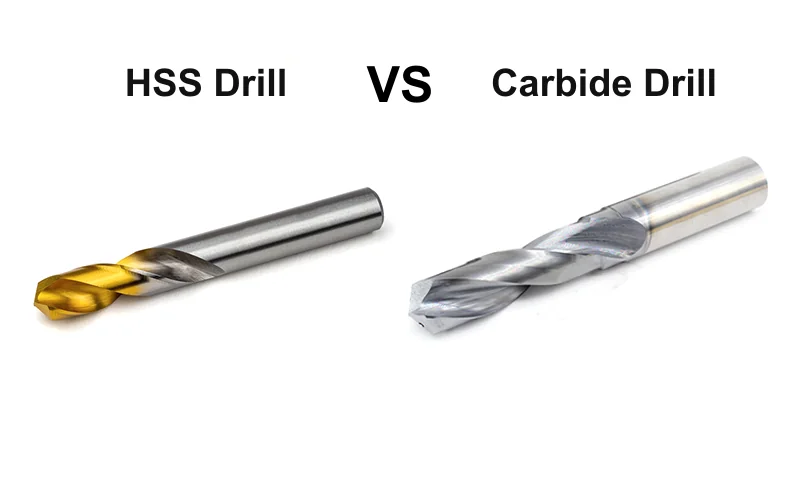
Kurzantwort: Kobalt für fehlertoleranteres Bohren wählen, Hartmetall bei einer vollständig geeigneten Aufspannung
Bei nachgiebiger Aufspannung, ungleichmäßigem Vorschub oder eher manueller als serienmäßiger Bearbeitung ist Kobalt häufig der sicherere Ausgangspunkt. Ist die Maschine steif, der Rundlauf kontrolliert und rechtfertigen Werkstoff oder Produktionsziel anspruchsvollere Schnittbedingungen, kann Hartmetall deutlich überlegen sein.
Es geht somit um Einsatzgrenzen, nicht um einen universellen Sieger.
| Bohrbedingungen | Bessere Ausgangswahl | Warum |
|---|---|---|
| Handbohren, mobile Arbeiten oder unsichere Ausrichtung | Kobalt | Verzeiht unvollkommenen Vorschub und ungenaue Ausrichtung besser |
| Edelstahl, bei dem Kaltverfestigung bereits Probleme verursacht | Häufig zunächst Kobalt, sofern die Aufspannung nicht sehr stabil ist | Aufspannungsfehler schädigen Hartmetall meist schneller als der Werkstoff |
| Gehärteter Stahl auf steifer Maschine mit kontrolliertem Rundlauf | Hartmetall | Die Maschine unterstützt die für Hartmetall erforderliche Geschwindigkeit und Schneidenbelastung |
| Dünnes Material oder schwieriger Eintritt | Häufiger Kobalt | Sprödigkeit benachteiligt Hartmetall bei instabilem Eintritt |
| Serienfertigung mit stabiler Spannung und kontrollierter Kühlschmierstoffversorgung | Hartmetall | Die Bedingungen nutzen das höhere Leistungspotenzial von Hartmetall tatsächlich aus |
Was Kobalt und Hartmetall in der Praxis unterscheidet
Kobalt bietet Warmfestigkeit und Fehlertoleranz
Kobaltbohrer sind weiterhin stahlbasierte Werkzeuge, vertragen Wärme aber besser als gewöhnliches HSS und sind für viele Edelstahl- und allgemeine Werkstattanwendungen geeignet. Einen breiteren Vergleich von Stahl- und Hartmetallwerkzeugen bietet dieser Leitfaden zu HSS- und Hartmetallbohrern. Der praktische Vorteil liegt nicht nur in der Härte. Kobalt übersteht unvollkommene Aufspannungen oft besser als Hartmetall. Ist die Spindel nicht besonders steif oder muss eher manuell gebohrt werden, bietet Kobalt häufig ein breiteres Prozessfenster.
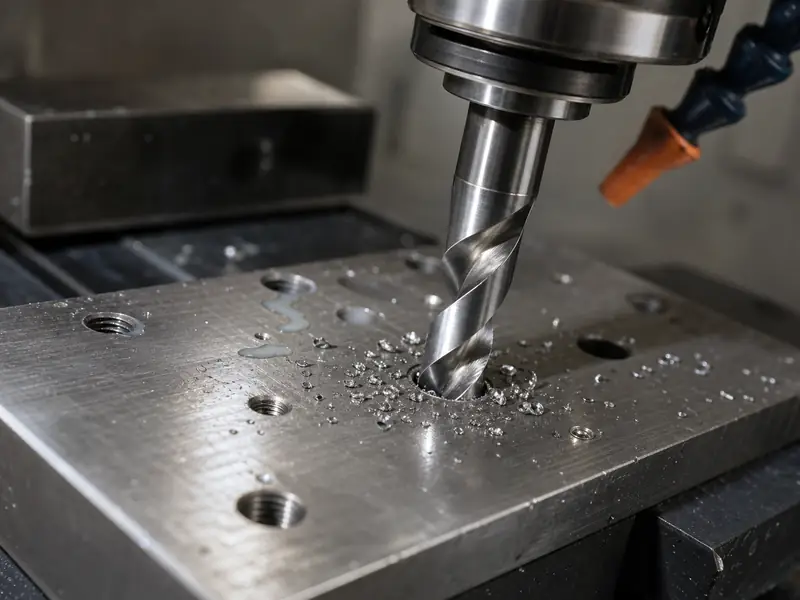
Hartmetall bietet Steifigkeit, Verschleißfestigkeit und höheres Potenzial
Hartmetallbohrer können unter passenden Bedingungen schneller schneiden und die Schneide länger halten. Hartmetall ist steifer als Kobaltstahl, was bei genauer Aufspannung und leistungsfähiger Maschine hilft. Deshalb dominiert es viele CNC-Bohranwendungen in der Serienfertigung.
Der Nachteil ist die Sprödigkeit. Hartmetall verträgt Zögern, Nachgiebigkeit, schlechte Abstützung oder starken Rundlauffehler schlecht. Es versagt häufig abrupt statt mit Vorwarnung. Reibt der Bohrer statt zu schneiden oder kaltverfestigt sich der Werkstoff vor der Schneide, kann das Werkzeug überraschend schnell abstumpfen oder ausbrechen.
Warum Bohren in Edelstahl häufig missverstanden wird
Bei Edelstahl wird die Wahl zwischen Kobalt und Hartmetall besonders leicht missverstanden, weil das eigentliche Problem oft Kaltverfestigung und nicht die reine Werkzeughärte ist. Bei reiner Edelstahlbearbeitung behandelt dieser Leitfaden zu Bohrern für Edelstahl die umfassendere Auswahlfrage.
Kaltverfestigung verändert die Bohrung nach dem ersten Fehler
Rutscht oder reibt der Bohrer oder dreht er ohne richtige Spanbildung, kann sich Edelstahl an der Oberfläche verfestigen. Der nächste Versuch fühlt sich dann an, als sei das Metall plötzlich extrem schwierig geworden. Betriebe geben allein dem Bohrerwerkstoff die Schuld, obwohl die Bohrmethode das Prozessfenster bereits verschlechtert hat.
Deshalb ähneln sich viele echte Bohrfragen: „Ich habe bessere Bohrer gekauft. Warum fallen sie trotzdem aus?“ Häufig waren Aufspannung, Gegenlage, Drehzahl, Druck und Schmierung bereits falsch, bevor der neue Bohrer überhaupt eine Chance hatte.
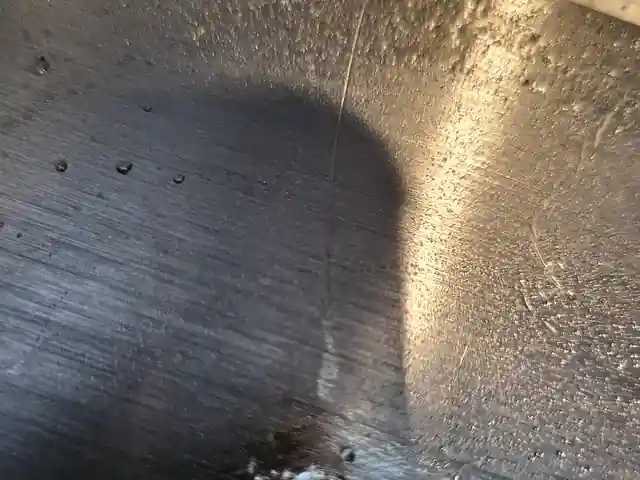
Dünner Edelstahl braucht Abstützung
Dünne Edelstahlspülen, Bleche und Formteile sind besonders schwierig, weil das Material dem Bohrer ausweichen kann. Beult sich das Werkstück ein, statt festen Widerstand zu bieten, reibt der Bohrer, die Wärme steigt und die Oberfläche verfestigt sich. Eine stabile Gegenlage gehört deshalb zur Werkzeugentscheidung.
Unter diesen Bedingungen ist Kobalt häufig die sinnvollere erste Wahl, weil es dem Bediener etwas mehr Prozessspielraum gibt.
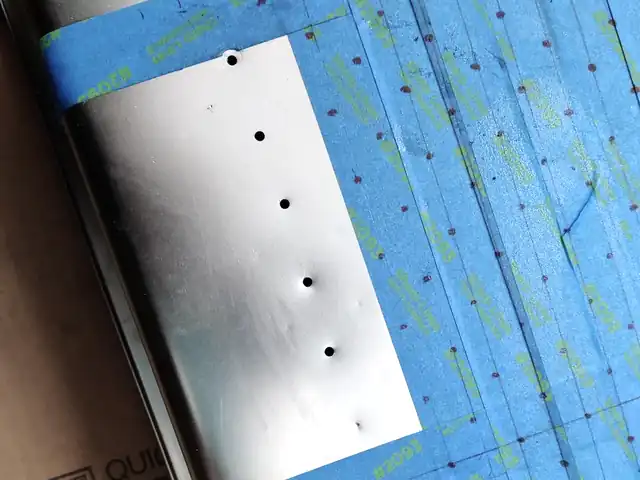
Gehärteter Stahl verändert den Vergleich
Geht es beim Werkstoff tatsächlich um Bohrer für gehärteten Stahl , wird Hartmetall attraktiver. Ein Kobaltbohrer ist möglicherweise nicht mehr hart oder verschleißfest genug für produktives Arbeiten. Dann sind Vollhartmetallbohrer für gehärteten Stahl die realistischere Wahl. Doch auch hier ist Hartmetall kein Zauberwort.
Hartmetall braucht Steifigkeit und Kontrolle
Ist das Werkstück hart, aber die Aufspannung schlecht, verliert auch Hartmetall. Der Bohrer kann ausbrechen, verlaufen oder durch Schneidenschläge versagen. Erforderlich bleiben stabile Spannung, geringer Rundlauffehler und ein Vorschub, der das Werkzeug im Schnitt hält.
Härte allein entscheidet nicht über das Werkzeug
Eine Frage zum Bohren gehärteten Stahls verdient mehr als einen Einzeiler. Werkstoffhärte, Tiefe, Bohrungsgröße, Maschinentyp und Einzel- oder Serienfertigung beeinflussen die Wahl. Mit steigender Härte und besserer Aufspannung wird Hartmetall wahrscheinlicher. Das ist aber eine Prozessregel, kein Werbespruch.
Geometrie und Prozess sind oft wichtiger als die Werkzeugbezeichnung
Der Artikel wird hilfreicher, wenn „Kobalt“ und „Hartmetall“ nicht mehr als vollständige Antworten dargestellt werden.
Spitzenform und Schärfe sind wichtig
Kreuzanschliff, selbstzentrierende Geometrie und scharfe Schneiden können das Bohrverhalten stark verändern. Edelstahl reagiert nicht auf eine hochwertige Bezeichnung, wenn die Spitzengeometrie nicht zur Anwendung passt.
Vorschubdruck ist wichtig
Besonders bei Edelstahl muss der Bohrer schneiden. Ist der Vorschub zu zaghaft, reibt die Schneide und Wärme entsteht. Das ist ein häufiger Grund für stumpfe Hartmetallbohrer in Blech, selbst wenn die RPM wie im Internet empfohlen reduziert wurden.
Schmierung wirkt je nach Werkstoff unterschiedlich
Schneidöl oder ein anderer geeigneter Bohrschmierstoff kann Reibung und Wärme verringern. Schmierung ersetzt aber weder Druck noch Abstützung. Sie unterstützt einen guten Prozess und rettet selten einen schlechten.
Typische Bohrsituationen und die bessere Wahl
| Situation | Bessere erste Wahl | Hauptgrund |
|---|---|---|
| Edelstahlspüle, Blech oder geformte Platte | Kobalt | Mehr Prozessspielraum und weniger Sprödbruch bei unvollkommener Abstützung und Vorschubführung |
| Steifes CNC-Bohren in der Stahlserienfertigung | Hartmetall | Höhere Geschwindigkeit, Verschleißfestigkeit und Wiederholbarkeit bei kontrolliertem Rundlauf |
| Unbekannte Werkstattbohrmaschine und gemischte Werkstoffe | Kobalt | Höhere Toleranz gegenüber praktischen Schwankungen |
| Gehärteter Werkzeugstahl in bewährtem CNC-Prozess | Hartmetall | Besser geeignet für harte Werkstoffe und Produktionsbedingungen |
| Dünnes Material mit Verlaufen als Hauptproblem | Häufig zunächst Kobalt oder eine Stufenstrategie | Kontrolle und Abstützung sind wichtiger als ein hochwertiges Werkstoffetikett |
Warum Hartmetallbohrer in der Praxis so schnell ausbrechen oder stumpf werden
Hartmetallausfälle wirken oft rätselhaft, weil der Bohrer als hochwertig gilt. Die häufigsten Ursachen sind jedoch keineswegs rätselhaft.
- Die Aufspannung gibt nach.
- Rundlauffehler belasten eine Seite der Spitze.
- Der Vorschub ist zu zaghaft und das Werkzeug reibt.
- Der Werkstoff kaltverfestigt sich, bevor der Bohrer durchdringt.
- Das Werkstück ist nicht abgestützt.
- Stoppen und Wiederanfahren verursachen Schläge an der Schneide.
Daher hat Hartmetall einen so widersprüchlichen Ruf. In einem steifen CNC-Prozess wirkt es unschlagbar; bei verlaufendem Handbohren dagegen zerbrechlich und teuer.
Praktische Checkliste vor dem Wechsel des Bohrerwerkstoffs
Vor dem Wechsel von Kobalt zu Hartmetall oder umgekehrt zuerst prüfen:
- Ist der Werkstoff tatsächlich gehärtet oder nur zäh und kaltverfestigend?
- Ist das Werkstück ausreichend abgestützt, damit der Bohrer schneidet?
- Ist der Spindelrundlauf unter Kontrolle?
- Passt die Spitzengeometrie zur Aufgabe?
- Erzeugt der Vorschub Späne statt Reibung?
- Ist die Maschine steif genug für Hartmetall?
Lautet die Antwort mehrfach nein, löst ein anderer Bohrerwerkstoff allein das Problem möglicherweise nicht.
Fazit
Kobalt oder Hartmetall ist letztlich eine Frage der Prozesseignung. Kobalt ist häufig besser, wenn die Aufspannung weniger Spielraum lässt, besonders bei Edelstahl und gemischten Praxisaufgaben. Hartmetall ist stärker, wenn Maschine, Aufnahme, Vorschubkontrolle und Werkstoff seine Steifigkeit und Verschleißfestigkeit rechtfertigen.
Am schnellsten verschwendet man Geld, wenn der Bohrerwerkstoff mangelnde Aufspannungsqualität ersetzen soll. Besser ist es, zuerst den Prozess zu verstehen und dann den Bohrer zu wählen. So werden Hartmetallbohrer von vermeintlichen Wunder-Upgrades zu dem, was sie sind: einer Werkzeugoption in einem disziplinierten Bohrprozess.
Häufige Fragen
Sind Hartmetallbohrer besser als Kobaltbohrer?
Nicht grundsätzlich. Hartmetall ist im passenden steifen und wiederholbaren Prozess besser. Kobalt ist oft besser, wenn mehr Toleranz erforderlich ist oder die Bohrbedingungen weniger stabil sind.
Was ist für Edelstahl besser?
Häufig zunächst Kobalt, besonders bei dünnen Werkstücken oder schwieriger Aufspannung. Hartmetall kann in steifen CNC-Prozessen sehr gut funktionieren, aber Kaltverfestigung bestraft schlechte Bohrtechnik schnell.
Was ist für gehärteten Stahl besser?
Bei tatsächlich hartem Werkstoff ist Hartmetall meist realistischer, sofern die Aufspannung steif und kontrolliert ist.
Warum werden Hartmetallbohrer so schnell stumpf?
Häufige Ursachen sind Reiben, schlechte Abstützung, Rundlauffehler, unterbrochener Vorschub und Kaltverfestigung, bevor der Bohrer durchdringt.
Hilft eine geringere Drehzahl bei Edelstahl immer?
Nein. Niedrige Drehzahl ohne ausreichenden Vorschub kann weiterhin Reiben und Kaltverfestigung verursachen. Geschwindigkeit, Druck, Geometrie und Abstützung müssen zusammenpassen.