










Bohrer für gehärteten Stahl
Zum Bohren gehärteten Stahls benötigen Sie ein für Stahlsorte und Härte freigegebenes Werkzeug sowie geeignete Abstützung, Spankontrolle und Schnittbedingungen. Universalbohrer können ungeeignet sein; ein Versagen lässt sich aber nicht allein aus der Bezeichnung „gehärteter Stahl“ ableiten.
Bei Bohrungen mit geschlossenem Grund erfordert das Sacklochbohren in gehärtetem Stahl besondere Aufmerksamkeit für Grundabstand und Spanabfuhr.
Inhalt
Eigenschaften von gehärtetem Stahl
Zunächst sollten Sie verstehen, warum sich dieser Werkstoff so schwer zerspanen lässt. Gehärteter Stahl wird wärmebehandelt, um sein inneres Gefüge zu verändern.
Härte- und Festigkeitseigenschaften
Gehärteter Stahl wird häufig über seine Härte nach Rockwell C angegeben. Der ursprüngliche Bereich von 45-65 HRC beschreibt einige Zustände, nicht jeden gehärteten Stahl. Ermitteln Sie vor der Bohrerwahl Stahlsorte, Wärmebehandlungszustand und gemessene Härte.
Wärme- und Verschleißprobleme beim Bohren
Schnittkräfte, Reibung und Spanbildung erzeugen Wärme; Härten erschwert das Bohren nicht einfach durch eine höhere Dichte. Der Schneidstoff benötigt geeignete Verschleißfestigkeit und Warmhärte, also die Fähigkeit, bei erhöhter Temperatur eine nutzbare Härte zu behalten. Das erlaubt keinen Betrieb mit sichtbar glühendem Werkzeug.
Bohrertypen für gehärteten Stahl
Wählen Sie zunächst einen Schneidstoff, der härter ist als der zu bearbeitende Stahl.
Schnellarbeitsstahlbohrer
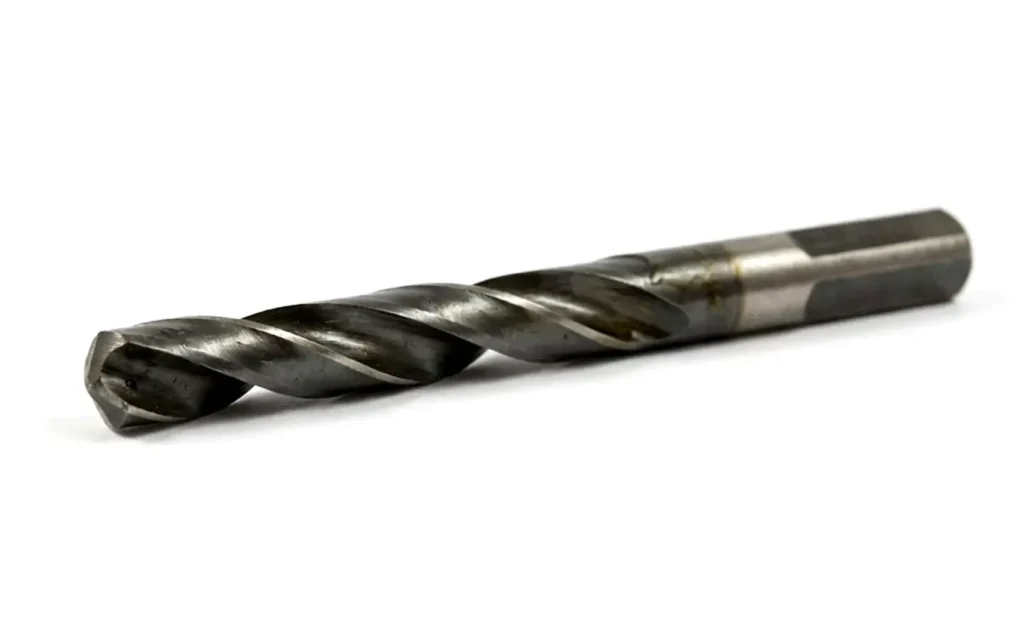
HSS-Bohrer eignen sich nicht nur für Holz und Kunststoff, doch Universalgeometrien können für hochgehärteten Stahl ungeeignet sein. Prüfen Sie die genaue Werkstoff- und Härtefreigabe des gewählten Werkzeugs. Nicht jeder unbehandelte Stahl ist weich, und nicht jeder HSS-Bohrer bietet dieselbe Leistungsfähigkeit.
Kobaltlegierte Bohrer M35, M42
M35 und M42 sind kobaltlegierte Schnellarbeitsstähle (HSS) mit üblicherweise etwa 5% beziehungsweise 8% Kobalt. Sie können für bestimmte vorgehärtete oder mäßig harte Stähle geeignet sein. Der ursprüngliche Bereich von 35-40 HRC ist keine allgemeine Freigabe; beachten Sie die Einsatzgrenzen des konkreten Bohrers.
Hartmetallbestückte und Vollhartmetallbohrer
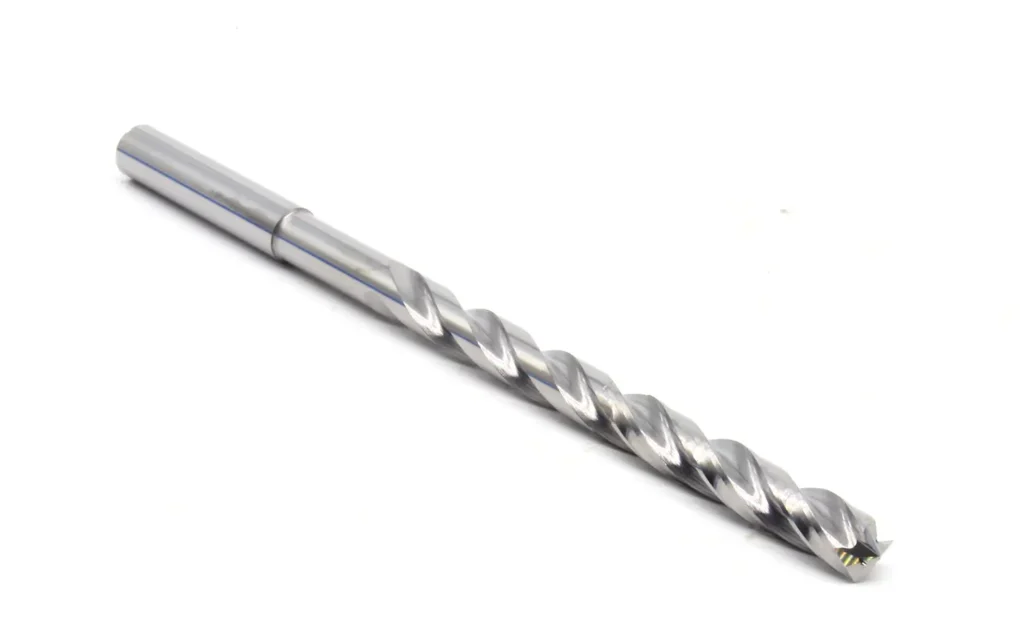
Vollhartmetallbohrer für harte Werkstoffe können bestimmte gehärtete Stähle innerhalb ihrer Freigabe bearbeiten. Hartmetall reagiert empfindlich auf Stöße und unzureichende Abstützung. Es zerspant nicht nahezu jeden Stahl und hält nicht grundsätzlich länger als Kobalt-HSS. Prüfen Sie Sorte, Härte, Geometrie und Aufspannung.
Beschichtete Bohrer
Geeignete TiN- oder TiAlN-Beschichtungen können das Verschleißverhalten eines für die Anwendung freigegebenen Werkzeugs verbessern. Es handelt sich um dünne Funktionsschichten, nicht um Schutzschilde, die Wärme einfach vom Kern wegreflektieren. Die Eignung des Substrats bleibt entscheidend.
Bohrergeometrie und Konstruktionsmerkmale
Die Form des Bohrers bestimmt, wie gut er beim Anbohren ansetzt.
Spitzenwinkel und Spitzengeometrie
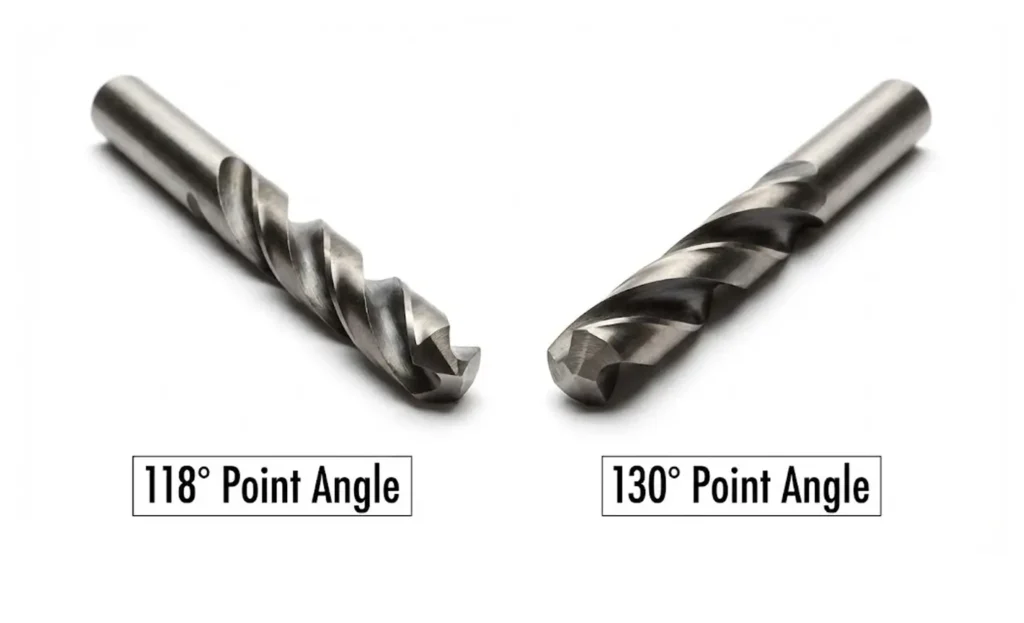
Eine ausgekreuzte Spitze mit 135 Grad ist eine mögliche Bohrergeometrie, keine allgemeine Vorgabe für gehärteten Stahl. Spitzenwinkel, Schneidkantenpräparation, Ausspitzung und Abstützung müssen zu Werkzeug und Werkstoff passen. Eine ausgekreuzte Spitze kann das Anbohren erleichtern, verhindert Verlaufen aber nicht garantiert.
Spannutgeometrie und Spanabfuhr
Die Spannuten verlaufen spiralförmig um den Bohrer. Bei harten Werkstoffen benötigen Sie eine Geometrie, die Späne schnell abführt. Festsitzende Späne reiben am Bohrer und erzeugen zusätzliche Wärme.
Den richtigen Bohrer wählen
Bestätigen Sie die Härte anhand des Werkstoffzeugnisses oder einer geeigneten Härteprüfung. Eine gewöhnliche Feilenprobe liefert nur einen groben Hinweis, der von Feilenzustand und Oberflächenbehandlung abhängt. Dass keine Kratzspur entsteht, weist nicht zuverlässig eine Härte über 45 HRC nach.
Werkstoffhärte
Wählen Sie einen ausdrücklich für Stahlsorte und Härte freigegebenen Bohrer. Die ursprünglichen Bereiche 35-45 HRC und über 50 HRC sind keine allgemeinen Auswahlregeln; M42 ist nicht automatisch im gesamten Bereich die beste Wahl. Auch Geometrie, Beschichtung und Maschinenleistung sind relevant.
Kosten und Leistung
Hartmetallbohrer benötigen geeignete Steifigkeit, Ausrichtung und Rundlaufkontrolle; eine gewöhnliche Ständerbohrmaschine reicht nicht automatisch aus. Kobalt-HSS kann in manchen Anwendungen toleranter sein. Kein Bohrer sollte jedoch absichtlich gebogen oder außerhalb seiner Härtefreigabe eingesetzt werden.
Beschichtung auswählen
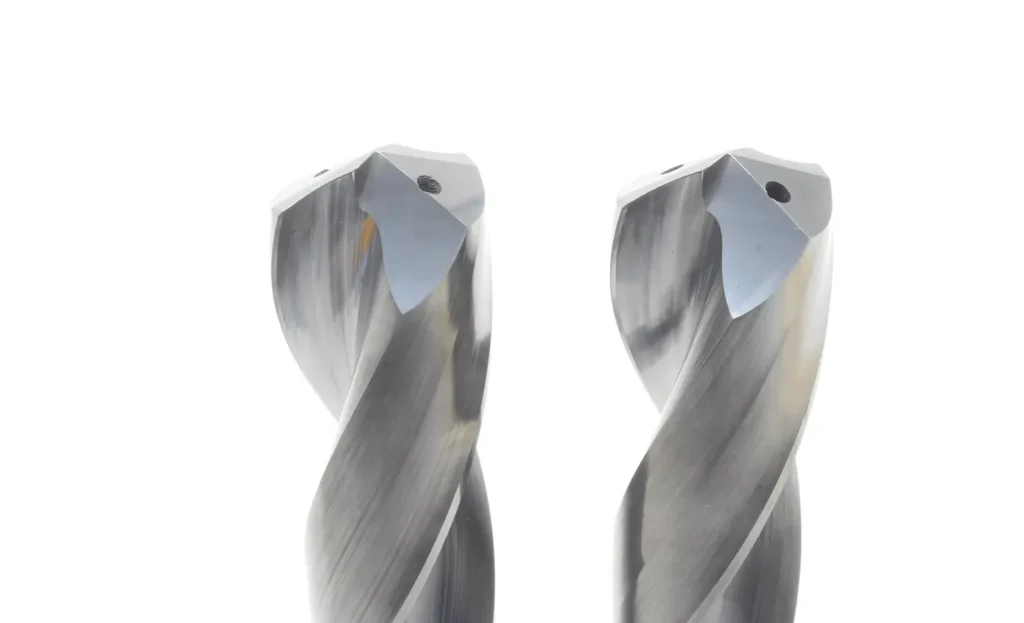
TiAlN kann in passenden Anwendungen ein günstiges Verschleiß- und Oxidationsverhalten bei hoher Temperatur bieten. Die Schicht wird mit steigender Temperatur nicht einfach immer härter und kann ein ungeeignetes Substrat oder Zerspanungsverfahren nicht ausgleichen.
Bewährte Vorgehensweisen beim Bohren von gehärtetem Stahl
Wählen und validieren Sie die Schnittbedingungen für das konkrete Werkzeug, den Werkstoff und die Bohrung. Eine pauschale Niedrigdrehzahlregel ersetzt keine Anwendungsdaten.
Schnittgeschwindigkeit und Vorschub
Wählen Sie Schnittgeschwindigkeit und Vorschub anhand der Daten für den konkreten Hartmetallbohrer in gehärtetem Stahl, Durchmesser, Härte und Bohrtiefe. Die ursprünglichen 300-500 RPM für einen Bohrer mit 1/4 Zoll sind keine allgemeine Einstellung. Kaltverfestigung entsteht durch plastische Verformung, nicht einfach durch Wärme. Vermeiden Sie Reiben, Überlastung und nicht validierten hohen Druck.
Kühlung einsetzen
Verwenden Sie die für Werkzeug und Werkstoff vorgegebene Kühl- oder Schmierstrategie. Schneidöl, Emulsion oder ein anderes freigegebenes Verfahren können geeignet sein; schwefelhaltiges Öl ist nicht grundsätzlich erforderlich. Unerwarteter Rauch erfordert eine Prüfung von Prozess und Kühlschmierstoffzustand, nicht bloß weiteres Öl.
Tiefbohrzyklen und Spankontrolle
Verwenden Sie einen Tiefbohrzyklus mit Entspänen nur, wenn er für Bohrer, Werkstoff und Bohrtiefe empfohlen wird. Andere Werkzeuge benötigen kontinuierlichen Vorschub mit ausreichender Kühlmittelzufuhr und Spanabfuhr. Spanadhäsion ist nicht zwangsläufig Aufschmelzen, und wiederholter Wiedereintritt verhindert sie nicht garantiert.
Anwendungen von Bohrern für gehärteten Stahl
So setzen Fachleute diese Werkzeuge in Industrie und Reparatur ein.
Industrielle Zerspanungsbetriebe
Fachleute verwenden Hartmetallbohrer, um Spritzgießformen und Stanzwerkzeuge zu ändern. Diese Bauteile bestehen häufig aus Werkzeugstahl D2 oder A2, der nach der Wärmebehandlung äußerst schwer zu zerspanen ist.
Fahrzeugreparatur
Zum Entfernen gehärteter Schrauben oder Stehbolzen müssen Festigkeitsklasse, Härte und Reparaturvorgaben bekannt sein. Kobalt-HSS kann für einige Anwendungen geeignet sein, ist aber nicht automatisch für jede Schraube der Klasse Grade 8 oder jeden Motorstehbolzen passend.
Schlossereiarbeiten
Spezielle „Hardplate“-Bohrer werden zum Öffnen von Tresoren verwendet. Sie bestehen häufig aus Vollhartmetall und haben eine besondere Spitzenform zum Durchdringen dicker Panzerplatten.
Heimwerken und Werkzeugbau
In der heimischen Werkstatt benötigen Sie diese Bohrer möglicherweise, um Bohrungen in ein Sägeblatt einzubringen, um ein eigenes Messer herzustellen, oder um ein gehärtetes Stahlzahnrad für ein Projekt zu ändern.
Vergleich der Bohrertypen
Bohrertyp | Geeigneter Härtebereich | Wärmebeständigkeit | Bevorzugte Anwendung |
HSS | Freigegebene weichere oder mäßig harte Werkstoffe; Werkzeuggrenzen prüfen | Warmhärte hängt von HSS-Sorte und Wärmebehandlung ab | Holz, Kunststoff, Aluminium |
Kobalt | Die ursprüngliche Angabe bis 40 HRC ist keine allgemeine Werkzeugfreigabe | Hoch | Anwendungsspezifisch; Härte und Geometrie prüfen |
Hartmetall | Die ursprüngliche Angabe bis 65 HRC erfordert einen ausdrücklich dafür freigegebenen Bohrer | Sehr hoch | Freigegebene Anwendungen in gehärtetem Stahl innerhalb der Werkzeuggrenzen |
Fazit
Die Auswahl von Bohrern für gehärteten Stahl erfordert Angaben zu Werkstoffsorte und Härte, geeignete Geometrie und eine kontrollierte Aufspannung. Stimmen Sie Drehzahl, Vorschub und Kühlstrategie auf das konkrete Werkzeug ab. Vermeiden Sie Reiben und Überlastung, statt pauschal niedrige Drehzahl und hohen Druck anzuwenden.
Häufige Fragen
Können gewöhnliche Bohrer gehärteten Stahl bohren?
Universal-HSS-Bohrer können für hochgehärteten Stahl ungeeignet sein. Ermitteln Sie die Werkstückhärte und den freigegebenen Einsatzbereich des Bohrers. Die Dichte ist nicht der Grund für die schwierige Bearbeitung gehärteten Stahls.
Welcher Schneidstoff eignet sich am besten für gehärteten Stahl?
Es gibt keinen grundsätzlich besten Schneidstoff. Ein entsprechend freigegebener Hartmetallbohrer kann für hochgehärteten Stahl geeignet sein, Kobalt-HSS für manche Anwendungen bei geringerer Härte. Prüfen Sie die konkrete Werkzeugfreigabe und die Anforderungen an die Aufspannung.
Sind Bohrerbeschichtungen beim Bohren von gehärtetem Stahl wichtig?
Eine passende Beschichtung kann die Verschleißfestigkeit im vorgesehenen Einsatzbereich unterstützen. Sie garantiert weder Schneidhaltigkeit bei beliebig hoher Temperatur noch erweitert sie das Substrat über seine nutzbaren Grenzen hinaus.
Wie bohre ich gehärteten Stahl, ohne den Bohrer abzubrechen?
Verwenden Sie Maschine, Werkzeughalter und Werkstückspannung entsprechend den Steifigkeits- und Rundlaufanforderungen des Bohrers. Kontrollieren Sie Ausrichtung, Spanabfuhr und Schnittbelastung. Eine Ständerbohrmaschine allein gewährleistet weder Geradheit noch Bruchsicherheit.
Lohnt sich der Mehrpreis für Vollhartmetallbohrer?
Bewerten Sie Hartmetall anhand des freigegebenen Einsatzbereichs, der erwarteten Standzeit, Produktivität und Aufspannungsanforderungen. Für geeignete Arbeiten in gehärtetem Stahl kann sich der Aufwand lohnen. Ein Kratz- oder Eindruckversuch von Hand ist jedoch kein gültiges Auswahlverfahren.