










Forets pour acier trempé
Le perçage de l’acier trempé exige un outil adapté à la nuance et à la dureté, ainsi qu’un maintien, une maîtrise des copeaux et des conditions de coupe appropriés. Un foret polyvalent peut être inadapté, mais l’échec ne découle pas de la seule appellation « acier trempé ».
Pour les trous à fond fermé, le perçage de trous borgnes dans l’acier trempé exige une attention accrue au dégagement au fond et à l’évacuation des copeaux.
Sommaire
Propriétés de l’acier trempé
Il faut d’abord comprendre pourquoi ce métal est si difficile à usiner. L’acier trempé subit un traitement thermique qui modifie sa structure interne.
Caractéristiques de dureté et de résistance
L’acier trempé est souvent caractérisé par sa dureté Rockwell C. La plage initiale de 45-65 HRC décrit certains états, pas tous les aciers trempés. Relevez la nuance, l’état de traitement thermique et la dureté mesurée avant de choisir un foret.
Contraintes thermiques et usure pendant le perçage
Les efforts de coupe, le frottement et la formation des copeaux produisent de la chaleur ; la trempe ne rend pas l’acier difficile à percer par une simple augmentation de sa densité. L’outil doit présenter une résistance à l’usure adaptée et une dureté à chaud, c’est-à-dire conserver une dureté utile à température élevée ; cela n’autorise pas à faire fonctionner un outil visiblement incandescent.
Types de forets pour acier trempé
Commencez par choisir un matériau de coupe plus dur que l’acier à percer.
Forets en acier rapide
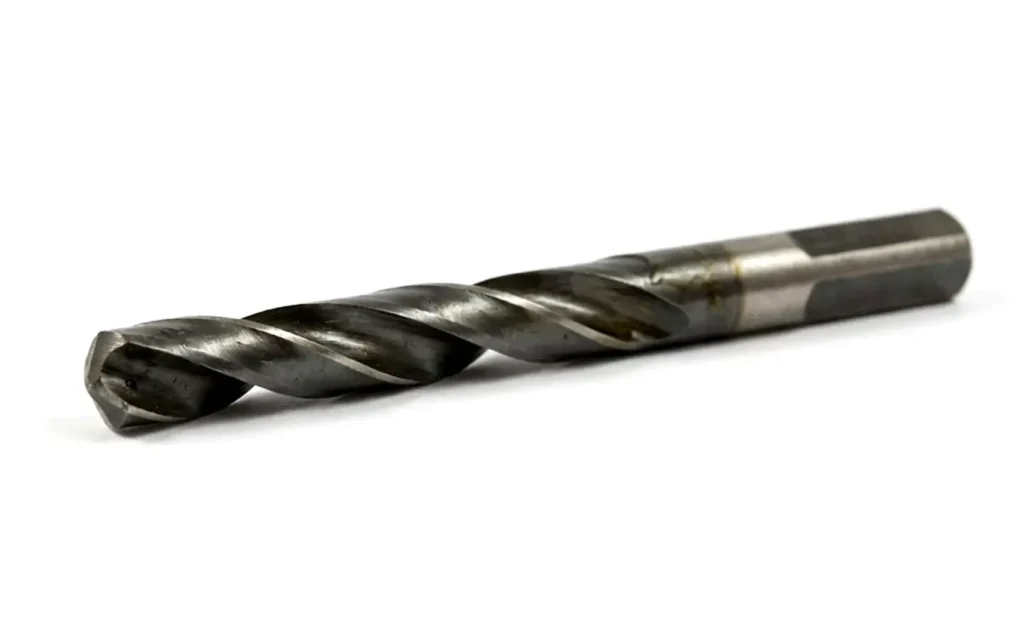
Les forets HSS ne sont pas réservés au bois et aux plastiques, mais les modèles polyvalents peuvent être inadaptés aux aciers fortement trempés. Vérifiez les nuances et limites de dureté du modèle choisi, sans supposer que tout acier non traité est doux ou que tous les forets HSS ont les mêmes capacités.
Forets alliés au cobalt M35, M42
M35 et M42 sont des aciers rapides (HSS) alliés au cobalt, contenant couramment environ 5% et 8% de cobalt respectivement. Ils peuvent convenir à certains aciers prétraités ou de dureté modérée. La plage initiale de 35-40 HRC n’est pas une qualification universelle ; respectez les limites du foret concerné.
Forets à pointe carbure et en carbure monobloc
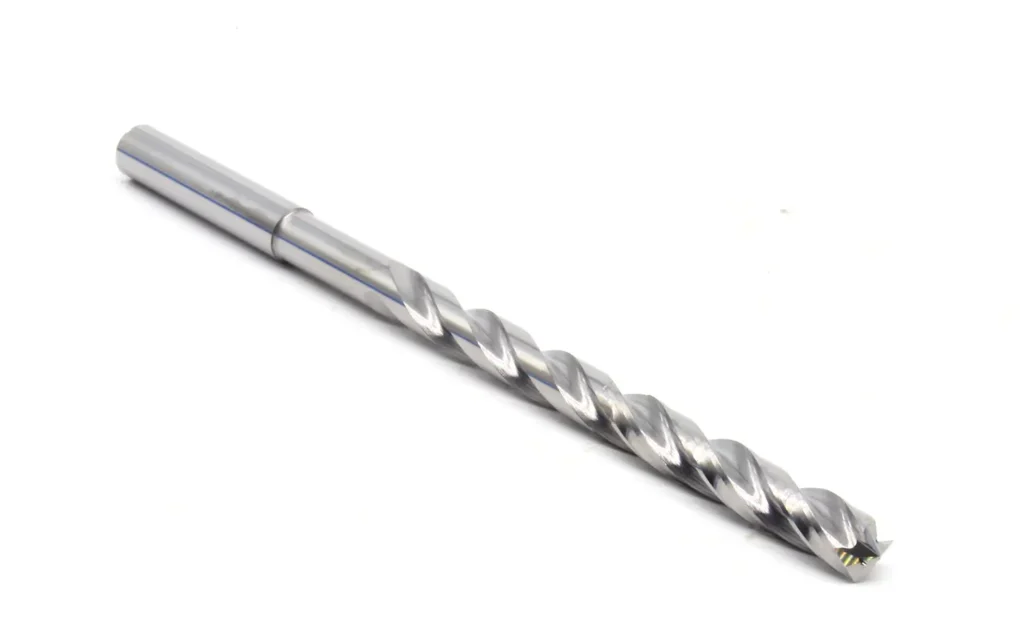
Les forets carbure monobloc conçus pour les matériaux durs peuvent usiner certains aciers trempés dans leur domaine de qualification. Le carbure est sensible aux chocs et au manque de maintien ; il ne coupe pas pratiquement tous les aciers et ne dure pas systématiquement plus longtemps que le HSS au cobalt. Vérifiez nuance, dureté, géométrie et montage.
Forets revêtus
Des revêtements TiN ou TiAlN appropriés peuvent améliorer le comportement à l’usure d’un outil qualifié pour l’application. Ce sont de fines couches fonctionnelles, pas des boucliers qui réfléchissent simplement la chaleur loin du cœur. Les capacités du substrat restent essentielles.
Géométrie et caractéristiques des forets
La géométrie du foret détermine sa capacité à amorcer le trou.
Angle de pointe et géométrie
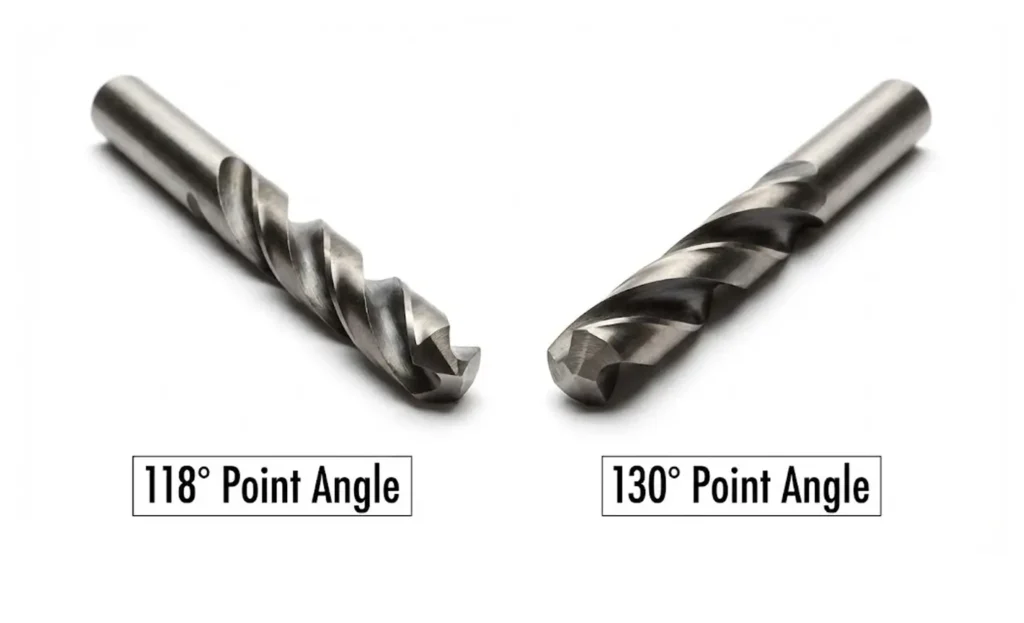
Une pointe à affûtage en croix de 135 degrés est une géométrie possible, pas une exigence universelle pour l’acier trempé. Angle de pointe, préparation d’arête, amincissement de l’âme et maintien doivent correspondre à l’outil et au matériau. Cette géométrie peut faciliter l’amorçage, sans garantir l’absence de déviation.
Géométrie des goujures et évacuation des copeaux
Les goujures sont les rainures qui s’enroulent autour du foret. Pour les matériaux durs, leur géométrie doit évacuer rapidement les copeaux. Des copeaux coincés frottent contre le foret et génèrent davantage de chaleur.
Choisir le bon foret
Confirmez la dureté par le certificat matière ou un essai adapté. Un essai avec une lime ordinaire ne donne qu’une indication grossière, influencée par l’état de la lime et le traitement de surface. L’absence de rayure ne prouve pas de façon fiable une dureté supérieure à 45 HRC.
Dureté du matériau
Choisissez un foret explicitement qualifié pour la nuance et la dureté. Les seuils initiaux de 35-45 HRC et au-delà de 50 HRC ne sont pas des règles universelles ; M42 n’est pas automatiquement le meilleur choix sur toute cette plage. Géométrie, revêtement et capacités de la machine comptent aussi.
Coût et performances
Les forets carbure exigent rigidité, alignement et maîtrise du faux-rond ; une perceuse à colonne ordinaire ne suffit pas automatiquement. Le HSS au cobalt peut être plus tolérant dans certaines applications, mais aucun foret ne doit être volontairement fléchi ni utilisé hors de sa plage de dureté.
Choix du revêtement
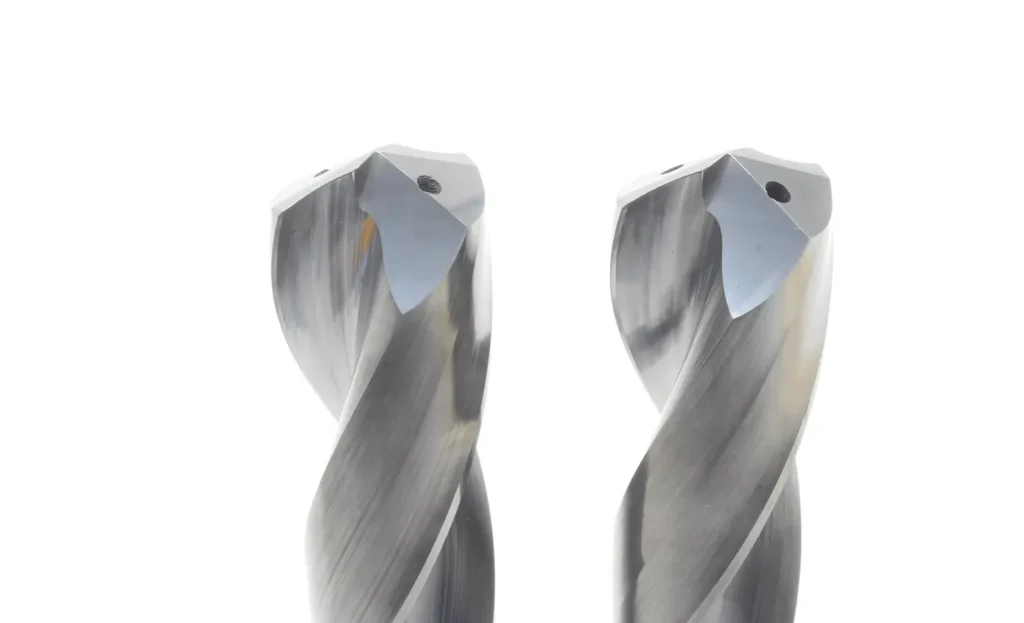
Le TiAlN peut apporter un comportement favorable à l’usure et à l’oxydation à haute température dans des applications adaptées. Il ne devient pas simplement de plus en plus dur lorsque la température augmente, et ne compense pas un substrat ou un procédé de coupe inadapté.
Bonnes pratiques de perçage de l’acier trempé
Choisissez et validez les conditions de coupe pour l’outil, le matériau et le trou concernés. Une règle universelle de faible vitesse ne remplace pas les données d’application.
Vitesses et avances
Choisissez vitesse de coupe et avance à partir des données du foret carbure dans l’acier trempé, du diamètre, de la dureté et de la profondeur. Les 300-500 RPM initialement indiqués pour un foret de 1/4 pouce ne sont pas un réglage universel. L’écrouissage résulte de la déformation plastique, pas simplement de la chaleur ; évitez frottement, surcharge et forte pression non validée.
Utilisation du refroidissement
Utilisez la stratégie de refroidissement ou de lubrification prescrite pour l’outil et le matériau. Huile de coupe, émulsion ou autre méthode validée peuvent convenir ; une huile soufrée n’est pas toujours nécessaire. Une fumée inattendue impose d’examiner le procédé et le fluide, pas simplement d’ajouter de l’huile.
Perçage par débourrages et maîtrise des copeaux
N’utilisez un cycle de débourrage que s’il est recommandé pour le foret, le matériau et la profondeur. D’autres outils exigent une avance continue avec arrosage et évacuation des copeaux suffisants. L’adhésion des copeaux n’est pas nécessairement une fusion, et les rentrées répétées ne garantissent pas son absence.
Applications des forets pour acier trempé
Voici comment les professionnels utilisent ces outils dans l’industrie et la réparation.
Ateliers d’usinage industriels
Les professionnels utilisent des forets carbure pour modifier des moules d’injection et des matrices d’emboutissage. Ces pièces sont souvent en acier à outils D2 ou A2, particulièrement difficile à usiner après traitement thermique.
Réparation automobile
Pour retirer une vis ou un goujon durci, identifiez sa classe, sa dureté et les contraintes de réparation. Le HSS au cobalt peut convenir à certains cas, mais pas nécessairement à chaque boulon Grade 8 ou goujon moteur.
Serrurerie
Des forets spéciaux pour plaques de blindage sont utilisés pour ouvrir des coffres-forts. Ils sont souvent en carbure monobloc, avec une pointe particulière permettant de traverser un blindage épais.
Bricolage et fabrication d’outils
Dans un atelier domestique, ces forets peuvent servir à percer des trous dans une lame de scie pour fabriquer un couteau personnalisé, ou à modifier un engrenage en acier trempé pour un projet.
Comparaison des types de forets
Type de foret | Plage de dureté adaptée | Résistance à la chaleur | Utilisation privilégiée |
HSS | Matériaux tendres ou modérément durs qualifiés ; vérifier les limites de l’outil | La dureté à chaud dépend de la nuance HSS et du traitement thermique | Bois, plastique, aluminium |
Cobalt | La valeur initiale jusqu’à 40 HRC n’est pas une qualification universelle | Haute | Selon l’application ; vérifier dureté et géométrie |
Carbure | La valeur initiale jusqu’à 65 HRC exige un foret explicitement qualifié | Très élevée | Applications qualifiées dans l’acier trempé, dans les limites de l’outil |
Conclusion
Le choix des forets pour l’acier trempé exige de connaître la nuance et la dureté réelles, de choisir une géométrie adaptée et de maîtriser le montage. Adaptez vitesse, avance et arrosage à l’outil. Évitez frottement et surcharge plutôt que d’appliquer une règle universelle de faible vitesse et forte pression.
Questions fréquentes
Des forets ordinaires peuvent-ils percer l’acier trempé ?
Un foret HSS polyvalent peut être inadapté à un acier fortement trempé. Déterminez la dureté de la pièce et le domaine d’emploi du foret ; la densité n’explique pas la difficulté à percer un acier trempé.
Quel matériau de foret convient le mieux à l’acier trempé ?
Aucun matériau n’est universellement le meilleur. Un foret carbure spécifiquement qualifié peut convenir aux aciers fortement trempés, tandis que le HSS au cobalt peut convenir à certaines duretés plus faibles. Confirmez la qualification de l’outil et les exigences de montage.
Les revêtements comptent-ils pour percer l’acier trempé ?
Un revêtement adapté peut améliorer la résistance à l’usure dans le domaine prévu. Il ne garantit pas la tenue d’arête à toute température élevée et ne permet pas de dépasser les limites du substrat.
Comment percer l’acier trempé sans casser le foret ?
Utilisez une machine, un porte-outil et un bridage répondant aux exigences de rigidité et de faux-rond du foret. Maîtrisez alignement, évacuation des copeaux et efforts de coupe. Une perceuse à colonne seule ne garantit ni rectitude ni absence de rupture.
Les forets en carbure monobloc justifient-ils leur surcoût ?
Évaluez le carbure selon son domaine qualifié, sa durée de vie attendue, sa productivité et ses exigences de montage. Son coût peut se justifier pour certains travaux dans l’acier trempé, mais un essai manuel de rayure ou d’indentation n’est pas un critère de sélection valable.