










Forets au cobalt et en carbure pour aciers inoxydables et trempés
Le sujet dérape lorsqu’il devient un concours de prestige entre matériaux. Les lecteurs ne recherchent pas une comparaison des forets au cobalt et en carbure pour visiter un musée des valeurs de dureté. Ils cherchent parce que l’inox s’est écroui, qu’un foret carbure s’est ébréché, qu’un perçage manuel a dévié ou qu’on leur a dit que le carbure était toujours supérieur. Le vrai choix porte sur l’adéquation au travail, pas sur le prestige.
L’article doit donc commencer par les limites d’emploi. Cobalt et carbure ne sont pas deux versions de la même promesse. Le cobalt tolère généralement mieux un montage peu rigide ou une avance moins maîtrisée. Le carbure peut être nettement supérieur si machine, porte-outil et matière le justifient, mais supporte beaucoup moins les hésitations, la flexion et le mauvais alignement.
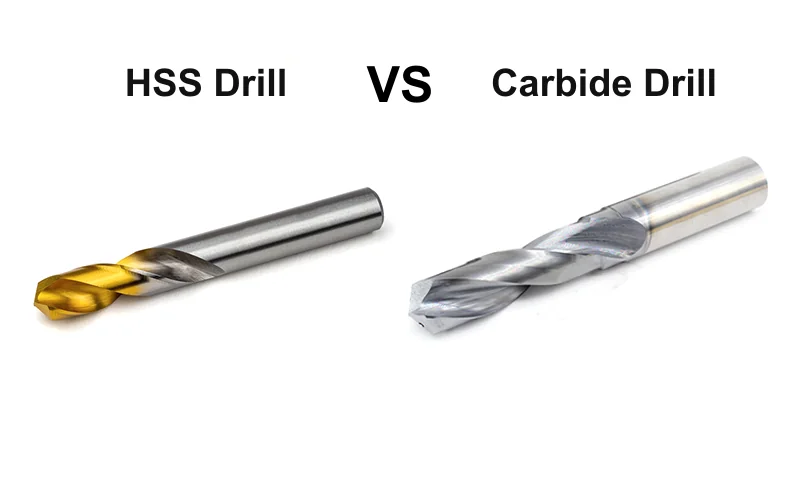
Réponse rapide : choisir le cobalt pour plus de tolérance, le carbure lorsque le montage le permet pleinement
Si le montage fléchit, que l’avance est irrégulière ou que le travail relève davantage du perçage manuel que de la production, le cobalt est souvent un point de départ plus sûr. Avec une machine rigide, un faux-rond maîtrisé et une matière ou un objectif justifiant une coupe plus intensive, le carbure peut nettement l’emporter.
Il s’agit donc de limites d’emploi, pas d’un vainqueur universel.
| Conditions de perçage | Meilleur choix initial | Pourquoi |
|---|---|---|
| Perçage manuel, travail portatif ou alignement incertain | Cobalt | Tolère mieux une avance et un alignement imparfaits |
| Inox présentant déjà des problèmes d’écrouissage | Souvent le cobalt d’abord, sauf montage très stable | Une erreur de montage détruit généralement le carbure plus vite que la matière |
| Acier trempé sur machine rigide avec faux-rond maîtrisé | Carbure | La machine permet la vitesse et les conditions d’arête nécessaires au carbure |
| Matière mince ou entrée difficile | Plus souvent le cobalt | La fragilité pénalise le carbure lorsque l’entrée est instable |
| Production répétitive avec bridage solide et arrosage maîtrisé | Carbure | L’environnement permet de rentabiliser le potentiel supérieur du carbure |
Ce qui distingue cobalt et carbure en pratique
Le cobalt apporte résistance à la chaleur et tolérance
Les forets au cobalt restent des outils à base d’acier, mais résistent mieux à la chaleur que le HSS ordinaire et conviennent à de nombreuses applications dans l’inox et en atelier. Pour comparer plus largement les outils en acier et en carbure, consulter ce guide sur les forets HSS et carbure. L’avantage pratique ne tient pas seulement à la dureté : le cobalt supporte souvent mieux les montages imparfaits. Si la broche manque de rigidité ou si le perçage est plus manuel, il offre généralement une fenêtre de procédé plus large.
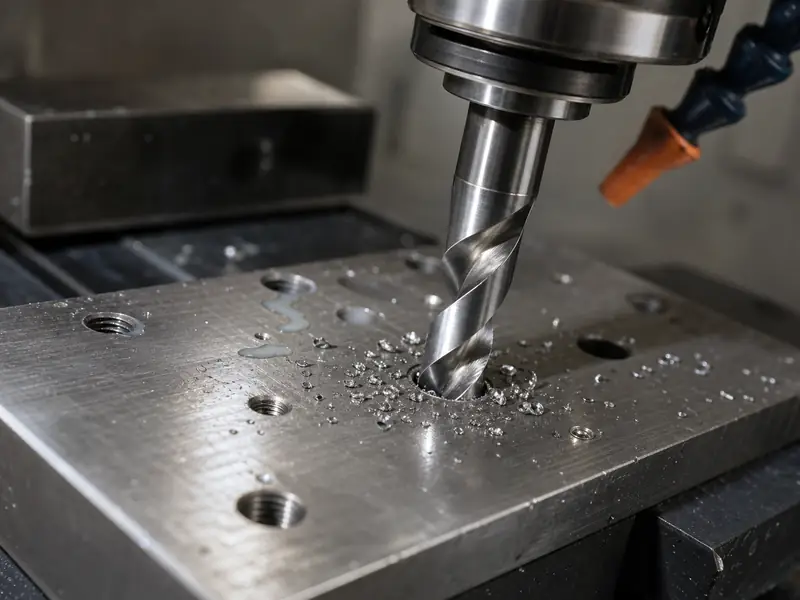
Le carbure apporte rigidité, résistance à l’usure et potentiel supérieur
Les forets en carbure peuvent travailler plus vite et conserver leur arête plus longtemps dans de bonnes conditions. Le carbure est plus rigide que l’acier au cobalt, ce qui aide lorsque le montage est précis et la machine performante. Il domine ainsi de nombreuses applications de perçage CNC en production.
La contrepartie est la fragilité. Le carbure tolère mal les hésitations, la flexion, un mauvais appui ou un faux-rond important. La défaillance est souvent brutale plutôt qu’annoncée. Si le foret frotte au lieu de couper ou si la matière s’écrouit devant l’arête, il peut s’émousser ou s’ébrécher très vite.
Pourquoi le perçage de l’inox prête tant à confusion
L’inox prête particulièrement à confusion dans ce choix, car le vrai problème est souvent l’écrouissage plutôt que la seule dureté de l’outil. Pour un travail entièrement axé sur l’inox, ce guide consacré aux forets pour acier inoxydable aborde plus largement le choix de l’outil.
L’écrouissage modifie le trou dès la première erreur
Si le foret glisse, frotte ou tourne sans former un vrai copeau, l’inox peut durcir en surface. La tentative suivante paraît alors soudain beaucoup plus difficile. On accuse uniquement le matériau du foret, alors que la méthode a déjà dégradé la fenêtre de procédé.
D’où cette question récurrente : « J’ai acheté de meilleurs forets, pourquoi se détruisent-ils encore ? » Souvent, montage, appui arrière, vitesse, pression et lubrification étaient déjà inadaptés avant même l’essai du nouveau foret.
L’inox mince exige un appui
Les éviers, tôles et pièces formées en inox mince sont délicats, car la matière peut fléchir sous le foret. Si la pièce s’enfonce au lieu de résister fermement, le foret frotte, chauffe et durcit la surface. Un appui arrière solide fait donc partie du choix de l’outillage.
Dans ces conditions, le cobalt est souvent le premier choix le plus logique, car il offre un peu plus de tolérance à l’opérateur.
L’acier trempé change la comparaison
Lorsque la matière impose réellement une discussion sur les forets pour acier trempé , le carbure devient plus intéressant. Un foret au cobalt peut ne plus être assez dur ou résistant à l’usure pour travailler de façon productive ; les forets monoblocs en carbure pour acier trempé deviennent un choix plus réaliste. Mais même ici, le carbure n’est pas un mot magique.
Le carbure exige rigidité et maîtrise
Si la pièce est dure mais le montage mauvais, le carbure échoue aussi. Le foret peut s’ébrécher, dévier ou rompre sous les chocs à l’arête. Il faut toujours un bridage stable, peu de faux-rond et une avance maintenant la coupe.
La dureté seule ne détermine pas l’outil
Une question sur le perçage d’acier trempé mérite plus qu’une réponse en une ligne. Dureté, profondeur, diamètre, machine et pièce unique ou série influencent le choix. Le carbure devient plus probable à mesure que la dureté augmente et que le montage s’améliore. C’est une règle de procédé, pas un slogan.
Géométrie et procédé comptent souvent plus que l’étiquette de l’outil
L’article devient plus utile lorsqu’il cesse de présenter « cobalt » et « carbure » comme des réponses complètes.
La forme de pointe et l’affûtage comptent
Une pointe en croix, une géométrie autocentrante et une arête vive peuvent transformer le perçage. L’inox ne tient pas compte du prestige d’un foret si sa pointe est inadaptée.
La pression d’avance compte
Dans l’inox surtout, le foret doit couper. Une avance trop timide fait frotter l’arête et accumule la chaleur. C’est une cause fréquente d’émoussement dans la tôle, même après avoir réduit les RPM comme conseillé sur Internet.
Le rôle de la lubrification varie selon la matière
L’huile de coupe ou un lubrifiant adapté peut réduire frottement et chaleur. Mais la lubrification ne remplace ni pression ni appui. Elle aide un bon procédé et sauve rarement un mauvais.
Situations courantes de perçage et meilleur choix
| Situation | Meilleur premier choix | Raison principale |
|---|---|---|
| Évier, tôle ou panneau formé en inox | Cobalt | Plus de tolérance et moins de rupture fragile si l’appui et l’avance sont imparfaits |
| Perçage CNC rigide en production d’acier | Carbure | Vitesse, résistance à l’usure et répétabilité supérieures avec faux-rond maîtrisé |
| Perceuse d’atelier inconnue et matières variées | Cobalt | Meilleure tolérance aux variations réelles |
| Acier à outils trempé dans un procédé CNC éprouvé | Carbure | Mieux adapté aux matières dures et aux conditions de production |
| Matière mince avec déviation comme problème principal | Souvent le cobalt ou une stratégie par paliers d’abord | Maîtrise et appui comptent plus qu’une matière prestigieuse |
Pourquoi les forets carbure s’ébrèchent ou s’émoussent si vite en atelier
Les défaillances semblent mystérieuses parce que le foret est censé être haut de gamme. Leurs causes les plus fréquentes n’ont pourtant rien de mystérieux.
- Le montage fléchit.
- Le faux-rond charge un côté de la pointe.
- L’avance est trop timide et l’outil frotte.
- La matière s’écrouit avant que le foret ne débouche.
- La pièce n’est pas soutenue.
- Les arrêts et redémarrages provoquent des chocs à l’arête.
D’où sa réputation contrastée : imbattable dans un procédé CNC rigide, fragile et coûteux dans un perçage manuel qui dévie.
Liste pratique avant de changer le matériau du foret
Avant de passer du cobalt au carbure ou inversement, vérifier :
- La matière est-elle réellement trempée, ou seulement tenace et sujette à l’écrouissage ?
- La pièce est-elle assez soutenue pour maintenir la coupe ?
- Le faux-rond de broche est-il maîtrisé ?
- La géométrie de pointe convient-elle au travail ?
- L’avance forme-t-elle des copeaux plutôt que du frottement ?
- La machine est-elle assez rigide pour justifier le carbure ?
Si plusieurs réponses sont négatives, changer seulement le matériau du foret peut ne pas suffire.
Conclusion
Le choix dépend finalement de l’adéquation au procédé. Le cobalt est souvent préférable lorsque le montage laisse peu de marge, notamment dans l’inox et les travaux variés. Le carbure devient plus pertinent lorsque machine, porte-outil, avance et matière justifient sa rigidité et sa résistance à l’usure.
Le moyen le plus rapide de gaspiller de l’argent est de croire que le matériau compense un mauvais montage. Mieux vaut comprendre le procédé puis choisir le foret. Le carbure cesse alors d’être une amélioration mythique pour devenir une option d’outil dans un perçage maîtrisé.
Questions fréquentes
Les forets carbure sont-ils meilleurs que ceux au cobalt ?
Pas systématiquement. Le carbure est meilleur dans un procédé rigide et répétable adapté. Le cobalt est souvent préférable lorsqu’il faut plus de tolérance ou que le perçage est moins stable.
Quel choix pour l’inox ?
Souvent le cobalt d’abord, surtout pour les pièces minces ou montages difficiles. Le carbure fonctionne très bien en CNC rigide, mais l’écrouissage sanctionne vite une mauvaise technique.
Quel choix pour l’acier trempé ?
Le carbure est généralement plus réaliste lorsque la matière est réellement dure, avec un montage rigide et maîtrisé.
Pourquoi les forets carbure s’émoussent-ils si vite ?
Les causes courantes sont le frottement, un mauvais appui, le faux-rond, l’avance interrompue et l’écrouissage avant débouchage.
Réduire la vitesse aide-t-il toujours dans l’inox ?
Non. Une vitesse faible sans avance suffisante peut encore provoquer frottement et écrouissage. Vitesse, pression, géométrie et appui doivent être cohérents.