










Обработка медно-вольфрамового материала: стройте процесс вокруг конкретного композита
Обработку медно-вольфрамового композита легко оценить неверно, если считать его медью, вольфрамом или просто электродом EDM. Cu-W — неоднородный двухфазный композит: пористый спечённый вольфрамовый каркас обычно пропитывают медью. Состав, микроструктура и технология производства определяют контакт кромки, поэтому для выбора обычного резания одной надписи «медь–вольфрам» в чертеже недостаточно.
Перед выбором режимов подтвердите у поставщика соотношение Cu/W, марку и способ производства. Затем выбирайте инструмент и СОЖ для реальной операции. Удачный наружный проход по марке с высоким содержанием меди не определяет поведение малого элемента в марке с высоким содержанием вольфрама.
Начните с марки, а не общего названия сплава
Данные для чистой меди, чистого вольфрама или тяжёлых вольфрамовых сплавов не взаимозаменяемы с композитом Cu-W. Увеличение доли меди обычно улучшает обрабатываемость; увеличение вольфрама требует осторожности и меняет компромисс между твёрдостью, жёсткостью, износом и проводимостью. Это качественная состава , а не формулой перевода процента в режим резания.
Запросите у поставщика точную марку и технологию получения, затем сопоставьте их с операцией. Остаточная пористость и локальная микроструктура меняют поведение кромки. Заявление об «обрабатываемости» Cu-W не доказывает, что малое сверло, тонкая стенка или чистовая поверхность будут вести себя как наружное точение.
| Первый вопрос о процессе | Данные, необходимые до испытания | Практическое направление |
|---|---|---|
| Определена ли марка Cu-W? | Соотношение Cu/W, марка, плотность или добавки и способ производства | Не используйте общие данные меди или вольфрама до идентификации композита. |
| Чувствителен ли элемент к механической нагрузке? | Диаметр инструмента, размер стенки или элемента, опора, биение и эффективный вылет | Проверяйте элемент отдельно от устойчивого наружного резания. |
| Разумно ли начать с обычного резания? | Операция, геометрия инструмента, жёсткость станка, путь стружки и пределы производителя | Начните с ограниченной пробы твёрдого сплава и фиксируйте износ, вибрацию, размеры и поверхность. |
| Рассматривается ли другой процесс? | Требования геометрии, стойкости или целостности поверхности | Проверяйте шлифование или электроэрозию в их собственных условиях. |
Рассматривайте твёрдый сплав как ограниченную исходную рекомендацию
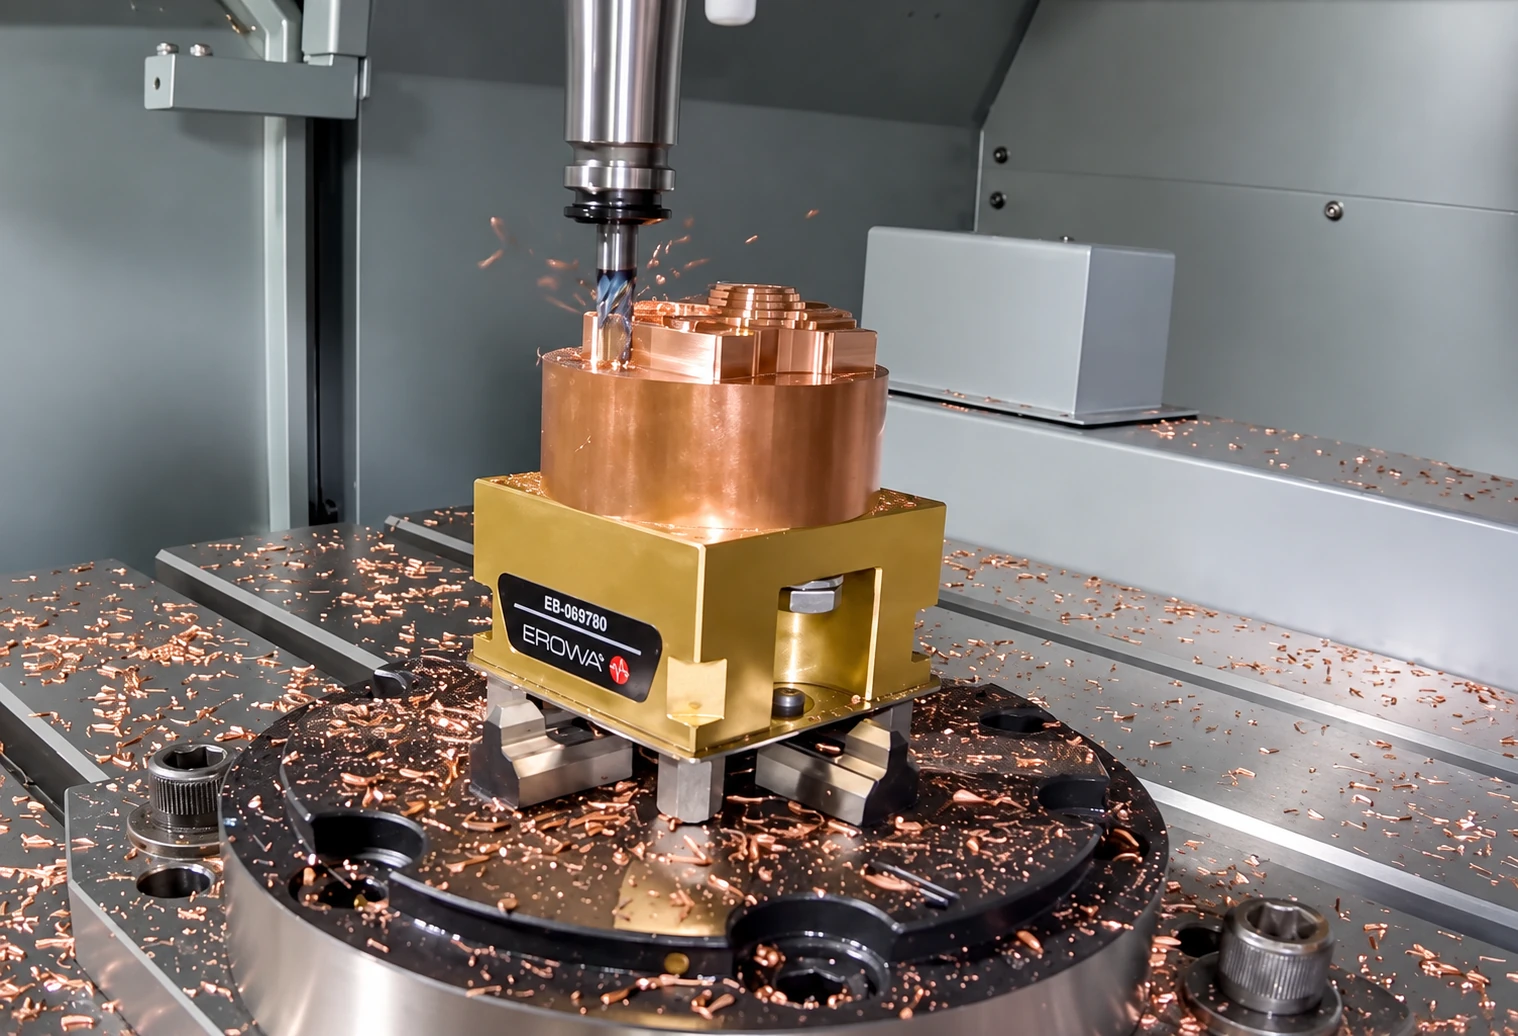
Eagle Alloys и ESPI Metals сравнивают обычную обработку Cu-W с твёрдым серым чугуном и рекомендуют твёрдый сплав. Это начальное направление по материалу инструмента, а не доказательство универсальных скорости, подачи, покрытия или геометрии. До первого прохода свяжите рекомендацию с операцией, маркой, диаметром и геометрией инструмента, жёсткостью, биением, вылетом и пределами производителя.
Начните с осторожной наблюдаемой производственной пробы. Записывайте место износа, стружку, вибрацию, размеры и поверхность. Если кромка быстро изнашивается или скалывается, не делайте немедленный вывод о непригодности твёрдого сплава. Сначала подтвердите материал, кромку, вылет, опору и путь стружки. Меняйте одну переменную, чтобы следующая проба различала влияние наладки и несоответствие материала инструментальной системе.
Отделите малые элементы от общей операции
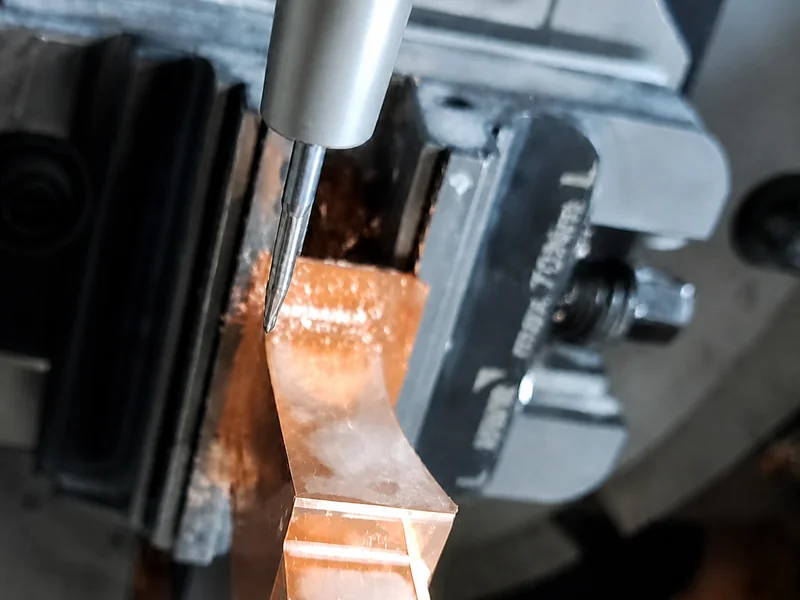
Сверление и мелкие элементы требуют отдельной проверки. При малом размере определяющими становятся заклинивание, выход стружки и хрупкость кромки, а местный состав может значить больше, чем на широком проходе. цеховое обсуждение Elkonite касалось концевой фрезы 1/32 дюйма. Оно иллюстрирует проблему малых элементов, но не устанавливает переносимый режим или выбор инструмента.
Внешний вид поверхности оценивайте с той же осторожностью. Жёсткость Cu-W может уменьшать некоторые заусенцы, характерные для чистой меди, но износ, вибрация, местная пористость и выкрашивание всё ещё влияют на результат. «Хорошая обрабатываемость» условна. Проверяйте кромку, измеренную поверхность и элемент, а не обещайте отсутствие заусенцев или дефектов по названию материала.
Выбирайте СОЖ для конкретной операции
Рекомендации поставщиков варьируются от необязательной водорастворимой СОЖ до сухого точения и смазки при нарезании резьбы или сверлении. Выбирайте СОЖ по операции, марке, рекомендациям производителя, отводу стружки и ограничениям окисления или коррозии, затем проверяйте в контролируемом испытании.
Поэтому смена СОЖ — переменная испытания, а не универсальное исправление. Запишите доступ жидкости к элементу, удаление стружки и изменение кромки или поверхности. Решение о смазке при сверлении или нарезании резьбы нельзя автоматически переносить на наружное точение или фрезерование.
Отдельно подтверждайте EDM и альтернативные процессы
Cu-W также служит материалом электродов для электроэрозионной обработки , но износ электрода при электрических разрядах не показывает, как фреза, токарная пластина или сверло будут работать в Cu-W. Разделяйте эти два применения при сравнении данных поставщиков.
При неприемлемом риске геометрии, стойкости или целостности поверхности в обычном резании альтернативой могут быть шлифование или EDM. Это отдельная ветвь проверки, а не автоматическое улучшение. EDM требует своих решений по составу электрода, материалу, току, импульсам, промывке и износу; шлифование — по кругу, СОЖ и рискам поверхности.
Определите реальный композит, начните с ограниченного испытания твёрдого сплава, выделите чувствительные элементы и подтвердите СОЖ для операции. Храните данные электроэрозии, шлифования и обычного резания отдельно. Короткая хорошо документированная проба полезнее уверенной таблицы от другой системы материалов.